CNC मशीनिंग ब्रेक डिस्क: प्रक्रिया और मशीनें
कार प्लांट से पूछताछ शायद ही कभी आती है। यह एक वर्कशॉप से आता है जो ट्रकों और बसों का पुनर्निर्माण करता है, या एक वितरक से आता है जो खराब रोटर्स के लिए छह सप्ताह तक इंतजार करते-करते थक गया है। प्रश्न हमेशा एक ही होता है: क्या हम उस डिस्क को घुमा सकते हैं जो हब पर सपाट बैठती है, घर्षण बैंड पर समान रूप से घिसती है, और गति से स्टीयरिंग व्हील को हिलाती नहीं है। इस प्रक्रिया में बाकी सब कुछ उन तीन आवश्यकताओं का पालन करता है, और उनमें से कोई भी इस बारे में नहीं है कि मशीन कितनी तेजी से कट सकती है।
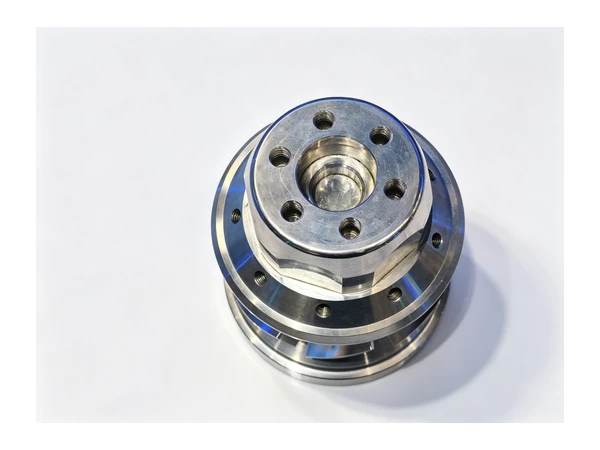
यह आलेख देखता है कि ब्रेक डिस्क और डिस्क-प्रकार के हब वास्तव में मशीनीकृत कैसे होते हैं: भाग को क्या करने के लिए कहा जाता है, यह किस लोहा और स्टील से बना है, वर्कहोल्डिंग जो कटने पर उथले हिस्से को हिलने से रोकता है, और मशीनें जो हम काम पर लगाएंगे। यदि आपका काम कॉर्नर असेंबली के एक्सल और हब साइड को भी कवर करता है, तो टर्निंग पर हमारा नोट एक्सेंट्रिक शाफ्ट और व्यापक ऑटोमोटिव पार्ट्स एप्लिकेशन गाइड पड़ोसी ऑपरेशन को कवर करता है।
डिस्क को मशीन से चलाना कठिन क्यों है?
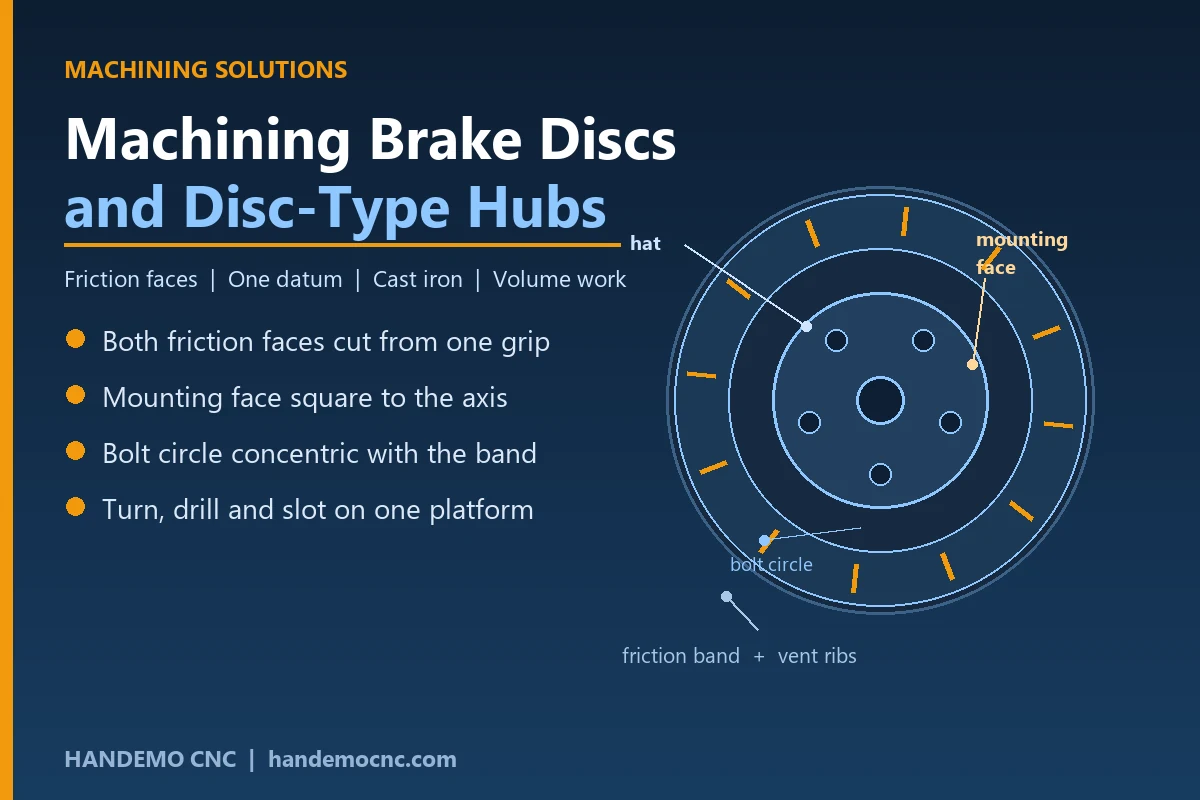
ब्रेक डिस्क एक छोटा, चौड़ा, उथला हिस्सा है और इसे बनाने में लगभग हर कठिनाई उसी आकार से आती है। यह अपने व्यास के सापेक्ष पतला है, इसलिए जब इसे बहुत जोर से पकड़ा जाता है तो यह झुक जाता है और जबड़े से मुक्त होने पर वापस उछल जाता है। यह कच्चा लोहा है, जिसे काटना आसान है लेकिन यह त्वचा के ठीक नीचे रेत और कठोर धब्बों को छिपा देता है। और इसके दो घर्षण चेहरों को एक-दूसरे के समानांतर चलना होगा और बढ़ते चेहरे पर वर्गाकार होना होगा, क्योंकि एक डिस्क जो वर्गाकार से थोड़ा बाहर हो जाती है, कैलीपर को एक तरफ खींच लेगी और असमान रूप से घिस जाएगी।
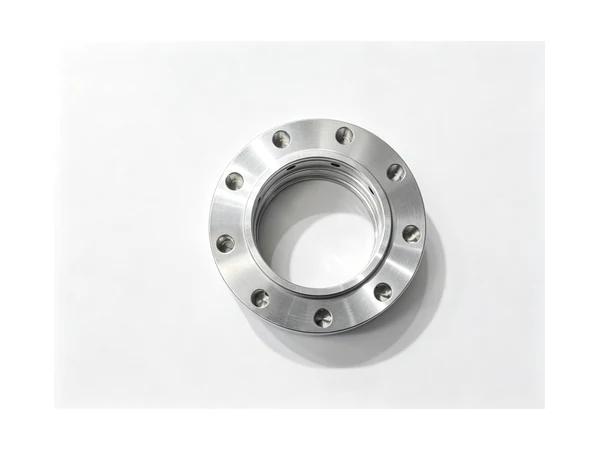
कार्यात्मक आवश्यकताएँ संक्षिप्त हैं. घर्षण बैंड की मोटाई पूरे घेरे के चारों ओर एक समान होनी चाहिए। माउंटिंग फेस को रोटेशन की धुरी पर सपाट और चौकोर होना चाहिए, क्योंकि वह फेस ही डिस्क को हब पर रखता है। बोल्ट सर्कल को घर्षण बैंड के साथ संकेंद्रित बैठना होगा। एक वेंटेड डिस्क के लिए, आंतरिक पसलियों को दोनों चेहरों को एक-दूसरे से बंद किए बिना कट से बचना होगा। उस सूची में कुछ भी विदेशी नहीं है, लेकिन यह सब उस हिस्से पर निर्भर करता है जिसे घुमाते समय विरूपण के बिना रखा जाता है।
सामग्री आप देखेंगे
अधिकांश रोटर ग्रे कास्ट आयरन हैं, और नाम से पता चलता है कि ग्रेड अधिक मायने रखता है। साधारण ग्रे आयरन मशीन स्वतंत्र रूप से और एक स्थिर घर्षण सतह देती है, यही कारण है कि यह विकल्पों की एक सदी तक जीवित रही है। उच्च कार्बन वाले आयरन साइकलिंग को गर्म करने में बेहतर रहते हैं लेकिन अधिक धूल और चिपचिपी चिप का उत्पादन करते हैं, इसलिए उपकरण ज्यामिति और शीतलक को उनके साथ बदलना पड़ता है।
- यात्री कार रोटर्स और अधिकांश ट्रक डिस्क के लिए ग्रे कास्ट आयरन
- भारी वाहनों और प्रदर्शन अनुप्रयोगों के लिए उच्च कार्बन या मिश्रित कच्चा लोहा
- दो टुकड़ों वाली डिस्क पर एल्युमीनियम टोपियाँ, आमतौर पर लोहे की घर्षण रिंग पर बोल्ट या रिवेट की जाती हैं
- लंबे समय तक खड़े रहने वाले वाहनों पर संक्षारण प्रतिरोध के लिए स्टेनलेस और लेपित आयरन
कास्टिंग की स्थिति आपका पहला ऑपरेशन तय करती है। एक रोटर जो नेट के पास आता है, काटने के लिए केवल चेहरे और बोल्ट सर्कल को छोड़ता है, और चक्र छोटा होता है। मोटे रोटर कास्ट को दोनों तरफ से सामना करना पड़ता है और त्वचा के उतरते ही यह गति करेगा, इसलिए मशीनिंग भत्ते को एक भारी पास के बजाय समान रूप से निकालना होगा।
प्रक्रिया मार्ग
डिस्क को दो ऑपरेशनों में घुमाया जाता है, और क्रम चुना जाता है ताकि जो चेहरे सबसे अधिक मायने रखते हैं उन्हें स्थिर पकड़ से सबसे अंत में काटा जाए।
पहला ऑपरेशन: टोपी और माउंटिंग फेस
डिस्क को टोपी के बाहर या बोर पर पकड़ लिया जाता है, और माउंटिंग फेस और टोपी के बाहरी व्यास को एक ही क्लैंपिंग में घुमाया जाता है। यह वह डेटाम बनाता है जिससे हर बाद के कट को मापा जाता है, इसलिए पहले ऑपरेशन पर चक्र समय का पीछा करने के बजाय हल्का कट और फिनिशिंग पास लेना उचित है।
दूसरा ऑपरेशन: दोनों घर्षण चेहरे एक पकड़ से
यहां डिस्क को अभी दिए गए माउंटिंग फेस पर क्लैंप किया गया है, और दो घर्षण फेस को एक ही सेटिंग में घुमाया गया है। यह वह कदम है जो तय करता है कि रोटर हिलता है या नहीं। यदि दोनों चेहरों को उनके बीच के हिस्से को दोबारा जोड़कर काटा जाता है, तो सर्कल के चारों ओर मोटाई अलग-अलग होगी और ग्राहक इसे पैडल के माध्यम से महसूस करेगा। दोनों चेहरों को एक पकड़ से काटने से उन्हें पुनः जोड़ने के बजाय ज्यामिति द्वारा समानांतर रखा जाता है।
ड्रिलिंग, स्लॉटिंग और संतुलन
बोल्ट सर्कल, रिटेनिंग स्क्रू और किसी भी क्रॉस-ड्रिल किए गए छेद का पालन किया जाता है, आमतौर पर चेहरे के समाप्त होने के बाद ताकि ड्रिलिंग गड़गड़ाहट एक तैयार चेहरे के नीचे समाप्त न हो। स्लॉटेड रोटर्स को स्लॉट की रूपरेखा के अनुसार एक छोटे कटर से मिलाया जाता है। संतुलन बनाना अंतिम चरण है: बाहरी किनारे पर एक उथला कट या कुछ ड्रिल किए गए पॉकेट भारी हिस्से को हटा देते हैं, और एक वेंटेड डिस्क पर पसलियों को अकेला छोड़ना पड़ता है जबकि ऐसा होता है।
वर्कहोल्डिंग वह जगह है जहां प्रोजेक्ट जीता जाता है
बहुत ज़ोर से पकड़ना और जबड़े खुलने पर डिस्क गोल होकर बाहर निकल जाती है। बहुत हल्के ढंग से पकड़ें और वेंट पसलियों में बाधित कट इसे स्थानांतरित कर देगा। तीन आदतें अधिकांश जोखिम दूर कर देती हैं।
बैच के व्यास के अनुसार नरम जबड़ों की मशीन बनाएं, ताकि संपर्क तीन बिंदुओं पर केंद्रित होने के बजाय बोर के चारों ओर फैल जाए। क्लैम्पिंग दबाव को उतना कम रखें जितना कट की अनुमति हो, और फिनिशिंग पास को हल्की गहराई से लें ताकि भाग उपकरण से दूर न जाए। और ड्रिल्ड या स्लॉटेड डिस्क के लिए, घर्षण बैंड के निचले हिस्से को बैकिंग प्लेट से सहारा दें ताकि कटर बैंड को जबड़े के बीच की जगह में न दबाए।
टू-पीस डिस्क एक कदम जोड़ती है। एल्युमीनियम टोपी को आम तौर पर पहले मशीनीकृत किया जाता है और लोहे की अंगूठी को उससे मेल खाने के लिए तैयार किया जाता है, इसलिए जोड़ी को बोल्ट किया जा सकता है और संतुलन बनाने से पहले एक असेंबली के रूप में जांचा जा सकता है। दोनों हिस्सों को एक ही आधार पर घुमाएं और असेंबली पहली बार सही होने के करीब संतुलन स्टेशन पर पहुंच जाती है।
इस कार्य के लिए हम मशीनें उद्धृत करेंगे
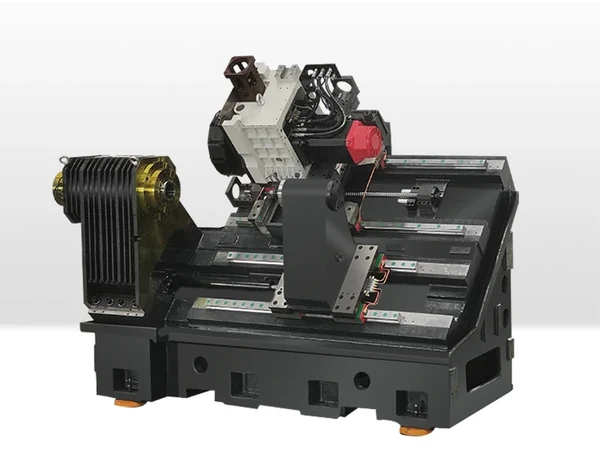
डिस्क का काम थोड़ी मात्रा में मिलिंग के साथ टर्निंग का काम है, इसलिए हमारी रेंज में शुरुआती बिंदु एक खराद है जो चक में एक चौड़े, उथले हिस्से को बिना लड़े पकड़ सकता है। स्लैंट बेड लेथ बिल्कुल इसी के लिए बनाए गए हैं, और TCK70 आम यात्री कार और हल्के वाणिज्यिक आकार को कवर करता है। बड़े ट्रक और बस डिस्क के लिए, जहां कास्टिंग का व्यास और वजन चढ़ता है, TCK6350B में काम के लिए बिस्तर और स्पिंडल होता है।
जहां डिस्क को एक ही चक्र में अपने बोल्ट सर्कल, स्क्रू छेद और स्लॉट की भी आवश्यकता होती है, लाइव टूलिंग वाला एक खराद दूसरी क्लैंपिंग और इसके साथ आने वाले संकेंद्रण जोखिम को हटा देता है। मिल-टर्न रेंज में पावर बुर्ज मशीनें एक प्लेटफॉर्म पर टर्निंग और ड्रिलिंग करती हैं, और TCK6050SY एक कदम आगे जाती है: दूसरा स्पिंडल चेहरों को मोड़ने के बाद हिस्सा लेता है, हैट एंड को खत्म करता है, और ऑपरेटर को कभी भी हाथ से डिस्क को दोबारा नहीं बनाना पड़ता है।
यदि आपका उत्पाद मिश्रण छोटे बैचों में स्लॉटेड और क्रॉस-ड्रिल रोटर्स की ओर झुकता है, तो एक रोटरी टेबल के साथ वर्टिकल मशीनिंग सेंटर खराद के बगल में एक समर्पित सेल के रूप में छेद पैटर्न चला सकता है, और VMC1160 में एक समय में चार डिस्क रखने वाले फिक्स्चर के लिए टेबल है। एक जटिल एल्यूमीनियम टोपी के साथ दो-टुकड़ा असेंबली पांच-अक्ष प्लेटफ़ॉर्म पर सबसे अच्छी तरह से बैठती है, क्योंकि टोपी की कोणीय और ऑफसेट विशेषताएं भाग को हिलाए बिना समाप्त हो जाती हैं; HTMC800T वह मशीन है जिसकी हम उस परिवार के लिए समीक्षा करेंगे।
सेल को वॉल्यूम पर चलाना
रोटर उत्पादन एक बड़ा व्यवसाय है, और जो दुकान इसे जीतती है वह वही है जो धुरी को घुमाती रहती है। इसका मतलब आमतौर पर एक बार या बिलेट फीडर होता है जहां भाग एक फूस पर कास्टिंग के रूप में शुरू होता है, या एक गैन्ट्री लोडर जहां डिस्क इतनी भारी होती है कि उन्हें हाथ से उठाने से चक्र धीमा हो जाता है। हमारा स्वचालन समूह दोनों का निर्माण करता है, और व्यावहारिक नियम सरल है: उस कार्य को स्वचालित करें जो पहले से ही अच्छी तरह से चल रहा है, न कि उस कार्य को जिसमें अभी भी प्रक्रिया को ठीक करने की आवश्यकता है।
कच्चे लोहे पर उपकरण का जीवन स्थिर होता है, जिससे विफलता में कटौती करने के बजाय निर्धारित परिवर्तन की योजना बनाना आसान हो जाता है। शीतलक प्रचुर मात्रा में होना चाहिए और किनारे के बजाय चेहरे पर लक्षित होना चाहिए, क्योंकि कच्चा लोहा स्वार्फ भारी, अपघर्षक होता है और अपने आप साफ नहीं होता है। और क्योंकि घर्षण सतह वह सतह है जिसे ग्राहक देखता है और महसूस करता है, सेल के अंत में एक साफ धुलाई और निरीक्षण स्टेशन रखें। एक रोटर जो ज्यामितीय रूप से सही है लेकिन बोल्ट सर्कल पर एक गड़गड़ाहट है वह वापस आ जाएगा।
हम आपके हिस्से तक कैसे पहुंचेंगे
हमें ड्राइंग, वार्षिक मात्रा और कास्टिंग की स्थिति भेजें, और हम ऑपरेशन अनुक्रम, वर्कहोल्डिंग और हमारी सीमा में साइकिल ले जाने वाली मशीन के साथ वापस आएंगे। Handemo 2008 से मशीन टूल्स का निर्माण कर रहा है और 220,000 वर्ग मीटर के प्लांट से 150 से अधिक देशों में खरीदारों को आपूर्ति करता है, इसलिए हम आपको एक सेल बेचने के बजाय यह बताएंगे कि कौन सी डिस्क दो-ऑपरेशन लेथ मार्ग पर रहनी चाहिए जो वॉल्यूम के अनुरूप नहीं है।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग पतली दीवार वाले हिस्से | CNC मशीनिंग फ्लैंज बियरिंग हाउसिंग | CNC लेथ बनाम मिल-टर्न: कैसे चुनें | CNC ऑटोमोटिव पार्ट्स निर्माण के लिए मशीनें