CNC मशीनिंग व्हील हब: प्रक्रिया और मशीनें
व्हील हब एक कठिन भाग की तरह नहीं दिखता है। ड्राइंग में बोल्ट सर्कल के साथ एक निकला हुआ किनारा, एक पायलट व्यास और काफी छोटी बॉडी के अंदर एक या दो असर वाली सीटें हैं। अधिकांश दुकानें उस आकार को बदल सकती हैं, और उनमें से अधिकांश बाद में बोल्ट सर्कल को ड्रिल कर सकते हैं। समस्या असेंबली लाइन पर शुरू होती है, जब हब का एक बैच जो निरीक्षण में पास हो चुका है, पिछले बैच की तुलना में अधिक दबाव डाले बिना असर नहीं करेगा, या जब पहिया माउंटिंग फेस पर सपाट नहीं बैठेगा।
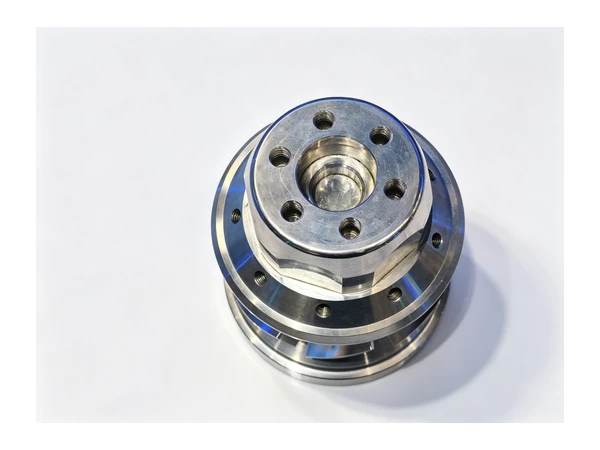
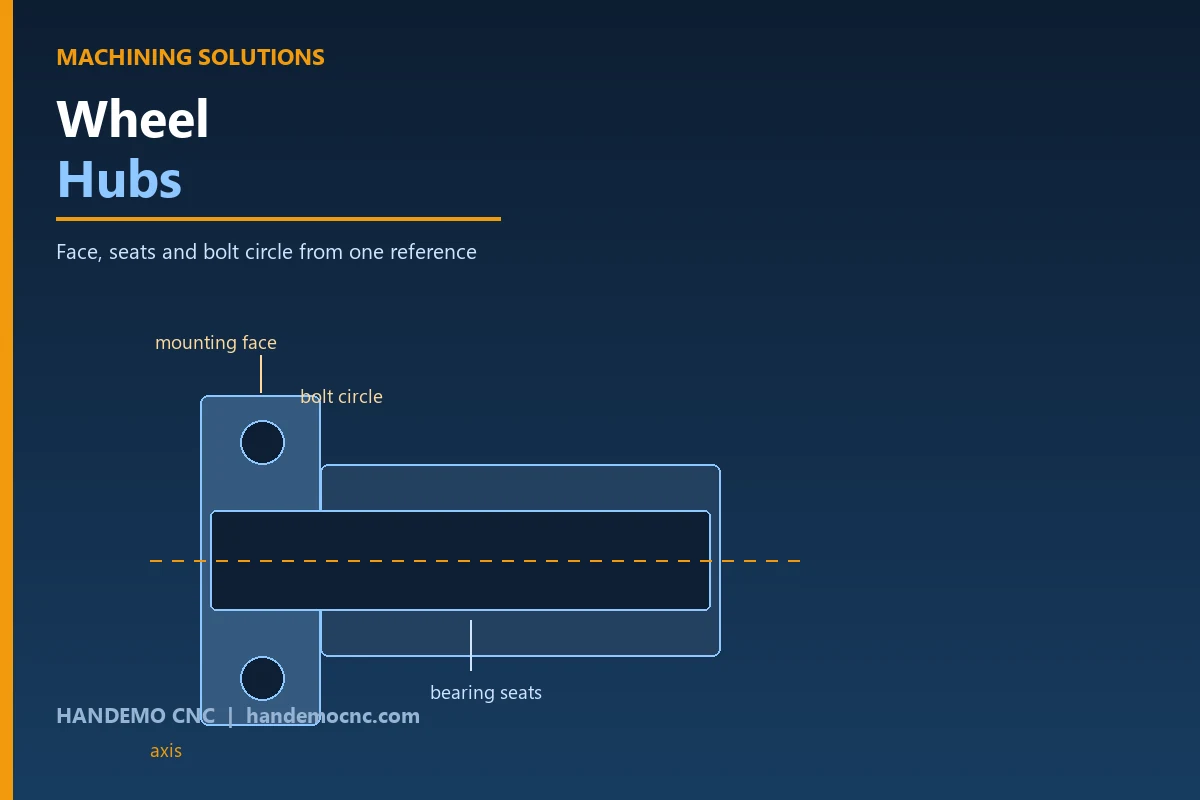
व्हील हब पहिये और धुरी के बीच बैठते हैं, और वे एक साथ तीन काम करते हैं। वे पहिए को ढोते हैं, वे बेयरिंग को पकड़ते हैं जिससे पहिया घूमता है, और वे ब्रेकिंग और कॉर्नरिंग भार को सस्पेंशन में स्थानांतरित करते हैं। प्रत्येक हब परिवार सुविधाओं के एक ही सेट पर भिन्न होता है: एक माउंटिंग फेस जिस पर पहिया बोल्ट लगाता है, एक पायलट या स्पिगोट व्यास जो पहिया को केंद्र में रखता है, एक बोल्ट सर्कल, और एक या दो बीयरिंग बोर जिन्हें एक दूसरे के साथ संरेखित करना होता है। भारी ट्रक हब में ब्रेक ड्रम या डिस्क रजिस्टर जोड़ा जाता है; ट्रेलर हब में एक दूसरी बियरिंग सीट और एक सील बोर जोड़ा जाता है; उपयोगिता वाहनों के लिए छोटे हब अक्सर एक ही डिज़ाइन का सबसे सरल संस्करण होते हैं।
भाग को क्या करना है
एक हब पर सुविधाओं की अलग-अलग आवश्यकताएं होती हैं, यही कारण है कि प्रक्रिया को सुधारने के बजाय योजनाबद्ध करना पड़ता है। एक चेहरा जो सपाट है लेकिन असर अक्ष के सापेक्ष झुका हुआ है, वह पहिया को एक तरफा जकड़ देगा, और चालक इसे माप के रूप में देखने के बजाय कंपन के रूप में महसूस करता है।
माउंटिंग फेस पहिये के जोड़ को बंद कर देता है
माउंटिंग फेस वह सतह है जिस पर पहिया बैठता है। इसे समतल होना चाहिए और इसे असर वाली धुरी पर वर्गाकार होना चाहिए, क्योंकि ये दो स्थितियाँ मिलकर तय करती हैं कि पहिया सही चलता है या नहीं। एक हब जो चेहरे और अलग-अलग सेटअपों से निकलने वाले बोरों के साथ समाप्त हो गया है, वह अभी भी सपाट माप सकता है और फिर भी गोल माप सकता है, और फिर भी पहिया को थोड़ा वर्गाकार रख सकता है। यह वह विफलता है जो एक पहिये के रूप में दिखाई देती है जिसे स्थिर होने से पहले दो बार री-टॉर्क करना पड़ता है।
असर वाली सीटें वह हिस्सा हैं जो वास्तव में मायने रखती हैं
एक हब आम तौर पर एक ही धुरी पर दो असर वाली सीटें रखता है, या तो ट्रक हब में दो पतला रोलर शंकु या हल्के में गेंद या रोलर सीटों की एक जोड़ी। दोनों सीटों को उनकी लंबाई के साथ गोल होना चाहिए, और उन दोनों को एक दूसरे के साथ समाक्षीय होना चाहिए। एक सीट जो गोलाकार से थोड़ी बाहर है, फिर भी एक असर स्वीकार करेगी और फिर भी घूमेगी; यह गर्म भी होगा और चित्र में दिए गए वादे से छोटा जीवन जीएगा। दो सीटों के बीच समाक्षीयता गोलाकारता से एक अलग समस्या है, और यह वह है जिसे ग्राहक हब के वापस आने पर मापता है।
बोल्ट सर्कल एक स्थिति है, छेदों का एक सेट नहीं
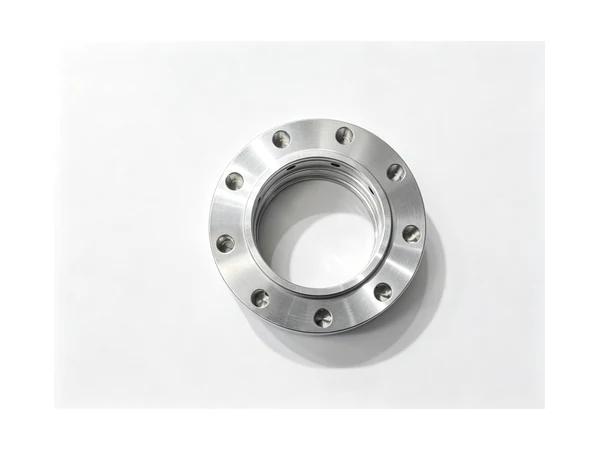
व्हील स्टड या बोल्ट छेद असर धुरी के सापेक्ष पिच सर्कल पर स्थित होते हैं, और आपके हब पर पैटर्न को व्हील पर पैटर्न से मेल खाना चाहिए, जो कहीं और बनाया गया था। पैटर्न की कोणीय स्थिति, न कि केवल छेद का व्यास, यह तय करती है कि पहिया साइट पर छेद खोले बिना चलता है या नहीं। यह वह जगह भी है जहां दुकानें चुपचाप पैसा खो देती हैं, क्योंकि एक फिक्स्चर से ड्रिल किया गया पैटर्न जो पूरे दिन बोल्ट और अनबोल्ट होता है, हर बार उसी स्थान पर वापस नहीं आता है।
चेहरे और सीटों को एक अक्ष पर छोड़ दें
हब बनाने वाली लगभग हर दुकान के पास पहले से ही वे दो क्षमताएँ होती हैं जिनकी उस हिस्से को ज़रूरत होती है। एक खराद असर वाली सीटें, पायलट व्यास और माउंटिंग फेस को एक अक्ष पर बनाता है। एक मशीनिंग केंद्र बोल्ट सर्कल को ड्रिल करता है और निकला हुआ किनारा में किसी भी रजिस्टर या पॉकेट को मशीन करता है। वास्तविक निर्णय यह नहीं है कि कौन सी मशीन काम कर सकती है - यदि आप उन्हें अनुमति दें तो दोनों इस तक पहुंच सकते हैं - यह है कि कौन सी मशीन संदर्भ रखती है जबकि दूसरी काटती है।
सीटों और चेहरे को एक ही सेटअप में समाप्त करें
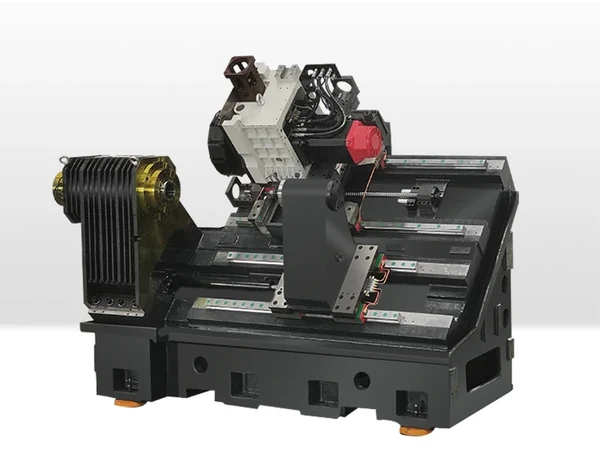
सबसे उपयोगी आदत एक ही ऑपरेशन में एक ही धुरी से असर वाली सीटों और माउंटिंग फेस को खत्म करना है। जब दोनों एक टर्निंग सेटअप से बाहर आते हैं, तो चेहरे और धुरी के बीच का वर्ग ऑपरेटर द्वारा पुनः स्थापित करने के बजाय मशीन ज्यामिति द्वारा उत्पन्न होता है, और उनके बीच कुछ भी बहाव नहीं हो सकता है। अधिकांश हब के लिए CNC स्लैंट बेड लेथ यह आराम से करता है, और लंबे या भारी हब को स्थिर आराम या टेलस्टॉक के साथ चलाया जाता है ताकि चेहरे और दूर की सीट को काटते समय भाग को सहारा मिले।
फिर पैटर्न वहां रखें जहां बोर कहता है
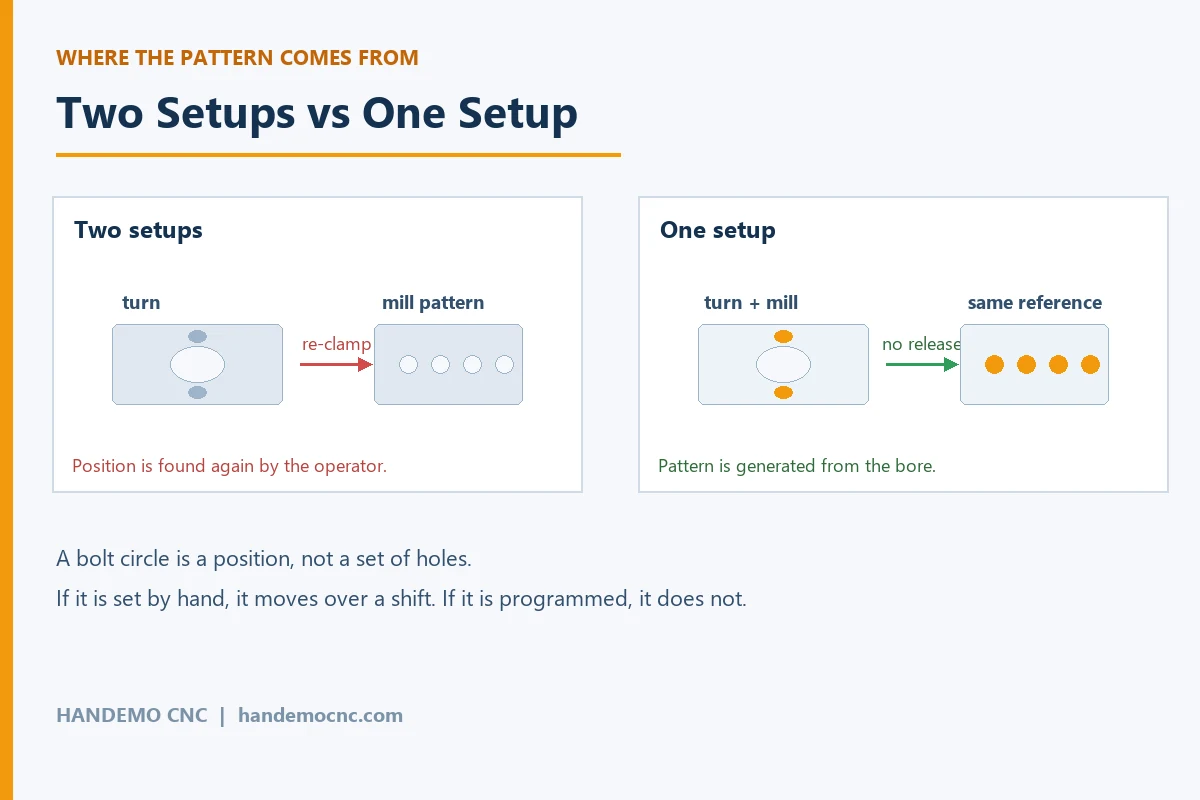
बोल्ट पैटर्न वह जगह है जहां प्रक्रिया या तो टिकती है या नहीं टिकती है। किसी फिक्स्चर से दूसरे ऑपरेशन में छेद ड्रिल करना ठीक है, जब तक कि वह फिक्स्चर हर हिस्से पर समान कोणीय स्थिति को पुन: पेश करता है। एक फिक्सचर पर, जिसे सभी शिफ्ट में लोड और अनलोड किया जाता है, ऐसा नहीं होगा, और जब तक ग्राहक एक पहिया फिट नहीं कर लेता, तब तक उस हिस्से में त्रुटि अदृश्य रहती है। विकल्प यह है कि पैटर्न को भौतिक के बजाय एक क्रमादेशित स्थिति बनाया जाए: तैयार बोर पर भाग का पता लगाएं, फिर नियंत्रण को छेद रखने दें। यह वही तर्क है जो अन्य ऑटोमोटिव पार्ट्स पर मार्ग तय करता है, और यह हब पर अधिक मायने रखता है क्योंकि ग्राहक पहले इसे मापने के बजाय परिणाम के लिए एक पहिया फिट करता है।
एक सेटअप बनाम दो: जहां दुकानें केंद्र खो देती हैं
दो ऑपरेशन दुश्मन नहीं हैं. एक हब बनाने के लिए टर्निंग ऑपरेशन और उसके बाद मिलिंग ऑपरेशन एक सामान्य, कुशल तरीका है, और बहुत सारी दुकानें ठीक उसी तरह चलती हैं और अच्छे हिस्से प्राप्त करती हैं। जो टूटता है वह है तीसरा ऑपरेशन, दूसरे ऑपरेशन के अंदर दूसरा री-क्लैंप, या पीछे की सतह को साफ करने के लिए हिस्से को पलटने और फिर सामने की ओर आने की आदत।
प्रत्येक री-क्लैंप पुनः परिभाषित करता है कि भाग कहाँ है। अधिकांश दुकानें एक सिद्ध आधार - तैयार बोर, एक ग्राउंड स्पिगोट, माउंटिंग फेस - से काम करके और पर्याप्त स्टॉक छोड़कर इसे संभालती हैं ताकि फिनिशिंग कट्स क्लैंपिंग द्वारा किए गए सभी को हटा दें। यह काम करता है, और हेवी कास्ट हब के लिए यह सही उत्तर है। यह तब काम करना बंद कर देता है जब हब पतला होता है, जब निकला हुआ किनारा शरीर के सापेक्ष बड़ा होता है, या जब बोर और बाहरी हिस्से के बीच की दीवार इतनी पतली होती है कि क्लैंपिंग दबाव इसे स्थानांतरित कर देता है। उन मामलों में भाग अनक्लैम्पिंग के बाद वापस आ जाता है और आखिरी कट उस आकार पर लिया गया था जो अब मौजूद नहीं है - सीट का क्लासिक कारण जो मशीन में गोल मापता है और बेंच पर बीयरिंग को पिन करता है।
एक मिल-टर्न मशीन या वाई-अक्ष और लाइव टूलींग के साथ एक खराद उस अंकगणित को बदल देती है। हब एक बार चालू होता है, सीटें, पायलट और माउंटिंग फेस को मुख्य स्पिंडल पर घुमाया जाता है, और बोल्ट सर्कल और किसी भी फ्लैंज पॉकेट को भाग को छोड़े बिना मशीनीकृत किया जाता है। फिर पैटर्न उसी बोर से उत्पन्न होता है जो असर ले जाएगा, इसलिए दोनों असहमत नहीं हो सकते। एक हब परिवार के लिए बोल्ट सर्कल और एक मशीनीकृत रजिस्टर, या दोनों चेहरों पर सुविधाओं के साथ, यह अक्सर एक प्रक्रिया के बीच अंतर होता है जो धारण करता है और एक ऐसी प्रक्रिया के बीच अंतर होता है जिसे पोषित करना पड़ता है। एक मिल-टर्न मशीन की आवश्यकता हर हब के लिए नहीं होती है, लेकिन एक परिवार के लिए जो बहती रहती है, यह पूरे प्रश्न को दूर कर देती है।
एक खराद पर भारी हब मोड़ना
हेवी-ड्यूटी तिरछा बिस्तर खराद पर, काम ज्यादातर समर्थन और गर्मी के बारे में है। एक ट्रक हब छोटा और चौड़ा होता है, जिसका अर्थ है चक जबड़े के बाहर अधिकांश द्रव्यमान के साथ एक उथला ओवरहैंग, और कास्ट बॉस के आसपास बाधित कट आम हैं। कुछ चीज़ें दूसरों से ज़्यादा मायने रखती हैं।
- भाग को ठीक से सहारा दें। चक से बाहर लटका हुआ एक बड़ा फ्लैंज एक स्थिर आराम या टेलस्टॉक समर्थन चाहता है, खासकर पहले रफिंग पास के लिए जबकि कास्टिंग अभी भी संतुलन से बाहर है।
- एक या दो पासों में ढलाई की त्वचा के नीचे जाने के लिए पर्याप्त गहराई तक। कास्ट या फ्लेम-कट सतह की सतह को स्किम करने से उपकरण सख्त हो जाता है और एक इंसर्ट बर्बाद हो जाता है।
- सीट द्वारा अनुमत सबसे बड़े बार से बोर करें और बार को छोटा रखें। यहां कठोरता स्पिंडल गति की तुलना में कहीं अधिक जीवन को समाप्त करने और सम्मिलित करने का निर्णय लेती है।
- सीटों और माउंटिंग फेस को उसी क्रम में पूरा करें, भाग अभी भी समर्थित है, ताकि बाद में कुछ भी दोबारा स्थापित न करना पड़े।
- पतली दीवार वाले हब के लिए, हल्के क्लैम्पिंग दबाव के साथ फिनिशिंग कट लें। मजबूती से दबा हुआ एक हिस्सा गोल हो जाएगा और अंडाकार निकल जाएगा।
इस परिवार के लिए उपयोग किए जाने वाले खराद मॉडल प्रौद्योगिकी के बजाय आकार के अनुसार विभाजित होते हैं। एक सामान्य प्रयोजन तिरछा बिस्तर खराद छोटे और मध्यम यात्री-कार और उपयोगिता केंद्रों को कवर करता है, जबकि हेवी-ड्यूटी मॉडल ट्रक, ट्रेलर और कृषि केंद्रों को लेते हैं जो एक मानक मशीन के लिए बहुत बड़े या बहुत भारी होते हैं। व्यावहारिक नियम यह है कि आप जिस परिवार की अपेक्षा करते हैं, उसमें सबसे बड़े स्विंग और सबसे लंबे बोर के लिए आकार तय करें, न कि औसत हिस्से के लिए, क्योंकि जिस दिन आपको क्षमता की आवश्यकता होती है, वही दिन आपको ऑर्डर मिलता है।
जब हब खराद के लिए बहुत अधिक चौकोर हो
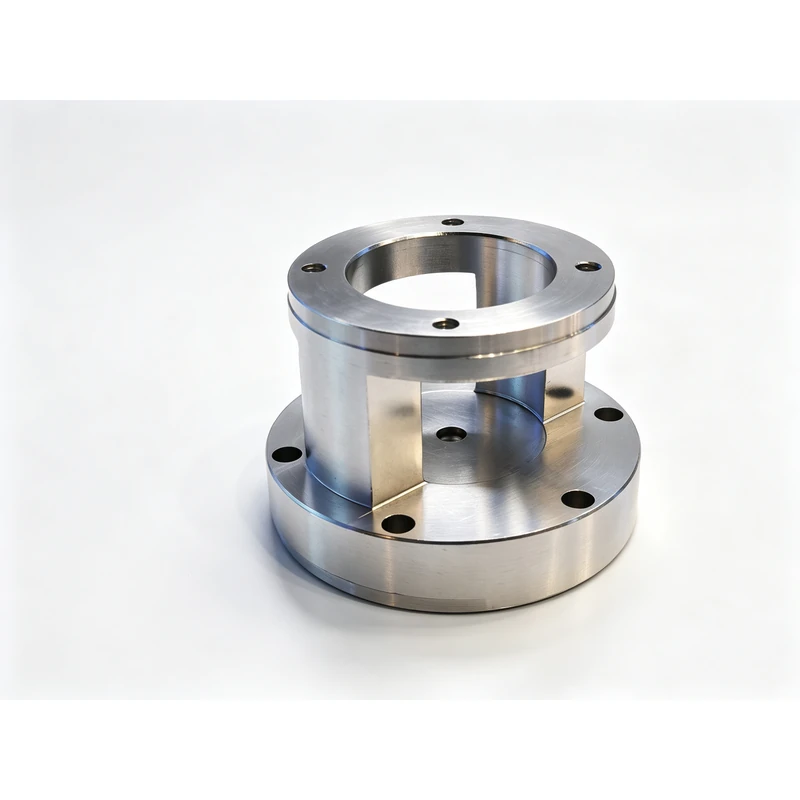
कुछ केंद्र सीमा पार कर जाते हैं। दोनों चेहरों पर मशीनी विशेषताओं वाला एक हब, एक संयुक्त हब और ब्रेक डिस्क एडाप्टर, बोल्ट पैटर्न के साथ एक हाउसिंग-प्रकार की कास्टिंग और एक से अधिक तरफ बढ़ते पैड - ये छेद वाले जॉब को बदलने के बजाय उनमें एक ऊब सुविधा के साथ मिलिंग कार्य हैं।
उस समूह के लिए क्षैतिज मशीनिंग केंद्र एक ऐसे कारण से समझ में आता है जिसका स्पिंडल पावर से कोई लेना-देना नहीं है: भाग एक चेहरे पर बैठता है और हाथ से घुमाए बिना कई तरफ से पहुंचा जा सकता है, और विपरीत चेहरे तक तालिका को अनुक्रमित करके पहुंचा जा सकता है। बोर, पैड और पैटर्न को एक स्टेशन और एक समन्वय प्रणाली से लिया जा सकता है, जो मैन्युअल री-क्लैंपिंग को हटा देता है जो अधिकांश भिन्नता का कारण बनता है। यह वही तर्क है जो बॉक्स और आवास भागों के लिए एक मशीनिंग केंद्र का चयन, और उसी श्रेणी में दूसरे मशीनीकृत फेस लैंड वाले हब पर लागू होता है।
सामग्री और कटिंग नोट्स
अधिकांश हब कास्टिंग या फोर्जिंग हैं। डक्टाइल आयरन और कास्ट स्टील मशीन को माफ कर देते हैं: सामग्री एक चिप को तोड़ देती है, एक अच्छी फिनिश रखती है और कड़ी मेहनत नहीं करती है, और एकमात्र वास्तविक लागत हाउसकीपिंग है, जो धूल को स्लाइड और कूलेंट टैंक से दूर रखती है। जाली इस्पात हब में कोई कास्टिंग त्वचा नहीं होती है, लेकिन बाधित कटौती और एक कठिन सामग्री लाती है; यह आमतौर पर मशीनी निर्णय के बजाय टूलींग निर्णय होता है।
एल्युमीनियम हब और हब कैरियर हल्के वाहनों में आम हैं और विपरीत समस्या हैं: नरम, चिपचिपा, और यदि उपकरण काटने के बजाय रगड़ता है तो काटने के किनारे पर चिप्स वेल्डिंग होने का खतरा होता है। वे शीतलक की निकासी, गति और मात्रा चाहते हैं, और वे क्लैंपिंग के लिए एक अलग दृष्टिकोण चाहते हैं, क्योंकि एल्यूमीनियम कच्चे लोहे की तुलना में दबाव में और भी अधिक आसानी से चलता है। इन सभी में, बोरिंग ऑपरेशन वह है जो परिणाम तय करता है, इसलिए मशीन पर मॉडल नंबर की तुलना में इन्सर्ट और बार अधिक मायने रखता है।
हब के लिए विशिष्ट एक नोट: माउंटिंग फेस अक्सर वह सतह होती है जिसका उपयोग ग्राहक निरीक्षण के लिए करेगा, और यह वह सतह भी है जिसके संचालन के बीच संचालन में निकलने की सबसे अधिक संभावना होती है। तैयार चेहरे को ढंकना, या इसे सबसे आखिर में खत्म करना, किसी ऐसे हिस्से पर दोबारा काम करने की तुलना में सस्ता है जो अन्यथा पूरा हो चुका है। ऐसी दुकानें जो इस परिवार को नियमित रूप से चलाती हैं और पूरे परिवार को आवास-प्रकार के भागों की प्रक्रिया पर रखती हैं, आमतौर पर दूसरी, तीसरी और दसवीं नौकरी पहले की तुलना में बेहतर होती है, क्योंकि स्थिरता और अनुक्रम पहले से ही तय हो चुके हैं।
एक बैच में संगति
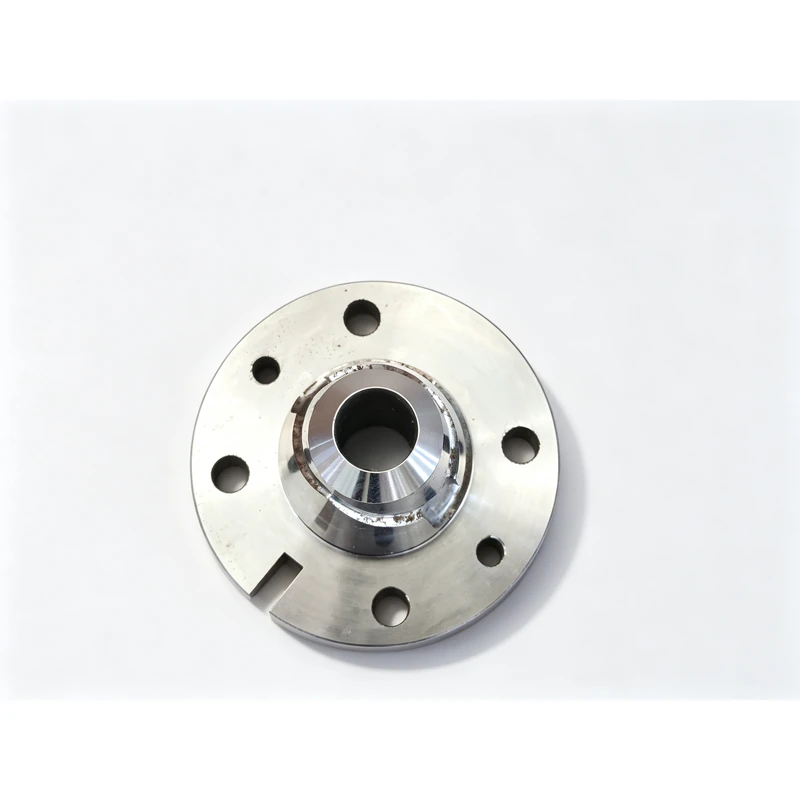
एक बैच में प्रत्येक हब को एक दूसरे के साथ विनिमेय होने की उम्मीद है, और यह अपेक्षा ड्राइंग के बजाय वाहन असेंबली लाइन द्वारा निर्धारित की जाती है। जो आदतें इसकी रक्षा करती हैं वे अचूक हैं, लेकिन उनका पालन हर हिस्से पर किया जाना चाहिए, न कि केवल पहले हिस्से पर।
- पूरे बैच में डेटाम को समान रखें। यदि पहला भाग तैयार बोर से सेट किया गया है, तो अंतिम भाग भी सेट होना चाहिए।
- शिफ्ट के पहले भाग की जाँच करें, न कि केवल ऑर्डर के पहले भाग की। एक पुनः-क्लैम्प किया गया फिक्स्चर एक शिफ्ट में बह जाता है, भले ही कुछ भी समायोजित न किया गया हो।
- हिस्सों को गिनने के बजाय बोरिंग बार पर ध्यान दें। सीट का आकार कुछ समय तक धीरे-धीरे बढ़ता है, और फिर तेजी से बढ़ता है।
- भाग परिवार के लिए सेटअप रिकॉर्ड करें. अगला ऑर्डर आम तौर पर एक अलग बोल्ट सर्कल के साथ एक ही हब होता है, और सेटअप काम का महंगा हिस्सा है।
अक्सर पूछे जाने वाले प्रश्नों
क्या व्हील हब को अकेले खराद पर मशीनीकृत किया जा सकता है?
हां, यदि बोल्ट सर्कल को उसी मशीन पर या ड्रिल पर एक फिक्स्चर के साथ ड्रिल किया जा सकता है जो हर बार स्थिति को पुन: उत्पन्न करता है। सीटों को मोड़ना, पायलट का व्यास और खराद पर माउंटिंग फेस प्राकृतिक मार्ग है, और यह फेस और धुरी के बीच मुफ्त में वर्गाकारता पैदा करता है। पैटर्न के लिए जोखिम हमेशा दूसरा ऑपरेशन होता है।
क्या मुझे बोल्ट सर्कल के लिए मिल-टर्न मशीन या मशीनिंग सेंटर का उपयोग करना चाहिए?
एक मशीनिंग केंद्र आमतौर पर कम लागत वाला उत्तर होता है जब हब बड़ा, चौकोर होता है, या एक से अधिक चेहरों पर विशेषताएं होती हैं। मिल-टर्न मशीन बेहतर उत्तर है जब छेद पैटर्न और असर वाली सीटों को एक-दूसरे के पास रखा जाना चाहिए और जब इसे दोबारा दबाया जाता है तो हिस्से के हिलने का खतरा होता है।
असेंबली के बाद व्हील हब के गर्म होने या कंपन होने का क्या कारण है?
अधिकांश मामलों में इसका असर नहीं होता। एक माउंटिंग फेस जो धुरी पर वर्गाकार नहीं है, नट कसने पर पहिया झुक जाएगा, और एक सीट जो अनक्लैम्पिंग के बाद अंडाकार हो गई है, बाहरी रेस को चुटकी में ले लेगी। दोनों भाग ड्राइंग के बजाय प्रक्रिया से आते हैं।
मैं हब परिवार के लिए खराद का आकार कैसे चुनूं?
सबसे बड़े स्विंग, सबसे लंबे बोर और परिवार में सबसे भारी हिस्से के लिए आकार, फिर जांचें कि मशीन में अभी भी छोटे हिस्सों के लिए पर्याप्त स्पिंडल गति सीमा है। औसत आकार के लिए खरीदारी करने पर आपको साल में दो बार काम छोड़ना पड़ेगा।
क्या कच्चे लोहे से मशीन बनाना हब के लिए एल्यूमीनियम की तुलना में कठिन है?
नहीं, कच्चा लोहा आम तौर पर आसान होता है - यह चिप्स को सफाई से तोड़ता है और अच्छी फिनिश देता है, यही कारण है कि इतने सारे हब डाले जाते हैं। एल्युमीनियम नरम लेकिन चिपचिपा होता है, और यह क्लैंपिंग दबाव में अधिक विकृत होता है, इसलिए फिक्स्चर और कटिंग डेटा का अधिक ध्यान रखना पड़ता है।
एक हब परिवार के माध्यम से कार्य करना?
यदि आप व्हील हब परिवार को उद्धृत कर रहे हैं और जानना चाहते हैं कि बैच में कौन सा सेटअप सही बैठता है, तो मात्रा और सामग्री के साथ भाग का चित्र या फोटो भेजें। हम एक प्रक्रिया मार्ग और आपके द्वारा वास्तव में चलाए जाने वाले भागों के आकार की मशीन अनुशंसा के साथ वापस आएंगे।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
आप अपनी ड्राइंग अपलोड भी कर सकते हैं और एक मशीनिंग योजना प्राप्त कर सकते हैं और हमारी प्रक्रिया टीम से उद्धरण प्राप्त कर सकते हैं।