CNC मशीनिंग निकला हुआ किनारा असर आवास: प्रक्रिया और मशीनें
जब तक आप एक साथ दो चीजों को पकड़ने की कोशिश नहीं करते, तब तक फ़्लैंज बियरिंग हाउसिंग सरल दिखती है: वह बोर जो बियरिंग ले जाता है, और फ़्लैंज फेस जो मशीन को बोल्ट करता है। बोर को सही करवाएं और उसका चेहरा झुकाएं, और जैसे ही ग्राहक बोल्ट कसता है, शाफ्ट बंध जाता है। स्प्लिट हाउसिंग एक और समस्या जोड़ती है - दोनों हिस्सों को बिल्कुल लाइन में खड़ा होना पड़ता है या बेयरिंग रेस पिंच हो जाती है। इस लेख में बताया गया है कि कैसे Handemo CNC मशीनें फ्लैंज बेयरिंग हाउसिंग: जो सामग्रियां हम देखते हैं, जिन मशीनों की हम अनुशंसा करते हैं, और प्रक्रिया बिंदु जो बोर को गोल रखते हैं और चौकोर चेहरे रखते हैं।
भाग: सामग्री और ज्यामिति
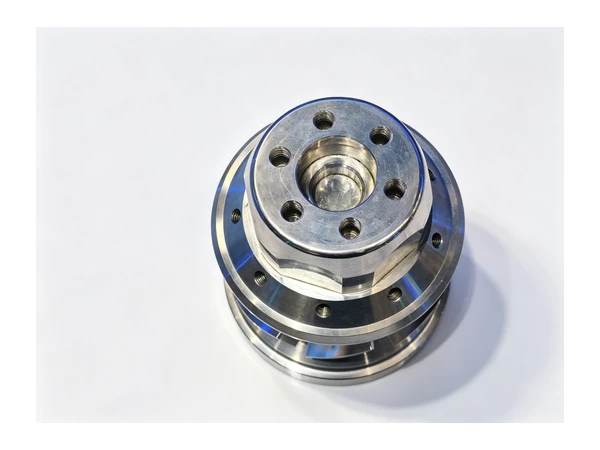
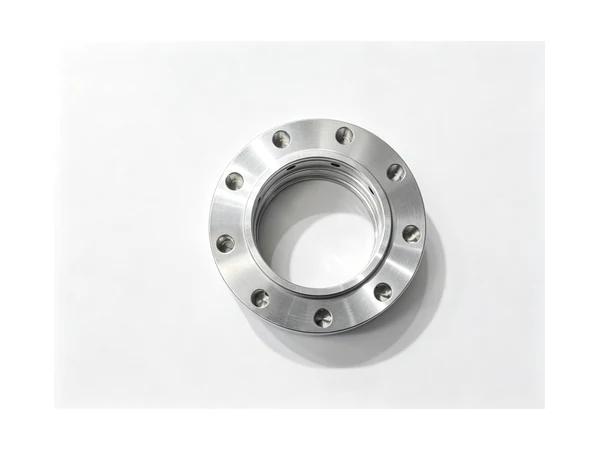
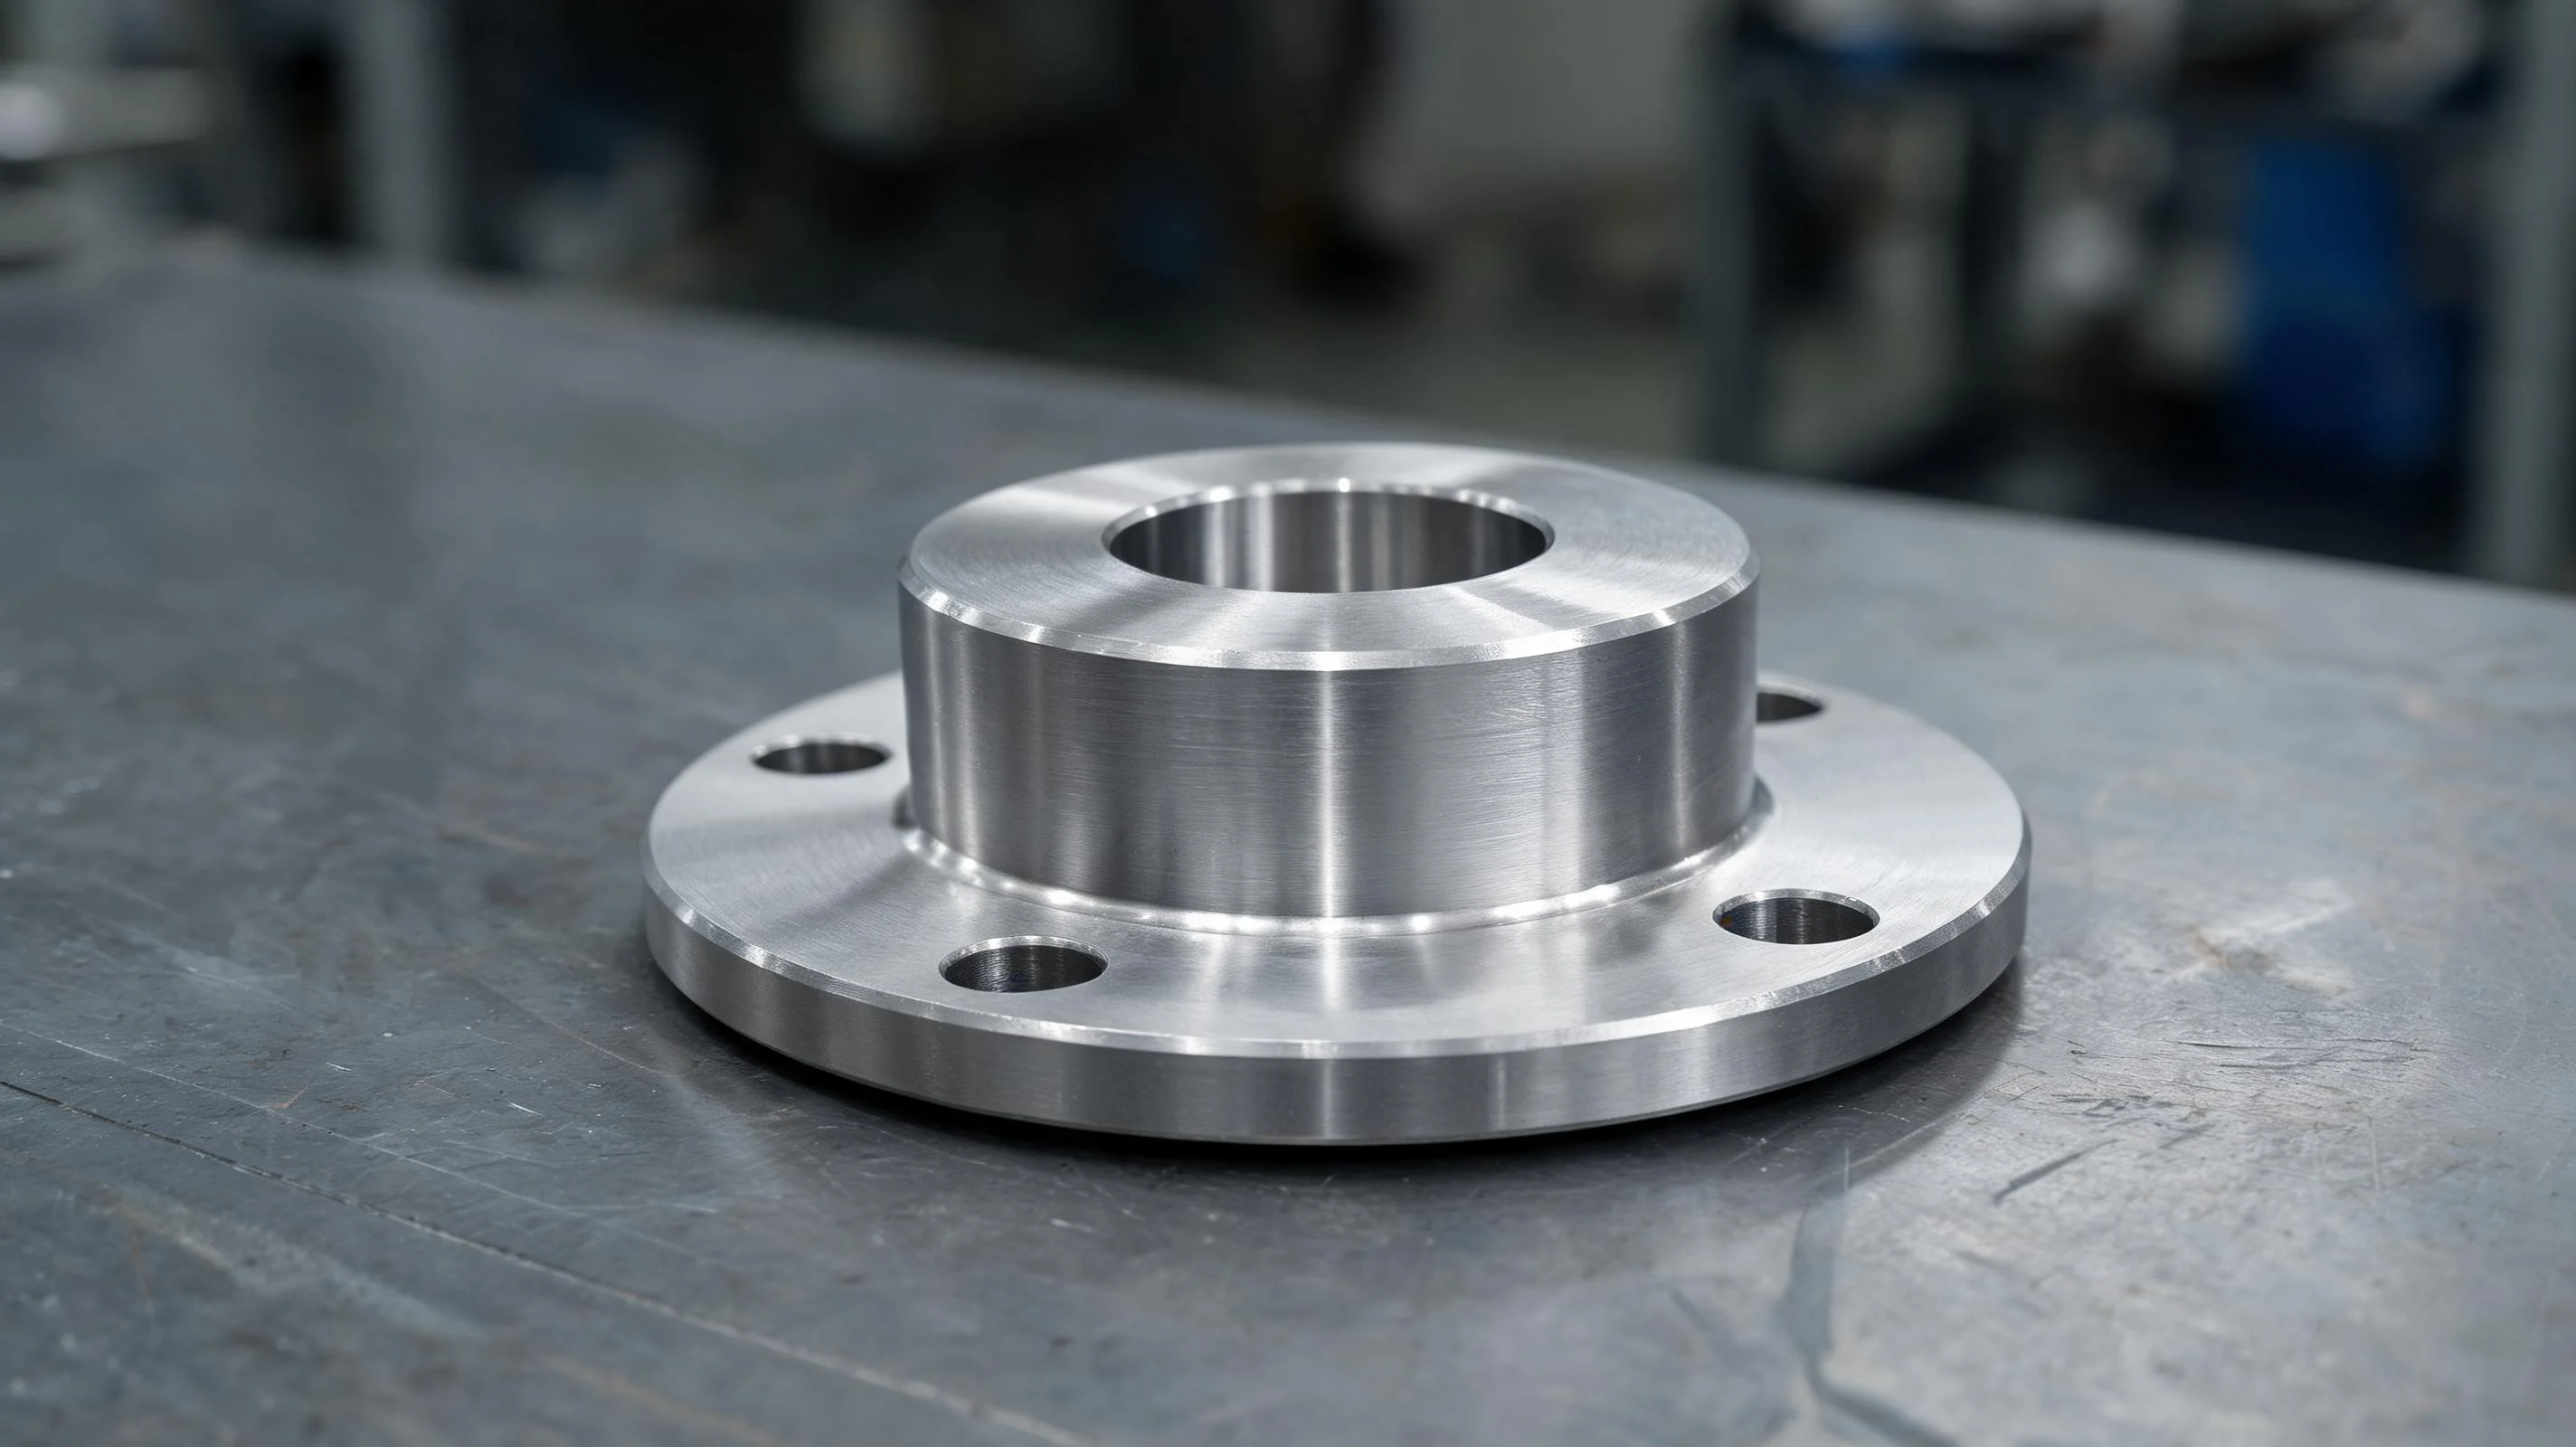
एक निकला हुआ किनारा असर वाला आवास एक मशीनीकृत बोर में एक असर रखता है और एक बोल्ट वाले निकला हुआ किनारा के माध्यम से लोड को मशीन फ्रेम में ले जाता है। आप उन्हें कन्वेयर ड्राइव, गियरबॉक्स, पंखे, पंप और कृषि उपकरणों पर पाते हैं - कहीं भी गियरकेस की दीवार से दूर शाफ्ट को सहारा देना पड़ता है। वे वन-पीस हाउसिंग और स्प्लिट हाउसिंग के रूप में आते हैं, और फ्लैंज में बोल्ट सर्कल पर दो, चार या छह बोल्ट छेद व्यवस्थित हो सकते हैं।
ग्रे कास्ट आयरन औद्योगिक आवासों के लिए डिफ़ॉल्ट सामग्री है क्योंकि यह कंपन और मशीनों को अच्छी तरह से नम करता है। डक्टाइल आयरन वहां दिखाई देता है जहां शॉक लोड अपेक्षित होता है, और स्टील फैब्रिकेशन या कास्ट स्टील हाउसिंग का उपयोग सबसे भारी सेवा के लिए किया जाता है। एल्युमीनियम हाउसिंग लाइट-ड्यूटी और मोबाइल अनुप्रयोगों में दिखाई देते हैं जहां वजन मायने रखता है। अधिकांश आवास कास्टिंग या वेल्डमेंट हैं, जिसका अर्थ है कि पहले मशीनिंग पास को स्केल, हार्ड स्पॉट और कास्टिंग से निपटना पड़ता है जो कभी भी ड्राइंग के अनुसार नहीं होता है।
ज्यामिति जो मायने रखती है वह बोर केंद्र रेखा और निकला हुआ किनारा चेहरे से उसका संबंध है। यदि निकला हुआ किनारा मशीनी रूप से सपाट है, लेकिन बोर के वर्गाकार नहीं है, तो आवास को नीचे की ओर झुकाने पर असर वाली सीट विकृत हो जाती है। विभाजित आवासों पर, दो हिस्सों को आम तौर पर एक साथ मशीनीकृत किया जाता है, जिसमें डॉवेल छेद या मशीनी चरण होते हैं ताकि वे केवल एक ही तरह से एक साथ वापस जा सकें।
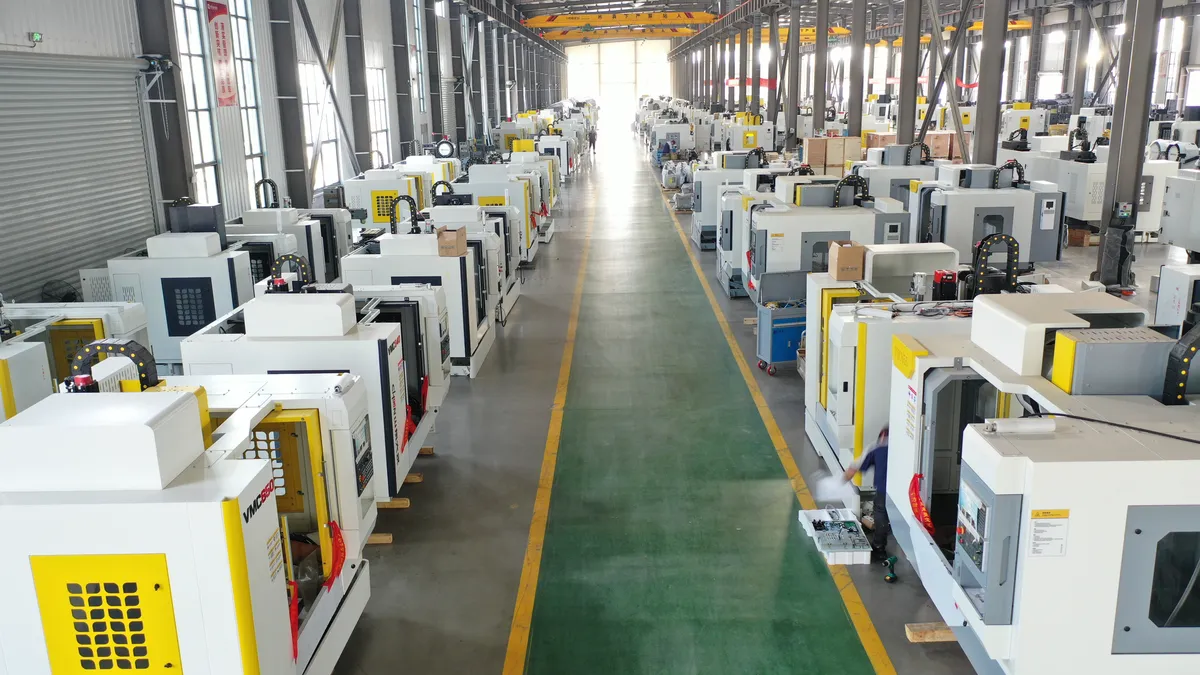
बियरिंग हाउसिंग के लिए अनुशंसित मशीनें
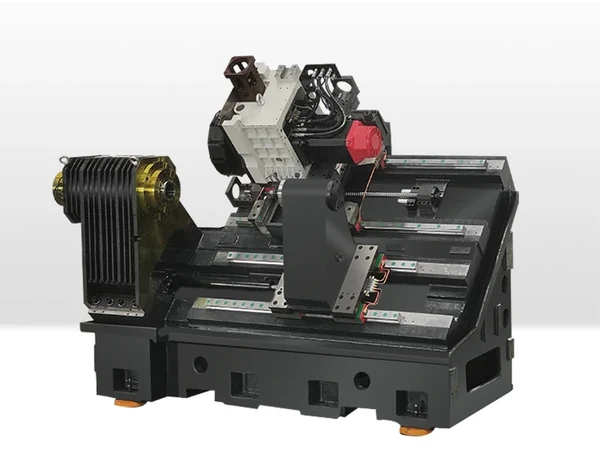
अधिकांश निकला हुआ किनारा असर वाले आवास कार्य के लिए, VMC1160 ऊर्ध्वाधर मशीनिंग केंद्र एक व्यावहारिक पहली पसंद है। एक ऊर्ध्वाधर मशीन आपको निकला हुआ किनारा का सामना करने, असर वाली सीट को बोर करने और बोल्ट सर्कल को एक ही सेटअप में ड्रिल करने की सुविधा देती है, जो कि बोर को चेहरे पर वर्गाकार रखती है। VMC1160 मध्यम आकार तक के आवासों के लिए एक ठोस कार्य आवरण देता है, और जब आप एक बैच में कई आवास आकार चलाते हैं तो इसे फिर से जोड़ना आसान होता है।
जब आवास बड़े हो जाते हैं या बैच भारी होते हैं, तो VMC1370 हेवी-ड्यूटी वर्टिकल मशीनिंग सेंटर अधिक टेबल लोड लेता है और आपको बिना किसी बकवास के कच्चे लोहे के पैमाने के माध्यम से गहरी कटौती करने देता है। यदि आप किसी आवास के दोनों किनारों पर मशीन लगाते हैं - उदाहरण के लिए एक विभाजित आवास जिसे अलग चेहरे की आवश्यकता होती है, तो बोर - एक रोटरी टेबल के साथ एक HMC630-डीटी क्षैतिज मशीनिंग केंद्र अपने लिए भुगतान करता है, क्योंकि स्पिंडल एक क्लैंपिंग में कई चेहरों तक पहुंचता है।
आप वर्टिकल मशीनिंग सेंटर रेंज में से जो भी चुनें, सेटअप सिद्धांत वही रहता है: ऑपरेशन के बीच भाग को हिलाए बिना फ्लैंज फेस और बेयरिंग बोर को मशीन करें। छोटे प्रोटोटाइप रन के लिए, बोरिंग बार के साथ लगा हल्का वीएमसी भी काम करेगा, जब तक कि बोर और फेस को एक ही क्लैंपिंग में काटा जाता है।
प्रक्रिया बिंदु जो आवासों को सुसंगत बनाए रखते हैं
फ्लैंज फेस पहले, बोर दूसरा
बोर को छूने से पहले फ्लैंज का सामना करें और डेटम स्थापित करें। एक बार जब चेहरा सपाट हो जाता है और भाग उस पर बैठ जाता है, तो बोरिंग ऑपरेशन एक अनियमित कास्टिंग सतह के बजाय एक स्थिर विमान को संदर्भित करता है। क्लाइंब मिलिंग से चेहरे को काटें और फिनिशिंग पास को हल्का छोड़ दें ताकि उपकरण के दबाव में सतह सपाट रहे।
बोर आकार देने की रणनीति
इंडेक्सेबल बोरिंग बार से बोर को रफ करें, फिर इसे उसी सेटअप में समाप्त करें। बार ओवरहैंग को छोटा रखें - एक लंबी बार फ्लेक्स करती है और एक टेपर या एक आउट-ऑफ-राउंड छेद को काटती है। विभाजित आवासों के लिए, हिस्सों को इकट्ठा करें, उन्हें ग्राहक की इच्छानुसार टॉर्क करें, और इकट्ठे जोड़े को बोर करें ताकि असर वाली सीट निरंतर बनी रहे।
बोल्ट सर्कल ड्रिलिंग
बोर के समान डेटम से फ्लैंज छेदों को ड्रिल और टैप करें। यदि भाग को अनुक्रमित या स्थानांतरित करते समय बोल्ट पैटर्न काटा जाता है, तो छेद बोर के सापेक्ष बह जाते हैं और आवास असेंबलर से लड़ता है। जब फ़्लैंज मुड़ा हुआ या ढला हुआ हो तो पहले स्पॉट ड्रिल का उपयोग करें, ताकि ड्रिल न चले।
कास्टिंग और वेल्डमेंट से निपटना
कास्टिंग बड़े पैमाने पर और कभी-कभी कठोर धब्बों के साथ आती है। पहले उथला सफाई पास लें, फिर उचित गहराई पर रफिंग पास लें, और फिनिशिंग पास को लगातार स्टॉक के साथ चलने दें। आंतरिक तनाव मुक्त होने पर वेल्ड हिल सकते हैं, इसलिए वेल्डेड आवासों के लिए खुरदुरा होना आम बात है, भाग को व्यवस्थित होने दें, फिर दूसरी क्लैंपिंग में समाप्त करें।
डिबुरिंग एवं सफाई
प्रत्येक ड्रिल किया गया छेद जो बोर में टूटता है, बेयरिंग सीट पर एक गड़गड़ाहट छोड़ देता है। इसे हटा दें - बोर के किनारे पर एक हाथ से डिबरर या छेद में प्रवेश पर एक चम्फर पास - क्योंकि बेयरिंग रेस के तहत एक गड़गड़ाहट एक क्षेत्र विफलता है जो घटित होने की प्रतीक्षा कर रही है। हाउसिंग के असेंबली में जाने से पहले ब्लाइंड बोल्ट के छेद से चिप्स को बाहर निकाल दें।
गुणवत्ता और स्थिरता
बियरिंग हाउसिंग खरीदार उन हिस्सों को अस्वीकार कर देते हैं जो गोल नहीं होते, सतह जो सपाट नहीं होती और बोल्ट पैटर्न जो लाइन में नहीं होते। उनमें से कोई भी दोष एक नाटकीय गलती से नहीं आता है - वे संचालन, लंबे उपकरण ओवरहैंग और असंगत क्लैंपिंग के बीच भाग को स्थानांतरित करने से आते हैं। हमारा दृष्टिकोण जानबूझकर सरल है: एक-दूसरे से संबंधित सुविधाओं के लिए एक सेटअप, कठोर बोरिंग बार, और एक फिक्स्चर जो हर बार आवास को उसी तरह से सीट देता है। पहला लेख और दो सौवाँ लेख फिर वही प्रक्रिया देखें।
अक्सर पूछे जाने वाले प्रश्नों
फ्लैंज बेयरिंग हाउसिंग के लिए कौन सी CNC मशीन सर्वोत्तम है?
अधिकांश आवासों के लिए, एक ऊर्ध्वाधर मशीनिंग केंद्र जैसे कि Handemo VMC1160 व्यावहारिक विकल्प है: यह निकला हुआ किनारा का सामना करता है, असर वाली सीट को छेदता है और एक सेटअप में बोल्ट सर्कल को ड्रिल करता है। बड़े आवास VMC1370 हेवी-ड्यूटी मॉडल के लिए उपयुक्त हैं, और विभाजित आवास या उच्च-मात्रा का काम HMC630-डीटी जैसे क्षैतिज मशीनिंग केंद्र को उचित ठहराते हैं।
क्या Handemo मशीनें स्प्लिट बेयरिंग हाउसिंग को संभाल सकती हैं?
हाँ। स्प्लिट हाउसिंग को दो हिस्सों को एक साथ जोड़कर और एक असेंबली के रूप में टॉर्क करके मशीनीकृत किया जाता है, इसलिए मशीनीकृत बोर निरंतर होता है। डॉवेल छेद या मशीनीकृत चरण जोड़े जाते हैं ताकि ग्राहक संरेखण खोए बिना जोड़ी को फिर से जोड़ सके।
क्या आप फिक्स्चर और प्रक्रिया नियोजन में मदद करते हैं?
क र ते हैं। हमें आवास ड्राइंग, सामग्री और बैच आकार भेजें, और हम मशीन, एक स्थिरता दृष्टिकोण और एक प्रक्रिया अनुक्रम की सिफारिश करेंगे - और उन विकल्पों को उद्धृत करेंगे जो आवास कार्य के लिए उपयुक्त हैं, जैसे कि थ्रू-स्पिंडल कूलेंट और एक चिप कन्वेयर।
एक बियरिंग हाउसिंग मशीनिंग योजना प्राप्त करें
हमें बताएं कि आप क्या मशीन बनाते हैं - आवास आकार, सामग्री, विभाजित या एक-टुकड़ा, बैच आकार - और Handemo सही मशीनिंग केंद्र और प्रक्रिया की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग हाइड्रोलिक वाल्व बॉडीज - एक और ब्लॉक-शैली वाला हिस्सा जहां बोर स्थिति और चेहरे की ज्यामिति परिणाम तय करती है।