CNC मशीनिंग इम्पेलर्स: प्रक्रिया और मशीनें
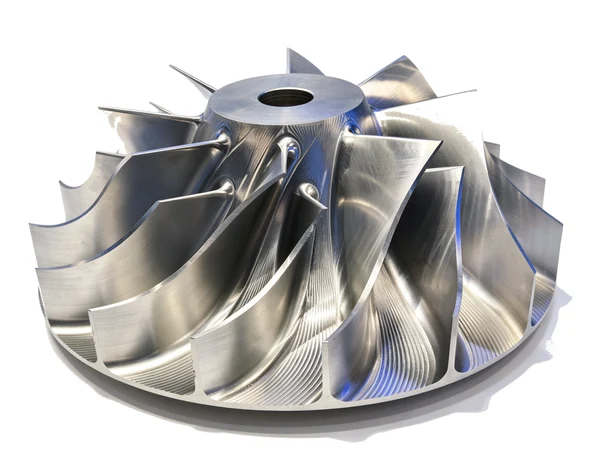
एक विशेष प्रकार की पूछताछ है जो एक तस्वीर और एक वाक्य के रूप में आती है: यह प्ररित करनेवाला है, क्या आप इसे मशीन कर सकते हैं? तस्वीर लगभग हमेशा एक बेंच पर, दिन के उजाले में, थोड़ा ऊपर से ली गई है, और इसमें एक हिस्सा दिखाया गया है जो धातु के फूल जैसा दिखता है, जिसके ब्लेड बाहर की ओर निकले हुए हैं। वाक्य लगभग हमेशा फिनिश के बारे में होता है, या एक ब्लेड के बारे में होता है जो मापने पर चलता रहता है।
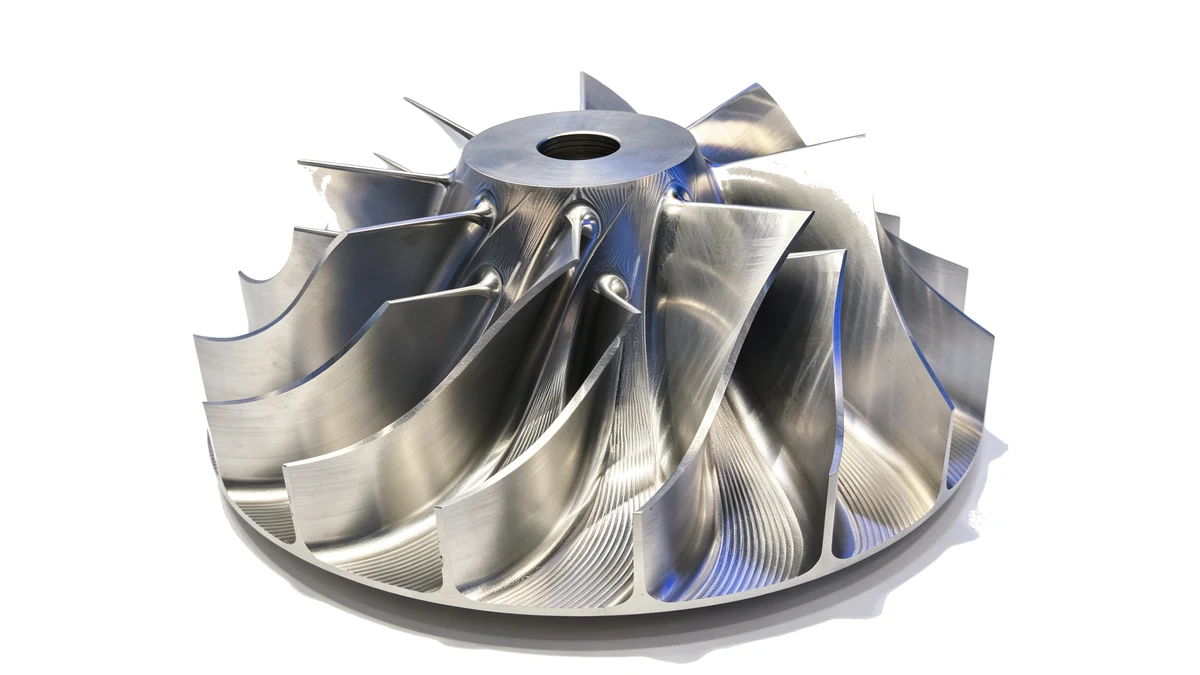
इम्पेलर्स उन नौकरियों में से एक है जहां आकार कठिन हिस्सा नहीं है। आख़िरकार, एक ब्लेड मोटाई वाला एक वक्र मात्र है। कठिन बात यह है कि प्रत्येक ब्लेड पतला है, टिप पर असमर्थित है, और एक हब से जुड़ा हुआ है जिसे उसी सेटअप में काटा जाना है। नीचे दी गई तस्वीर में प्ररित करनेवाला फिनिशिंग पास के बाद हमारी अपनी कार्यशाला में एक मशीन से निकल गया, और इसका कारण यह दिखाने लायक है कि इस पर बाद में कुछ भी पॉलिश नहीं किया गया था। प्रवाह सतहें वैसी ही हैं जैसी उन्हें काटी गई थीं।
क्यों एक प्ररित करनेवाला सिर्फ एक मिल्ड हिस्सा नहीं है?
देखें कि कटर को वास्तव में क्या करना है। जैसे ही उपकरण एक ब्लेड के नीचे काम करता है, कट प्रति बार दो बार बाधित होता है, उपकरण गाने के लिए काफी दूर तक चिपक जाता है, और इसके पीछे की दीवार इतनी पतली होती है कि कटने के बजाय दूर हट जाती है। फिर यह अगले ब्लेड और अगले ब्लेड तक चला जाता है, जब तक कि यह वापस नहीं आ जाता। जब तक अंतिम ब्लेड तैयार हो जाता है, तब तक काटने वाले बलों द्वारा भाग को कई बार लोड और अनलोड किया जा चुका होता है।
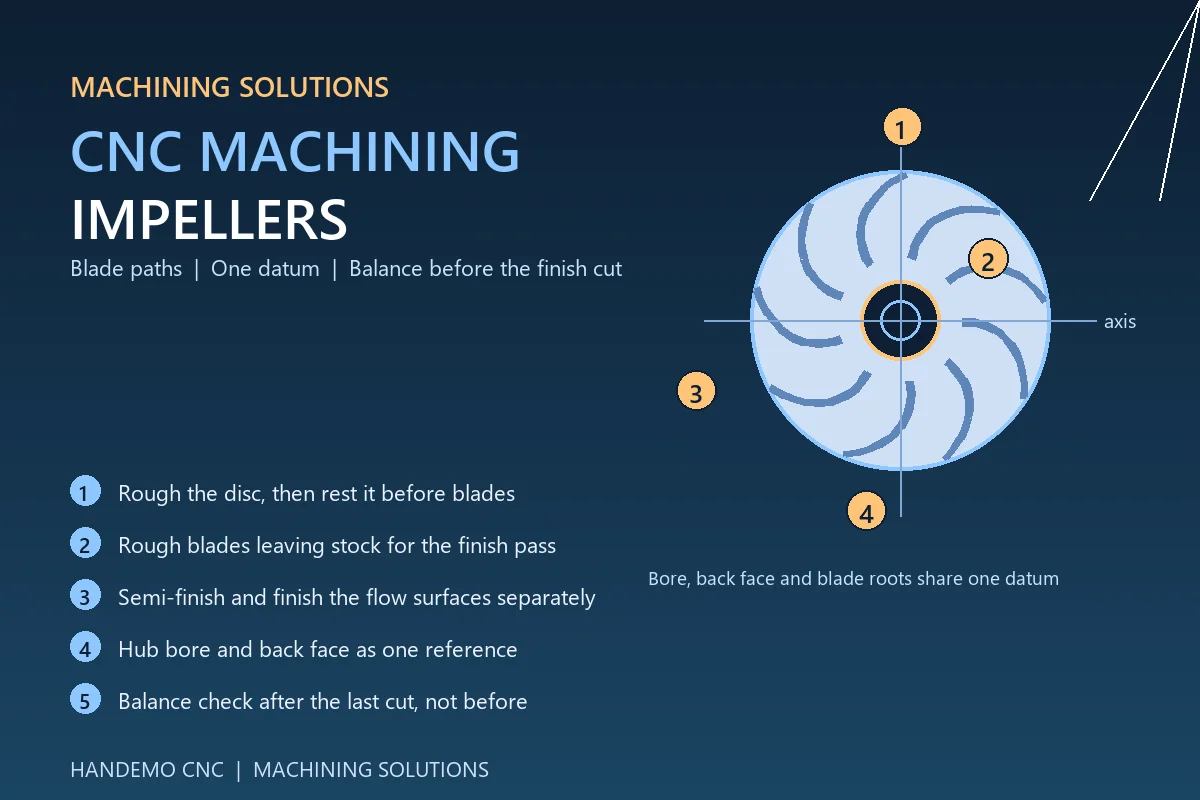
इस तथ्य को जोड़ें कि ब्लेड हब की ओर बंद हो जाते हैं, इसलिए उनके बीच की जगह ठीक उसी जगह कम हो जाती है जहां उपकरण में सबसे कम जगह होती है, और आपके पास एक ऐसा हिस्सा होता है जहां काटने के डेटा की तुलना में अनुक्रम अधिक मायने रखता है। तीन चीजें तय करती हैं कि काम सुचारू रूप से चलेगा या नहीं:
- क्या ब्लेड खुरदरे हैं और अलग-अलग पासों में तैयार हुए हैं, या सभी एक ही बार में
- क्या हब, ब्लेड और पिछला चेहरा एक डेटाम साझा करते हैं या तीन
- क्या फिनिशिंग कट से पहले किसी चीज के संतुलन की जांच की जाती है, या उसके बाद ही
उस सूची में कुछ भी विदेशी नहीं है। यह किसी भी पतली दीवार वाले काम के समान अनुशासन है, जो एक ऐसी आकृति पर लागू होता है जो एक ही समय में हर दिशा में पतली होती है।
रिक्तता आधा काम तय करती है
जिन आकारों में हम इम्पेलर्स देखते हैं वे आम तौर पर चार रूपों में से एक में आते हैं, और प्रत्येक एक अलग प्रारंभिक बिंदु निर्धारित करता है।
एक कास्टिंग। ब्लेड फाउंड्री से लगभग-जाल आकार के रूप में निकलते हैं, इसलिए मशीन डिस्क को नहीं हटा रही है, यह कुछ ऐसी चीज को साफ कर रही है जो पहले से ही लगभग सही है। यह सामग्री पर सबसे सस्ता मार्ग है और पहले ऑपरेशन पर सबसे अधिक मांग वाला है, क्योंकि कास्टिंग अपने तनाव के साथ और एक त्वचा के साथ आती है जिसे समान रूप से उतारना पड़ता है। कास्टिंग को आम तौर पर हर जगह खुरदुरा किया जाता है, फिर कुछ भी खत्म होने से पहले आराम करने के लिए छोड़ दिया जाता है।
एक फोर्जिंग। कास्टिंग की तुलना में सघन और अधिक पूर्वानुमानित, और इम्पेलर्स के लिए प्राकृतिक विकल्प जो तेजी से चलेगा या लोड देखेगा। फोर्ज्ड ब्लैंक को आम तौर पर भारी पहले पास की आवश्यकता होती है, और ब्लेड की जड़ों को साफ तरीके से काटने से पहले फोर्जिंग फ्लैश को साफ करना पड़ता है।
ठोस बार या प्लेट। खाली एक ठोस डिस्क या चरणबद्ध गोल है, और ब्लेड के बीच सब कुछ चिप्स के रूप में बाहर आता है। यह प्रोटोटाइप के लिए, छोटे बैचों के लिए और इम्पेलर्स के लिए मार्ग है जहां ग्राहक एक ही सामग्री चाहता है। यह मशीनिंग समय में सबसे महंगा है, और यह अक्सर पहले लेख के लिए सबसे तेज़ तरीका है क्योंकि तैयारी के लिए कुछ भी नहीं है।
किसी अन्य प्रक्रिया से लगभग-नेट ब्लैंक। कभी-कभी डिस्क पहले से ही बने ब्लेड की रीढ़ के साथ आती है, और मशीन प्रवाह सतहों और जड़ों का काम कर रही है। यह एक अच्छी व्यवस्था है, बशर्ते पूर्व-निर्मित स्टॉक सम हो। एक पतले ब्लेड पर असमान स्टॉक बिल्कुल भी ब्लेड न होने से भी बदतर है, क्योंकि उपकरण अब एक बाधित गहराई में कटौती कर रहा है।
रिक्त स्थान जो भी हो, एक नियम लागू होता है: पहले ऑपरेशन में हब और बाहर दोनों से सामग्री को समान रूप से हटाया जाना चाहिए, ताकि भाग निरीक्षण कक्ष के बजाय मशीन पर अपनी गति जारी कर सके।
एक डेटाम, पहले स्थापित, पूरे समय रखा गया
प्ररित करनेवाला को उसके बोर और उसके पिछले चेहरे से मापा जाएगा। यह वह संदर्भ है जिसका उपयोग ग्राहक करता है, इसलिए यह वह संदर्भ होना चाहिए जिसका उपयोग मशीन पहले कट से करती है। हब को बोर करने और एक सेटअप में पिछली सीट का सामना करने से पूरा काम रीढ़ की हड्डी बन जाता है, और फिर प्रत्येक ब्लेड, जड़ और प्रवाह सतह को उसके सापेक्ष काट दिया जाता है।
जहां उस संदर्भ को दूसरे सेटअप पर स्थापित किया जाता है, उसका एक हिस्सा जबड़े में वापस चला जाता है, और ब्लेड युक्तियों पर दिखाई देने वाला रनआउट किसी भी ब्लेड को काटने से पहले चुपचाप बनाया जाता है। जहां यह एक बार स्थापित हो जाता है, वहां बाकी काम टूल पहुंच और पास योजना का मामला है।
एक ब्लेड वाला भाग पकड़ना
वर्कहोल्डिंग का प्रश्न यहां असामान्य है, क्योंकि भाग का बाहरी भाग वह विशेषता है जिसे छुआ नहीं जाना चाहिए। ब्लेड जबड़े के दबाव को सहन नहीं करते हैं, और दबाने के लिए कोई सतत सतह नहीं होती है। व्यवहार में विकल्प हैं:
- पिछले चेहरे या हब फ्लैंज पर एक समर्पित फिक्स्चर, जिसका हिस्सा डेटम फेस पर बैठा होता है और केंद्रीय क्षेत्र में लगाए गए बोल्ट द्वारा नीचे खींचा जाता है। ब्लेड मुक्त रहते हैं.
- हब बोर में एक स्टब मेन्ड्रेल या विस्तारित कोलेट, जिसका पिछला भाग फिक्स्चर के विरुद्ध टिका होता है, भागों के लिए इतना छोटा होता है कि बोर भार उठा सकता है।
- एक नरम, समोच्च पालना जो प्रवाह सतहों को काटते समय ब्लेड की जड़ों को नीचे से सहारा देता है, जिससे काटने का बल ब्लेड से ही बाहर निकल जाता है।
जो भी उपयोग किया जाता है, फिक्स्चर किसी भी सम्मिलित विकल्प से अधिक मूल्यवान है। एक ब्लेड जो लोड के तहत विक्षेपित होता है उसे दोपहर की तुलना में सुबह में एक अलग आकार में काटा जाएगा, और कोई भी ऑपरेटर ऐसा होते हुए नहीं देख सकता है।
ब्लेडों को खुरदुरा करना
ब्लेडों को उनके ही पास में खुरदुरा किया जाता है, जानबूझकर फिनिश के लिए स्टॉक छोड़ा जाता है, और उस पास के लक्ष्य अस्वाभाविक होते हैं: बल्क को हटा दें, टूल को लोड रखें, और ब्लेड रूट को नुकसान न पहुंचाएं।
दो आदतें मायने रखती हैं. रफिंग पास के लिए पहला एक छोटा, सख्त उपकरण है, जिसकी फ़िनिश के लिए आवश्यकता होगी। ब्लेड के किनारों तक अधिक पहुंच वाले उपकरण द्वारा बाद में पहुंचा जाएगा, लेकिन भारी धातु के माध्यम से लंबे उपकरण को ले जाने का कोई कारण नहीं है। दूसरा है ब्लेड को सिरे से नीचे जड़ की ओर ले जाना, ताकि जैसे-जैसे आगे बढ़ता जाए, भाग की कठोरता बढ़ती जाए और हटाई जा रही सामग्री ब्लेड को तब भी सहारा दे, जब वह वहीं पर हो।
इस दर्रे में बकबक सामान्य है और इसे कट और फ़ीड की गहराई से प्रबंधित किया जा सकता है। रफिंग पास में छोड़े गए हल्के बकबक के निशान विफलता नहीं हैं, बशर्ते फिनिश पास में उन्हें हटाने के लिए पर्याप्त स्टॉक हो। जो विफलता है वह एक रफिंग पास है जो ब्लेड की जड़ को पतला कर देती है, क्योंकि जड़ वह है जो ब्लेड को बाद में होने वाली हर चीज के खिलाफ रखती है। जहां ब्लेड हब से मिलता है, वहां फ़िलेट को रफिंग के माध्यम से उदार छोड़ दिया जाना चाहिए और अंत में केवल एक बार अपने अंतिम आकार में लाया जाना चाहिए।
प्रवाह सतहों को समाप्त करना
प्रवाह सतहें वह हैं जो ग्राहक देखता है और हवा या तरल पदार्थ जिसे छूता है। वे वहां भी हैं जहां एक दुकान की प्रक्रिया दिखाई देती है, क्योंकि एक बुरी तरह से योजनाबद्ध फिनिश पास ऐसे निशान छोड़ देता है जिन्हें लगातार कोई भी पॉलिशिंग नहीं हटा सकती है।
हमारे अनुभव में जो अनुक्रम काम करता है वह तीन चरण है, दो नहीं:
पहले सेमी-फिनिश। मामूली स्टेप-ओवर के साथ एक समानांतर पास, एक स्थिर उपकरण दबाव पर चलाएं, ब्लेड को फाइनल के हल्के, समान स्टॉक के भीतर लाने के लिए। यह वह पास है जो रिक्त स्थान या खुरदरेपन से शेष किसी भी असमानता का पता लगाता है, और इसे खत्म करने के बाद इसे ठीक करना बहुत सस्ता है।
बिना रुके समाप्त करें। प्रवाह सतहों पर उद्देश्य एक निरंतर जुड़ाव है, ताकि उपकरण जड़ से सिरे तक एक सुसंगत सतह छोड़े। जहां सतह को काटा जाता है, फिर रोका जाता है, फिर दोबारा काटा जाता है - जैसा कि तब होता है जब कोई उपकरण ब्लेड के बीच उठता है और गिरता है - विराम फिनिश में दिखाई देता है। उपकरण को ब्लेड के माध्यम से नीचे रखने और केवल ब्लेड के बीच खुली जगह में उठाने से पूरी सतह समतल हो जाती है।
क्रिटिकल एज को आखिरी के लिए छोड़ दें। ब्लेड का पिछला किनारा पतला होता है, और इसके पास कोई भी फिनिशिंग पास सामग्री को काटने के बजाय धक्का देता है। इम्पेलर्स पर जहां वह किनारा मायने रखता है, प्रवाह सतहों के बाद किनारे को हल्का पास और एक तेज उपकरण के साथ करने से ब्लेड को काम के अंत में लुढ़कने से बचाया जा सकता है।
हब और बैक फेस पर एक मानक टर्निंग या मिलिंग रूटीन पर्याप्त है। वे ठोस विशेषताएं हैं, वे विक्षेपित नहीं होती हैं, और वे आम तौर पर पहली सतहें होती हैं जिन पर हस्ताक्षर किए जा सकते हैं।
मशीन कहाँ आती है
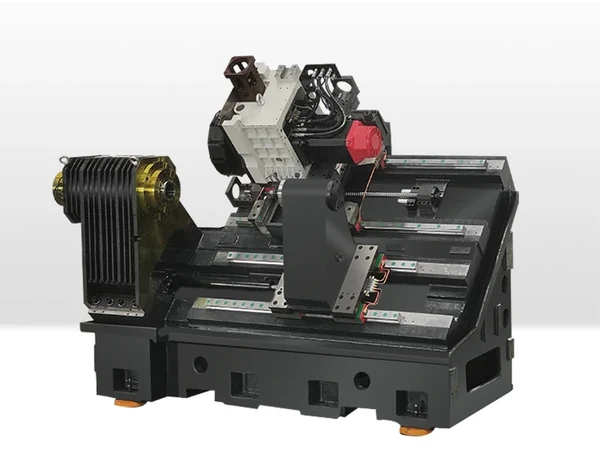
किसी मशीन के लिए ब्लेड वाला काम सबसे स्पष्ट मामला है जो भाग को दोबारा दबाए बिना उस तक पहुंच सकता है। प्रत्येक अतिरिक्त सेटअप ब्लेड युक्तियों के लिए हब के सापेक्ष स्थानांतरित होने का एक और मौका है, और यह आंदोलन बिल्कुल वही त्रुटि है जिसे ग्राहक मापता है।
प्ररित करने वालों के लिए जो उथले ब्लेड के साथ बड़े पैमाने पर घूर्णी होते हैं, एक ऊर्ध्वाधर मशीनिंग केंद्र एक रोटरी टेबल पर भाग के साथ काम करेगा, और VMC1160 जैसे एक कठोर फ्रेम बाधित कट के तहत फ्रेम को हिलाए बिना उपकरण तक पहुंच प्रदान करता है।
जहां ब्लेड गहरे, मुड़े हुए और हब की ओर बंद होते हैं, उपकरण को बदलते कोणों से पहुंचना पड़ता है, और यहीं पर पांच-अक्ष मशीनिंग केंद्र अपनी जगह अर्जित करता है। चालित स्पिंडल के नीचे भाग के झूलने से, ब्लेड की सतहों को एक के बजाय कई कोणों से काटा जाता है, इसलिए उपकरण एक तीव्र कोण पर पहुंचने और रगड़ने के बजाय सतह पर ही रहता है। U400 जैसी मशीन छोटे इम्पेलर्स और ब्लेड वाली डिस्क के लिए उपयुक्त है जो इसकी टेबल के भीतर अच्छी तरह से बैठती है, और TMC630 बड़े आकार के बैंड को कवर करती है, जिसके हिस्से को ट्रूनियन टेबल पर रखा जाता है ताकि पूरे ब्लेड को उपकरण में प्रस्तुत किया जा सके।
जहां प्ररित करनेवाला एक शाफ्ट से जुड़ा होता है या एक घूर्णन असेंबली का हिस्सा बनता है, एक मिल-टर्न मशीन हब को मोड़कर और स्पिंडल को छोड़े बिना उसी हिस्से पर ब्लेड को मिलिंग करके दूसरी क्लैंपिंग से बचाता है। यह चक्र के समय से अधिक बचाता है, क्योंकि यह उस सेटअप को भी हटा देता है जिसमें ब्लेड युक्तियों के परेशान होने की सबसे अधिक संभावना होती है।
संतुलन, संगति और दूसरा बैच
प्ररित करनेवाला एक घूमने वाला भाग है, इसलिए अंतिम ब्लेड पूरा होने पर काम समाप्त नहीं होता है। ड्राइंग चाहे जो भी कहे, व्यावहारिक बिंदु वह है जब संतुलन की जांच होती है: अंतिम कट के बाद, एक तैयार हिस्से पर, खत्म होने से पहले नहीं जब सब कुछ अभी भी चल रहा हो। पहले जांच करना और बाद में कटिंग को समायोजित करना इस प्रकार है कि कैसे एक भाग एक आकार में प्रमाणित होता है और दूसरे में वितरित होता है।
दोहराने के आदेश के लिए तीन चीजें लिखने लायक हैं, और उनमें से कोई भी सटीक डेटा नहीं है। फिक्स्चर और क्लैंपिंग विधि जिसने काम को निपटाया। प्रत्येक चरण के लिए उपयोग किए जाने वाले उपकरण, जिसमें फिनिशिंग टूल तक पहुंच भी शामिल है। और क्रम, विशेष रूप से जहां फिनिशिंग पास विभाजित हो गया था। उन तीनों का एक संक्षिप्त लॉग दूसरे बैच के एक बैच होने और एक विकास परियोजना होने के बीच का अंतर है।
सामग्री कटिंग डेटा को बदलती है लेकिन तर्क को नहीं। एल्युमीनियम इम्पेलर चिप निकासी और उपकरण दबाव के बारे में क्षमा नहीं कर रहे हैं; स्टेनलेस और उच्च-शक्ति वाले स्टील कड़ी मेहनत करने और उपकरण को बहुत लंबे समय तक कट में छोड़ने के बारे में क्षमा नहीं कर रहे हैं; कच्चा लोहा स्थिर कट और ढेर सारी धूल देता है। फिक्स्चर, डेटाम और पास संरचना वहीं रहती है जहां वे थे।
अक्सर पूछे जाने वाले प्रश्न
क्या आप किसी ठोस ब्लैंक से प्ररित करनेवाला मशीन बना सकते हैं, या क्या हमें इसे पहले डालना चाहिए?
दोनों नियमित हैं. एक ठोस रिक्त आमतौर पर पहले लेख या छोटे बैच के लिए सही उत्तर होता है, क्योंकि इसमें किसी पैटर्न और किसी लीड समय की आवश्यकता नहीं होती है। कास्टिंग या फोर्जिंग तब सार्थक हो जाती है जब वार्षिक मात्रा टूलींग के लिए भुगतान करने के लिए पर्याप्त हो जाती है, और मशीन तब काम पूरा करती है जो फाउंड्री शुरू हुई थी। हम आम तौर पर पहले आलेख को ठोस से चलाने की सलाह देते हैं ताकि प्रक्रिया रिक्त स्थान से स्वतंत्र साबित हो।
क्या हमें प्ररित करनेवाला के लिए पांच-अक्ष मशीन की आवश्यकता है?
हमेशा नहीं। खुले, उथले ब्लेड को तीन-अक्ष मशीन पर रोटरी टेबल पर भाग के साथ काटा जा सकता है। पांच-अक्ष की आवश्यकता तब प्रकट होती है जब ब्लेड गहरे या मुड़े हुए होते हैं, जब उनके बीच का स्थान हब की ओर बंद हो जाता है, या जब उस तक पहुंचने के लिए सतह को बदलते कोण से काटना पड़ता है। हम आम तौर पर किसी भी तरह की अनुशंसा करने से पहले भाग देखने के लिए कहते हैं।
आप ब्लेडों को बकबक करने से कैसे रोकते हैं?
भारी पास के लिए उपकरण को छोटा करके, नीचे से ब्लेड की जड़ों को सहारा देकर जहां स्थिरता अनुमति देती है, और रफिंग की योजना बनाकर ताकि ब्लेड का समर्थन करने वाली सामग्री पहले के बजाय अंत में हटा दी जाए। पतले ब्लेड पर डिज़ाइन के अनुसार फिनिश पास हल्का होता है; यह सतह को स्थापित करने के लिए है, न कि बचे हुए स्टॉक को हटाने के लिए।
आप आमतौर पर किन सामग्रियों से इम्पेलर्स की मशीन बनाते हैं?
कम-लोड और बड़े हिस्सों के लिए एल्यूमीनियम मिश्र धातु, उच्च-ड्यूटी इम्पेलर्स के लिए स्टेनलेस और मिश्र धातु स्टील्स, और आवास और पंप पक्षों के लिए कच्चा लोहा। हम पंप की तरफ कांस्य और डुप्लेक्स सामग्री भी देखते हैं। सामग्री उपकरण और कटिंग डेटा को बदलती है, सेटअप तर्क को नहीं।
क्या आप किसी चित्र और तस्वीर से उद्धरण दे सकते हैं?
हाँ। तस्वीर हमें ब्लेड का आकार, ब्लेड के बीच की जगह और आप जिस फिनिश तक पहुंचने की कोशिश कर रहे हैं, बताती है। ड्राइंग हमें डेटाम और हब सुविधाएँ देती है, और वार्षिक मात्रा हमें केवल एक मशीन के बजाय एक मशीन और एक फिक्स्चर की कीमत बताती है। यदि आपके पास दोनों हैं तो भेजें।
आप जिस इम्पेलर की योजना बना रहे हैं उसे हमें भेजें
यदि आप उत्पादन के लिए एक प्ररित करनेवाला तैयार कर रहे हैं, या आपके पास एक ब्लेड है जो मशीन और गेज के बीच अपना आकार नहीं रखेगा, तो भाग की ड्राइंग और एक तस्वीर भेजें। हम केवल कीमत ही नहीं, बल्कि मशीन की सिफ़ारिश और सेटअप तथा अनुक्रम पर एक संक्षिप्त टिप्पणी के साथ वापस आएँगे।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग पतली दीवार वाले हिस्से | CNC मशीनिंग मोल्ड कैविटी और इलेक्ट्रोड | CNC ऑटोमोटिव गियरबॉक्स हाउसिंग के लिए मशीनिंग समाधान | CNC मोल्ड के लिए मशीनें & डाई निर्माण