CNC मशीनिंग पतली दीवार वाले हिस्से: प्रक्रिया और मशीनें
एक पतली दीवार वाला हिस्सा आम तौर पर किसी के वजन-बचत विचार के रूप में शुरू होता है - जो कुछ भी भार नहीं उठा रहा है उसे मशीन से हटा दें और एक ऐसा आकार छोड़ दें जो अभी भी काम करता है। समस्या मशीन पर दिखाई देती है. एक बार जब एक दीवार पतली हो जाती है, तो यह एक कठोर शरीर की तरह व्यवहार करना बंद कर देती है और एक स्प्रिंग की तरह व्यवहार करना शुरू कर देती है: यह काटने के बल के तहत कटर से दूर धकेलती है, उपकरण के गुजरने के बाद पीछे हट जाती है, धुरी के नीचे बजती है, और उस क्षण हिल जाती है जब शिकंजा उस पर बंद हो जाता है। एक दीवार जो फिक्स्चर में सही दिखती है, क्लैंप के उतरते ही उसका आकार ख़राब हो सकता है। यह आलेख बताता है कि कैसे Handemo CNC पतली दीवार वाले हिस्सों को मशीन करता है - वे सामग्रियां जिन्हें हम सबसे अधिक देखते हैं, जिन मशीनों पर हम उन्हें डालते हैं, और प्रक्रिया नियम जो हल्के हिस्से को पहले कट से आखिरी तक सही रखते हैं।
पतली दीवार वाले भाग के रूप में क्या गिना जाता है
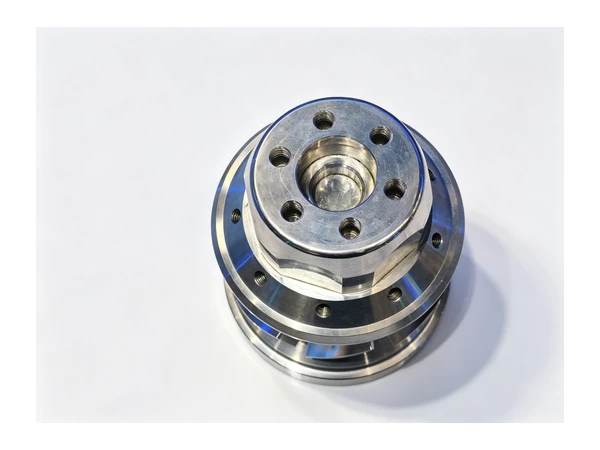
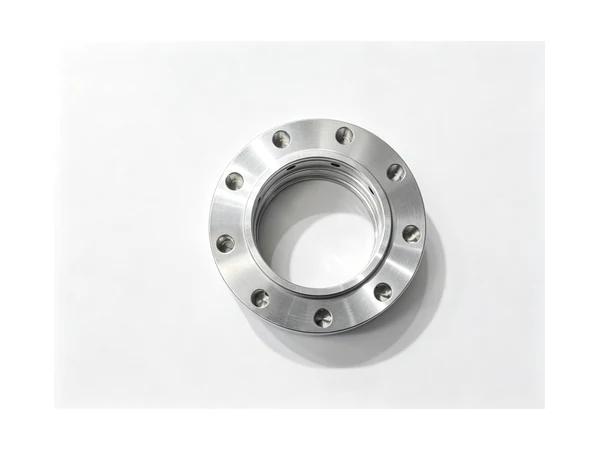
ऐसी कोई एक संख्या नहीं है जो पतली दीवार को परिभाषित करती हो, क्योंकि कठिनाई दीवार की मोटाई, भाग के आकार और सामग्री के बीच संबंध पर निर्भर करती है। एक दीवार जिस पर बीयरिंग कैप पर मशीन लगाना आसान है, एक बड़े आवास पर एक समस्या हो सकती है जहां एक ही दीवार बिना किसी सहारे के लंबे समय तक चलती है। कार्यों में जो समानता है वह यह है कि मशीनीकृत विशेषताएं दीवार के इतने करीब होती हैं कि काटने का बल, गर्मी और क्लैम्पिंग सभी तैयार आकार में दिखाई देते हैं। व्यवहार में हमारी पतली दीवार का काम कुछ पारिवारिक समूहों में आता है: बढ़ते ब्रैकेट और समर्थन हथियार, पसलियों के साथ कवर और पैनल, गियरबॉक्स और पंप हाउसिंग जहां दीवारें हल्की होती हैं, इम्पेलर्स और प्रशंसक निकाय, सेंसर और इलेक्ट्रॉनिक्स बाड़े, और दोनों तरफ गहरी जेब वाले लंबे संरचनात्मक हिस्से।
एल्युमीनियम समूह पर हावी है - 6061 और 7075 प्लेट और ब्रैकेट, कवर और बाड़ों के लिए एक्सट्रूज़न जहां हल्का वजन किसी भी अन्य चीज़ से अधिक मायने रखता है। स्टील और स्टेनलेस वहां दिखाई देते हैं जहां हिस्से को घिसाव या जंग से बचना पड़ता है, और स्टील में पतले खंड कठिन होते हैं क्योंकि काटने की ताकत अधिक होती है। कास्टिंग समस्या का अपना संस्करण लाती है: कास्ट की गई त्वचा कोर की तुलना में कठिन होती है, इसलिए कटर का पहला पास असमान होता है और दीवार को ठीक उसी जगह धक्का मिलता है जहां हिस्सा सबसे कमजोर होता है। टाइटेनियम की पतली दीवार वाले हिस्से हमारे काम का एक छोटा हिस्सा हैं, लेकिन वे किसी भी प्रक्रिया को दंडित करते हैं जो भारी कटौती या भूखे शीतलक पर निर्भर करती है।
पतली दीवार वाले हिस्सों को मशीन से चलाना कठिन क्यों है?
काटने वाले बल के अंतर्गत विक्षेपण
कटर उस हिस्से पर स्पिंडल को जोर से धकेलता है और मशीन आसानी से अवशोषित कर सकती है, लेकिन एक पतली दीवार ऐसा नहीं कर सकती। दीवार झुक जाती है, काटने वाला किनारा हल्का भार लेता है, और जो सतह बाहर आती है वह पतली, लहरदार होती है, या सिरों की तुलना में बीच में पतली होती है। क्षतिपूर्ति के लिए अधिक जोर लगाएं और दीवार अधिक झुक जाएगी। उत्तर बल नहीं है; यह दीवार पर भार को कम और उसके पीछे के समर्थन को ऊंचा रखता है।
गर्मी, और यह तनाव अपने पीछे छोड़ जाता है
मशीनिंग से गर्मी को हिस्से में ले जाया जाता है। मोटे भाग पर ऊष्मा फैलती है और वह भाग स्थिर रहता है। एक पतली दीवार पर गर्मी स्थानीय रहती है, दीवार काटते समय बढ़ती है, और फिर यह एक ऐसे आकार में ठंडी हो जाती है जो प्रोग्राम द्वारा मांगी गई आकृति नहीं है। प्लेट के एक तरफ से बहुत सारी सामग्री हटाने से स्टॉक में मौजूद आंतरिक तनाव दूर हो जाता है, और कट बढ़ने पर हिस्सा झुक जाता है। रफ, फिर हिस्से को व्यवस्थित होने दें, फिर खत्म करें - वही तर्क यहां काम करता है जो मोल्ड प्लेटों पर काम करता है।
क्लैंपिंग विकृति
एक भारी ब्लॉक को पकड़ने के लिए पर्याप्त बल के साथ बंद होने वाला एक शिकंजा ऑपरेटर को ध्यान दिए बिना एक पतली दीवार को समतल कर देगा। भाग को क्लैंप्ड आकार में मशीनीकृत किया जाता है, और जब विज़ खुलता है तो यह वापस स्प्रिंग हो जाता है। भाग प्रोफ़ाइल से ऊबे हुए नरम जबड़े, कम दबाव वाली क्लैंपिंग, और दीवार के बजाय मोटे बॉस पर दबाव डालने वाले क्लैंप, इन सभी की लागत एक बैच को स्क्रैप करने से कम होती है।
बकवास
पतली दीवारें बजती हैं. दीवार अपनी आवृत्ति पर कंपन करती है, उपकरण सतह को एक पैटर्न के साथ चिह्नित करता है जो प्रत्येक पास के साथ खराब हो जाता है, और ऑपरेटर फ़ीड को तब तक बंद कर देता है जब तक कि चक्र समय समस्या न बन जाए। फिक्स एक संयोजन है: छोटा टूल ओवरहैंग, हल्की कटिंग ज्यामिति वाला एक तेज कटर, एक टूल पथ जो लोड को बढ़ाने के बजाय स्थिर रखता है, और - जहां भाग अनुमति देता है - दीवार के पीछे इसे गीला करने के लिए कुछ।
पतली दीवार वाले हिस्सों के लिए अनुशंसित मशीनें
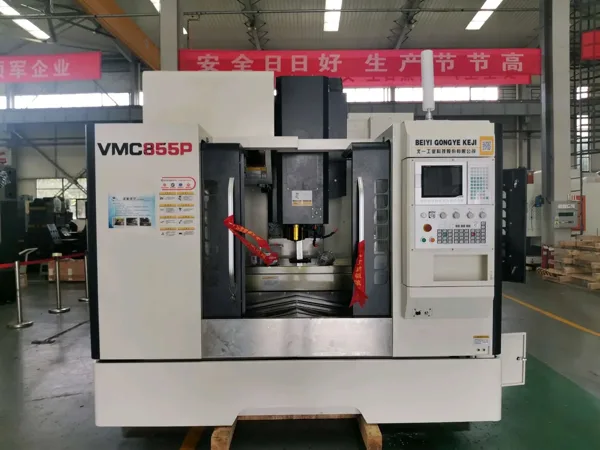
पतली दीवार का काम स्पिंडल गति और मशीन की कठोरता को आकार से कहीं अधिक पुरस्कृत करता है। हमारा मानक प्रारंभिक बिंदु Handemo VMC855 ऊर्ध्वाधर मशीनिंग केंद्र है, एक कॉम्पैक्ट हाई-स्पीड मशीन जो हमें छोटे कटर के साथ हल्के, तेज़ पास चलाने की सुविधा देती है - काटने की रणनीति पतली दीवारें सबसे अच्छी प्रतिक्रिया देती हैं। इसकी तालिका ब्रैकेट, कवर, बियरिंग कैप और छोटे आवासों को कवर करती है जहां सबसे पतली दीवार वाली नौकरियां शुरू होती हैं, और मशीन मिश्रित बैचों के लिए जल्दी से तैयार हो जाती है, इस तरह का काम आमतौर पर आता है।
जब भाग बढ़ता है - एक लंबी समर्थन भुजा, एक गहरी जेब वाला घेरा, एक हल्का गियरबॉक्स या पंप आवास - VMC1160 ऊर्ध्वाधर मशीनिंग केंद्र पूरे हिस्से को कम सेटअप में रखने के लिए टेबल का आकार और यात्रा देता है, जो मायने रखता है क्योंकि पतले हिस्से का हर री-क्लैंप इसे मुड़े हुए आकार में लोड करने का एक और मौका है। बारीक विवरण और बहुत सारी फिनिशिंग के साथ काम करने के लिए, VMC1370D हाई-स्पीड मोल्ड मशीनिंग सेंटर को उसी विचार के आधार पर बनाया गया है, जिसमें स्पिंडल और मोशन पैकेज को उच्च फ़ीड पर हल्के कट के लिए डिज़ाइन किया गया है।
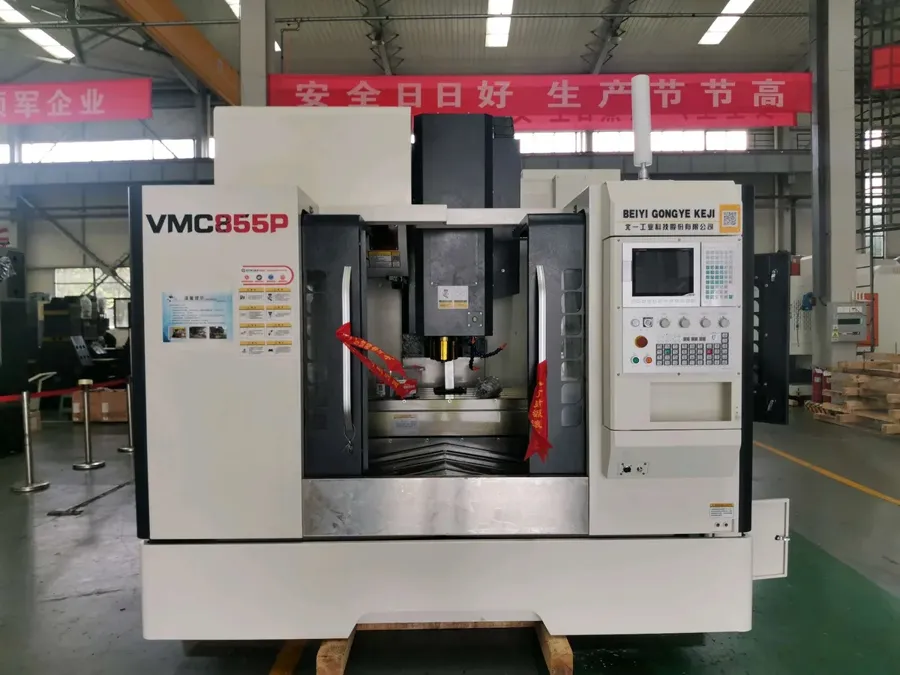
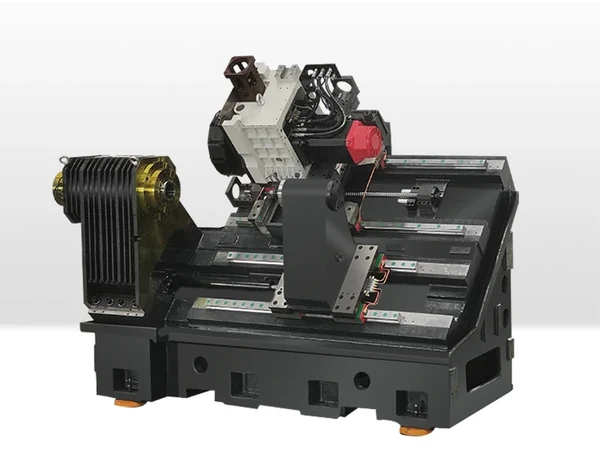
जिन हिस्सों को कई सतहों पर मशीनिंग की आवश्यकता होती है, वे क्षैतिज मशीन के मामले में होते हैं। HMC630-डीटी क्षैतिज मशीनिंग केंद्र प्रत्येक चेहरे को रोटरी टेबल पर स्पिंडल पर लाता है, इसलिए हल्की दीवारों वाले आवास को फिक्स्चर के बीच ले जाने के बजाय एक क्लैंपिंग में कई दिशाओं से मशीनीकृत किया जा सकता है। यह पतली दीवार वाले आवास पर सबसे बड़ा विरूपण नियंत्रण है, और यही कारण है कि उच्च मात्रा वाले हल्के वजन वाले हिस्से क्षैतिज रूप से चलते हैं। सीमा के पार - पूर्ण ऊर्ध्वाधर मशीनिंग केंद्र सीमा देखें - नियम समान है: जितनी कम बार भाग को दबाया जाएगा, उसके आकार से बाहर निकलने की संभावना उतनी ही कम होगी।
प्रक्रिया नियम जो पतली दीवार को आकार में रखते हैं
मोटे खंडों पर डेटाम बनाएं
प्रत्येक पतली-दीवार प्रक्रिया यह तय करने से शुरू होती है कि भाग को कहाँ रखा जाएगा और मापा जाएगा, और इसका उत्तर कभी भी दीवार नहीं है। डेटाम को बॉस, रिम और मोटे पैड पर रखा जाता है जो क्लैंपिंग बल के तहत नहीं चलते हैं, और हर बाद का ऑपरेशन उन्हें संदर्भित करता है। जब किसी हिस्से में कोई मोटा हिस्सा नहीं बचता है, तो हम एक अस्थायी टैब या प्रोसेस बॉस की मशीन बनाते हैं और अंत में इसे हटा देते हैं - इसे काटने में पूरे चक्र के लिए एक गतिशील हिस्से से लड़ने की तुलना में कम लागत आती है।
कठोर, आराम करो, समाप्त करो
हम रफिंग ऑपरेशन में अधिकांश सामग्री को हटा देते हैं, फिर भाग को खत्म होने से पहले - कभी-कभी रात भर उन हिस्सों पर छोड़ देते हैं जहां स्टॉक तनाव मायने रखता है। खुरदरापन सामग्री में तनाव छोड़ता है और गर्मी को भाग में ले जाता है; एक ऐसे हिस्से को खत्म करना जो व्यवस्थित नहीं हुआ है, अंतिम सतह पर गति को अवरुद्ध कर देता है।
हल्की और तेज़ धड़कन, भारी और धीमी धड़कन
एक पतली दीवार काटने के बल पर प्रतिक्रिया करती है, फ़ीड दर पर नहीं। हम छोटे रेडियल जुड़ाव, उच्च स्पिंडल गति और तेज़ फ़ीड चलाते हैं, इसलिए दीवार पर भार कम रहता है और कटर को रगड़ने में कम समय लगता है। चढ़ाई मिलिंग, एक चिकना उपकरण पथ और कट में नियंत्रित प्रवेश सभी बल को स्थिर रखते हैं, जो दीवार को टेपर में धकेलने से रोकता है।
दीवार को सहारा दें, फिर उसे काटें
जहां ज्यामिति अनुमति देती है, हम एक सहायक वेब की मशीनिंग करते हैं, सामग्री को प्राकृतिक पसली के रूप में छोड़ देते हैं, या फिनिशिंग पास के दौरान दीवार को सहारा देने के लिए कम पिघलने वाली स्थिरता सामग्री का उपयोग करते हैं, फिर हल्के अंतिम ऑपरेशन में समर्थन हटा देते हैं। दोनों तरफ जेब वाले भागों पर, अनुक्रम की योजना बनाई गई है ताकि प्रत्येक पक्ष को समर्थन दिया जा सके जबकि दूसरे को मशीनीकृत किया जा रहा हो।
कम बल के लिए उपकरण और शीतलक
छोटे कोने वाले त्रिज्या वाले तेज, सकारात्मक-ज्यामिति कटर काटने के बल को कम रखते हैं और समाप्ति का अनुमान लगाते हैं। थ्रू-स्पिंडल और थ्रू-टूल कूलेंट गर्मी को दीवार में सोखने के बजाय किनारे पर खींचते हैं, और गहरे एल्यूमीनियम पॉकेट पर एयर ब्लास्ट अक्सर बेहतर विकल्प होता है, जहां कूलेंट का एक पूल चिप्स को तैयार सतह पर फंसा देता है।
ग्राहक द्वारा प्राप्त किए गए हिस्से को मापें
एक पतली दीवार वाला हिस्सा, जिसे अभी भी जकड़ा हुआ है, मापा जाता है, तो आपको लगभग कुछ भी नहीं पता चलता है। हमारा निरीक्षण भाग के निःशुल्क होने के साथ होता है, जिस तरह से यह सेवा में होगा उसका समर्थन करता है, इसलिए संख्याएँ उस हिस्से का वर्णन करती हैं जो ग्राहक को मिलता है न कि उस हिस्से का जो फिक्स्चर के पास था।
गुणवत्ता और स्थिरता
पतली दीवार वाले हिस्सों को उन दीवारों के लिए खारिज कर दिया जाता है जो सिरों की तुलना में बीच में पतली होती हैं, जेबें जो समानांतर नहीं होती हैं, चेहरे जो क्लैंप के उतरने के बाद झुक जाते हैं, और सतहें जो चटकने के निशान दिखाती हैं। उनमें से प्रत्येक दोष एक प्रक्रिया निर्णय पर आधारित है - भाग को कैसे रखा गया था, दीवार में कितना बल लगाया गया था, इसमें कितनी गर्मी बची थी, और क्या इसे खत्म होने से पहले व्यवस्थित होने की अनुमति दी गई थी। Handemo 2008 से तेंगझोउ में 220,000 वर्ग मीटर के एक संयंत्र में 660 से अधिक कर्मचारियों के साथ मशीन टूल्स का निर्माण कर रहा है, और हम यहां जो पतली दीवार वाले कार्यक्रम चलाते हैं, वे पहले एक परीक्षण भाग के आसपास बनाए जाते हैं: एक टुकड़े पर स्थिरता और अनुक्रम को साबित करें, फिर उसी सेटअप पर बैच चलाएं।
अक्सर पूछे जाने वाले प्रश्नों
पतली दीवार वाले हिस्सों के लिए सबसे अच्छी मशीन कौन सी है?
अधिकांश ब्रैकेट, कवर और छोटे आवासों के लिए, एक उच्च गति ऊर्ध्वाधर मशीनिंग केंद्र जैसे Handemo VMC855 सही शुरुआती बिंदु है, क्योंकि हल्की तेज़ पास पतली दीवारें सहन करती हैं। बड़े या गहरे जेब वाले हिस्से VMC1160 के लिए उपयुक्त हैं, बढ़िया परिष्करण कार्य उच्च गति VMC1370D के लिए उपयुक्त है, और मल्टी-फेस हाउसिंग को HMC630-डीटी क्षैतिज मशीनिंग केंद्र पर सबसे अच्छा चलाया जाता है ताकि भाग एक क्लैंपिंग में रहे।
आप मशीनिंग के दौरान एक पतली दीवार को विक्षेपित होने से कैसे रोकते हैं?
काटने के बल को कम और समर्थन को ऊंचा रखकर: उच्च धुरी गति पर छोटे रेडियल कट, छोटे ओवरहैंग के साथ तेज टूलिंग, एक उपकरण पथ जो कट में आसानी से प्रवेश करता है, और एक स्थिरता जो दीवार के बजाय इसके मोटे खंडों पर भाग रखती है। जहां ज्यामिति अनुमति देती है, फिनिशिंग पास के दौरान एक सपोर्टिंग वेब या लो-मेल्ट बैकिंग का उपयोग किया जाता है।
क्या रफिंग और फिनिशिंग स्प्लिट से लागत बढ़ेगी?
यह एक सेटअप जोड़ता है, लेकिन यह भाग को बचाता है। खुरदरापन, सामग्री को व्यवस्थित होने देना, फिर फिनिशिंग उस हिस्से पर आकार बनाए रखने का एकमात्र विश्वसनीय तरीका है जहां स्टॉक तनाव या गर्मी काटने से दीवारें हिल जाएंगी। एक बैच पर, अतिरिक्त ऑपरेशन दोबारा काम करने या अस्वीकृत लॉट की तुलना में बहुत सस्ता है।
क्या आप एल्युमीनियम और स्टील में पतली दीवार वाले हिस्सों की मशीन बना सकते हैं?
हाँ। एल्युमीनियम हमारी पतली दीवार के काम के लिए सबसे आम सामग्री है, और हम स्टील, स्टेनलेस और कास्टिंग की मशीन भी बनाते हैं जहां हिस्से को अधिक ताकत या पहनने के प्रतिरोध की आवश्यकता होती है। स्टील उच्च बल के साथ कटता है, इसलिए शुरू से ही फिक्स्चर और टूल पथ की योजना उसी के आसपास बनाई जाती है। ड्राइंग, सामग्री और बैच आकार भेजें, और हम मशीन, फिक्सचर दृष्टिकोण और प्रक्रिया अनुक्रम की अनुशंसा करेंगे।
एक पतली दीवार वाली मशीनिंग योजना प्राप्त करें
हमें अपने हिस्से के बारे में बताएं - सामग्री, आकार, सबसे पतली दीवार, वे विशेषताएं जिन्हें सही रहना है और बैच का आकार - और Handemo सही मशीनिंग केंद्र और उसके साथ चलने वाली प्रक्रिया की सिफारिश करेगा। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग पंप हाउसिंग और CNC मशीनिंग ईवी मोटर हाउसिंग - दो और भाग परिवार जहां दीवार और बोर तय करते हैं कि हिस्सा स्वीकार किया गया है या नहीं।