CNC मशीनिंग बुशिंग्स, स्लीव्स और रिंग पार्ट्स
झाड़ी उन हिस्सों में से एक है जो पांच मिनट के काम की तरह दिखता है और फिर एक हफ्ते का काम करता है। यह एक बोर के साथ एक सिलेंडर है, कभी-कभी एक निकला हुआ किनारा, कभी-कभी एक कदम, और ड्राइंग पर यह दो व्यास और एक लंबाई है। दुकान में यह एक पतली दीवार वाली अंगूठी है जो जब आप इसे दबाते हैं तो बंद हो जाती है, जब आप इसे छोड़ते हैं तो विकृत हो जाती है, और निरीक्षण अंडाकार से वापस आ जाती है। यह मार्गदर्शिका बताती है कि बुशिंग, स्लीव्स और रिंग-प्रकार के हिस्सों को वास्तव में कैसे घुमाया जाता है: सामग्री, होल्डिंग, अनुक्रम, मशीनें और चेक जो एक बैच को गोल रखते हैं।
झाड़ी, आस्तीन या रिंग भाग के रूप में क्या गिना जाता है
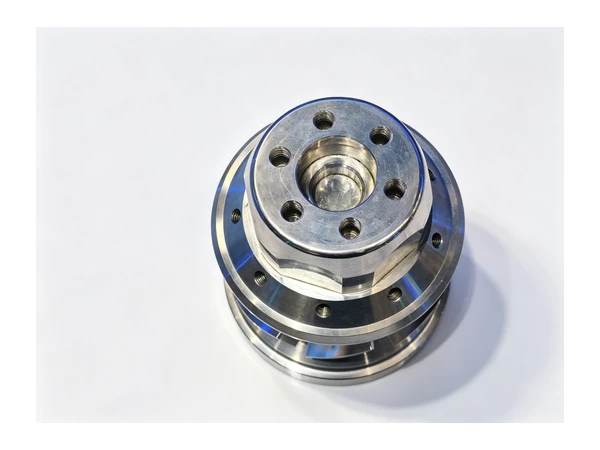
परिवार में काम का व्यापक दायरा शामिल है। वहाँ सादे असर वाली झाड़ियाँ हैं: शाफ्ट ले जाने के लिए आवास में दबाए गए कांस्य, पीतल या स्टील के छल्ले। इसमें गाइड स्लीव्स और पिस्टन गाइड स्लीव्स हैं, जहां बोर एक चलती हुई रॉड का मार्गदर्शन करता है और बाहरी भाग आवास में फिट होता है। इसमें एक्सपेंशन स्लीव्स, क्लैम्पिंग रिंग्स और टेपर स्लीव्स होते हैं जो शाफ्ट को पकड़ते हैं जब एक नट उन्हें टेपर के साथ खींचता है। दूरी आस्तीन और स्पेसर रिंग होते हैं, जो लंबाई या अंतराल निर्धारित करते हैं और अक्सर ऐसे हिस्से होते हैं जो असेंबली को संरेखण में रखते हैं। और कठोर पहनने के छल्ले और सील वाहक छल्ले हैं।
आकार अलग-अलग हैं, लेकिन मशीनिंग की समस्या उन सभी पर समान है। दीवार व्यास के सापेक्ष पतली है, इसलिए चक जिस दिशा में इसे दबाता है उस दिशा में भाग कमजोर होता है, और इसे पकड़ने वाला प्रत्येक बल इसे विकृत भी करता है। 8 मिमी की दीवार के साथ 60 मिमी की झाड़ी एक ही आकार के ठोस शाफ्ट की तुलना में क्लैंपिंग के तहत कई गुना अधिक चलेगी। वह एक तथ्य पूरी प्रक्रिया को संचालित करता है।
सामग्री और वे इस प्रक्रिया में क्या करते हैं
कांस्य और पीतल की झाड़ियाँ परिवार में सबसे मित्रवत हैं। वे स्वतंत्र रूप से घूमते हैं, चिप्स फेंकते हैं जो स्वयं साफ हो जाते हैं, और एक बोरवेल को पकड़ते हैं, यही कारण है कि उनमें से कई एक ही बार में समाप्त हो जाते हैं। समस्या यह है कि वे नरम होते हैं, और एक चक जो कांस्य झाड़ी को काटता है वह एक निशान छोड़ देता है जिसे आप पॉलिश नहीं कर सकते। नरम जबड़े, जगह-जगह ऊबड़-खाबड़, इस काम में वैकल्पिक नहीं हैं।
स्टील की झाड़ियाँ वह जगह हैं जहाँ दीवार की मोटाई मायने रखने लगती है। केस-हार्डनिंग ग्रेड जैसे कि 20CrMnTi एक नरम रिंग के रूप में बदल जाते हैं और बाद में कठोर हो जाते हैं, जिसका अर्थ है कि मशीनिंग एक ऐसे हिस्से पर की जाती है जो गर्मी उपचार में फिर से चलेगा और सही जगह पर ग्राइंड भत्ता छोड़कर आकार में रखना होगा। 52100 और जीसीआर15 जैसे थ्रू-हार्डनिंग ग्रेड बार या ट्यूब के रूप में आते हैं और सख्त होने के बाद मुड़ जाते हैं, जहां कट उपकरण पर कठोर होता है और भाग स्वयं कठोर होता है। 1045 जैसे फ्री-कटिंग और मध्यम-कार्बन स्टील्स साफ-सुथरे तरीके से मुड़ते हैं और स्पेसर स्लीव्स और रिंग्स के लिए सामान्य पसंद हैं जिन्हें भार वहन करने के लिए नहीं कहा जाता है।
कच्चा लोहा झाड़ियाँ और स्लीव लाइनर स्टील की तुलना में अपना आकार बेहतर बनाए रखते हैं क्योंकि सामग्री कठोर होती है और चिप्स धूल होते हैं, लेकिन किसी भी चीज को मापने से पहले ढलाई की त्वचा को उतारना पड़ता है। यदि उपकरण काटने के बजाय रगड़ता है तो पंप और खाद्य-ग्रेड उपकरणों के लिए स्टेनलेस आस्तीन कठोर हो जाते हैं, इसलिए फ़ीड को कठोर परत के नीचे रहना पड़ता है और उपकरण को तेज होना पड़ता है।
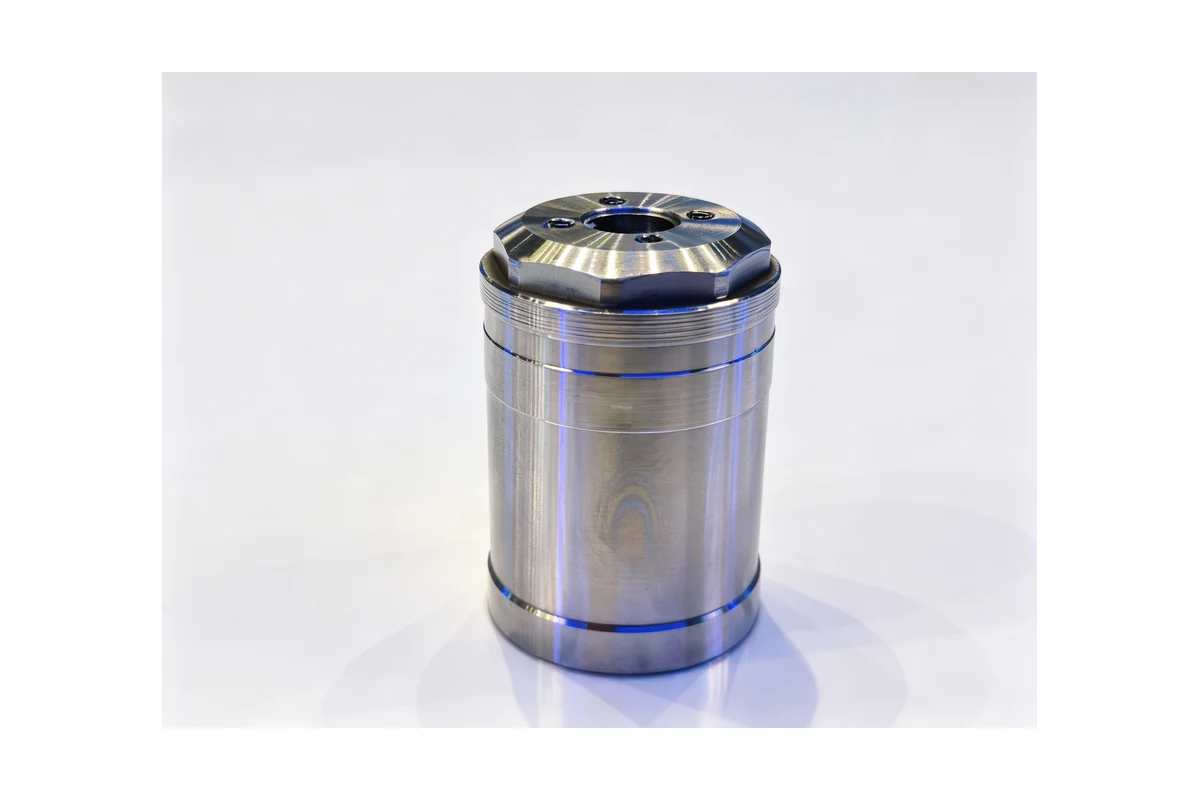
बुशिंग और स्लीव वर्क के लिए मशीनें
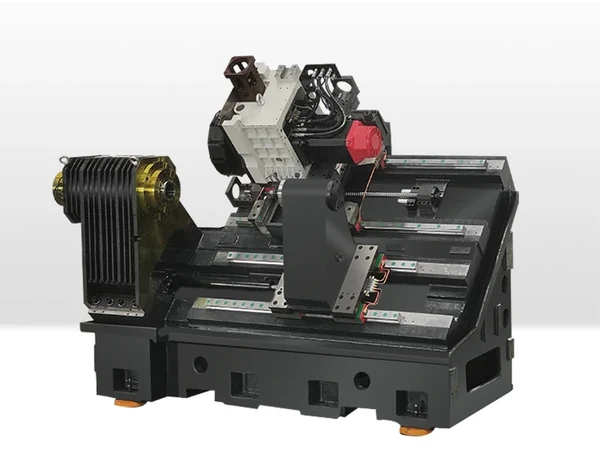
इस परिवार का अधिकांश हिस्सा खराद का काम करता है, और खराद को दुकान के लिए नहीं, बल्कि हिस्से के लिए चुना जाना चाहिए। छोटी झाड़ियाँ, फ़्लैंज्ड झाड़ियाँ और रिंग्स को सामान्य-उद्देश्य वाले तिरछे बिस्तर पर घुमाया जाता है जैसे कि TCK50, जहां भाग आराम से पकड़ने के लिए काफी छोटा होता है और चक्र को हैंडलिंग के बजाय कट द्वारा सेट किया जाता है। लंबी आस्तीन और पतली दीवार वाले लाइनर के लिए भारी, लंबी बिस्तर वाली मशीन की आवश्यकता होती है: TCK6350B में बीच में गाने वाले भाग के बिना एक लंबी ट्यूब को पकड़ने के लिए बिस्तर और स्पिंडल होता है, और इसका थ्रू-बोर एक लंबी आस्तीन को चक से बाहर लटकने के बजाय स्पिंडल के माध्यम से बार फीडिंग के साथ घुमाने देता है।
जहां एक आस्तीन में एक निकला हुआ किनारा, एक बोर और निकला हुआ किनारा पर छेद का एक सेट होता है, मोड़ना काम का केवल एक हिस्सा है, और मिल पर दूसरा ऑपरेशन उस हिस्से पर फिर से क्लैंप करना है जो पहले से ही पतला हो चुका है। यह मिल-टर्न मशीन का मामला है: TCK6050SY दोनों सिरों को मोड़ता है और एक सेटअप में निकला हुआ किनारा छेद काटता है, जो उस हिस्से पर सबसे अधिक मायने रखता है जिसकी गोलाई इस बात से तय होती है कि इसे कितनी बार पकड़ा गया था।
झाड़ियाँ जिन्हें एक आवास में दबाया जाता है और फिर समाप्त कर दिया जाता है, फिर से एक अलग मामला है। यदि झाड़ी को दबाने के बाद बोर समाप्त हो जाता है, तो दबाव की विकृति दूर हो जाती है और मशीन को केवल उस हिस्से में एक गोल बोर का उत्पादन करना पड़ता है जो पहले से ही इसके आवास द्वारा समर्थित है - यही कारण है कि इनमें से कुछ हिस्सों को नरम कर दिया जाता है और जगह में समाप्त कर दिया जाता है।
एक पतली दीवार वाली अंगूठी पकड़े हुए
अंडाकार झाड़ी का सबसे बड़ा कारण चक है। एक पतली रिंग पर तीन जबड़े इसे एक त्रिकोण में धकेलते हैं, उपकरण एक गोल छेद को त्रिकोण के आकार के हिस्से में काटता है, और जब जबड़े मुक्त होते हैं तो वह हिस्सा एक छेद के साथ लगभग गोल हो जाता है जो अब लोब में बदल जाता है। त्रुटि यादृच्छिक नहीं है और यह मशीन में दिखाई नहीं देती है - यह निरीक्षण के दौरान दिखाई देती है, जब पुर्जा मशीन से बाहर निकल जाता है और ठंडा हो जाता है।
मानक सभी कार्यों का उत्तर देता है, और उनमें से कई का एक साथ उपयोग करना सबसे अच्छा है। नरम जबड़ों को उनकी जगह पर रखें ताकि पकड़ने वाली सतह भाग के व्यास से बिल्कुल मेल खाए। सबसे मोटे हिस्से को पकड़ें, कभी भी पतली दीवार पर न रखें, और एक फ्लैंज या एक सीढ़ी छोड़ दें ताकि वह हिस्सा चक में न जा सके। क्लैंप का दबाव उतना कम रखें जितना काम अनुमति दे। जहां भाग बहुत पतला है, उसे एक मेन्ड्रेल या एक विस्तारित आर्बर पर घुमाएं ताकि क्लैंपिंग बल बोर के अंदर से आए, या इसे एक पॉट फिक्स्चर में पकड़ें और पहले बाहरी भाग को काट दें। उन छल्लों के लिए जो बिल्कुल भी क्लैंपिंग नहीं ले सकते, भाग को अक्सर बलि वेब के साथ ट्यूब से बदल दिया जाता है, जिसे अंतिम ऑपरेशन में काट दिया जाता है।
एक क्लैंपिंग से दो तक का चरण वह है जहां सबसे अधिक परेशानी होती है। जहां ड्राइंग अनुमति देती है, बोर और बाहरी हिस्से को बार या ट्यूब से एक चकिंग में बदल दिया जाता है, इसलिए दीवार की मोटाई एक-दूसरे से सहमत दो सेटअपों के बजाय उपकरण द्वारा निर्धारित की जाती है। यही एकमात्र परिवर्तन है जो इस परिवार की अधिकांश अंडाकारता को हटा देता है।
अनुक्रम, ताप उपचार और समापन
एक कठोर झाड़ी को नरम, कठोर बनाया जाता है, और फिर आकार में पीसकर या कठोर बनाया जाता है। उस मार्ग का मतलब है कि मोड़ एक नियंत्रित भत्ता छोड़ता है, और भत्ता उस सतह पर होना चाहिए जो समाप्त हो जाएगा, जो एक झाड़ी पर आमतौर पर बोर और बाहर दोनों तरफ होता है। पीसने की हमेशा आवश्यकता नहीं होती है: एक कठोर आस्तीन पर जो एक असर वाली सतह नहीं है, सिरेमिक या सीबीएन डालने के साथ एक हार्ड-टर्निंग पास ग्राइंडर को बदल देता है और भाग को एक मशीन पर रखता है।
केस-हार्डनिंग बुश विपरीत समस्या है। भाग को आकार के करीब घुमाया जाता है और फिर कार्बोराइज किया जाता है, और केस बढ़ता है और चलता रहता है। जहां केस पतला है, क्षतिपूर्ति के लिए हिस्से का आकार बनाया गया है; जहां बोर महत्वपूर्ण सतह है, बोर सख्त होने के बाद समाप्त हो जाता है और बाहरी भाग उससे पहले समाप्त हो जाता है, क्योंकि बाहरी वह संदर्भ है जिस पर फिक्सचर टिका रहता है।
नरम झाड़ियाँ ताप उपचार को छोड़ देती हैं और सीधे मोड़ से लेकर परिष्करण तक जाती हैं, जहाँ वे सबसे तेज़ होती हैं और जहाँ टूलींग को सबसे अच्छा होना चाहिए। एक कांस्य झाड़ी एक तेज प्रविष्टि और एक हल्के परिष्करण पास के साथ अच्छी तरह से खत्म हो जाती है; एक स्टेनलेस स्लीव को भी इसी तरह की आवश्यकता होती है और एक फ़ीड जो उपकरण को रगड़ने के बजाय काटती रहती है।
चेक जो एक बैच को गोल रखते हैं
एक झाड़ी में बोर, बाहरी व्यास, दीवार की मोटाई में भिन्नता, दोनों की गोलाई और बोर के किनारों की चौकोरता की जाँच की जाती है। जो चेक सबसे अधिक स्क्रैप पकड़ता है, वह गोलाई को मुक्त भाग पर मापा जाता है, मशीन पर नहीं: एक बोर जो चक में गोल है और बॉक्स में अंडाकार है, एक क्लैंपिंग समस्या है, और मशीन आपको यह नहीं बता सकती है। हिस्से के ठंडा होने और जमने से पहले बोर को मापने से उतना ही झूठा आराम मिलता है जितना कि जबड़ों के निकलने से पहले मापने से मिलता है।
दीवार की मोटाई में भिन्नता एक बोर-क्रिटिकल झाड़ी पर गोलाई के लिए व्यावहारिक प्रॉक्सी है, और विपरीत दीवारों पर एक माइक्रोमीटर के साथ इसकी जांच करना त्वरित है। यदि भिन्नता जबड़े की स्थिति के साथ चलती है, तो क्लैम्पिंग गलत है। यदि यह टूल पथ के साथ चलता है, तो अनुक्रम गलत है। दोनों को अलग-अलग छाँटना इस परिवार का अधिकांश निदान है।
यह परिवार गंभीरता से लेने लायक क्यों है?
बुशिंग्स और स्लीव्स महँगे परिणामों वाले सस्ते हिस्से हैं। एक गाइड स्लीव जो अंडाकार होती है, एक रॉड को केंद्र से हटा देती है और सील को कुछ हफ्तों में खराब कर देती है। एक स्पेसर रिंग जो कुछ सौवें हिस्से से छोटी होती है, एक असर वाली दौड़ में आगे बढ़ती है और एक तैयार मशीन पर शोर के रूप में दिखाई देती है। पहली बार असेंबली के गर्म होने पर एक कांस्य झाड़ी जो गोल से बाहर होती है, उसके शाफ्ट पर पकड़ लेती है। उनमें से कुछ भी मशीन पर दिखाई नहीं देता है, यही कारण है कि इस परिवार की प्रक्रिया को तेजी से काटने के बजाय भाग को विकृत न करने के लिए स्थापित किया गया है।
अक्सर पूछे जाने वाले प्रश्नों
आप चक में एक पतली दीवार वाली झाड़ी को अंडाकार होने से कैसे रोक सकते हैं?
नरम जबड़ों को उनकी जगह पर छेद दें ताकि वे भाग से मेल खाते हों, सबसे मोटे हिस्से को पकड़ें, क्लैंप का दबाव कम रखें, और जहां भी ड्राइंग अनुमति दे वहां एक चकिंग में बोर और बाहरी हिस्से को खत्म करें। बहुत पतले हिस्सों के लिए, एक मेन्ड्रेल या एक विस्तारित आर्बर को पकड़ें ताकि बल अंदर से आए, या ट्यूब से मुड़ें और अंत में एक बलि वेब को काट दें।
क्या झाड़ियों को पूरा बनाया जा सकता है, या क्या उन्हें हमेशा पीसने की ज़रूरत होती है?
कांस्य और फ्री-कटिंग स्टील की झाड़ियों को आमतौर पर पूरा कर दिया जाता है और जब वे खराद से बाहर आते हैं तो उनका उपयोग किया जाता है। असर ग्रेड में कठोर झाड़ियों को नरम कर दिया जाता है और सख्त होने के बाद, या तो पीसकर या सिरेमिक या सीबीएन डालने के साथ कठोर मोड़कर समाप्त किया जाता है। चुनाव उस बोर पर निर्भर करता है जिसमें शाफ्ट को चलना है, न कि केवल सामग्री पर।
झाड़ियाँ और आस्तीन आमतौर पर किस सामग्री से बने होते हैं?
सादे असर वाली झाड़ियाँ कांस्य, पीतल या असर वाले स्टील की होती हैं। गाइड स्लीव्स और वियर रिंग्स केस-हार्डनिंग स्टील्स जैसे 20CrMnTi या थ्रू-हार्डनिंग ग्रेड जैसे GCr15 और 52100 हैं। स्पेसर रिंग्स और डिस्टेंस स्लीव्स आमतौर पर मीडियम-कार्बन या फ्री-कटिंग स्टील होते हैं। पंप और खाद्य-उद्योग आस्तीन स्टेनलेस हैं, जहां फ़ीड को काम-कठोर परत के नीचे रहना पड़ता है।
क्या मिल-टर्न मशीन उस हिस्से के लिए उपयुक्त है जिसे केवल घुमाया जाता है?
नहीं, यदि भाग केवल घुमाया गया हो। जैसे ही भाग में फ्लैंज या चेहरे पर छेद या स्लॉट होते हैं, यह इसके लायक हो जाता है, क्योंकि विकल्प एक दूसरा ऑपरेशन है जो उस हिस्से को फिर से दबा देता है जिसकी दीवार पहले ही पतली हो चुकी है। मिल-टर्न मशीन फ्लैंज और बोर को एक सेटअप में विभाजित करती है।
हमें भाग भेजें और हम प्रक्रिया भेज देंगे
यदि आपके पास एक झाड़ी, आस्तीन या अंगूठी परिवार है जो अंडाकार जाता रहता है, या एक नया है जिसे आप उचित रूप से खर्च करना चाहते हैं, तो सामग्री, दीवार की मोटाई, चाहे भाग मोड़ने से पहले या बाद में कठोर हो गया हो, और बैच आकार के साथ ड्राइंग भेजें। Handemo मशीन अनुशंसा और उसके साथ चलने वाले अनुक्रम के साथ वापस आ जाएगा। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: मशीनिंग समाधान अन्य भाग परिवारों को कवर करता है जिन्हें हम मोड़ते हैं और पीसते हैं, केस स्टडी: बिना पीसने के एक विस्तार आस्तीन की मशीनिंग कठोर आस्तीन पर एक ही होल्डिंग समस्या से गुजरता है, और CNC मशीनिंग बियरिंग हाउसिंग उस आवास से संबंधित है जिसमें इन हिस्सों को दबाया जाता है।