
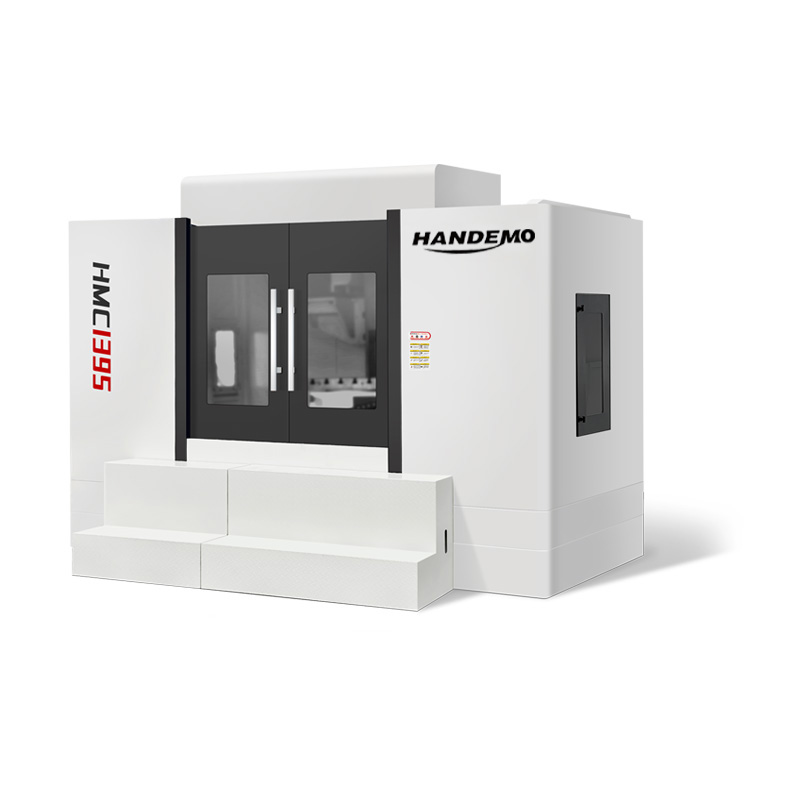
क्षैतिज मशीनिंग केंद्र
उत्पाद सूची
कैटलॉग डाउनलोड करें
क्षैतिज मशीनिंग केंद्र
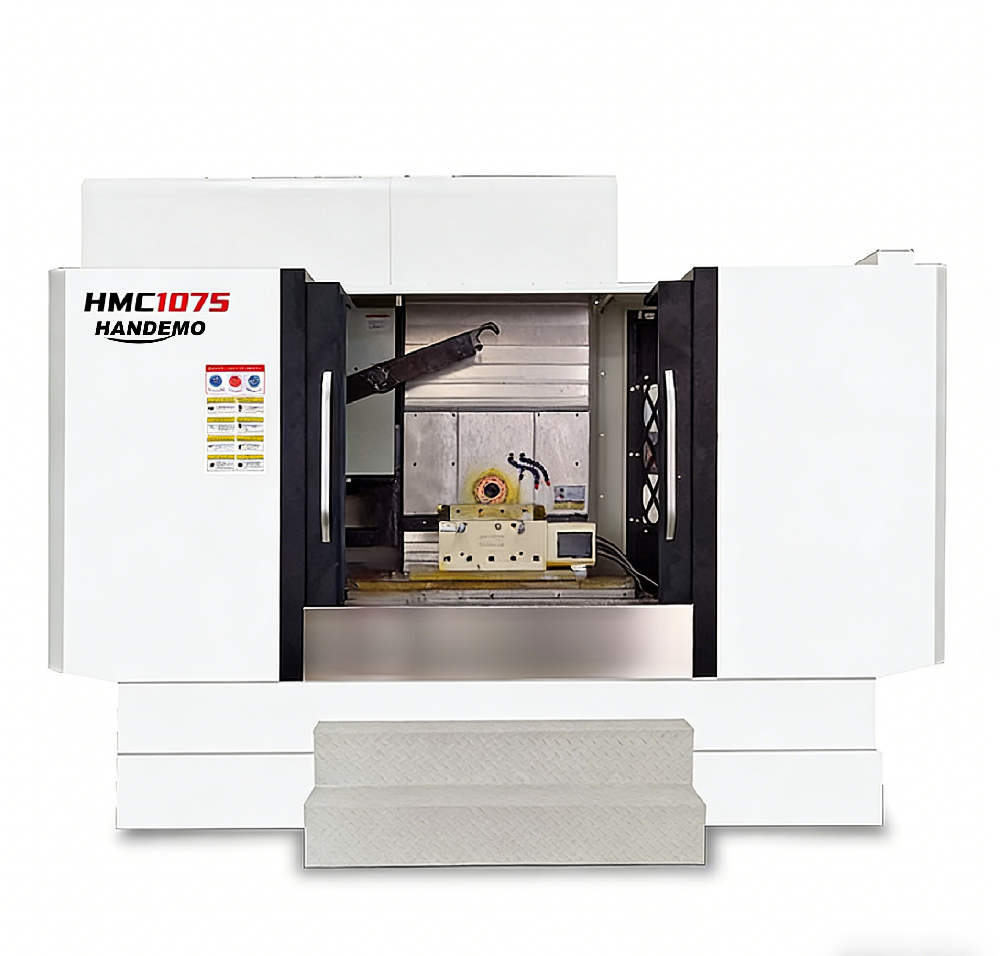
HMC1075 क्षैतिज मशीनिंग केंद्र
विवरण देखेंकॉम्पैक्ट क्षैतिज बोरिंग और मिलिंग मशीनें
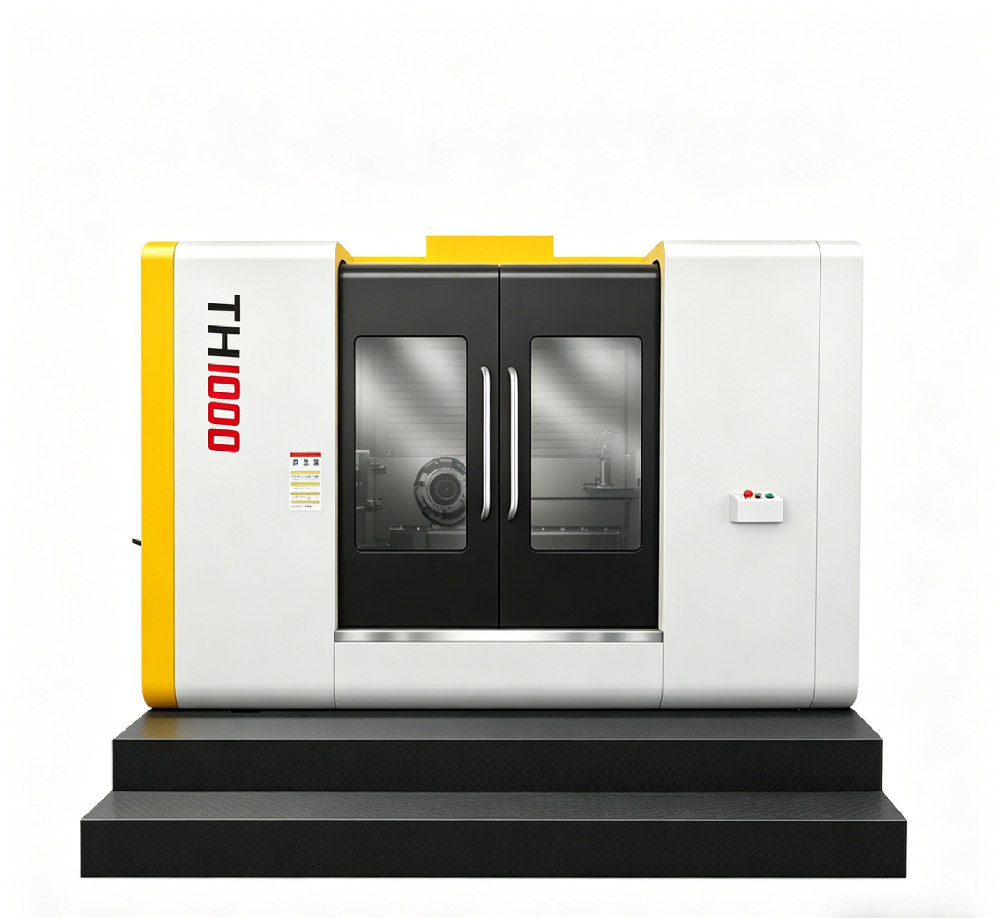
TH1000 क्षैतिज मशीनिंग केंद्र
विवरण देखें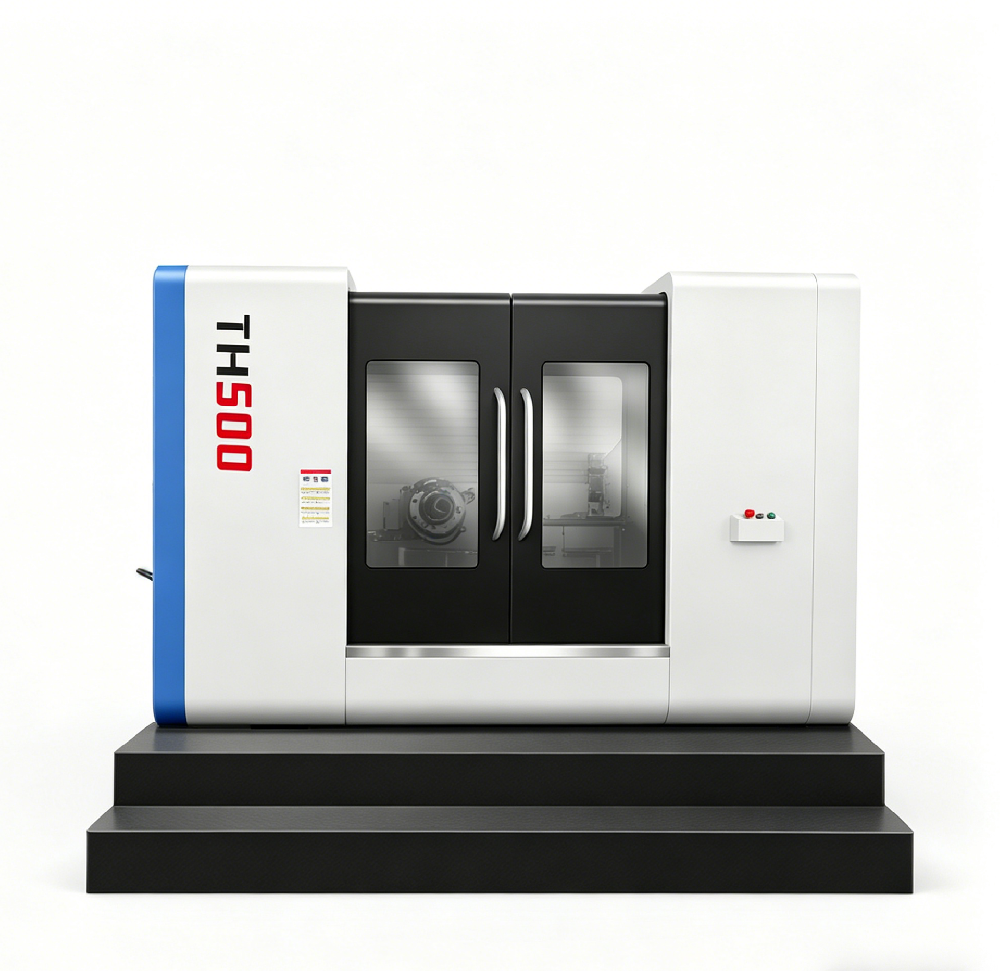
TH500 क्षैतिज मशीनिंग केंद्र
विवरण देखेंहाई-स्पीड टी-टाइप क्षैतिज मशीनिंग केंद्र
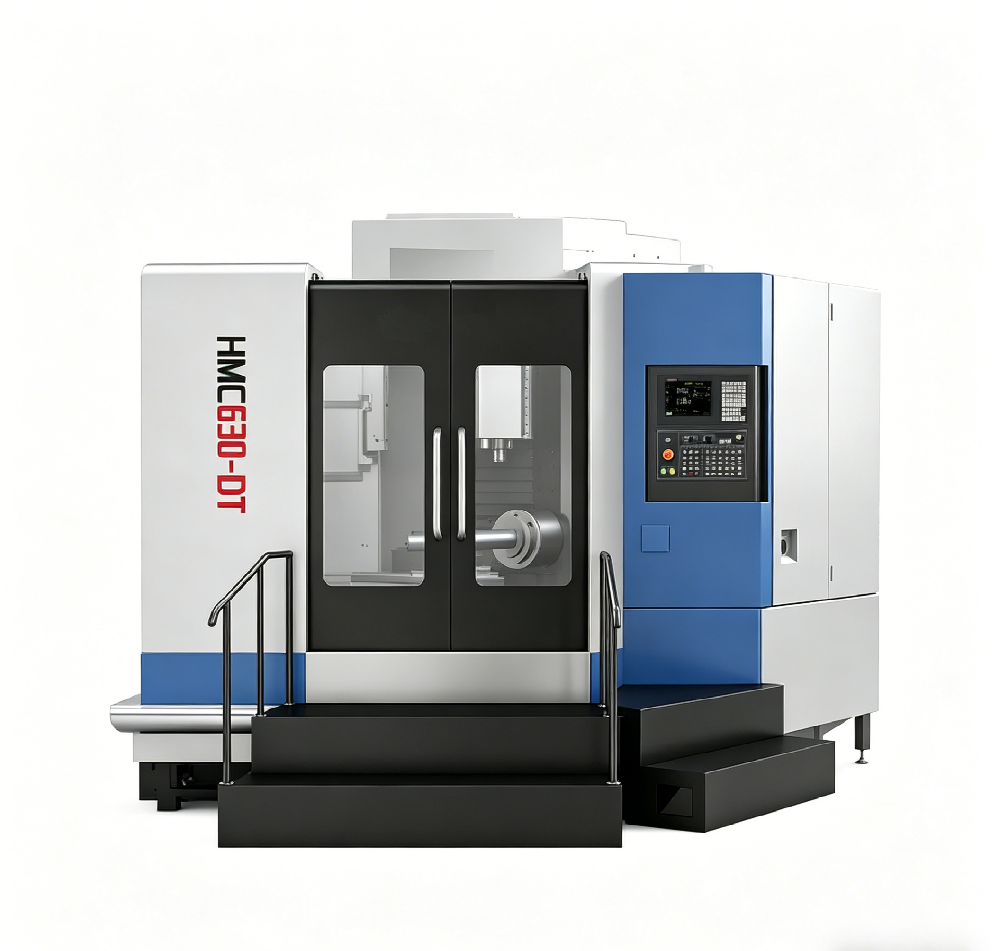
HMC630-डीटी क्षैतिज मशीनिंग केंद्र
विवरण देखें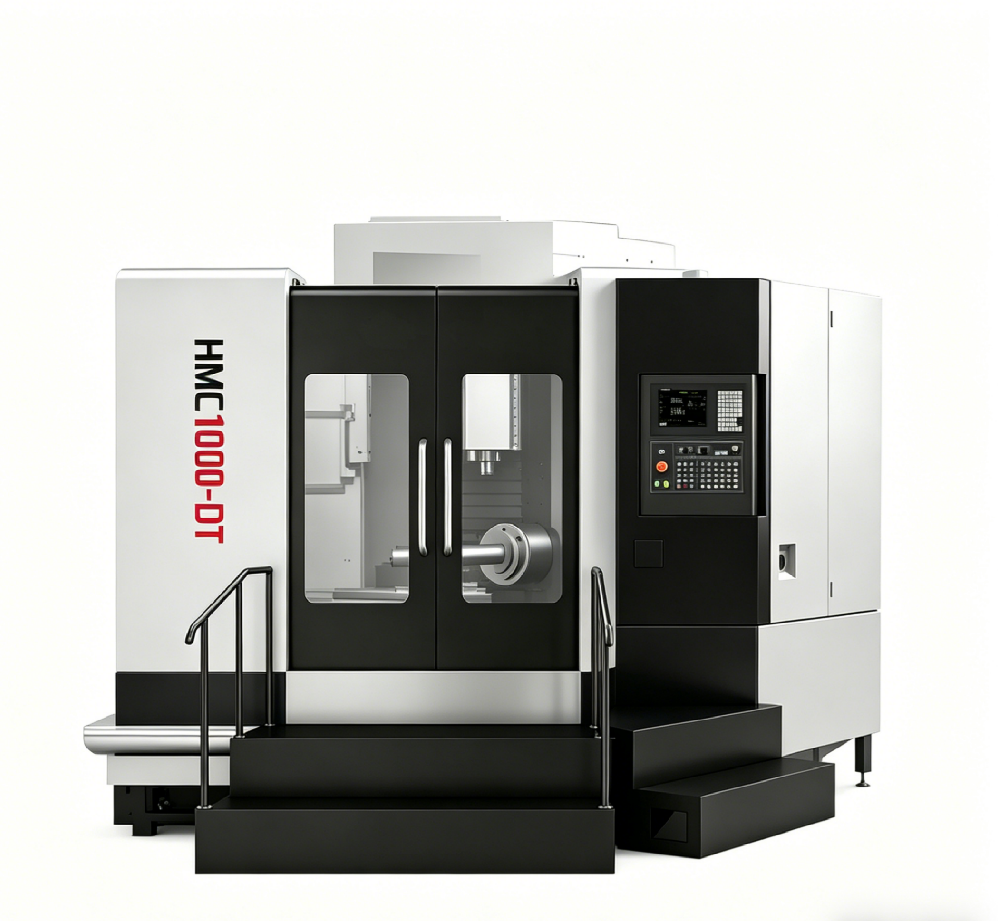
HMC1000 क्षैतिज मशीनिंग केंद्र
विवरण देखें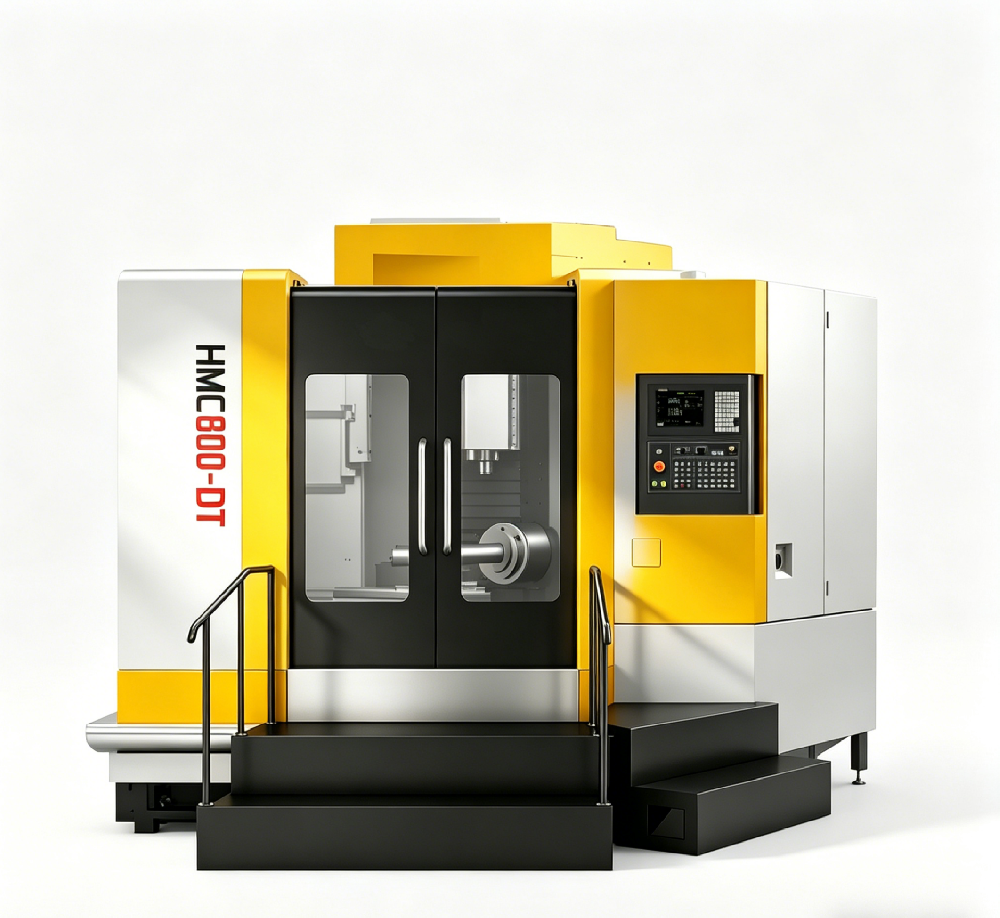
HMC800-डीटी क्षैतिज मशीनिंग केंद्र
विवरण देखेंडीप-होल बोरिंग और मिलिंग मशीनें
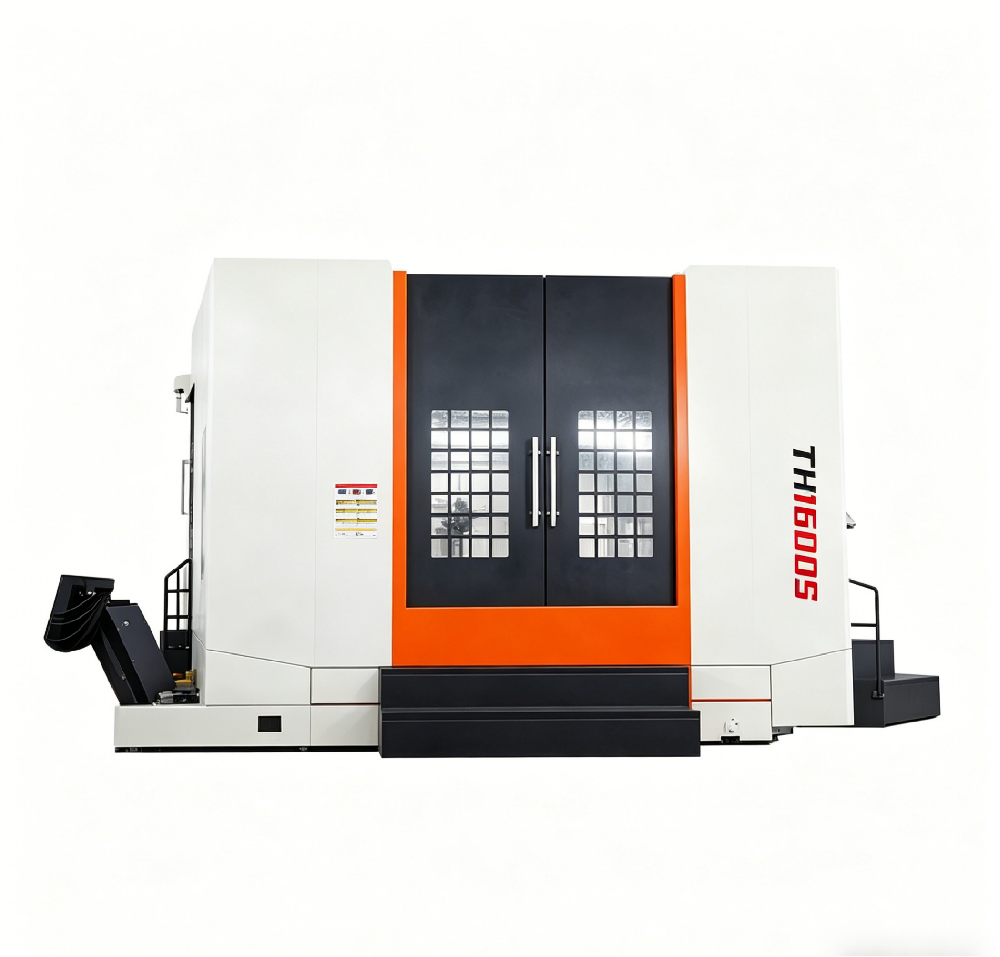
TH1600S क्षैतिज मशीनिंग केंद्र
विवरण देखें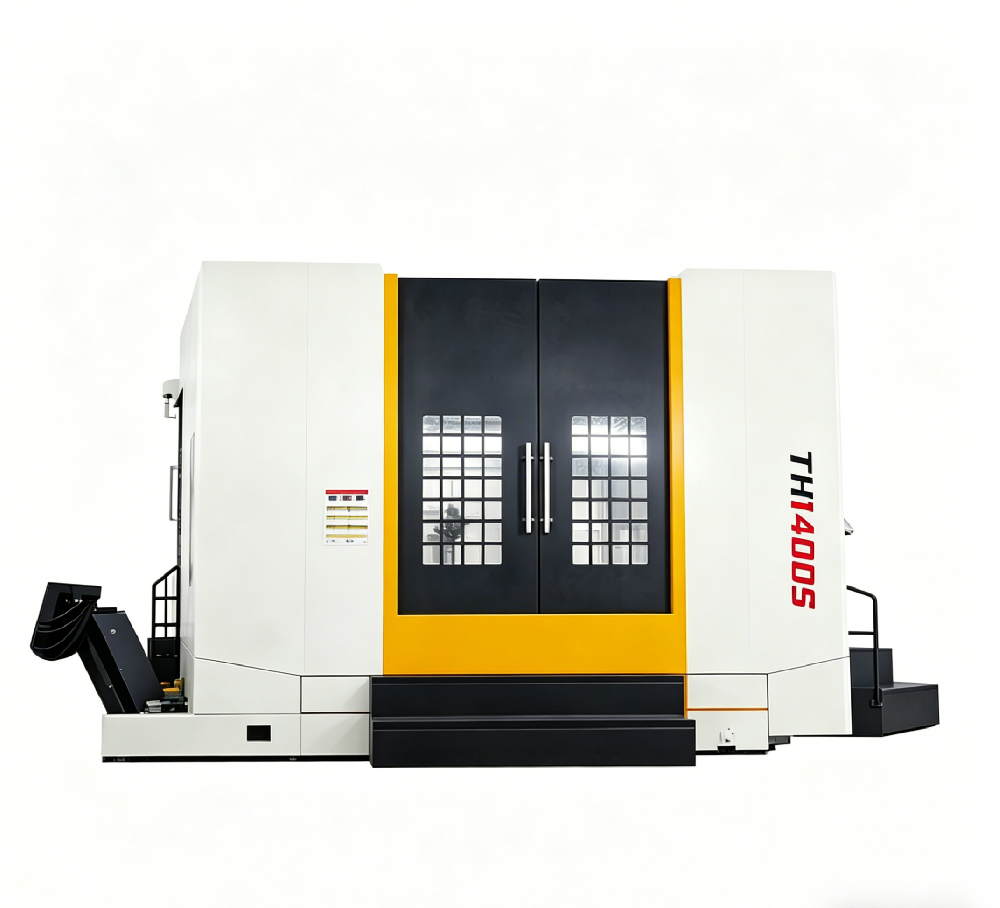
TH1400S क्षैतिज मशीनिंग केंद्र
विवरण देखें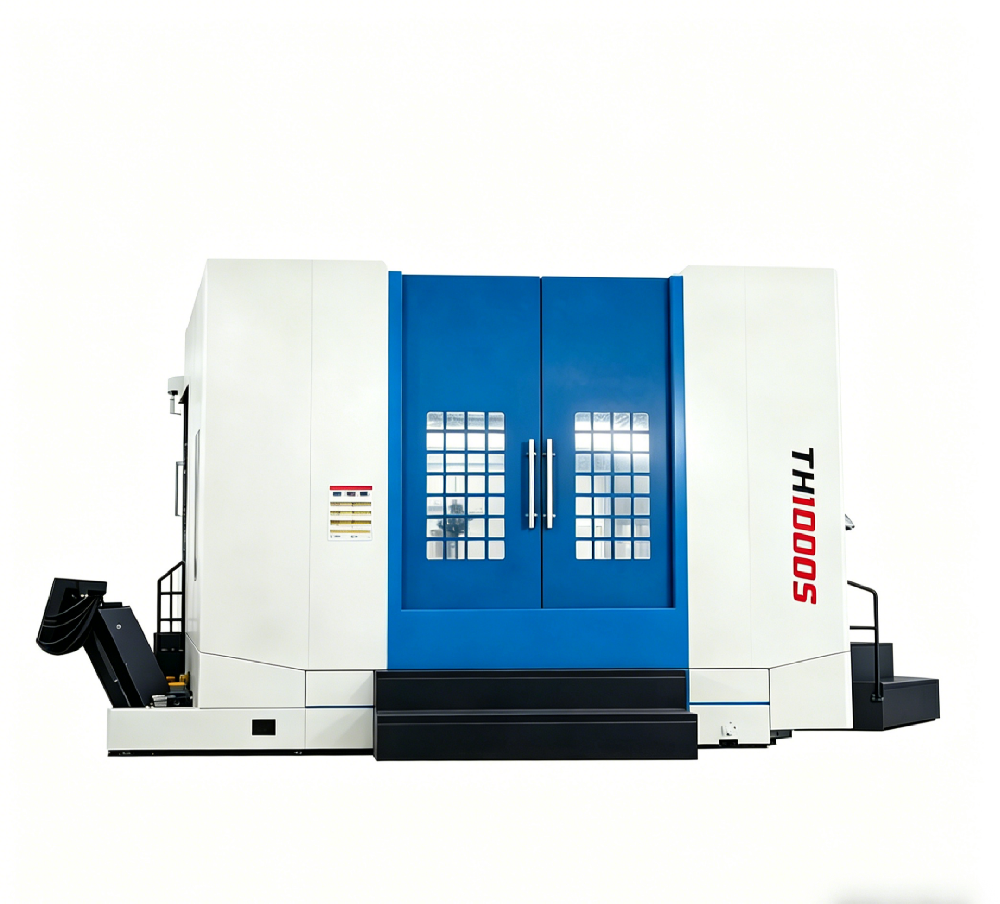
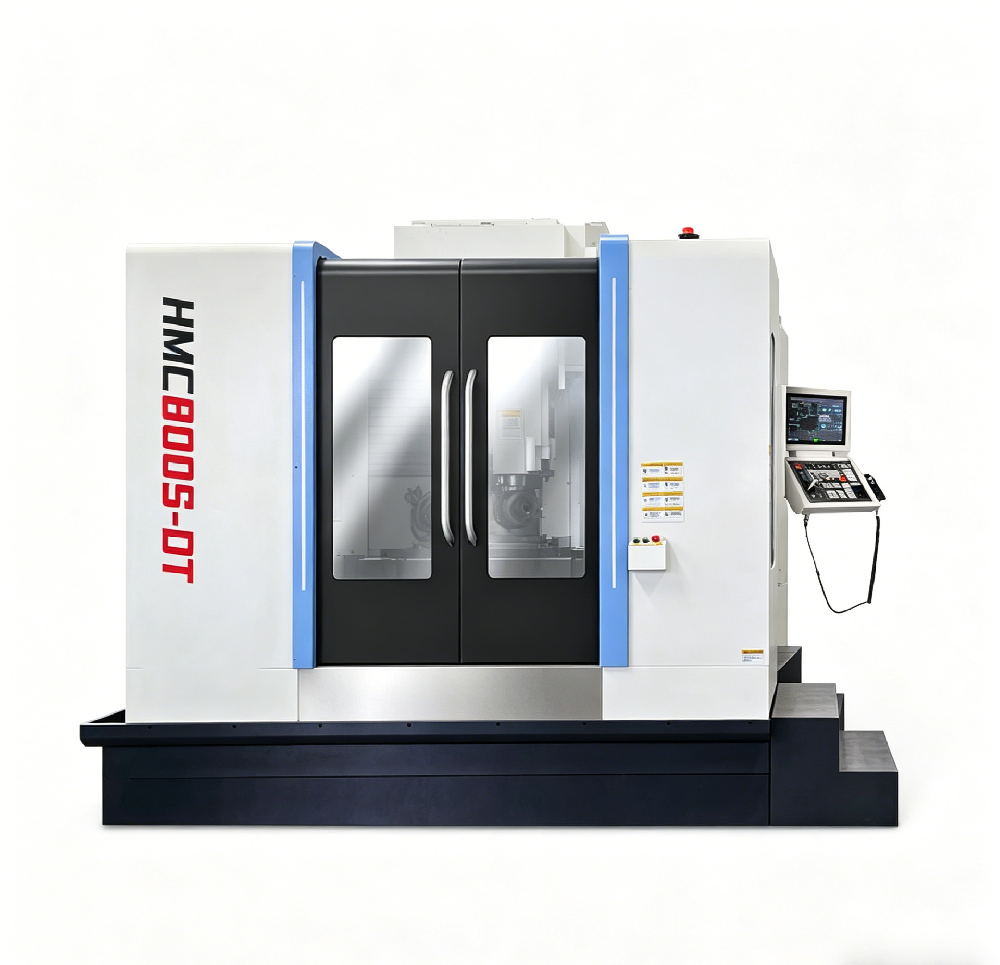
TH1000S क्षैतिज मशीनिंग केंद्र
विवरण देखेंडीप-होल टी-टाइप क्षैतिज मशीनिंग केंद्र
HMC800S-डीटी क्षैतिज मशीनिंग केंद्र
विवरण देखें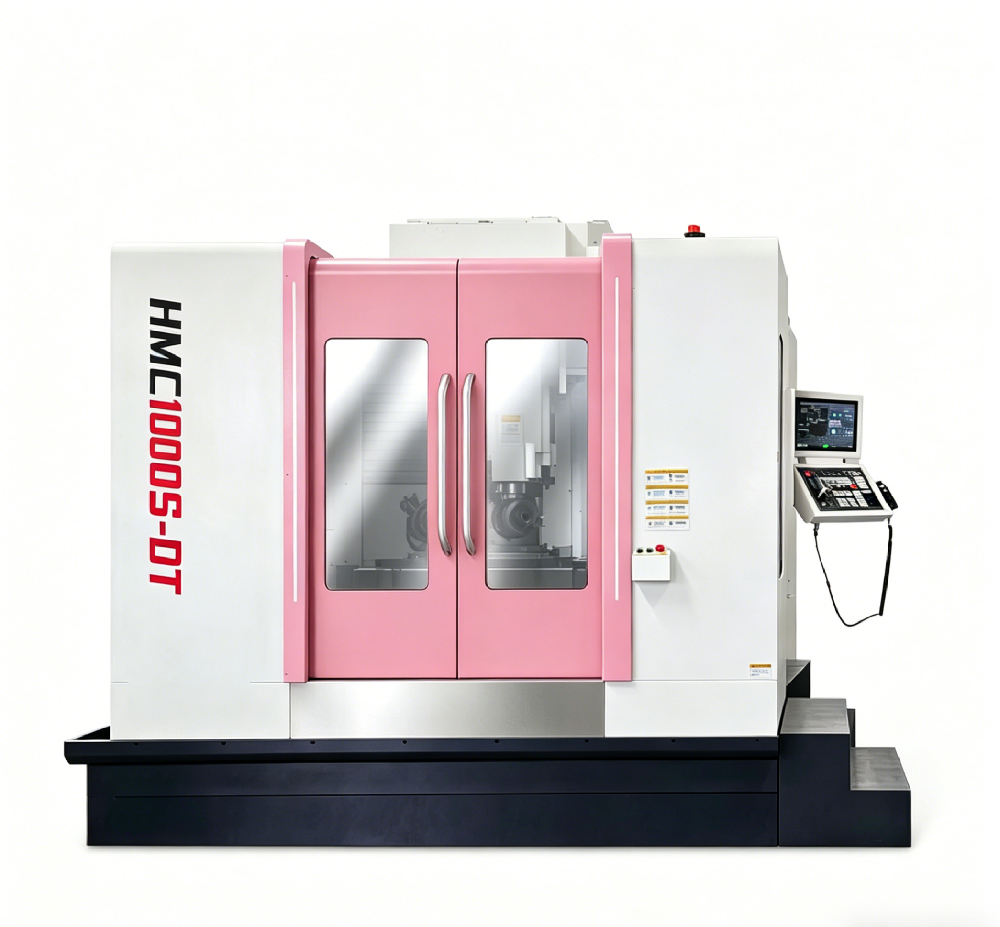
HMC1000S-डीटी क्षैतिज मशीनिंग केंद्र
विवरण देखेंमल्टी-स्टेशन क्षैतिज मशीनिंग केंद्र
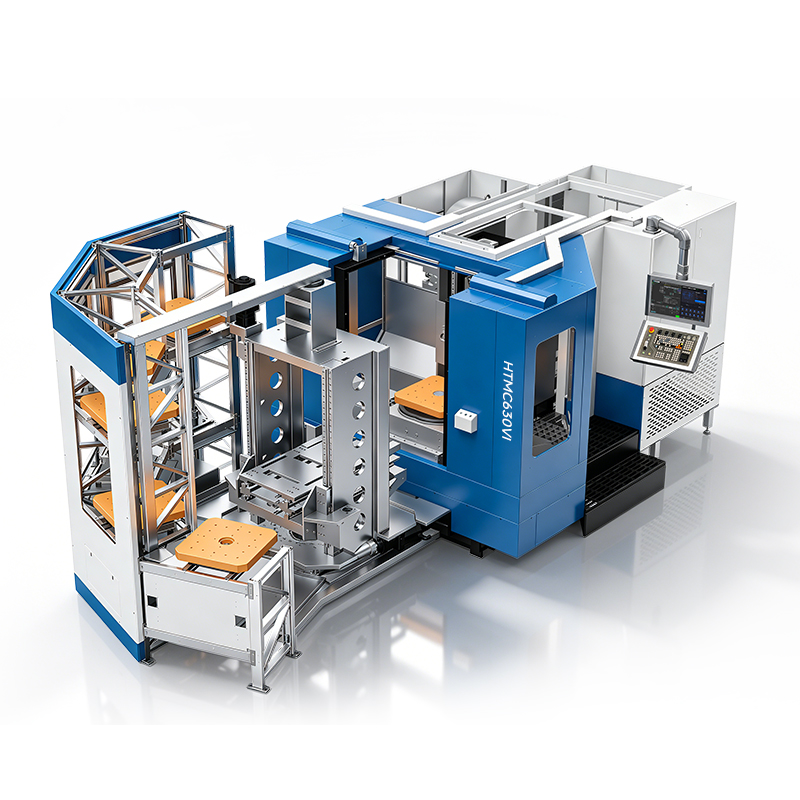
HTMC630-VI क्षैतिज मशीनिंग केंद्र
विवरण देखें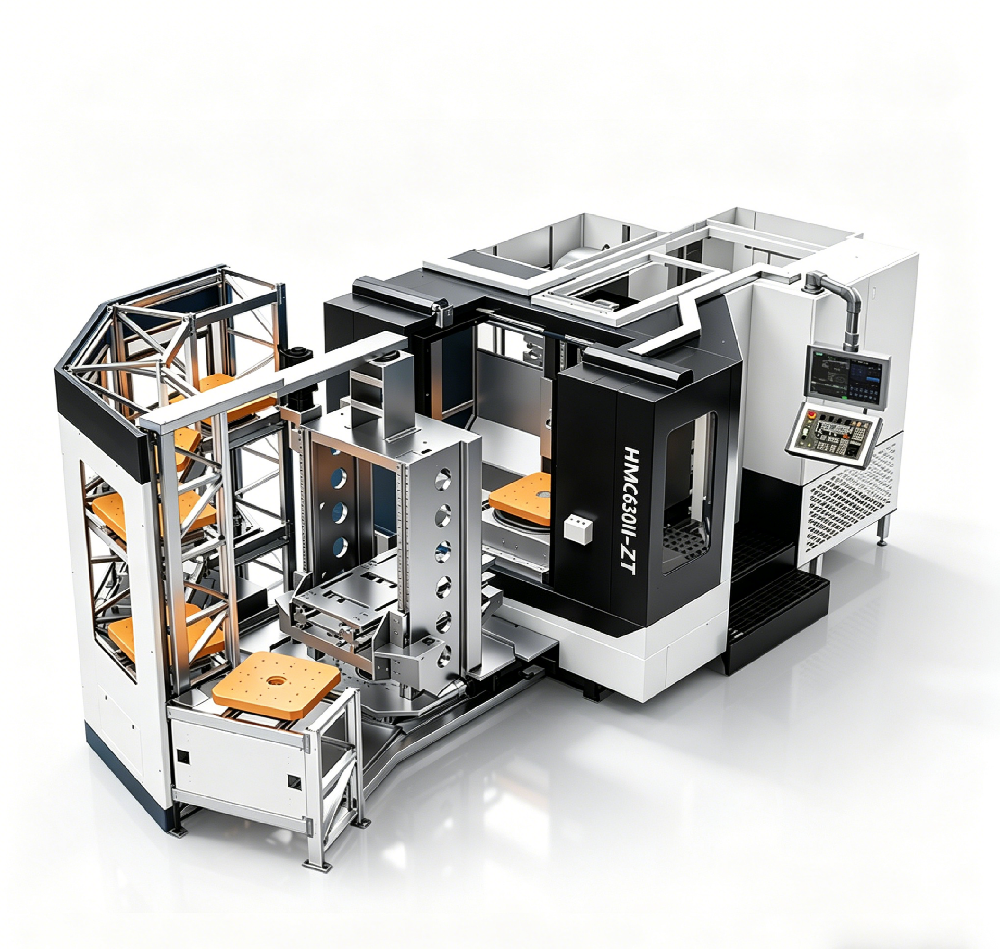
HMC630II-ZT क्षैतिज मशीनिंग केंद्र
विवरण देखेंक्षैतिज मशीनिंग केंद्र क्या है?
एक क्षैतिज मशीनिंग केंद्र (HMC) एक CNC मशीनिंग केंद्र है जिसका स्पिंडल नीचे की ओर निर्देशित होने के बजाय फर्श के समानांतर बैठता है। वह एकल डिज़ाइन विकल्प मशीन के व्यवहार के बारे में लगभग सब कुछ बदल देता है। उपकरण के चारों ओर ढेर लगने के बजाय चिप्स काटने वाले क्षेत्र से दूर गिर जाते हैं। वर्कपीस एक ऊर्ध्वाधर सतह पर स्थापित होता है, इसलिए बॉक्स-प्रकार के हिस्से के चार किनारों तक दोबारा क्लैंपिंग के बिना पहुंचा जा सकता है। और क्योंकि स्तंभ और स्पिंडल एक चौड़े, निचले बिस्तर पर बैठते हैं, संरचना एक ऊर्ध्वाधर मशीन से अलग तरीके से काटने के बल का विरोध करती है।
व्यवहार में, एचएमसी मशीन तब चुनी जाती है जब एक हिस्से को कई चेहरों पर मशीनीकृत करना पड़ता है, जब बहुत सारी सामग्री को निकालना पड़ता है, या जब एक ही हिस्सा बार-बार चलता है और सेटअप समय लागत पर हावी होने लगता है। यह कोई सार्वभौमिक मशीन नहीं है. यह प्रिज्मीय कार्य के लिए एक मशीन है जहां पहुंच, चिप प्रवाह और दोहराव सभी एक ही दिशा को इंगित करते हैं।
क्यों चिप निकासी अर्थशास्त्र को बदल देती है?
चिप निकासी वह शांत कारण है जिससे एचएमसी भारी कटौती पर अपनी सटीकता बनाए रखती है। एक ऊर्ध्वाधर मशीनिंग केंद्र पर, चिप्स हिस्से पर और फिक्स्चर में उतरते हैं, और ऑपरेटर को रुकना पड़ता है, उन्हें बाहर निकालना पड़ता है और फिर से शुरू करना पड़ता है। एक क्षैतिज मशीन पर, गुरुत्वाकर्षण उस काम का हिस्सा होता है: चिप्स उत्पन्न होते ही काटने वाले क्षेत्र से दूर हो जाते हैं, शीतलक जेब को धो देता है, और उपकरण तैयार सतह पर स्वारफ को खींचे बिना अगली सुविधा पर वापस आ जाता है।
उत्पादन अवधि के दौरान यह अंतर बढ़ता जाता है। प्रति चक्र कम रुकावटें, कम मैन्युअल सफाई, भाग और फिक्स्चर के बीच फंसे चिप्स से कम स्क्रैप, और अधिक स्थिर तापीय स्थिति क्योंकि कटिंग क्षेत्र स्पष्ट रहता है। हाउसिंग, वाल्व बॉडी, पंप केसिंग और इंजन घटकों के लिए, यह वह जगह है जहां वास्तविक बचत होती है - कागज पर स्पिंडल गति में नहीं, बल्कि मशीन एक शिफ्ट में कितने स्वच्छ चक्र पूरा करती है।
Handemo क्षैतिज मशीनिंग केंद्र परिवार
Handemo चार परिवारों में क्षैतिज मशीनिंग केंद्र बनाता है, प्रत्येक का उद्देश्य आकार, पहुंच और थ्रूपुट का एक अलग संतुलन होता है। उनके बीच चयन करना ज्यादातर भाग लिफाफे, वजन और आप कितने सेटअप को खत्म करना चाहते हैं का मामला है।
कॉम्पैक्ट बोरिंग और मिलिंग मशीनें छोटे बॉक्स भागों और मल्टी-फेस वर्क के लिए उपयुक्त हैं जहां फर्श की जगह सीमित है और भाग पूर्ण आकार के एचएमसी को उचित नहीं ठहराता है। वे क्षैतिज स्पिंडल लाभ को एक सख्त पदचिह्न में रखते हैं।
उच्च गति टी-प्रकार क्षैतिज मशीनिंग केंद्र रेंज के सामान्य-उद्देश्यीय कोर हैं, और जहां अधिकांश हेवी-ड्यूटी एचएमसी कार्य भूमि हैं। टी-प्रकार की बिस्तर व्यवस्था बड़े आवासों और संरचनात्मक भागों के लिए एक कठोर आधार देती है, जिसमें मध्यम और बड़े वर्कपीस के लिए यात्रा आकार और स्पिंडल विकल्प होते हैं जो स्टील और कच्चा लोहा दोनों को कवर करते हैं।
डीप-होल बोरिंग और मिलिंग मशीनें ऐसे काम के लिए हैं जो लंबे आंतरिक बोरों को आसपास की मिलिंग, ड्रिलिंग और फेसिंग के साथ जोड़ती है - मोल्ड घटक, लंबी हाइड्रोलिक बॉडी और मशीनरी पार्ट्स जहां बोर और आसपास के चेहरों को एक दूसरे से संरेखित रहना होता है।
मल्टी-स्टेशन क्षैतिज मशीनिंग केंद्र एकल-भाग क्षमता के बजाय उत्पादन रणनीति के लिए बनाए गए हैं। कई स्टेशन या पैलेट आपको एक हिस्से को लोड करने देते हैं जबकि दूसरा काट रहा होता है, इस प्रकार एक मल्टी-पैलेट एचएमसी ऑपरेटरों को जोड़े बिना उच्च उपयोग तक पहुंचता है।
अनुप्रयोग जो एचएमसी में फिट होते हैं
क्षैतिज मशीनिंग केंद्र उन हिस्सों पर अपनी लागत कमाते हैं जो बॉक्स जैसे होते हैं, भारी होते हैं, या जिन्हें एक से अधिक दिशाओं से मशीनीकृत करने की आवश्यकता होती है। विशिष्ट कार्य में शामिल हैं:
- ऑटोमोटिव इंजन और ट्रांसमिशन घटक - सिलेंडर ब्लॉक, हाउसिंग, कवर, बियरिंग कैप
- हाइड्रोलिक और वायवीय भाग - वाल्व बॉडी, मैनिफोल्ड्स, पंप केसिंग, स्पूल बोर
- पंप और वाल्व निकाय जहां प्रतिच्छेदी मार्ग हैं, उन्हें सीलिंग चेहरों के साथ पंक्तिबद्ध होना चाहिए
- भारी मशीनरी और निर्माण उपकरण संरचनात्मक भाग
- एयरोस्पेस संरचनात्मक घटक और सामान्य इंजीनियरिंग आवास
- मशीन टूल बेस, कॉलम और अन्य बड़े प्रिज्मीय कास्टिंग
सामान्य सूत्र मल्टी-फेस एक्सेस है। यदि किसी हिस्से को चार तरफ से मशीनीकृत करने की आवश्यकता होती है और उन चेहरों के बीच की सहनशीलता यह तय करती है कि इसे असेंबल किया जाए या नहीं, तो एचएमसी आमतौर पर जीतती है क्योंकि चेहरे एक मशीन पर एक सेटअप में तैयार किए जाते हैं, तीन मशीनों पर तीन ऑपरेशनों में नहीं।
एचएमसी बनाम वीएमसी बनाम क्षैतिज बोरिंग मिल
ये तीन मशीन प्रकार दिखने में ओवरलैप होते हैं और शुरुआती सोर्सिंग वार्तालापों में अक्सर भ्रमित होते हैं। वे विनिमेय नहीं हैं.
एक ऊर्ध्वाधर मशीनिंग केंद्र भाग को क्षैतिज मेज पर रखता है और उपकरण को ऊपर से नीचे लाता है। यह सपाट काम के लिए अधिक लचीला है, साधारण भागों के लिए इसे लगाना आसान है और आम तौर पर इसकी लागत कम होती है। छोटे हिस्सों, एकल-चेहरे के काम या नौकरी-दुकान की विविधता के लिए, वीएमसी आमतौर पर सही उत्तर होता है। ट्रेड-ऑफ चिप प्रबंधन और मल्टी-फेस एक्सेस है।
एक क्षैतिज मशीनिंग केंद्र भाग को ऊर्ध्वाधर सतह पर रखता है और किनारे से उस तक पहुंचता है। यह भारी कटौती को संभालता है, चिप्स को बेहतर ढंग से साफ करता है, और एक सेटअप में कई चेहरों तक पहुंचता है। समझौता जटिलता, फर्श की जगह और लागत को ठीक करने में है।
एक क्षैतिज बोरिंग मिल एक अलग जानवर है: यह एक यात्रा स्पिंडल या क्विल के साथ लंबे, गहरे, बड़े-व्यास वाले छेदों के आसपास बनाया जाता है, अक्सर बहुत बड़े वेल्ड पर। यदि आपके काम में बड़े निर्माणों में लंबे बोरों का बोलबाला है, तो एक बोरिंग मिल एचएमसी से बेहतर फिट हो सकती है। यदि आपके काम में कई चेहरों और मध्यम बोर गहराई वाले प्रिज्मीय भागों का प्रभुत्व है, तो एचएमसी अधिक उत्पादक विकल्प है।
दो मशीनिंग केंद्र प्रकारों की पूरी तुलना के लिए, VMC बनाम HMC चयन पर हमारी मार्गदर्शिका देखें।
क्षैतिज मशीनिंग केंद्र कैसे चुनें
मशीन का चयन तब गलत हो जाता है जब वह भाग के बजाय कैटलॉग से शुरू होता है। इनके माध्यम से क्रम से कार्य करें:
1. भाग लिफाफा और वजन। सबसे बड़े भाग को मापें जिसे आप चलाने की उम्मीद करते हैं, औसत भाग को नहीं, फिर फिक्स्चर जोड़ें। टेबल और पैलेट में फिक्स्चर प्लस वर्कपीस प्लस क्लैंपिंग मार्जिन होना चाहिए। आज के हिस्से के आकार की मशीन अगले अनुबंध के लिए कोई जगह नहीं छोड़ती।
2. यात्रा बनाम टेबल का आकार। अकेले टेबल का आकार आपको बहुत कुछ बताता है। एक्स, वाई और जेड यात्रा यह तय करती है कि स्पिंडल वास्तव में भाग के दूर कोने तक पहुंच सकता है या नहीं, और क्या आप बिना रिपोजिशनिंग के ड्रिल और टैप कर सकते हैं। अपने सबसे बड़े फ़ीचर पैटर्न के अनुसार यात्रा की जाँच करें, न कि केवल भाग की रूपरेखा के अनुसार।
3. प्रति सेटअप चेहरों की संख्या।गिनें कि कितने चेहरों को मशीनिंग की आवश्यकता है। दो चेहरे एक एचएमसी को उचित नहीं ठहरा सकते। चार चेहरे लगभग हमेशा होते हैं, क्योंकि एकल-सेटअप प्रक्रिया संचालन के बीच स्टैक-अप त्रुटि को हटा देती है।
4. स्पिंडल टेपर और टॉर्क। BT40 तेज़ टूल परिवर्तनों के साथ बहुत सारे सामान्य काम को कवर करता है। BT50 गति और उपकरण लागत की कीमत पर स्टील और कच्चा लोहा में भारी कटौती के लिए अधिक कठोरता और टॉर्क देता है। टेपर का मिलान उस सामग्री हटाने की दर से करें जिसकी आपको वास्तव में आवश्यकता है।
5. टूल की क्षमता और परिवर्तन का समय। अधिक टूल का मतलब है कम मैन्युअल हस्तक्षेप, लेकिन केवल तभी जब पत्रिका में वास्तव में वे टूल हों जिनकी आपकी प्रक्रिया को आवश्यकता है। अपने सबसे लंबे चक्र में उपकरणों की गिनती करें, औसत की नहीं।
6. पैलेट स्वचालन। यदि लोड और अनलोड का समय चक्र का एक सार्थक हिस्सा है, तो पैलेट चेंजर या मल्टी-स्टेशन व्यवस्था तुरंत भुगतान करती है। यदि आपके हिस्से लंबे एकल चक्रों में चलते हैं, तो ऐसा नहीं हो सकता है।
7. सटीकता और थर्मल स्थिरता। बोर और सीलिंग चेहरों के लिए, स्थिति सटीकता और दोहराव तीव्र ट्रैवर्स गति से अधिक मायने रखता है। पूछें कि मशीन उन मानों को केवल ठंडे परीक्षण में ही नहीं, बल्कि एक शिफ्ट में कैसे रखती है।
Handemo एचएमसी मॉडल तुलना
किसी मशीन को अपने वर्कपीस से मिलाने के लिए इस त्वरित तुलना का उपयोग करें। आधिकारिक Handemo विनिर्देशों से आंकड़े।
| नमूना | प्रकार | तालिका (मिमी) | एक्स/वाई/जेड यात्रा (मिमी) | अधिकतम भार (किग्रा) | धुरा | के लिए सर्वोत्तम |
|---|---|---|---|---|---|---|
| TH500 | कॉम्पैक्ट बोरिंग | 1200×600 | 1100/750/650 | 800 | BT40 | कॉम्पैक्ट मल्टी-फेस पार्ट्स, वाल्व बॉडी |
| HMC800-डीटी | हाई-स्पीड टी-टाइप | 800×800 | 1300/1150/1000 | 2500 | BT50 | बड़े आवास, भारी हिस्से |
| HMC1000 | हाई-स्पीड टी-टाइप | 1000×1000 | 1300/1100/1200 | 3500 | BT50 | बड़े वर्कपीस, उच्च भार |
| HMC630-डीटी | हाई-स्पीड टी-टाइप | उत्पाद पृष्ठ देखें | 1100/900/1000 | 1200 | BT50 | आवास, संरचनात्मक भाग, मध्यम बैच |
चीन से एचएमसी ख़रीदना: क्या जाँचें
यूरोपीय, मध्य पूर्वी, दक्षिण पूर्व एशियाई और लैटिन अमेरिकी निर्माताओं के लिए चीन क्षैतिज मशीनिंग केंद्र खरीदना अब नियमित हो गया है। एक दशक तक चलने वाली मशीन और दो साल में समस्या पैदा करने वाली मशीन के बीच कीमत में शायद ही कभी अंतर होता है। यह वही है जो निर्दिष्ट किया गया था और शिपमेंट से पहले सत्यापित किया गया था।
अपनी विशिष्ट मशीन के लिए ज्यामितीय सटीकता रिपोर्ट और बॉलबार या लेजर परीक्षण के परिणाम मांगें, सामान्य विवरणिका का आंकड़ा नहीं। पूछें कि कौन सा नियंत्रक और कौन सा सर्वो और स्पिंडल ड्राइव फिट किया गया है, क्योंकि यह आपके स्थानीय सेवा विकल्पों और अतिरिक्त भाग के लीड समय को तय करता है। वास्तविक कमीशनिंग योजना के बारे में पूछें: कौन स्थापित करता है, कौन मशीन को समतल करता है, साइट पर सटीकता की पुष्टि कौन करता है, और वारंटी कॉल के लिए प्रतिक्रिया समय क्या है।
Handemo प्रलेखित विनिर्देश शीट, वैकल्पिक पैलेट स्वचालन और विदेशी प्रतिष्ठानों के लिए कमीशनिंग समर्थन के साथ क्षैतिज मशीनिंग केंद्रों की आपूर्ति करता है। यदि आप किसी हिस्से की ड्राइंग उन चेहरों के साथ भेजते हैं जिनकी आपको मशीनीकृत करने की आवश्यकता है और जो सहनशीलता मायने रखती है, तो अनुशंसा किसी मॉडल संख्या के बजाय आपके हिस्से से जुड़ी हुई वापस आती है।
अक्सर पूछे जाने वाले प्रश्नों
क्षैतिज मशीनिंग केंद्र के लिए कौन से हिस्से सबसे उपयुक्त हैं?
बॉक्स-प्रकार के आवास, वाल्व बॉडी, पंप केसिंग, इंजन घटक और अन्य प्रिज्मीय हिस्से जिन्हें कई चेहरों की मशीनिंग की आवश्यकता होती है। मल्टी-फेस आवश्यकता जितनी स्पष्ट होगी और सामग्री जितनी भारी होगी, एचएमसी के लिए मामला उतना ही मजबूत होगा।
मैं एचएमसी टेबल का आकार कैसे चुनूं?
क्लैंप और चिप क्लीयरेंस के मार्जिन के साथ टेबल को अपने सबसे बड़े फिक्सचर प्लस वर्कपीस से मिलाएं। फिर एक्स, वाई और जेड को वास्तविक फीचर पैटर्न के विरुद्ध यात्रा की जांच करें, क्योंकि एक हिस्सा टेबल पर फिट हो सकता है और फिर भी काम करने वाले लिफाफे के बाहर बैठ सकता है।
एचएमसी और क्षैतिज बोरिंग मिल के बीच क्या अंतर है?
एक उपकरण पत्रिका और आमतौर पर एक फूस का उपयोग करके, कई चेहरों और मध्यम बोर गहराई वाले प्रिज्मीय भागों के लिए एक क्षैतिज मशीनिंग केंद्र बनाया जाता है। एक क्षैतिज बोरिंग मिल बहुत बड़े वेल्डमेंट में लंबे, बड़े-व्यास वाले बोर के आसपास बनाई जाती है, अक्सर एक यात्रा धुरी के साथ। कार्य निर्धारित करता है कि कौन सा फिट बैठता है।
क्या एक क्षैतिज मशीनिंग केंद्र एक सेटअप में पाँच मुखी मशीन बना सकता है?
एक रोटरी टेबल के साथ तीन-अक्ष एचएमसी पर चार चेहरे मानक हैं। पांचवें चेहरे को आमतौर पर या तो दूसरे ऑपरेशन, एक कोणीय स्थिरता, या अतिरिक्त अक्षों के साथ कॉन्फ़िगर की गई मशीन की आवश्यकता होती है। यदि फाइव-फेस-इन-वन एक कठिन आवश्यकता है, तो मशीन आने के बजाय विनिर्देशन चरण में ऐसा कहें।
क्या Handemo एचएमसी पैलेट स्वचालन प्रदान करता है?
हां, कई मॉडलों पर पैलेट चेंजर और मल्टी-स्टेशन व्यवस्थाएं उपलब्ध हैं। अपना चक्र समय लक्ष्य साझा करें और आप कितने पार्ट वैरिएंट चलाते हैं, और स्वचालन का दायरा उसी के आसपास आकार दिया जा सकता है।
मुझे कौन सा स्पिंडल टेपर चुनना चाहिए, BT40 या BT50?
BT40 तेज़ टूल परिवर्तन और कम टूल लागत के साथ सामान्य कार्य के लिए उपयुक्त है। BT50 स्टील और कच्चा लोहा में भारी कटिंग के लिए अधिक कठोरता और टॉर्क देता है। आपके हिस्सों को वास्तव में आवश्यक सामग्री हटाने की दर के आधार पर चुनें, न कि उस अधिकतम दर के आधार पर जिस पर मशीन जीवित रह सकती है।
इंस्टालेशन और कमीशनिंग में कितना समय लगता है?
यह नींव के काम, उपयोगिताओं और स्वचालन के दायरे पर निर्भर करता है। नींव का उपचार, समतलीकरण, ज्यामितीय सत्यापन और परीक्षण कटाई सभी महत्वपूर्ण पथ पर हैं। मशीन शिप करने से पहले नामित जिम्मेदारियों के साथ एक कमीशनिंग योजना के लिए पूछें।
क्या आप अप्राप्य या लाइट-आउट उत्पादन के लिए मशीनों की आपूर्ति करते हैं?
मल्टी-स्टेशन और पैलेट-सुसज्जित कॉन्फ़िगरेशन सामान्य मार्ग हैं। लाइट-आउट ऑपरेशन चिप प्रबंधन, टूल लाइफ मॉनिटरिंग और इन-प्रोसेस गेजिंग पर भी निर्भर करता है, इसलिए इसे मशीन विकल्प के रूप में खरीदने के बजाय एक सिस्टम के रूप में योजना बनाई जानी चाहिए।
एचएमसी अनुशंसा प्राप्त करें
हमें अपने हिस्से की ड्राइंग और आवश्यकताएं भेजें, और Handemo आपके वर्कपीस, सामग्री और उत्पादन मात्रा के लिए सही क्षैतिज मशीनिंग केंद्र कॉन्फ़िगरेशन की सिफारिश करेगा। उन चेहरों को शामिल करें जिनकी आपको मशीनीकरण की आवश्यकता है, सहनशीलता जो असेंबली का निर्णय लेती है, और आपके लक्ष्य चक्र का समय - ये तीन इनपुट सीमा को एक या दो मॉडल तक सीमित करने के लिए पर्याप्त हैं।