CNC मशीनिंग गियर्स: प्रक्रिया और मशीनें
गियर वे हिस्से हैं जो एक मशीन की दुकान को सबसे पहले अजीब सवाल पूछते हैं: क्या हम वास्तव में इसकी मशीन बनाते हैं, या क्या हम इसे खरीदते हैं? ईमानदार उत्तर यह है कि अधिकांश दुकानें गियर के दांतों के आसपास हर चीज की मशीन लगाती हैं, और दांत स्वयं केवल CNC पर आते हैं जब वॉल्यूम कम होता है या ज्यामिति अजीब होती है। यह लेख उसी सीमा के बारे में है।
यह हमारी मशीनिंग समाधान श्रृंखला से संबंधित है, जहां प्रत्येक लेख एक भाग परिवार लेता है और रिक्त स्थान, सामग्री, सेटअप और उसके लिए उपयुक्त मशीन के माध्यम से चलता है। एक गियर एक अच्छा उदाहरण है क्योंकि खरीदार को "गियर" के रूप में जो कुछ मिलता है वह वास्तव में कुछ मिल्ड सुविधाओं के साथ खाली हो जाता है।
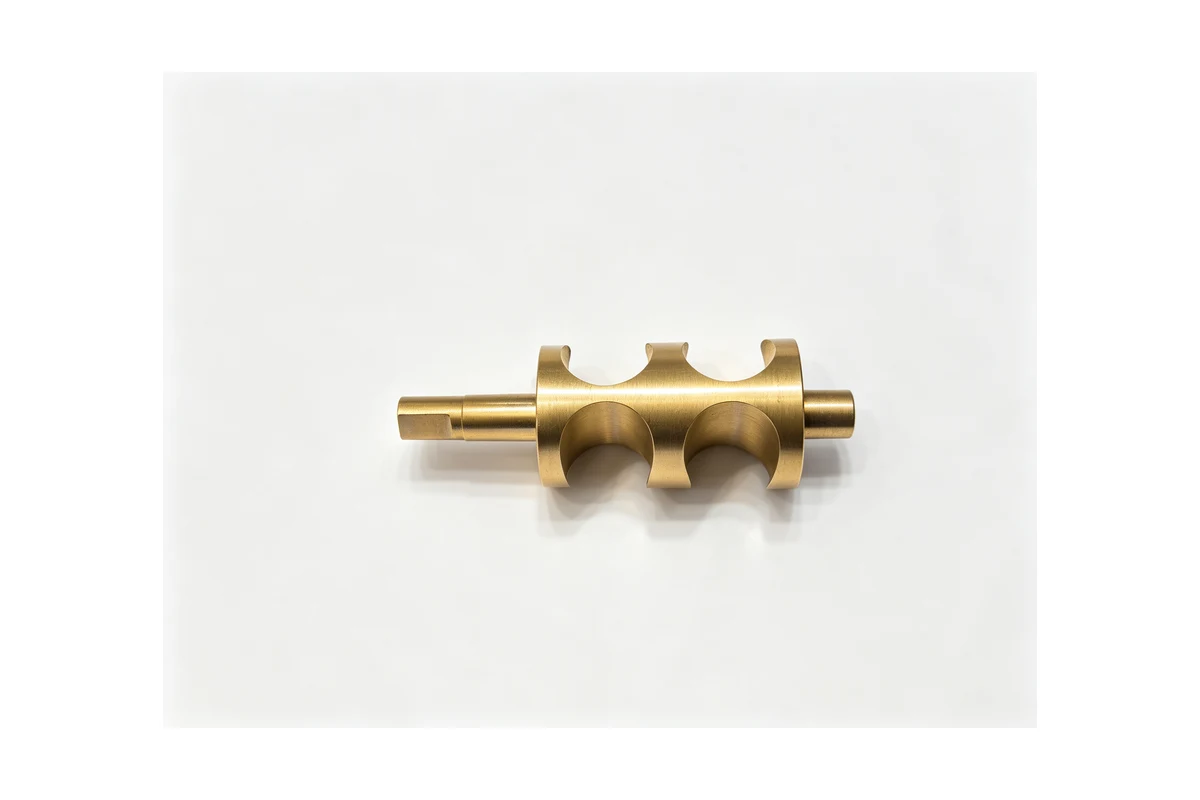
गियर जॉब के रूप में क्या आता है
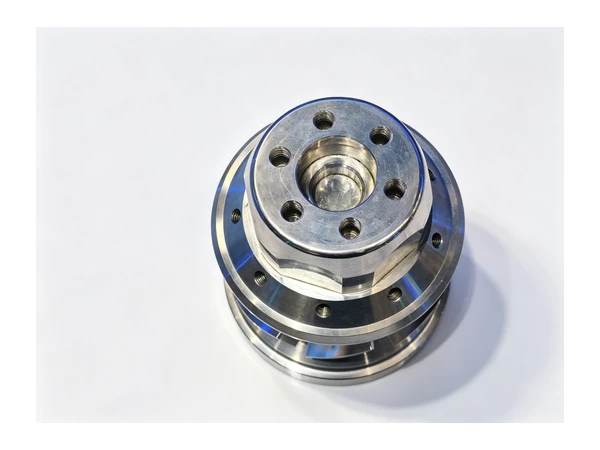
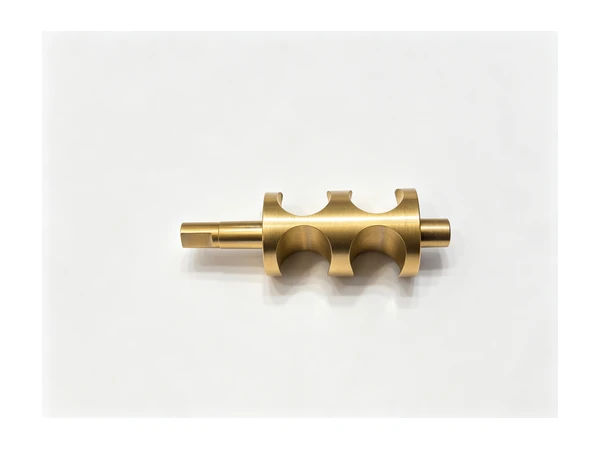
जब कोई ग्राहक "गियर" भेजता है, तो यह आमतौर पर चार चीजों में से एक होता है। एक रिक्त, जिसका अर्थ है एक डिस्क या शाफ्ट जिसमें अभी भी दांतों की आवश्यकता है और बोर समाप्त हो गया है। एक गियर शाफ्ट, जहां गियर फॉर्म जर्नल और युग्मन अंत के समान शरीर पर बैठता है। एक कीड़ा या एक कीड़ा पहिया, जो एक शाफ्ट या कांस्य रिम पर एक पेचदार रूप है। या एक गियर-आसन्न भाग जैसे कि गियरबॉक्स फ्लैंज, एक अंत कवर या एक असर वाहक जिसे गियर केंद्र की दूरी से सहमत होना पड़ता है।
केवल पहली और तीसरी श्रेणियों को वास्तव में कम और मध्यम मात्रा के लिए घर में ही दांत काटने की आवश्यकता होती है। बाकी सब कुछ टर्निंग, उबाऊ, मिलिंग और कीवे का काम है जिसे किसी भी सक्षम दुकान को बिना किसी नाटक के संभालना चाहिए।
सामग्री जो दरवाजे से होकर आती है
सामान्य गियर स्टील्स केस-हार्डनिंग ग्रेड जैसे 20CrMnTi और 17CrNiMo6, थ्रू-हार्डनिंग ग्रेड जैसे 42CrMo4 और 40Cr, और कम-ड्यूटी भागों के लिए सादे कार्बन स्टील हैं। वर्म व्हील आमतौर पर स्टील हब पर कांस्य या कांस्य रिम होते हैं। कच्चा लोहा बड़े, धीमे गियर और उन्हें ले जाने वाले आवासों पर दिखाई देता है, और जहां भी गियर गीला या खाद्य वातावरण में चलता है वहां स्टेनलेस दिखाई देता है।
सामग्री यह तय करती है कि रिक्त स्थान कैसा व्यवहार करेगा। एक केस-हार्डनिंग स्टील मशीनें नरम हो जाती हैं, फिर गर्मी उपचार में विकृत हो जाती हैं, इसलिए दुकान को सख्त होने के बाद पीसने के लिए कुछ छोड़ना पड़ता है। कठोर होने वाले स्टील को कठोर अवस्था में मोड़ना कठिन होता है, इसलिए क्रम बदल जाता है। मुद्दा यह है कि CNC गियर पर काम हीट ट्रीटमेंट से पीछे की ओर नियोजित किया जाता है, ड्राइंग से आगे की ओर नहीं।
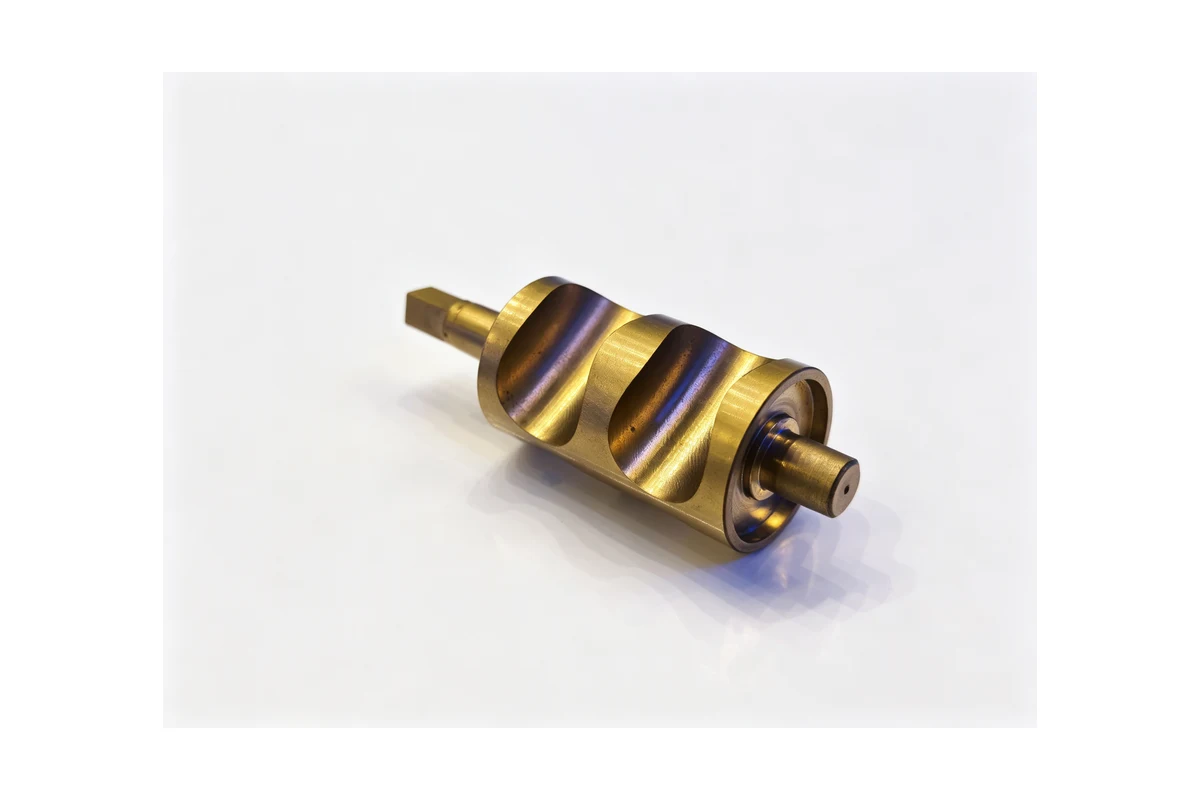
रिक्त स्थान को पलटना
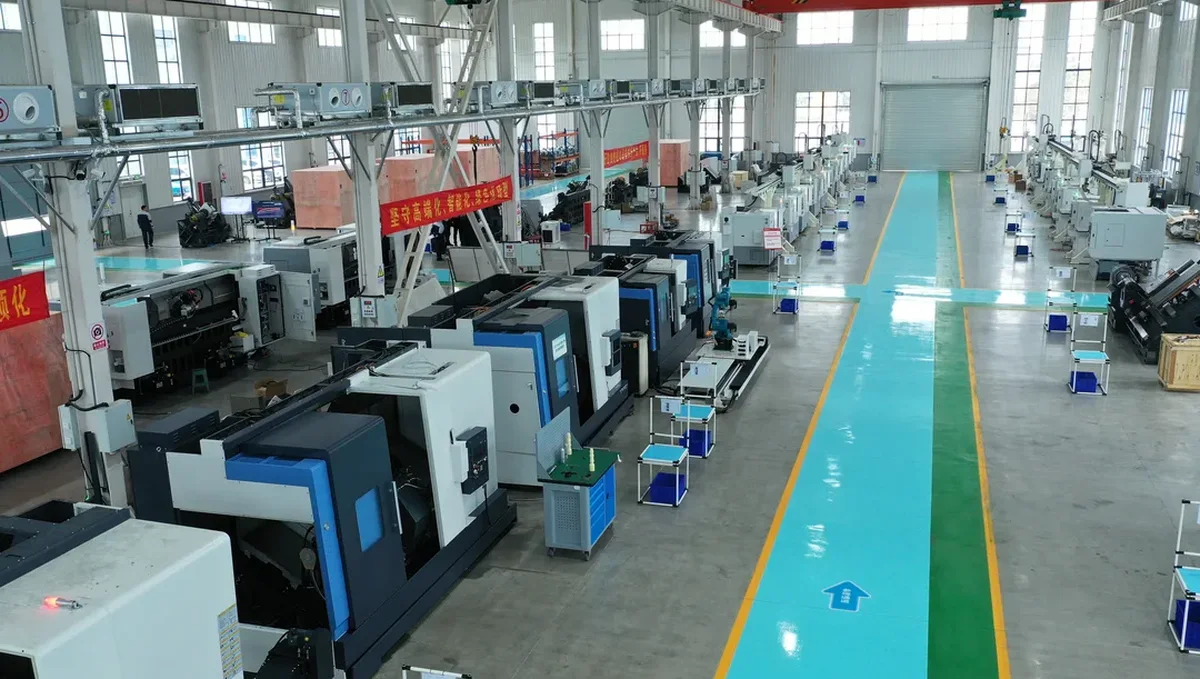
लगभग हर गियर पर पहला ऑपरेशन टर्निंग होता है, और यहीं पर पार्ट या तो सफलता के लिए तैयार किया जाता है या बर्बाद कर दिया जाता है। रिक्त स्थान को केंद्रों के बीच या एक खराद का धुरा पर घुमाया जाता है, जिसमें दो असर वाले जर्नल, कंधे के चेहरे और संदर्भ बोर सभी एक क्लैंप में उत्पादित होते हैं जहां भी भाग इसकी अनुमति देता है। जर्नल और गियर सीट के बीच रनआउट असेंबली को बाद में महसूस होता है, और इसे नियंत्रित करना सबसे आसान होता है जब वे सुविधाएं बिना री-क्लैंप के उसी मशीन से निकलती हैं।
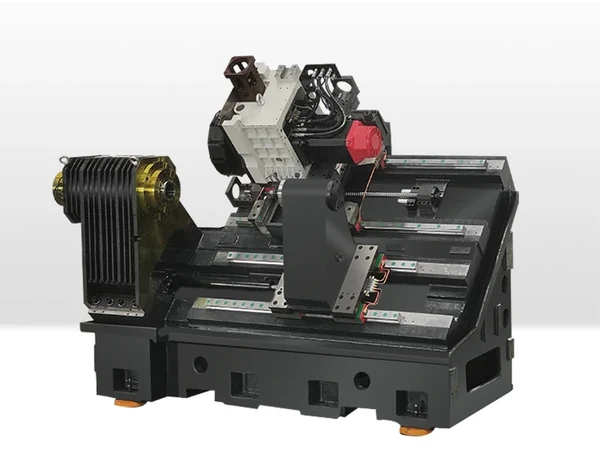
इस काम के लिए एक तिरछा बिस्तर खराद जैसे TCK50 मध्यम गियर आकार तक सब कुछ आराम से संभालता है, जिसमें केंद्र के माध्यम से एक बोरिंग बार पास और रिटेनिंग शोल्डर के लिए एक ग्रूविंग चक्र शामिल है। जब भाग में गियर के दोनों तरफ एक लंबा शाफ्ट होता है, तो मिल-टर्न मशीन भाग को चारों ओर घुमाए बिना दूसरा छोर ले लेती है।
गियर बॉडी पर सुविधाओं को काटना
एक बार जब रिक्त स्थान गोल और सही हो जाता है, तो सुविधाएँ एक चौथे अक्ष या एक अनुक्रमण स्थिरता के साथ एक ऊर्ध्वाधर मशीनिंग केंद्र पर चली जाती हैं। स्प्लिन, कीवे, ऑयल होल, टैप किए गए क्लैंपिंग होल और कम-वॉल्यूम गियर के लिए दांत का आकार ये सभी काम चार-अक्ष वीएमसी कर सकते हैं, और रोटरी टेबल के साथ VMC855 जैसे मॉडल एक विशेष मशीन के बिना गियर व्यास की एक विस्तृत श्रृंखला को कवर करते हैं।
पेचदार रूप के लिए, रोटरी अक्ष को रैखिक अक्षों के साथ प्रक्षेपित किया जाता है जबकि कटर हेलिक्स कोण का अनुसरण करता है। यह गियर का एक छोटा बैच बनाने का एक वैध तरीका है, और यह वही तकनीक है जिसका उपयोग हेलिकल स्प्लिन और वर्म पर लीड के लिए किया जाता है। परिभाषित रेटिंग वाले उच्च-मात्रा वाले गियर के लिए, हॉबिंग और ग्राइंडिंग अभी भी प्रति पीस लागत पर जीतती है, और एक जिम्मेदार दुकान ऐसा कहेगी।
जब गियर एक आवास में बैठता है
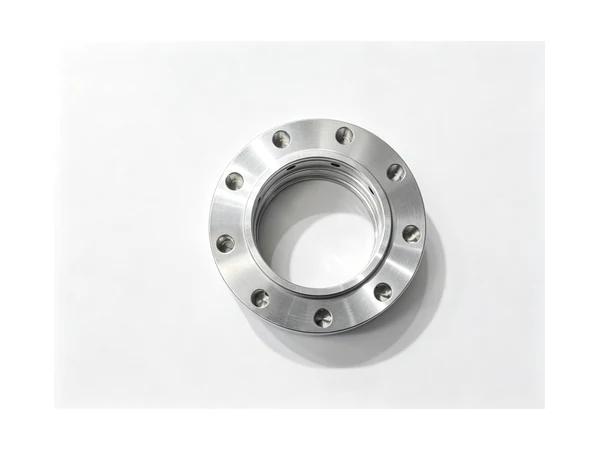
गियरबॉक्स और गियर ड्राइव असेंबलियाँ भागों का एक दूसरा परिवार लेकर आती हैं: बियरिंग कैरियर, एंड कवर, फ्लैंज और स्वयं आवास। ये बहु-चेहरे वाले कार्य हैं जिनमें बोर समकोण पर होते हैं और उनके बीच केंद्र की दूरी होती है। वह क्षैतिज मशीनिंग केंद्र क्षेत्र है, क्योंकि भाग को एक बार आयोजित किया जाता है और ऑपरेटर पुन: क्लैंपिंग के बजाय तालिका अनुक्रमित करता है। हमारा HMC630-DT इस प्रकार का कार्य चलाता है, और ब्लॉग पर पंप केसिंग केस स्टडी में समान सेटअप तर्क का वर्णन किया गया है।
यदि गियर और आवास एक ही आपूर्तिकर्ता से आते हैं, तो दुकान ग्राहक के प्रेस में इसकी खोज करने के बजाय खाली से तैयार असेंबली तक केंद्र की दूरी को नियंत्रित करती है।
वर्कहोल्डिंग और क्लैम्पिंग
गियर का काम क्लैम्पिंग के बारे में अक्षम्य है। यदि जबड़े बहुत अधिक कसे हुए हों तो तीन जबड़ों में बंधी एक डिस्क गोल हो जाएगी और भाग के छूटने पर विकृति गायब हो जाएगी, जो ठीक उसी समय होता है जब कोई माप नहीं रहा होता है। व्यवहार में इस परिवार के लिए क्या काम करता है:
- पहले पक्ष को फेस ड्राइवर पर या केंद्रों के बीच मोड़ें, फिर दूसरे पक्ष के लिए एक खराद की मदद से तैयार बोर को पकड़ें।
- भागों के बीच क्लैंप दबाव को सुसंगत रखें, और इसे रिकॉर्ड करें, ताकि बैच का दूसरा भाग पहले से मेल खाए।
- किसी भी बाधित कट के दौरान नीचे से पतले गियर रिम्स को सपोर्ट करें, क्योंकि की-वे कट के दौरान जो रिम मुड़ता है वह बाद में सही नहीं चलेगा।
- जब ज्यामिति अनुमति देती है तो कीवे और स्प्लिन को दांत के आकार के समान क्लैंप में काटें, ताकि उनके बीच का चरण एक बार सेट हो जाए।
- गहरे छिद्रों और ब्लाइंड पॉकेट्स पर थ्रू-टूल कूलेंट का उपयोग करें, और निकास को प्रोग्राम करें ताकि चिप्स दांतों की जगह छोड़ दें।
निरीक्षण और खरीदार को क्या पूछना चाहिए
अकेले ड्राइंग पर कोई गियर नहीं खरीदा जाता है। असेंबली में जो रिश्ते मायने रखते हैं, वे हैं गियर बॉडी का माउंटिंग जर्नल्स तक रनआउट, दांत के रूप और किसी कीवे या स्पलाइन के बीच का चरण, और जब गियर एक मेटिंग भाग के साथ जुड़ता है तो केंद्र की दूरी। एक दुकान जो मशीनों के गियर बनाती है, उसे केवल बोर का आकार ही नहीं, बल्कि प्रत्येक बैच के लिए निरीक्षण रिकॉर्ड दिखाने में सक्षम होना चाहिए।
हम निर्यात नियंत्रण कारणों से मशीन सटीकता के आंकड़े या टूलींग डेटा प्रकाशित नहीं करते हैं, इसलिए यह लेख संख्याओं के बजाय प्रक्रिया पर केंद्रित है। यदि आपको अपने हिस्से के लिए विशिष्ट विवरण की आवश्यकता है, तो ड्राइंग भेजें और हम प्रक्रिया उद्धृत करेंगे।
अक्सर पूछे जाने वाले प्रश्न
क्या आप CNC मिल पर गियर के दांत काट सकते हैं?
हाँ, चार-अक्ष या पाँच-अक्ष मशीन पर निम्न और मध्यम मात्रा के लिए। रोटरी अक्ष को रैखिक अक्षों के साथ अंतर्वेशित किया जाता है ताकि कटर हेलिक्स या दांत के आकार का अनुसरण कर सके। उच्च मात्रा में एक हॉबिंग मशीन प्रति पीस सस्ती होती है, और हम आपको बताएंगे कि ऐसा कब होता है।
क्या आप गियर के साथ-साथ दांतों को भी मशीन से खाली करते हैं?
दोनों। रिक्त स्थान को मोड़ना, केंद्र को बोर करना, की-वे और स्प्लिंस को काटना, और एक छोटे बैच के लिए टूथ फॉर्म को मिलाना, यह सब यहीं होता है, जो डेटम श्रृंखला को छोटा रखता है।
गियर जॉब उद्धृत करने के लिए आपको क्या चाहिए?
यदि केंद्र की दूरी मायने रखती है तो ड्राइंग, सामग्री और ताप-उपचार कॉलआउट, बैच आकार और संभोग भाग। यदि गियर आपके पास पहले से मौजूद किसी चीज़ के साथ जुड़ता है, तो उसे भी भेजें।
क्या आप ताप उपचार संभालते हैं?
इसके चारों ओर मशीनिंग अनुक्रम की योजना बनाई गई है, और सख्त होने के बाद होने वाले परिष्करण कार्य इन-हाउस में चलने वाले कोटेशन का हिस्सा हैं। हमें कठोरता कॉलआउट बताएं और प्रक्रिया वहां से चलती है।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038