स्प्रोकेट और गियर मशीनिंग के लिए CNC मशीन
स्प्रोकेट और गियर मशीनिंग: बोर के सापेक्ष दांतों के सर्कल का रनआउट, फेस की लंबवतता, पतली डिस्क की क्लैंपिंग और कीवे का फेज एक ही क्लैंपिंग में रखना।
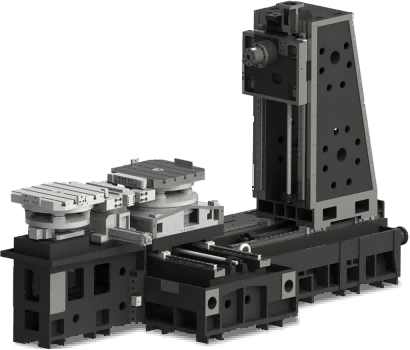
स्प्रोकेट और गियर की मशीनिंग
स्प्रोकेट या गियर में असली टॉलरेंस किसी एक सतह पर नहीं होती — वह बोर, पिच सर्कल और फेस के रिश्ते में होती है। 0.03 मिमी बोर ऑफसेंट वाला स्प्रोकेट हर चक्कर में एक जगह चेन को तना हुआ चलाता है, और ग्राहक इसे मापने से पहले सुन लेता है।
यह पृष्ठ बताता है कि दांत और पॉकेट की ज्यामिति कैसे बनती है, बोर और पिच सर्कल एक ही संदर्भ से क्यों निकलने चाहिए, पतली डिस्क को बिना झुके कैसे बांधा जाए, और लाइव टूलिंग वाले लेथ, मिल-टर्न तथा मशीनिंग सेंटर के बीच क्या निर्णायक है।
स्प्रोकेट के सही घूमने को क्या तय करता है
संदर्भ बोर है, दांत नहीं
दांत का आकार कटर और डिवीजन बनाते हैं, और आधुनिक मशीनें इसे आसानी से संभाल लेती हैं। जो अपने आप नहीं होता वह यह है कि दांतों का सर्कल शाफ्ट जिस बोर से गुजरता है उसके सापेक्ष कहां बैठता है। अगर बोर एक क्लैंपिंग में टर्न होता है और दांत दूसरी क्लैंपिंग में मिल होते हैं, तो दोनों के बीच का खिसकाव फिक्स्चर की पुनरावृत्ति और री-माउंटिंग की त्रुटि के बराबर होता है, और तेज घूमने वाले पुर्जे में कंपन पैदा करने वाला ठीक यही खिसकाव है। बोर और पिच सर्कल एक ही क्लैंपिंग में काटना सवाल ही हटा देता है।
फेस का रनआउट चेन के घिसाव के रूप में दिखता है
बोर के लंबवत पर सपाट नहीं ऐसा स्प्रोकेट हर चक्कर में एक बार चेन को बगल में खींचता है, और घिसाव स्प्रोकेट से पहले चेन में दिखता है। हब पर बैठने वाला फेस और दांतों का तल ड्रॉइंग की सीमा में समानांतर होने चाहिए, और यह समानांतरता कटर की समानांतरता से नहीं, क्लैंपिंग से तय होती है।
पतली डिस्क जॉ के बीच झुक जाती है
स्प्रोकेट आमतौर पर पतली डिस्क होती है और थ्री-जॉ चक में पतली डिस्क एक स्प्रिंग है। बोर मशीन होते समय जॉ सर्कल को अंदर दबाते हैं और क्लैंपिंग खुलने पर बोर अंडाकार हो जाता है — पतली दीवार वाली हाउसिंग की वही समस्या, ज्यादा सपाट ज्यामिति में। पुर्जे के माप पर बोरी गई सॉफ्ट जॉ, कम क्लैंपिंग दबाव और खोलने के बाद जांच इसका हल हैं।
हार्डन किए पुर्जे हीट ट्रीटमेंट के बाद हिलते हैं
मशीनिंग के बाद कार्बुराइज या थ्रू-हार्डन किया गया गियर भट्टी में आकार बदलता है, और सबसे ज्यादा हिलने वाली फीचर आमतौर पर बोर होती है। या तो हीट ट्रीटमेंट के बाद ग्राइंडिंग के लिए फिनिश भत्ता छोड़ा जाता है, या ऐसा हार्डनिंग प्रोसेस चुना जाता है जो विकृति सीमित करे और बोर पहले ही पूरा कर दिया जाए। प्रोसेस लिखने से पहले यह तय करना ऐसा लॉट बचाता है जिसका कोई सुधार नहीं होता।
दांत और पॉकेट कैसे काटे जाते हैं
इनवॉल्यूट गियर के लिए हॉबिंग और ब्रोचिंग
इनवॉल्यूट दांत हॉब कटर या ब्रोचिंग से बनता है, और दोनों गियर मशीन पर होने वाले समर्पित ऑपरेशन हैं, मशीनिंग सेंटर पर नहीं। अगर वर्कशॉप में गियर मशीन है तो मशीनिंग सेंटर का काम है बोर, फेस और संदर्भ सही रखते हुए ब्लैंक देना, ताकि गियर मशीन को सिर्फ दांत काटने पड़ें। अगर नहीं है तो गियर खरीदा जाता है या डिज़ाइन को मिल करने लायक प्रोफाइल में बदला जाता है।
स्प्रोकेट प्रोफाइल के लिए मिलिंग और इंटरपोलेशन
स्प्रोकेट का दांत इनवॉल्यूट नहीं, एक प्रोफाइल है, और आकार फॉर्म कटर से या तीन-अक्ष मशीन पर एंड मिल से इंटरपोलेट करके बनाया जा सकता है। इंटरपोलेशन प्रति दांत धीमा है, पर विशेष कटर नहीं मांगता और दांत तथा बोर का रिश्ता एक ही क्लैंपिंग में बनाए रखता है — छोटे और मध्यम लॉट में यह अक्सर साइकल टाइम से ज्यादा मूल्यवान है।
पॉकेट, हल्का करने वाले होल और कीवे
ज्यादातर स्प्रोकेट में हल्का करने वाले पॉकेट, कीवे या दोनों होते हैं। दूसरी ऑपरेशन में काटा गया कीवे री-माउंटिंग की त्रुटि के बराबर दांतों के सापेक्ष खिसकता है, और टाइमिंग का काम करने वाले पुर्जे में यह खिसकाव ड्राइव का फेज बदल देता है। कीवे को बोर के साथ एक ही क्लैंपिंग में काटना, या बाहरी व्यास से नहीं मशीन की गई सतह से इंडेक्स करना, फेज सही रखता है।
किस पुर्जे के लिए कौन सी मशीन
छोटे स्प्रोकेट के लिए लाइव टूलिंग वाला लेथ
लगभग 300 मिमी से छोटा, बोर, दोनों फेस, कीवे और हल्के होल चाहने वाला स्प्रोकेट C या Y अक्ष और लाइव टूलिंग वाले लेथ पर एक ही क्लैंपिंग में टर्न और मिल किया जा सकता है। पुर्जा चक से बाहर नहीं जाता, इसलिए बोर और दांतों का सर्कल आपस में जुड़े रहते हैं, और साइकल छोटा रहता है क्योंकि टूल बदलाव क्लैंपिंग के बीच नहीं, एक ही पुर्जे के ऑपरेशन के बीच होते हैं।
बड़े या ज्यादा कठोर पुर्जों के लिए मिल-टर्न
इस आकार से ऊपर, या जब दांत प्रोफाइल को बड़े व्यास का कटर चाहिए, तब पुर्जे के लिए पर्याप्त टर्निंग व्यास वाला मिल-टर्न एक ही क्लैंपिंग में टर्निंग और मिलिंग दोनों देता है। निर्णायक संख्या पुर्जे का वजन नहीं, वह सबसे बड़ा व्यास है जो उसे घूमते हुए पार करना है।
प्लेट और सेक्टर के लिए मशीनिंग सेंटर
टर्न करने के लिए बहुत बड़े स्प्रोकेट, रिंग गियर और सेक्टर मशीनिंग सेंटर का काम हैं: पुर्जा चक या वर्टिकल फिक्स्चर पर बंधता है, बोर जगह पर बोर होता है और दांत या पॉकेट चारों ओर इंडेक्स होते हैं। रोटरी टेबल वाली हॉरिजॉन्टल मशीन में इंडेक्सिंग टेबल से होती है और यह दांतों के पिच को बोर के उसी संदर्भ से जोड़े रखती है।
स्प्रोकेट और गियर में ध्यान देने योग्य बातें
पहले बोर और बैठक फेस टर्न करें
बाकी सब कुछ बोर और हब पर बैठने वाले फेस से स्थित होता है, इसलिए ये दोनों पहले और एक ही क्लैंपिंग में काटे जाते हैं। ये बन जाने के बाद पुर्जा दांत और पॉकेट के काम के लिए इन्हीं से बांधा जा सकता है, और हर अगला ऑपरेशन मान ली गई नहीं बल्कि वास्तविक संदर्भ विरासत में लेता है।
दांत का आकार नहीं, दांत-बोर रनआउट नियंत्रित करें
दांत का आकार मापकर पास करना आसान है; जो संख्या तय करती है कि पुर्जा शांत घूमेगा या नहीं वह दांतों के सर्कल और बोर के बीच का रनआउट है। बोर में पिन से बंधे पुर्जे को दांतों की चोटी पर डायल इंडिकेटर से मापना वह जांच है जो ग्राहक को सुनाई देने वाली त्रुटि पकड़ती है।
हीट ट्रीटमेंट से पहले बर्र हटाएं
दांत की सतह पर छोड़ी गई बर्र हार्डनिंग के बाद सख्त बर्र बन जाती है और चलने में तनाव संकेंद्रक का काम करती है। बर्र हटाना भट्टी से पहले के चरण का काम है, और इंटरपोलेट किए दांत प्रोफाइल में बर्र हटाने का पास अक्सर उसी टूल पाथ में शामिल किया जा सकता है।
संबंधित गाइड
- स्प्रोकेट की CNC मशीनिंग — पूरा मशीनिंग मार्ग
- गियरबॉक्स हाउसिंग मशीनिंग गाइड — गियर ब्लैंक और हीट ट्रीटमेंट
- बेयरिंग हाउसिंग मशीनिंग — पतली दीवार की वही क्लैंपिंग समस्या
- स्लांट-बेड CNC लेथ — लाइव टूलिंग के साथ टर्निंग
- CNC मिल-टर्न मशीन — एक क्लैंपिंग में स्प्रोकेट
अन्य एप्लिकेशन गाइड
हैंडेमो इन सभी पुर्जा परिवारों के लिए मशीन बनाता है। हर गाइड बताता है कि पुर्जा मशीन से क्या मांगता है और मशीनिंग क्रम कैसे बनता है।
अपने स्प्रोकेट या गियर पर बात करें
ड्रॉइंग, दांत या प्रोफाइल का स्पेसिफिकेशन, बोर टॉलरेंस, सामग्री और बाद की हार्डनिंग की जानकारी भेजें; हम मशीन और क्लैंपिंग योजना सुझाएंगे।
प्रोसेस समीक्षा मांगें