बेयरिंग हाउसिंग मशीनिंग के लिए CNC मशीन
बेयरिंग हाउसिंग मशीनिंग: क्लैंपिंग खोलने के बाद बोर की गोलाई, दो दीवारों के बीच समकेंद्रता, बैठक फेस की लंबवतता और पतली दीवार को सहारा देकर मशीन करने की सलाह।
बेयरिंग हाउसिंग की मशीनिंग
बेयरिंग हाउसिंग का मूल्यांकन उन दो बातों से होता है जो ड्रॉइंग में नहीं दिखतीं: क्लैंपिंग खोलने के बाद बोर टॉलरेंस बनाए रखता है या नहीं, और मशीन से निकलने के बाद दोनों बोर अब भी समकेंद्रित हैं या नहीं। दोनों मशीनिंग के दौरान तय होते हैं और दोनों एक ही कारण से बिगड़ते हैं — बोर और बैठक की सतह अलग-अलग क्लैंपिंग में काटी गई है, इसलिए जो त्रुटि बेयरिंग को भरनी होगी वह असेंबली से पहले ही पुर्जे में दर्ज हो चुकी है।
यह पृष्ठ बताता है कि क्लैंपिंग खोलने के बाद बोर का आकार क्यों बदलता है, दो दीवारों के बीच समकेंद्रता कैसे बनाई जाती है, लेथ और मिलिंग में क्या निर्णायक है, और पतली दीवार वाली हाउसिंग को बिना विकृत किए कैसे बांधा जाता है।
बेयरिंग हाउसिंग से क्या अपेक्षित है
क्लैंपिंग खोलने के बाद बोर की गोलाई
बेयरिंग हाउसिंग में सबसे आम रिजेक्ट का कारण वह बोर है जो मशीन पर बंधा हुआ सही मापता है और बेंच पर अंडाकार निकलता है। थ्री-जॉ चक या वाइस धातु काटने से पहले पतली दीवार को विकृत कर देता है, पुर्जा विकृत अवस्था में मशीन होता है और क्लैंपिंग खुलने पर वापस अपनी अवस्था में आ जाता है। कोई भी फिनिशिंग पास इसे ठीक नहीं करता: त्रुटि कटिंग से नहीं, क्लैंपिंग खुलने से आती है।
दो दीवारों के बोर की समकेंद्रता
जब बोर विपरीत दीवारों में होते हैं तो उन्हें समकेंद्रित होना चाहिए, वरना शाफ्ट तिरछा बैठता है और बेयरिंग एक ओर से भार लेती है। एक ओर से ड्रिल करके पुर्जा पलटकर दूसरी ओर से ड्रिल करना री-इंडेक्सिंग की त्रुटि को सीधे समकेंद्रता में ले जाता है। दोनों बोर एक ही क्लैंपिंग में, टेबल घुमाकर या एक ही बोरिंग बार से आर-पार करके मशीन करना इस समस्या को हटा देता है।
बोर अक्ष के प्रति फेस की लंबवतता
जिस फेस पर बेयरिंग बैठती है वह बोर अक्ष के लंबवत होनी चाहिए, वरना बेयरिंग तिरछी बैठती है और अक्षीय रनआउट के साथ चलती है। लंबवतता कटर से नहीं, क्लैंपिंग से तय होती है: जो फेस ऐसी सतह पर बंधा है जो लंबवत नहीं है, वह किसी भी कटिंग पैरामीटर में सही नहीं निकलेगा।
बैठक रिंग और उसकी टॉलरेंस
हाउसिंग में बेयरिंग जिस रिंग पर बैठती है उसकी टॉलरेंस आमतौर पर मिलीमीटर के सौवें हिस्से के क्रम की होती है और वह बोर के उसी कटर से मशीन होती है। रिंग और बोर एक ही क्लैंपिंग और एक ही सेटिंग में निकलें तो उनके माप आपस में जुड़े रहते हैं; अलग क्लैंपिंग में निकलें तो उनके बीच खिसकाव आता है और वही खिसकाव शाफ्ट के दोलन के रूप में दिखता है।
मशीनिंग क्रम कैसे बनाया जाए
पहले बोर और बैठक का फेस, एक ही क्लैंपिंग में
बोर और बैठक का फेस एक ही ऑपरेशन में मशीन करें, ताकि फेस ज्यामितीय रूप से बोर अक्ष के लंबवत निकले। बाकी सब कुछ — बैठक रिंग, फिक्सिंग होल, बाहरी कंटूर — इसी जोड़ी से स्थित होता है और हर अगली क्लैंपिंग मान ली गई नहीं बल्कि वास्तविक संदर्भ विरासत में लेती है।
जब पुर्जा पलटना ही पड़े
अगर डिज़ाइन दूसरी ओर से मशीनिंग मांगता है, तो पुर्जे को बाहरी व्यास से नहीं, मशीन किए गए बोर से पिन या कोलेट के जरिए स्थित करें। बाहर से बांधने पर बाहरी सतह और बोर के बीच की त्रुटि सीधे दूसरे फेस में चली जाती है; हाउसिंग का बाहरी व्यास शायद ही कभी वह सतह होता है जो मायने रखती है।
फिक्सिंग होल सबसे अंत में
फिक्सिंग होल मशीन किए गए बोर और फेस से स्थित होते हैं, इसलिए वे सबसे अंत में आते हैं। रोटरी टेबल वाले हॉरिजॉन्टल मशीनिंग सेंटर में हाउसिंग के अलग-अलग फेस के होल पुर्जे को दोबारा बांधकर नहीं, टेबल घुमाकर बनाए जाते हैं।
लेथ, मिल-टर्न या मशीनिंग सेंटर
लाइव टूलिंग वाला लेथ
जिस हाउसिंग का मुख्य बोर घूर्णन अक्ष पर है और फिक्सिंग होल फेस पर हैं, वह C अक्ष और लाइव टूलिंग वाले लेथ पर एक ही क्लैंपिंग में मशीन हो जाती है। पुर्जा चक से बाहर नहीं जाता, इसलिए बोर और फिक्सिंग होल की स्थिति आपस में जुड़ी रहती है।
साइड होल वाली हाउसिंग के लिए मिल-टर्न
अगर हाउसिंग में अक्ष के लंबवत रेडियल होल या मिल किए हुए फेस हैं, तो Y अक्ष वाला मिल-टर्न सब कुछ एक ही क्लैंपिंग में कर देता है। निर्णायक संकेत वह कोई भी होल है जो पुर्जे के अक्ष के समानांतर नहीं है; यही तय करते हैं कि मशीन में Y अक्ष चाहिए या नहीं।
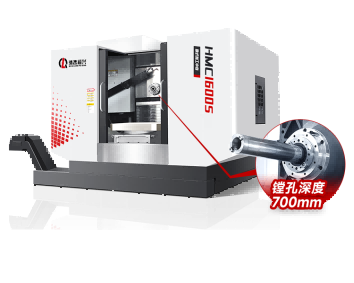
कई फेस वाले होल के लिए हॉरिजॉन्टल सेंटर
जिस हाउसिंग में तीन या अधिक फेस पर होल हैं वह रोटरी टेबल वाले हॉरिजॉन्टल मशीनिंग सेंटर का काम है। पुर्जा एक बार बंधता है, टेबल घूमती है और होल फिक्स्चर की पुनरावृत्ति से नहीं, टेबल की स्थिति से आपस में जुड़े रहते हैं।
हाउसिंग मशीनिंग में ध्यान देने योग्य बातें
क्लैंपिंग खोलने के बाद बोर मापें
सार्थक एक ही माप है — मुक्त पुर्जे पर लिया गया माप। फिक्स्चर में मापना कटिंग नियंत्रित करने के लिए उपयोगी है, पर स्वीकृति का माप नहीं है; इन दोनों को एक-दूसरे की जगह रखना ऐसा लॉट है जो मशीन की जांच में पास होकर ग्राहक पर फेल होता है।
पुर्जे के माप पर बोरी गई सॉफ्ट जॉ
सॉफ्ट जॉ को पुर्जे के वास्तविक व्यास पर बोर करने से बल पूरे संपर्क क्षेत्र में फैलता है और स्टैंडर्ड चक का तीन-बिंदु दबाव हट जाता है। कम क्लैंपिंग दबाव और टॉर्क रिंच से नियंत्रित टॉर्क ऑपरेटरों के बीच पुनरावृत्ति देता है, हाथ से कसने की जगह।
पतली दीवार को सहारा देकर मशीन करें
पतली दीवार कटर की ओर झुकती है और बाद में वापस आ जाती है, जिससे कंपन, टेपर और निशान रह जाते हैं। रेडियल कट की गहराई कम करना, छोटे रेडियस का तेज कटर रखना और दीवार को खुला छोड़ने की जगह अंदर से सहारा देना — तीनों साथ काम करते हैं।
संबंधित गाइड
- बेयरिंग हाउसिंग मशीनिंग गाइड — पूरा मशीनिंग मार्ग
- वर्टिकल या हॉरिजॉन्टल सेंटर — फेस की संख्या आर्किटेक्चर तय करती है
- स्लांट-बेड CNC लेथ — गोल हाउसिंग के लिए लेथ मार्ग
- बॉक्स और हाउसिंग पुर्जे — कई दीवारों में होल वाले गियरबॉक्स और पंप हाउसिंग
अन्य एप्लिकेशन गाइड
हैंडेमो इन सभी पुर्जा परिवारों के लिए मशीन बनाता है। हर गाइड बताता है कि पुर्जा मशीन से क्या मांगता है और मशीनिंग क्रम कैसे बनता है।
अपनी हाउसिंग पर बात करें
बोर टॉलरेंस, दोनों दीवारों की दूरी, समकेंद्रता की अपेक्षा, सामग्री और लॉट साइज के साथ ड्रॉइंग भेजें; हम मशीन और क्लैंपिंग योजना सुझाएंगे।
प्रोसेस समीक्षा मांगें