CNC मिल-टर्न बनाम CNC लेथ: कैसे चुनें
दो गोल हिस्से बेंच पर बैठते हैं। पहला एक ड्राइव शाफ्ट है जिसमें एक सादा मुड़ा हुआ प्रोफ़ाइल, एक कक्ष और एक धागा होता है। दूसरा वही शाफ्ट है जिसमें एक की-वे, दो क्रॉस-ड्रिल किए गए छेद और एक मिल्ड फ्लैट है। पहला एक तिरछी बिस्तर की खराद पर एक पास में चलता है और इसके बारे में कहने के लिए और कुछ नहीं है। दूसरा वह स्थान है जहां तर्क शुरू होता है: इसे खराद पर रखें और मिल पर दूसरा ऑपरेशन जोड़ें, या इसे मिल-टर्न मशीन पर रखें और इसे कभी भी चक से बाहर न निकालें। यह आलेख बताता है कि प्रत्येक मशीन वास्तव में क्या करती है, लागत वास्तव में कहां बैठती है, और वे प्रश्न जो एक विशिष्ट भाग के लिए चयन तय करते हैं। यह दुकानों के लिए यह तय करने के लिए लिखा गया है कि क्या CNC मिल टर्न मशीन एक खराद से एक कदम ऊपर जाने लायक है, और उन खरीदारों के लिए कोटेशन की तुलना करने के लिए लिखा गया है जहां दोनों पर एक ही हिस्से की कीमत दी गई है।
तिरछा बिस्तर खराद क्या करता है
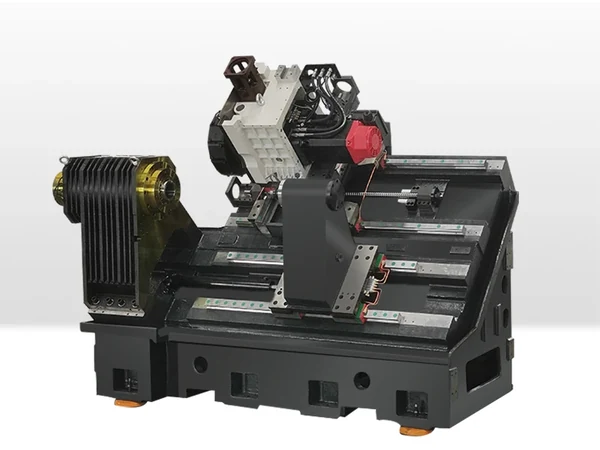
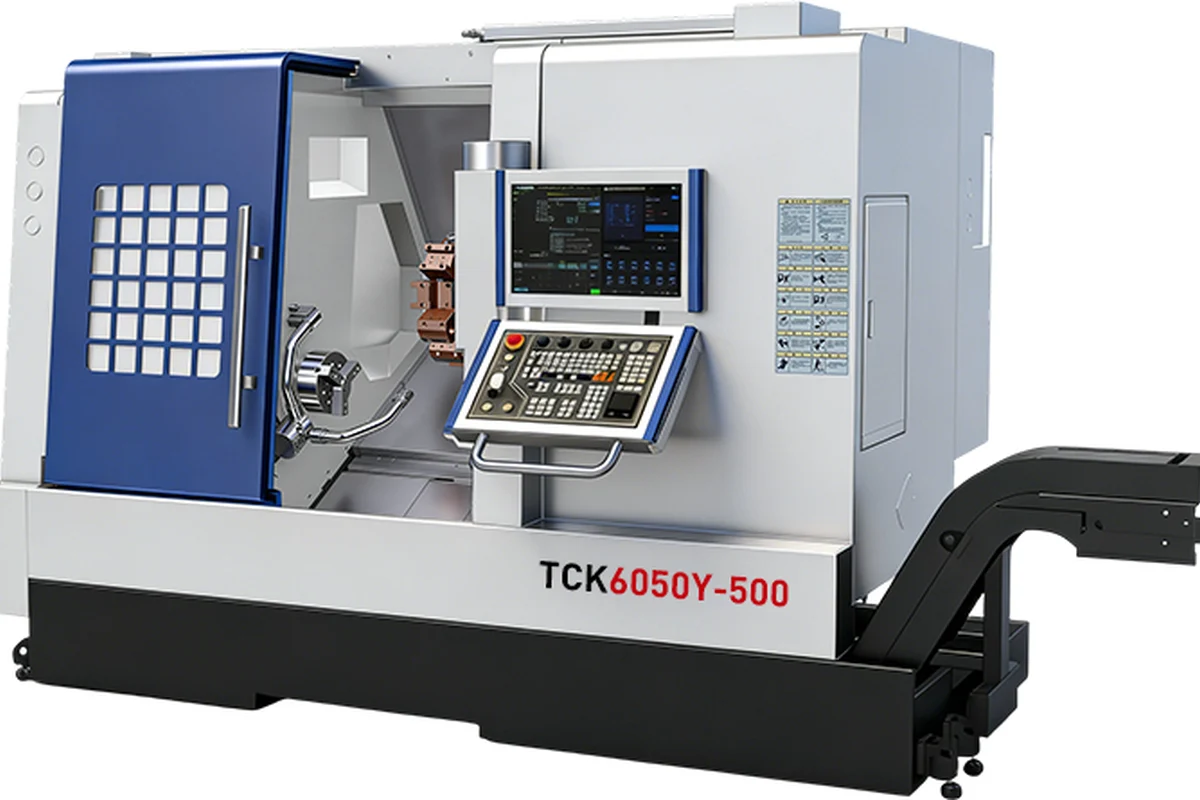
एक तिरछा बिस्तर खराद एक चक में या केंद्रों के बीच एक गोल हिस्सा रखता है और इसे घुमाता है जबकि उपकरण धुरी के साथ फ़ीड करता है। यह शाफ्ट, स्लीव्स, डिस्क, बुश और फ्लैंज का उत्पादन करने का सबसे तेज़ और सस्ता तरीका है, और यह वह मशीन है जिसके आसपास अधिकांश टर्निंग दुकानें बनाई जाती हैं। बिस्तर झुका हुआ है ताकि रास्ते पर ढेर लगने के बजाय चिप्स काटने वाले क्षेत्र से दूर रहें, और उपकरण एक कठोर गाड़ी पर काम के करीब रहता है।
एक पारंपरिक खराद जो नहीं करता है वह उन विशेषताओं को काटता है जो रोटेशन की धुरी पर नहीं हैं। एक की-वे, एक क्रॉस-होल, एक फ्लैट, एक निकला हुआ किनारा चेहरे पर एक बोल्ट सर्कल - इन्हें एक घूर्णन उपकरण की आवश्यकता होती है, जिसका अर्थ है या तो एक संचालित उपकरण स्थिति या दूसरी मशीन। यही एकमात्र सीमा मिल-टर्न मशीनों के मौजूद होने का संपूर्ण कारण है।
मिल-टर्न मशीन क्या जोड़ती है?
मिल-टर्न मशीन एक टर्निंग सेंटर है जो मिल और ड्रिल भी कर सकती है। इसका बुर्ज चालित उपकरण स्थितियों को वहन करता है, या मशीन में एक अलग मिलिंग स्पिंडल होता है, या सबसे सक्षम लेआउट में एक दूसरा स्पिंडल और एक वाई अक्ष होता है। कई कार्यशालाओं में मशीन के इस वर्ग को बस मिल टर्न लेथ कहा जाता है, क्योंकि ऑपरेटर की ओर से यह अभी भी एक लेथ है - इसमें काटने के और भी तरीके हैं। भाग को घुमाया जाता है और फिर वही प्रोग्राम क्रॉस-फीचर्स को जारी किए बिना काट देता है।
व्यावहारिक अंतर यह नहीं है कि मशीन मिल सकती है। वह यह है कि वह भाग हिलता नहीं है। की-वे वाला एक शाफ्ट जो खराद से मिल तक जाता है, स्थानांतरण पर अपना डेटा खो देता है, एक नए फिक्स्चर में फिर से क्लैंप हो जाता है, और फिक्स्चर जो भी त्रुटि उत्पन्न करता है उसे पकड़ लेता है। मिल-टर्न मशीन पर की-वे को उसी अक्ष पर काटा जाता है जिससे जर्नल घूमता है, क्योंकि यह अभी भी उसी चक में है।
लागत वास्तव में कहां बैठती है
कुछ मिल्ड विशेषताओं वाले गोल भाग पर, काटने का समय शायद ही कभी समस्या होता है। समस्या इसके चारों ओर मौजूद हर चीज़ में है। एक मशीन से दूसरी मशीन में प्रत्येक स्थानांतरण का मतलब है कि स्पिंडल बंद हो जाता है, हिस्सा दुकान में चला जाता है, इसे फिर से दबा दिया जाता है, और इसे फिर से संदर्भित किया जाता है। उस हैंडलिंग समय को हिस्से पर चार्ज किया जाता है, और इसी तरह स्क्रैप भी होता है जो दूसरे सेटअप से आता है जो बिल्कुल सही नहीं था।
संख्याओं को वास्तविक उदाहरण पर चलाएँ। एक की-वे वाले शाफ्ट को घूमने में कुछ मिनट लगते हैं। इसे एक मिल में ले जाना, इसे स्थापित करना और की-वे को काटना एक सेटअप जोड़ता है, और सेटअप का बिल किया जाता है चाहे कट में दो मिनट लगें या बीस। मिल-टर्न मशीन पर की-वे को टर्निंग चक्र में मोड़ दिया जाता है और दूसरा सेटअप गायब हो जाता है। जहां बैच इतना बड़ा है कि फिक्स्चर की लागत कम हो जाती है, वह बचत मशीन के लिए भुगतान करती है।
जब एक तिरछा बिस्तर खराद सही उत्तर है
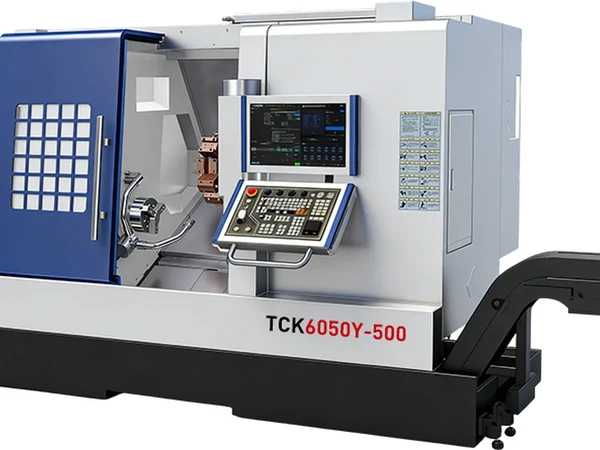
यदि हिस्से शुद्ध टर्निंग कार्य वाले हैं - शाफ्ट, स्लीव्स, डिस्क, बुश, फ्लैंज, हाइड्रोलिक पिन - तो एक तिरछा बिस्तर खराद बेहतर मशीन है। यह सस्ता है, प्रोग्राम करना आसान है, रख-रखाव करना सस्ता है, और घूमने में तेज़ है, क्योंकि इसमें मिलिंग स्पिंडल नहीं है और वाई अक्ष का उपयोग यह कभी नहीं करता है। TCK6050 स्लैंट बेड लेथ सामान्य उत्पादन के लिए इस वर्ग की मशीन है, और स्लैंट बेड रेंज इसके ऊपर और नीचे के आकार को कवर करता है।
जिस गलती से बचना चाहिए वह है अपने लिए क्षमता खरीदना। एक दुकान जो भागों को गोल बनाती है और उन्हें कभी पीसती नहीं है, वह महीने में दो बार की-वे काटकर मिल-टर्न मशीन की कीमत वसूल नहीं कर पाएगी। सही परीक्षण यह है कि दूसरा ऑपरेशन वास्तव में कितनी बार होता है, न कि यह कितनी बार हो सकता है।
जब एक मिल-टर्न मशीन अपनी लागत कमाती है
एक मिल-टर्न मशीन अपनी लागत तब कमाती है जब गोल हिस्सों में निश्चित रूप से मिल्ड विशेषताएं होती हैं। क्रॉस-पोर्ट के साथ एक हाइड्रोलिक स्पूल, एक स्लॉट के साथ एक वाल्व स्टेम, एक ड्रिल किए गए बोल्ट सर्कल के साथ एक निकला हुआ किनारा, एक कीवे के साथ एक शाफ्ट और एक थ्रेडेड अंत - ये वे भाग हैं जो इसके लिए भुगतान करते हैं। उन्हें एक क्लैम्पिंग में करने से एक हैंडलिंग चरण, एक फिक्सचर और स्थानांतरण के साथ आने वाली डेटाम त्रुटि दूर हो जाती है।
जब ज्यामिति को लगातार एक बार में स्थापित करना हो तो यह सही मशीन भी है। यदि एक बोर और एक मिल्ड फेस को एक-दूसरे से संबंधित होना है, तो उन्हें अलग-अलग सेटअप में काटने का मतलब है कि उन्हें दो मशीनों से जोड़ना और उम्मीद करना कि दोनों सेटअप सही थे। मिल-टर्न मशीन पर वे एक धुरी से एक अक्ष पर आते हैं।
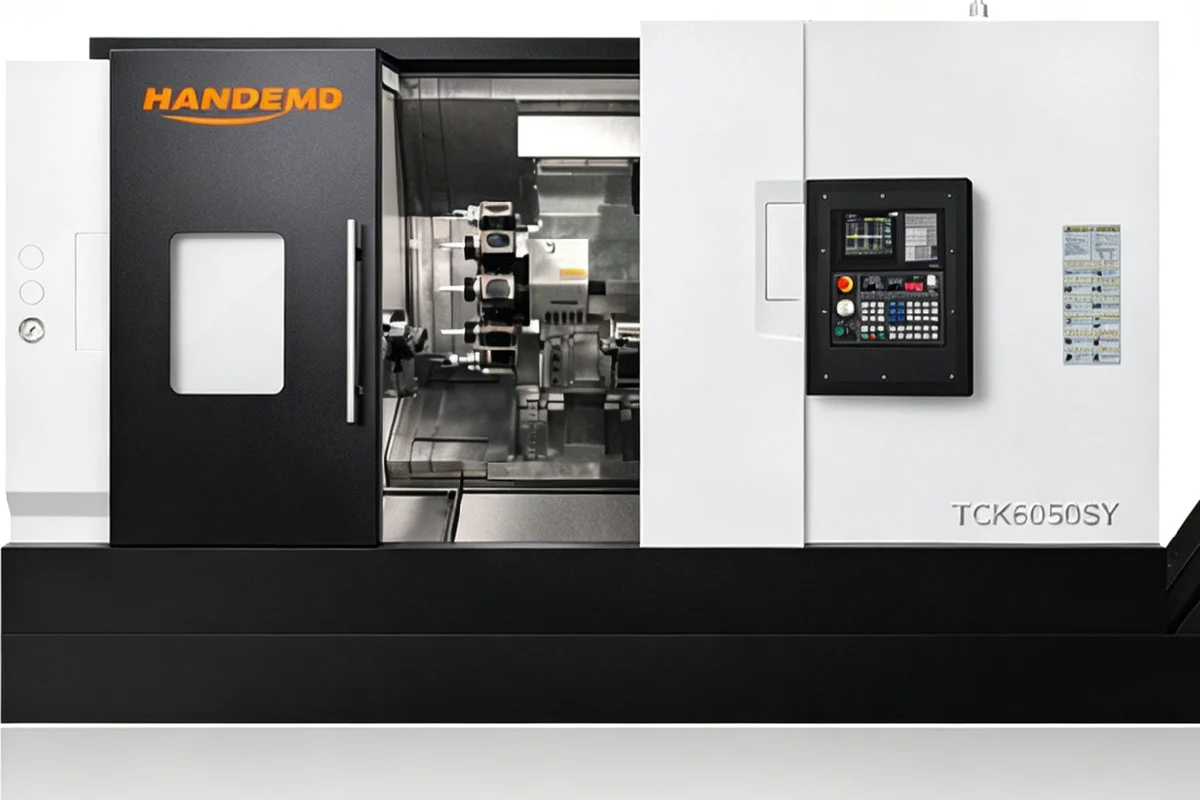
Handemo तीन चरणों में क्लास बनाता है। TCK6050Y उन भागों के लिए एक पावर-बुर्ज वाई-अक्ष मशीन है, जिन्हें मोड़ के साथ-साथ क्रॉस-ड्रिलिंग और हल्की मिलिंग की आवश्यकता होती है। TCK3100LY एक ही परिवार में लंबे हिस्सों को कवर करता है। TCK6050SY एक दूसरा स्पिंडल जोड़ता है, इसलिए भाग का पिछला सिरा पुनः लोड किए बिना समाप्त हो जाता है। पूरी रेंज CNC मिल-टर्न मशीन के अंतर्गत है।
मिल-टर्न, टर्न-मिल, मिलटर्न - एक ही बात
प्रौद्योगिकी की तुलना में शब्दावली अधिक भ्रम पैदा करती है। मिल-टर्न, टर्न-मिल, मिलटर्न और मल्टीटास्किंग टर्निंग सेंटर सभी एक ही विचार का वर्णन करते हैं: एक टर्निंग मशीन जो मिल भी सकती है। कुछ बिल्डर खराद-आधारित मशीन के लिए टर्न-मिल और मशीनिंग-सेंटर-आधारित मशीन के लिए मिल-टर्न का उपयोग करते हैं, लेकिन बाजार में शब्दों का उपयोग परस्पर किया जाता है, और किसी भी नाम के तहत आने वाला उद्धरण समान क्षमता का वर्णन कर रहा है।
खोज परिणामों और आपूर्तिकर्ता कैटलॉग में आपको जो वेरिएंट मिलेंगे वे सभी एक ही मशीन हैं: मिल टर्न लेथ, मिलटर्न लेथ, CNC टर्न मिल, CNC टर्नमिल मशीन, मिल टर्न CNC मशीन, टर्न मिल मशीन। रिक्ति और हाइफ़नेशन हार्डवेयर के बारे में कुछ भी नहीं बदलते हैं। एक मिलटर्न लेथ और एक टर्न-मिल सेंटर उसी तरह से भिन्न होते हैं जैसे दो मिल-टर्न मशीनें एक-दूसरे से भिन्न होती हैं - संचालित उपकरण, वाई अक्ष, दूसरी स्पिंडल और टूल गिनती द्वारा - मशीन के सामने लेबल द्वारा नहीं।
मशीनों की तुलना करते समय, लेबल पर ध्यान न दें और पूछें कि मशीन में भौतिक रूप से क्या है: संचालित उपकरण या एक अलग मिलिंग स्पिंडल, एक वाई अक्ष या नहीं, दूसरा स्पिंडल या नहीं, और कितने उपकरण स्थान। वे चार उत्तर तय करते हैं कि मशीन वास्तव में क्या कर सकती है, ब्रोशर पर चाहे जो भी नाम हो।
ट्रेड-ऑफ़, साथ-साथ
सूची से पहले, दायरे पर एक स्पष्टीकरण। मिल टर्न मशीनें एक विशिष्टता नहीं हैं - परिवार एक खराद से कुछ संचालित उपकरण स्थितियों के साथ एक पूर्ण वाई अक्ष और एक बार फीडर के साथ दोहरी-स्पिंडल मशीन तक चलता है। इसलिए सार में "एक मिल-टर्न मशीन" के साथ एक खराद की तुलना करना अर्थहीन है; आपके द्वारा उद्धृत किए जा रहे विशिष्ट कॉन्फ़िगरेशन से तुलना करें। CNC दूसरे स्पिंडल वाली मिलटर्न मशीनें चालित उपकरणों वाली सिंगल-स्पिंडल मशीन से भिन्न समस्या का समाधान करती हैं, और कीमत में अंतर इसे दर्शाता है।
- एक खराद खरीदना सस्ता है, प्रोग्राम करना आसान है और शुद्ध मोड़ने पर तेज़ है।
- मिल-टर्न मशीन की लागत अधिक होती है लेकिन मिल्ड सुविधाओं वाले हिस्सों पर दूसरा सेटअप हटा दिया जाता है।
- एक खराद को किसी भी क्रॉस-फ़ीचर के लिए दूसरी मशीन और एक फिक्स्चर की आवश्यकता होती है; मिल-टर्न मशीन ऐसा नहीं करती।
- एक खराद एक धुरी के भीतर गोलाई और सघनता रखता है; एक मिल-टर्न मशीन मिल्ड विशेषताओं को उसी अक्ष पर रखती है।
- एक मिल-टर्न मशीन में सीखने के लिए और अधिक, रखरखाव के लिए और अधिक, और उच्च प्रति घंटा लागत होती है - जो केवल तभी भुगतान करती है जहां दूसरा ऑपरेशन एक नियमित घटना है।
निर्णय वास्तव में सामान्य तौर पर CNC लेथ बनाम मिल टर्न नहीं है - यह है कि क्या यह हिस्सा, इस बैच आकार में, स्टेप अप को उचित ठहराने के लिए दूसरे ऑपरेशन में पर्याप्त समय व्यतीत करता है। यदि दुकान एक मुड़ी हुई बॉडी से जुड़ी मिल्ड सुविधा के साथ कई हिस्सों को चलाती है, तो मिल-टर्न मशीन आमतौर पर कुल समय और स्थिरता पर जीत हासिल करती है। यदि दुकान बिना किसी क्रॉस-फीचर के सरल गोल भागों को बनाती है, तो खराद प्रति टुकड़ा लागत और सादगी पर जीतता है।
अक्सर पूछे जाने वाले प्रश्नों
क्या मिल-टर्न मशीन चालित उपकरण वाली एक खराद मात्र है?
नहीं, कुछ संचालित उपकरण स्थितियों वाला एक खराद एक क्रॉस-छेद ड्रिल कर सकता है या एक छोटा सा फ्लैट काट सकता है। एक मिल-टर्न मशीन को मिश्रित कार्य के आसपास डिज़ाइन किया गया है: इसमें उपकरण की स्थिति, स्पिंडल शक्ति और अक्सर वाई अक्ष और दूसरी स्पिंडल होती है जो कभी-कभार अतिरिक्त के बजाय चक्र के मुख्य भाग के रूप में मिल्ड सुविधाओं को काटती है।
क्या एक तिरछा बिस्तर खराद क्रॉस-छेद ड्रिल कर सकता है?
केवल चालित उपकरणों के साथ, और केवल उस सीमा तक जहां तक वे उपकरण पहुंच सकते हैं। संचालित टूलिंग वाले खराद पर सरल क्रॉस-छेद और छोटे फ्लैट संभव हैं। बड़ी मिल्ड विशेषताएं, कोणों पर अक्ष से दूर की विशेषताएं, या भाग के दोनों सिरों पर काम एक नौकरी को मिल-टर्न मशीन पर धकेलते हैं।
मिल-टर्न और टर्न-मिल के बीच क्या अंतर है?
व्यवहार में, ऐसा कुछ भी नहीं जो मशीन की क्षमता को बदल दे। दोनों एक टर्निंग मशीन का वर्णन करते हैं जो चक्की भी चला सकती है। कुछ बिल्डर खराद-आधारित डिज़ाइन के लिए एक शब्द का उपयोग करते हैं और मशीनिंग-सेंटर-आधारित डिज़ाइन के लिए दूसरे शब्द का उपयोग करते हैं, लेकिन उद्धरण उन्हें परस्पर उपयोग करते हैं, इसलिए लेबल की तुलना में विशिष्टता अधिक मायने रखती है।
क्या मुझे मिल-टर्न मशीन पर Y अक्ष की आवश्यकता है?
Y अक्ष मिलिंग टूल को भाग की केंद्र रेखा से दूर ले जाने देता है, जो फ़्लैट, कीवे, पॉकेट और ऑफ-सेंटर छेद को व्यावहारिक बनाता है। इसके बिना, एक चालित उपकरण केवल पार्ट सेंटरलाइन पर ही काम कर सकता है। यदि मिल्ड विशेषताएं सरल केंद्र रेखा छेद हैं, तो वाई अक्ष के बिना एक मशीन पर्याप्त है; यदि वे फ़्लैट हैं या केंद्र से बाहर काम करते हैं, तो Y अक्ष रखना उचित है।
मिल-टर्न मशीन में कौन से हिस्से ले जाने लायक हैं?
वे हिस्से जो गोल हैं लेकिन उनमें मिल्ड विशेषताएँ हैं, और वे हिस्से जो वर्तमान में दुकान के माध्यम से दो यात्राएँ करते हैं। हाइड्रोलिक स्पूल और वाल्व स्टेम, फ़्लैंग्ड शाफ्ट, क्रॉस-होल के साथ ड्राइव पिन, और मुड़ी हुई बॉडी पर की-वे या बोल्ट सर्कल वाली कोई भी चीज़। यदि भाग एक नियमित कदम के रूप में खराद को मिल के लिए छोड़ देता है, तो यह एक मिल-टर्न उम्मीदवार है।
अपने पार्ट्स के लिए मशीन की अनुशंसा प्राप्त करें
हमें भाग के चित्र भेजें - टर्न्ड फीचर्स, मिल्ड फीचर्स, सामग्री और बैच साइज - और Handemo आपको बताएगा कि स्लैंट बेड लेथ या मिल-टर्न मशीन बेहतर फिट है, और रेंज में कौन सा मॉडल है। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
यदि आप अभी भी हिस्सों के एक विशिष्ट परिवार के लिए फ्रेमिंग मिल टर्न बनाम लेथ के चरण में हैं, तो इसके माध्यम से सबसे तेज़ तरीका ड्राइंग पर क्रॉस-फीचर्स को सूचीबद्ध करना और गिनना है कि वे कितनी बार दिखाई देते हैं। वह गिनती, मशीन ब्रोशर नहीं, प्रश्न का समाधान करती है। संबंधित रीडिंग: मशीन तुलना हमारे द्वारा प्राप्त अन्य चयन प्रश्नों को शामिल करता है, वीएमसी बनाम एचएमसी मशीनिंग केंद्रों पर समान हैंडलिंग-बनाम-क्षमता प्रश्न से संबंधित है, और स्लैंट बेड बनाम फ्लैट बेड CNC लेथ्स लेथ बेड को ही देखता है।