CNC मशीनिंग स्प्रोकेट: प्रक्रिया और मशीनें
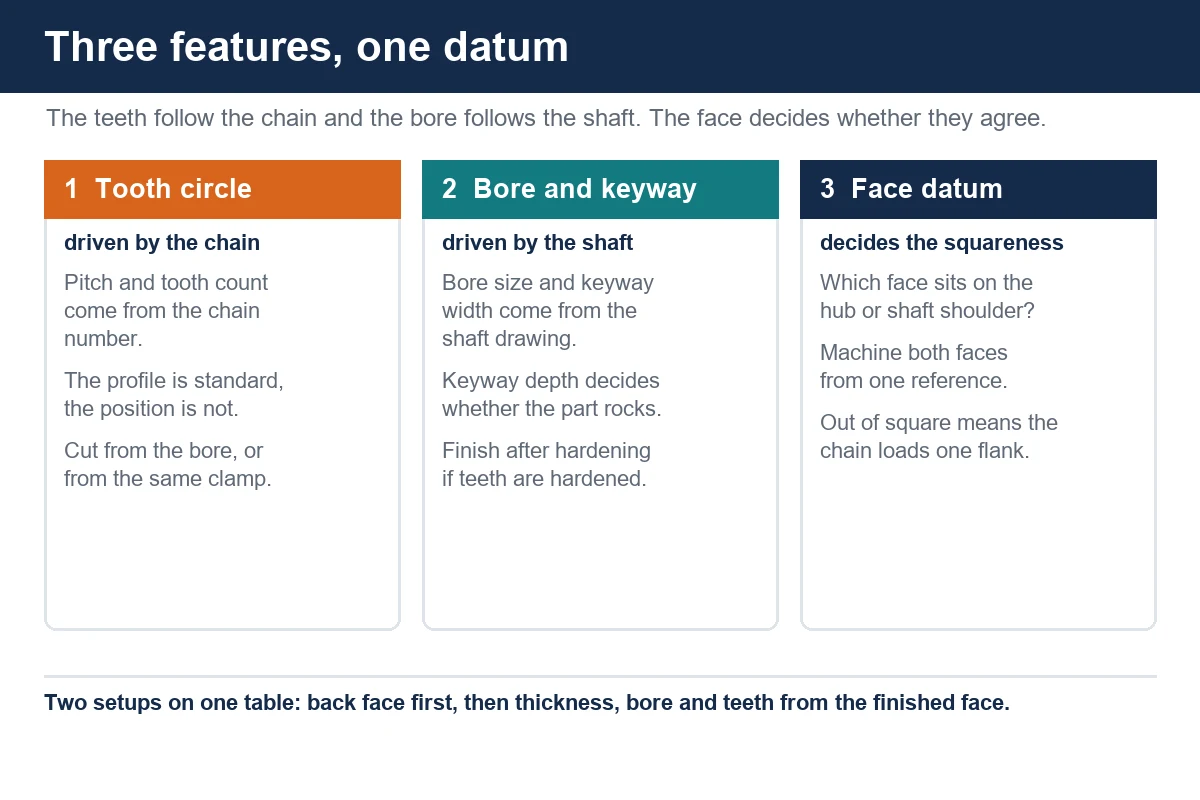
ड्राइव ट्रेन में स्प्रोकेट सबसे सरल भाग जैसा दिखता है। यह दांत और छेद वाली एक डिस्क है। फिर चेन आती है, और डिस्क या तो दो साल तक शांत रहती है या तीन सप्ताह के बाद दांतों पर चढ़ना शुरू कर देती है। बीच में कुछ भी नहीं. अंतर यह है कि चित्र में दांत का आकार लगभग कभी नहीं बताया गया है। यह तीन चीजों के बीच का संबंध है जो चित्र तीन अलग-अलग दृश्यों पर दिखाता है: दांत का घेरा, बोर, और वह चेहरा जिस पर स्प्रोकेट बैठता है।
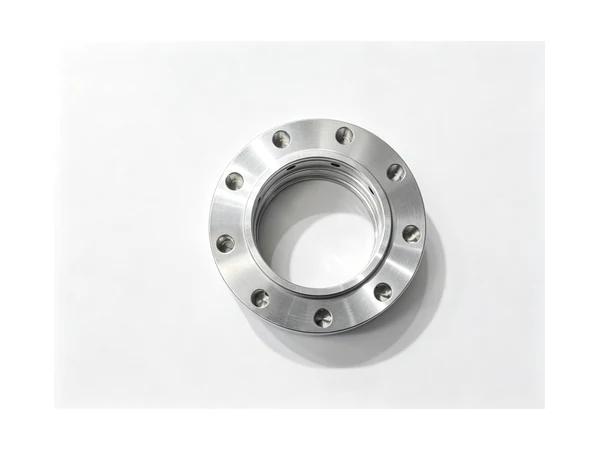
हम कन्वेयर बिल्डरों, कृषि उपकरण निर्माताओं और मोटरसाइकिल आफ्टरमार्केट आपूर्तिकर्ताओं के लिए मशीन स्प्रोकेट बनाते हैं, और तीनों में एक ही बातचीत होती है। ग्राहक के पास एक श्रृंखला, एक केंद्र दूरी और एक अनुपात होता है। उन्हें एक स्प्रोकेट की आवश्यकता है जो चेन को चालू रखे। वे जो आदेश देते हैं वह एक टर्निंग कार्य है जिसके किनारे पर मिलिंग ऑपरेशन होता है। उन्हें वास्तव में एक ऐसे हिस्से की आवश्यकता होती है जहां दांत और बोर सहमत होते हैं, क्योंकि बोर वह है जो शाफ्ट को नियंत्रित करता है और दांत वह है जो श्रृंखला का अनुसरण करता है।
यह लेख उस हिस्से से गुजरता है: परिवार क्या हैं, कौन सी सामग्री दरवाजे के माध्यम से आती है, अनुक्रम को कैसे क्रमबद्ध किया जाना चाहिए, और जहां एक हॉबिंग मशीन के बजाय एक लंबवत मशीनिंग केंद्र अपनी जगह अर्जित करता है।
स्प्रोकेट जॉब के रूप में क्या गिना जाता है
यह शब्द अधिकांश खरीददारों की अपेक्षा से अधिक जमीन को कवर करता है। एक कन्वेयर के लिए रोलर चेन स्प्रोकेट में एक परिभाषित दांत का आकार, एक पिच सर्कल और एक काफी पतला वेब होता है। एक भारी कन्वेयर के लिए एक डबल-पिच स्प्रोकेट हर दूसरे दांत को हटाने के बाद उसी हिस्से की तरह दिखता है, और प्रति दांत दोगुने भार के साथ आधी गति से चलता है। टेपर-लॉक स्प्रोकेट एक सादा डिस्क है जिसमें एक पतला बोर और एक की-वे होता है, और झाड़ी पकड़ने का काम करती है। स्प्लिट स्प्रोकेट में दो हिस्सों को एक साथ बोल्ट किया जाता है ताकि रखरखाव दल शाफ्ट को खींचे बिना इसे बदल सके।
फिर ऐसे हिस्से हैं जिन्हें स्प्रोकेट कहा जाता है, लेकिन हैं नहीं: टाइमिंग बेल्ट पुली, होइस्ट पर चेन व्हील, कृषि फीडर पर ड्राइव स्प्रोकेट, और पुरानी कन्वेयर लाइनों पर कास्ट आयरन व्हील। प्रत्येक व्यक्ति कार्य बदलता है। एक टाइमिंग पुली एक साफ़ दाँत वाला फ़्लैंक और एक सपाट चेहरा चाहता है। एक ढले हुए पहिये को दांतों को काटने से पहले बोर और दोनों किनारों की मशीनिंग की आवश्यकता हो सकती है, क्योंकि ढलाई इतनी गोल नहीं है कि उससे संकेत मिल सके।
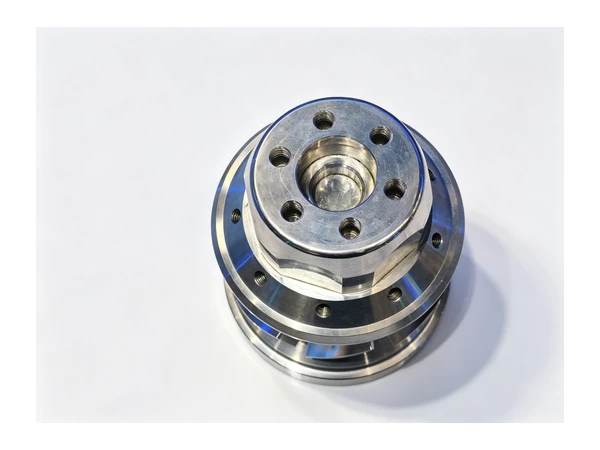
जिन परिवारों को हम अक्सर जॉब शॉप में देखते हैं वे हैं प्लेट स्प्रोकेट, हब स्प्रोकेट और टेपर-बोर स्प्रोकेट। ये तीनों एक टर्निंग कार्य के रूप में शुरू होते हैं और मिलिंग या हॉबिंग कार्य के रूप में समाप्त होते हैं, और जो निर्णय मायने रखता है वह यह है कि कौन सा अंत पहले आता है।
सामग्री, और प्रत्येक व्यक्ति योजना के लिए क्या करता है
हल्के स्टील जैसे S275 या 1045 कन्वेयर स्प्रोकेट के लिए डिफ़ॉल्ट है। यह आसानी से मशीन बनाता है, यदि कोई हब जोड़ना हो तो वेल्ड करता है, और यदि कर्तव्य चक्र भारी है तो बाद में दांतों पर इंडक्शन को सख्त किया जा सकता है। पकड़ विकृति है: 12 मिमी मोटी एक प्लेट स्प्रोकेट केस सख्त होने पर झुक जाएगी, और एक झुका हुआ स्प्रोकेट दांत के एक तरफ चलता है। मशीनिंग के बाद सख्त होने वाली दुकानें आमतौर पर बोर को छोटा छोड़ देती हैं और गर्मी उपचार के बाद इसे खत्म कर देती हैं, जिसका मतलब है कि बोर को मशीन पर दूसरे ऑपरेशन में काटा जाता है जो दांतों द्वारा भाग को पकड़ सकता है।
304 और 316 जैसे स्टेनलेस ग्रेड खाद्य कन्वेयर और वॉशडाउन लाइनों के लिए आते हैं। वे किनारे पर अधिक गर्मी के साथ मशीन बनाते हैं, यदि उपकरण रगड़ता है तो वे कठोर हो जाते हैं, और यदि फ़ीड बहुत हल्का है तो दाँत के किनारों पर धब्बा लग जाता है। एक स्टेनलेस स्प्रोकेट को ब्लैंक के रूप में लेजर से काटने की अधिक संभावना होती है और उसके बाद केवल बोर और चेहरे पर मशीनीकृत की जाती है, क्योंकि कम गति वाली भोजन लाइन पर टूथ प्रोफाइल उसी तरह से लोड सहन नहीं कर पाता है।
कठोर और पहनने के लिए प्रतिरोधी स्टील खनन और भारी कन्वेयर ड्राइव पर दिखाई देते हैं। मशीनिंग एनील्ड अवस्था में की जाती है और सख्त होने से पहले दांतों को काट दिया जाता है, या भाग को वियर प्लेट ग्रेड में फ्लेम-कट ब्लैंक के रूप में खरीदा जाता है और केवल बोर और कीवे की मशीनिंग की जाती है। एल्युमीनियम लाइट टाइमिंग ड्राइव और प्रोटोटाइप फिक्स्चर पर दिखाई देता है, जहां हिस्सा वजन का एक अंश होता है और मशीन बिना किसी शोर-शराबे के उच्च स्पिंडल गति से चल सकती है।
कच्चे लोहे के स्प्रोकेट अभी भी पुराने उपकरणों पर आम हैं। कास्टिंग में चेहरे पर ड्राफ्ट होता है, एक त्वचा जो पहले पास में कटर को सुस्त कर देगी, और पर्याप्त भिन्नता है कि पहला ऑपरेशन आम तौर पर दोनों तरफ का सामना करना पड़ता है और एक बोर स्थापित करना होता है, न कि दांत काटने के लिए। उसके बाद ही दाँत के घेरे में कुछ संकेन्द्रित होना होता है।
अनुक्रम परिणाम क्यों तय करता है?
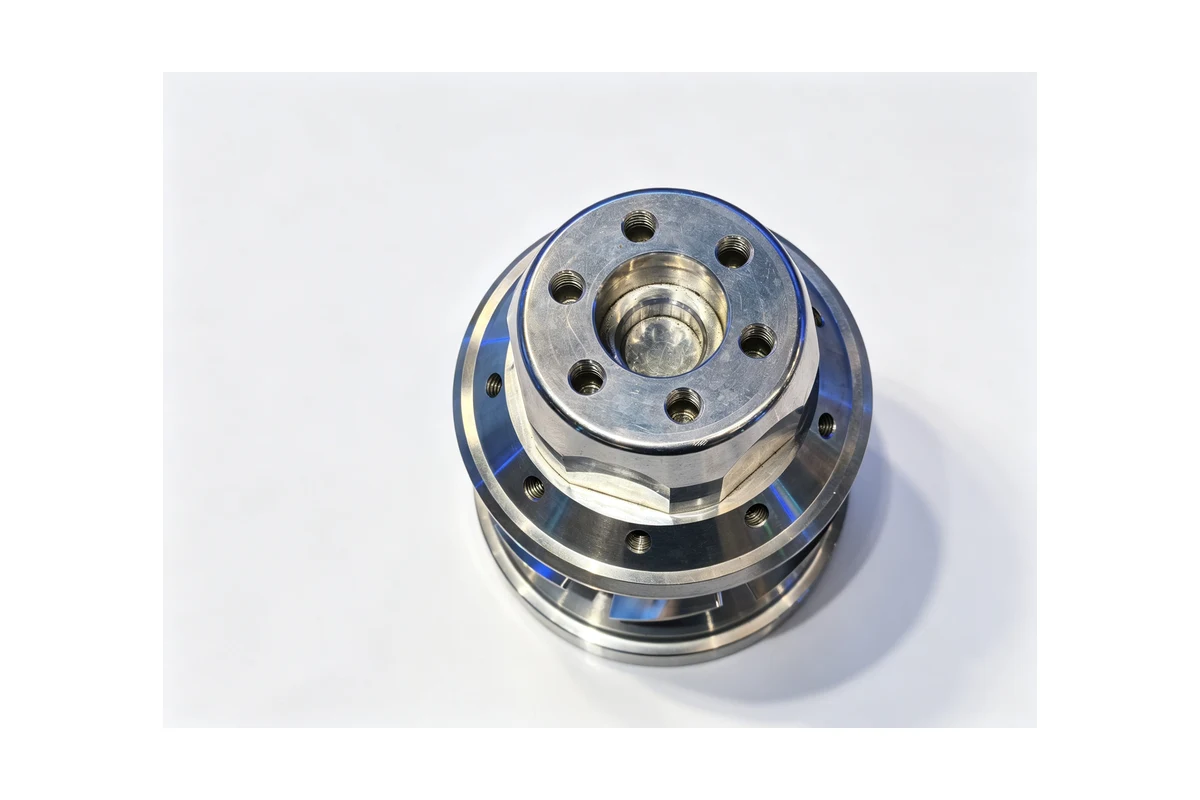
अधिकांश स्प्रोकेट समस्याएँ जो शिकायतों के रूप में हम तक पहुँचती हैं वे अनुक्रम समस्याएँ हैं। ड्राइंग में एक पिच सर्कल, की-वे वाला एक बोर, दो चेहरे और बोल्ट छेद का एक सेट दिखाया गया है। एक दुकान जो रिक्त स्थान को बदल देती है, हॉबिंग मशीन पर दांतों को काटती है, फिर बाहर से बोल्ट के छेद को ड्रिल करती है, उसे आमतौर पर एक भाग मिलता है जो चलता है, लेकिन चक जो भी करता है उससे बोल्ट के छेद को दांतों से बंद कर दिया जाएगा। स्प्लिट स्प्रोकेट या टू-पीस ड्राइव पर यह मायने रखता है, क्योंकि जोड़ को दांतों के बीच में लगाना होता है, एक पर नहीं।
दूसरा आम तरीका यह है कि पहले दांतों को लेजर या वॉटरजेट से काटा जाए, फिर बोर को घुमाया जाए। वह मार्ग तेज़ है और यह कम गति वाले कन्वेयर के लिए ठीक है, लेकिन दांत के फ़्लैंक गर्मी से प्रभावित किनारे के साथ कटर से निकलते हैं, और बाद में मुड़ने से उस पिच सर्कल को ठीक नहीं किया जा सकता है जो अंडाकार काटा गया था।
वह मार्ग जो धारण करता है वह वह है जहां बोर, चेहरा और दांत का घेरा एक ही क्लैंपिंग में स्थापित होता है, या जहां दांत का घेरा उसके आधार के रूप में बोर से काटा जाता है। यह एक मशीन का चुनाव है, टूलिंग ट्रिक नहीं: आपको एक ऐसी मशीन की आवश्यकता है जो बाहरी व्यास से रिक्त स्थान को पकड़ सके, इसका सामना कर सके, बोर कर सके, और फिर बिना हाथ बदले दांत प्रोफ़ाइल को मिल या इंटरपोल कर सके।
जहां एक ऊर्ध्वाधर मशीनिंग केंद्र फिट बैठता है
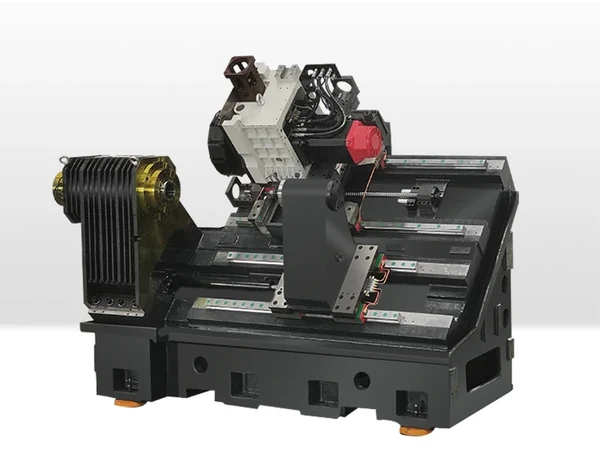
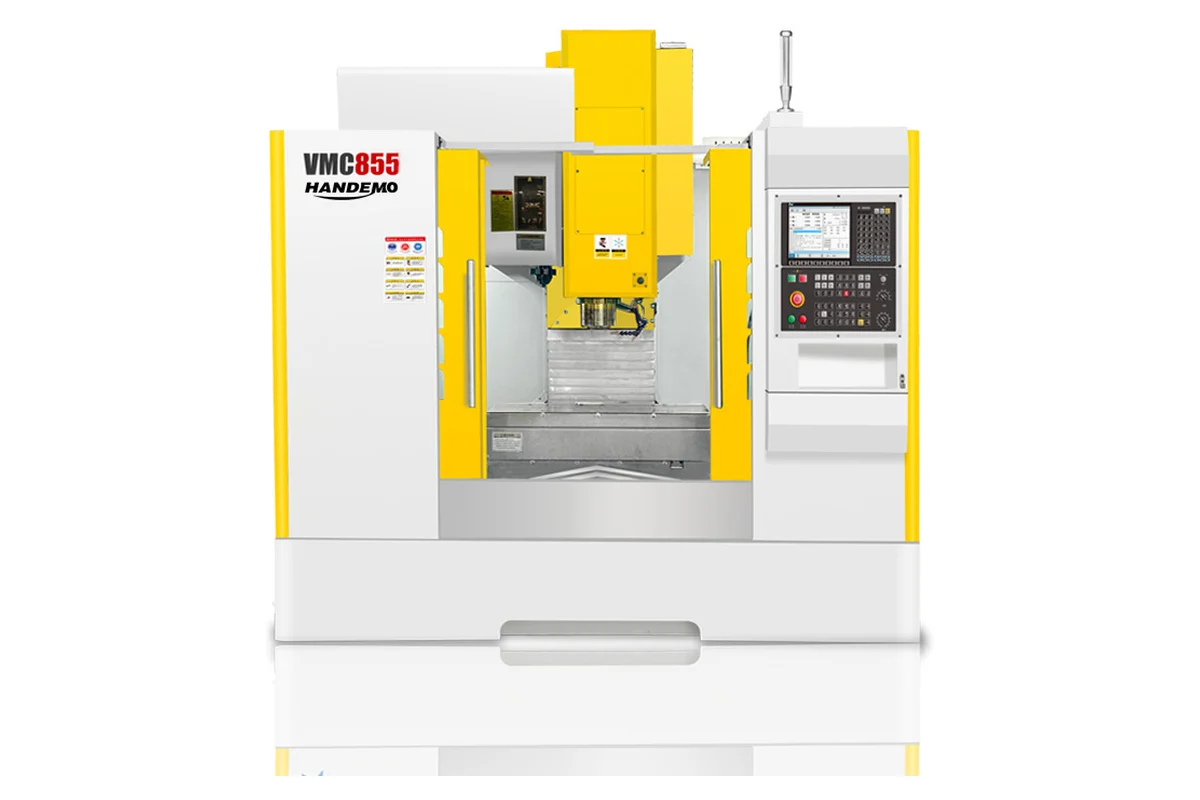
लगभग 500 मिमी बाहरी व्यास तक के स्प्रोकेट के लिए, एक VMC855 पूरे भाग को दो सेटअपों में कवर करता है। तालिका 600 किलोग्राम रेटिंग के साथ 1000 x 550 मिमी है, यात्रा 800/550/550 मिमी है, और बीटी40 स्पिंडल 8,000 आरपीएम तक चलता है। उस लिफाफे में फिक्सचर प्लेट पर एक हब के साथ 400 मिमी का स्प्रोकेट है और फिर भी बोरिंग हेड के लिए जगह बची हुई है।
पहला सेटअप पीछे की ओर है: खुरदरे बाहरी व्यास पर क्लैंप करें, पीछे की ओर देखें, पायलट को बोर करें, और यदि भाग में एक है तो बोल्ट सर्कल में डालें। दूसरा सेटअप तैयार बैक फेस और बोर पर क्लैंप करता है, मोटाई की ओर फेस करता है, बोर और कीवे को खत्म करता है, और टूथ प्रोफाइल को इंटरपोल करता है। बोर और दांत दोनों एक ही आधार से निकलते हैं, इसलिए उनके बीच का रनआउट वही होता है जो मशीन और फिक्सचर अनुमति देते हैं, न कि जो भी चक करता है।
बड़े कन्वेयर और कृषि स्प्रोकेट के लिए, VMC1160 लिफाफे को 800 किलोग्राम पर रेटेड 1200 x 600 मिमी टेबल पर खोलता है, जिसमें 1100/600/600 मिमी यात्रा और समान BT40 8,000 आरपीएम स्पिंडल होता है। वेल्डेड हब के साथ 600 मिमी का स्प्रोकेट उस टेबल पर एक सामान्य काम है, और एक प्लेट स्प्रोकेट को किनारे पर लटकाने के बजाय पूरे चेहरे के सहारे सपाट क्लैंप किया जा सकता है।
एक वीएमसी एक हॉबिंग मशीन जितनी तेजी से एक जैसे दांतों को लंबे समय तक काटने का काम नहीं करती है। हॉबिंग वॉल्यूम पर जीतता है, क्योंकि कटर लगातार संलग्न रहता है। मिश्रित दुकान पर एक वीएमसी जीतती है: एक बंद, पांच बंद, एक बोर और एक कीवे और एक बोल्ट पैटर्न वाला हिस्सा जिस पर सभी को सहमत होना पड़ता है, और एक डिलीवरी की तारीख जो हॉबिंग स्लॉट के लिए इंतजार करने की अनुमति नहीं देती है। प्रति वर्ष कुछ सौ टुकड़ों से कम की किसी भी चीज़ के लिए, वीएमसी पर सेटअप समय आमतौर पर छोटी संख्या होती है।
वे ऑपरेशन जो परेशानी का कारण बनते हैं
कीवे। कीवे एक एकल कट है जिसे केंद्र पर और बोर अक्ष के समानांतर होना चाहिए, और यह वह सुविधा है जिसे अक्सर वाइस में रखे गए हिस्से के साथ सबसे अंत में काटा जाता है। लंबे समय तक ब्रोचिंग तेज होती है, लेकिन मिश्रित दुकान पर की-वे को आमतौर पर एक स्लॉट ड्रिल या एक छोटी एंड मिल के साथ मिलाया जाता है, एक बार पास किया जाता है, फिर गेज कुंजी के खिलाफ जांच की जाती है। जोखिम चौड़ाई में नहीं है, यह गहराई में है: बहुत गहराई में काटें और कुंजी चट्टानें, बहुत उथला काटें और कुंजी नहीं बैठेगी, और दोनों एक स्प्रोकेट के रूप में दिखाई देते हैं जो शाफ्ट पर चलता है।
जाल और बिजली के छेद। घूमने वाले द्रव्यमान को काटने के लिए बड़े स्प्रोकेट को अक्सर एक जाल और बिजली के छेद के एक सेट के साथ घुमाया जाता है। वे छेद एक मशीनिंग निर्णय हैं, ड्राइंग औपचारिकता नहीं: बोर स्थापित होने के बाद उन्हें उसी डेटम से ड्रिल करें, अन्यथा संतुलन बिगड़ जाएगा और चेन इसे एक बार-प्रति-क्रांति पल्स के रूप में देखेगी। कई सौ आरपीएम पर चलने वाले स्प्रोकेट पर, मापने योग्य होने से पहले एक असंतुलित वेब सुनाई देता है।
टूथ प्रोफाइल। रोलर चेन टूथ फॉर्म को चेन मानक द्वारा परिभाषित किया जाता है, और प्रोफाइल आमतौर पर एक फॉर्म कटर के साथ उत्पन्न होता है या रोटरी या सीएएम पथ पर एक छोटे अंत मिल के साथ इंटरपोलेटेड होता है। व्यावहारिक मुद्दा जड़ से चिप निकासी है: एक कठोर सामग्री पर एक गहरी, संकीर्ण जड़ चिप्स को पैक करेगी और एक छोटे कटर को तोड़ देगी, इसलिए रफिंग पास को फ़्लैंक को छूने से पहले फिनिशिंग पास को जड़ को साफ़ करना चाहिए।
कठोर दांत।यदि मशीनिंग के बाद दांतों को इंडक्शन सख्त किया जाता है, तो बोर और कीवे आमतौर पर बाद में समाप्त हो जाते हैं, क्योंकि सख्त होने से भाग खिंच जाता है। इसका मतलब है कि भाग कठोर दांतों द्वारा पकड़ी गई मशीन में वापस आ जाता है, और फिक्स्चर इतना नरम होना चाहिए कि उन पर निशान न पड़े। दांत के बाहरी व्यास से जुड़ा मुलायम जबड़ों का एक सेट सामान्य उत्तर है।
एक बैच में एकरूपता बनाए रखना
एक कन्वेयर लाइन एक स्प्रोकेट की परवाह नहीं करती। यह ध्यान रखता है कि प्रतिस्थापन शाफ्ट पर फिट बैठता है, ड्राइव स्प्रोकेट के साथ संरेखित होता है, और चेन तनाव को नहीं बदलता है। यह एक स्थिरता का प्रश्न है, और इसका उत्तर पहले कट से पहले दिया जाता है: एक ही स्थिरता, एक ही डेटाम, हर हिस्से पर एक ही जांच दिनचर्या, और पहली बार की जांच जो बोर, चेहरे के चौकोरपन और दांतों की क्लॉकिंग को रिकॉर्ड करती है।
पचास स्प्रोकेट के एक बैच पर, जो वेरिएबल बहता है वह मशीन नहीं है। यह स्थिरता है. एक व्यास के लिए बोर किए गए नरम जबड़े अगले आकार के लिए फिर से बोर हो जाते हैं और उनकी सघनता खो जाती है, और एक शिफ्ट में एक बार साफ किया गया एक हिस्सा सुबह 10 बजे और शाम 4 बजे अलग-अलग हिस्सों को पकड़ेगा। वे दुकानें जो एक बैच को एक साथ रखती हैं, वे फिक्स्चर को एक भाग संख्या के रूप में मानती हैं और इसे काम के साथ रखती हैं।
हम अपने ऊर्ध्वाधर मशीनिंग केंद्रों को उस वास्तविकता के आसपास बनाते हैं: एक कठोर फ्रेम, बॉक्स या ड्यूटी के लिए चुने गए रैखिक दिशानिर्देश, और एक टेबल का आकार ताकि भाग ब्रैकट के बजाय समर्थित हो। गियर मशीनिंग गाइड दांतेदार भाग की ओर से समस्याओं के एक ही परिवार को कवर करता है, और मशीनिंग समाधान अनुभाग में बाकी भाग प्रकार हैं जिनके बारे में हम लिखते हैं।
पूछताछ में क्या डाला जाए
अधिकांश स्प्रोकेट पूछताछ चेन नंबर और दांतों की गिनती के रूप में आती हैं। यह एक अच्छी शुरुआत है और यह पर्याप्त नहीं है। कोटेशन में बाहरी व्यास, बोर और की-वे का आकार, चेहरे की मोटाई, क्या हिस्सा प्लेट है या हब है, सामग्री और उसकी स्थिति, बैच का आकार और क्या मशीनिंग के बाद दांत सख्त हो गए हैं, इस पर बदलाव होता है।
यदि ड्राइंग में एक पिच सर्कल और एक बोर दिखाया गया है लेकिन कोई डेटाम नहीं है, तो कहें कि कौन सा चेहरा संभोग भाग के सामने बैठता है। जानकारी का वह एकल टुकड़ा सेटअप ऑर्डर तय करता है और अक्सर एक ऑपरेशन को हटा देता है। यदि स्प्रोकेट किसी मौजूदा हिस्से को बदल देता है, तो असफल हिस्सा ड्राइंग की तुलना में अधिक उपयोगी होता है, क्योंकि दांतों और शाफ्ट पर पहनने का पैटर्न हमें बताता है कि समस्या प्रोफ़ाइल, बोर या चेहरे की थी या नहीं।
प्रश्न हमें मिलते हैं
क्या किसी मशीनिंग केंद्र पर स्प्रोकेट को पूरी तरह से काटा जा सकता है?
हां, मशीन की मेज और यात्रा सीमा तक। ब्लैंक को मोड़ना, बोरिंग करना, की-वे और टूथ प्रोफाइल को इंटरपोल करना, यह सब एक रोटरी टेबल या चौथी धुरी के साथ वीएमसी पर हो सकता है। लंबे समय तक उत्पादन के लिए हॉबिंग मशीन दांतों पर तेजी से काम करती है, लेकिन बोर और चेहरे अभी भी पहले खराद या मिल से निकलते हैं।
क्या दांतों को सख्त होने से पहले या बाद में काटा जाना चाहिए?
पहले काटें, उसके बाद बोर और की-वे ख़त्म करें। सख्त होने से भाग हिल जाता है, और सख्त होने से पहले समाप्त हुआ बोर बिना किसी लड़ाई के शाफ्ट पर बैठने के लिए पर्याप्त गोल नहीं होगा। यदि दांत की प्रोफ़ाइल स्वयं सख्त हो गई है, तो किनारों पर फिनिशिंग पास गर्मी उपचार से पहले होती है और बाद में उस हिस्से को दांतों पर नहीं छुआ जाता है।
मैं स्प्रोकेट को एक तरफ से घिसने से कैसे रोकूँ?
उस चेहरे की जांच करें जो हब या शाफ्ट कंधे के खिलाफ बैठता है, और जांचें कि बोर इसके वर्गाकार है। एक स्प्रोकेट जो वर्गाकार से बाहर है, झुका हुआ चलता है, चेन एक फ़्लैंक को लोड करती है, और प्रत्येक दांत के एक तरफ पहनने का पैटर्न दिखाई देता है। कुछ समय तक सही ढंग से चलने वाले हिस्से पर शायद ही कभी दांत की प्रोफाइल इसका कारण बनती है।
कौन सा बैच आकार एक समर्पित फिक्स्चर को सार्थक बनाता है?
लगभग बीस टुकड़े. उसके नीचे, नरम जबड़े और एक जांच रूटीन एक समर्पित प्लेट की तुलना में सस्ता है। इसके ऊपर, एक फिक्स्चर जो बोर और पीछे के चेहरे पर स्थित होता है, स्थिरता में किसी भी लाभ से पहले अकेले सेटअप समय में ही भुगतान कर देता है।
क्या आप स्प्रोकेट को मशीन से विभाजित करते हैं?
हाँ। दोनों हिस्सों को एक जोड़ी के रूप में मशीनीकृत किया जाता है, एक फिक्स्चर पर एक साथ बोल्ट किया जाता है, दांतों को इंटरपोल करने से पहले संयुक्त रेखा को चिह्नित किया जाता है। जोड़ को दांतों के बीच गिरना पड़ता है, इसलिए जोड़ी को उस दिशा में रखने के लिए फिक्स्चर बनाया जाता है जिस दिशा में वे चलेंगे।
अगला कदम
ड्राइंग, चेन नंबर और बैच आकार भेजें, और हमें बताएं कि कौन सा चेहरा संभोग भाग के सामने बैठता है। यदि बैच सही बैठता है तो हम सेटअप योजना, मशीन और कीमत के साथ वापस आएँगे जिसमें फिक्सचर भी शामिल होगा।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038