
CNC ऑटोमोटिव पार्ट्स निर्माण के लिए मशीनें
योजना CNC ऑटोमोटिव हाउसिंग, शाफ्ट, ब्रैकेट और उत्पादन भागों के लिए HANDEMO मशीनों और स्वचालन के साथ मशीनिंग।
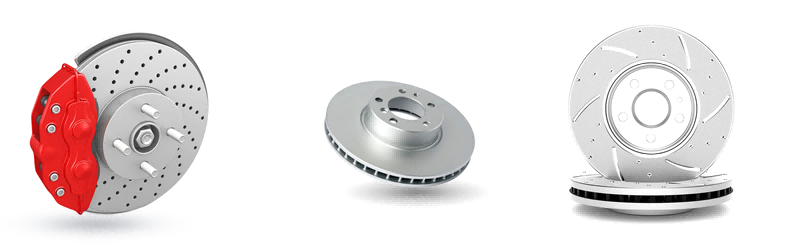
मशीनिंग ऑटोमोटिव घटक
ऑटोमोटिव कार्य को किसी एक कठिन विशेषता के बजाय मात्रा और स्थिरता से परिभाषित किया जाता है। एक भाग जो योजनाबद्ध तरीके से नब्बे सेकंड अधिक समय लेता है वह लागत की समस्या है जब इसे पचास हजार बार दोहराया जाता है, और एक भाग जो शिफ्ट के छह घंटे में सहनशीलता से बाहर हो जाता है वह एक गुणवत्ता की समस्या है। दोनों प्रक्रिया द्वारा तय किए जाते हैं, और प्रक्रिया मशीन द्वारा तय की जाती है।
यह पृष्ठ बताता है कि ऑटोमोटिव पार्ट परिवारों के साथ मशीन आर्किटेक्चर का मिलान कैसे किया जाए, स्वचालन कहां से संबंधित है, और उत्पादन लाइन निर्दिष्ट करने से पहले किस डेटा की आवश्यकता है।
ऑटोमोटिव पार्ट्स की क्या मांग है
चक्र समय प्राथमिक बाधा है
अधिकांश ऑटोमोटिव हिस्से ज्यामितीय रूप से सरल होते हैं। कठिनाई उन्हें तेजी से, बार-बार, न्यूनतम गैर-काटने वाले समय के साथ करने में है। उपकरण बदलने का समय, तीव्र ट्रैवर्स, त्वरण और चिप-टू-चिप समय स्पिंडल पावर जितना ही मायने रखता है। अधिक अक्षों वाली लेकिन धीमे उपकरण परिवर्तन वाली मशीन उच्च-मात्रा वाले सरल भाग पर एक सरल मशीन से हार सकती है।
प्रक्रिया क्षमता, सिर्फ सहनशीलता नहीं
ड्राइंग सहनशीलता एक सीमा है. उत्पादन को एक ऐसी प्रक्रिया की आवश्यकता होती है जो उपकरण के घिसाव, थर्मल बहाव और सामग्री भिन्नता के मार्जिन के साथ इसके अंदर आराम से बैठती है। इसका मतलब आम तौर पर सटीकता हेडरूम वाली मशीन को निर्दिष्ट करना होता है न कि केवल ड्राइंग को पूरा करने वाली मशीन को निर्दिष्ट करना।
लोडिंग के प्रत्येक सेकंड में काटने का समय नष्ट हो जाता है
दो मिनट के चक्र वाले हिस्से पर, तीस सेकंड की मैन्युअल लोडिंग से बीस प्रतिशत क्षमता का नुकसान होता है। यही कारण है कि ऑटोमोटिव योजना में पैलेट चेंजर, गैन्ट्री लोडर और रोबोट ट्रेंडिंग इतनी जल्दी दिखाई देते हैं, और स्वचालन पर बाद के बजाय मशीन चयन चरण में विचार किया जाना चाहिए।
पार्ट फैमिली से मैचिंग मशीन
आवास, कवर और ब्रैकेट
गियरबॉक्स हाउसिंग, क्लच हाउसिंग, कवर और ब्रैकेट पर कई पहलुओं पर काम करने की जरूरत है। एक क्षैतिज मशीनिंग केंद्र एक पैलेट पूल के साथ बिना डेटा खोए चेहरों के बीच अनुक्रमित होता है और स्पिंडल से लोड होता रहता है। जहां भाग अनिवार्य रूप से दो कामकाजी चेहरों के साथ प्रिज्मीय है, ट्विन-पैलेट चेंजर के साथ एक वर्टिकल मशीनिंग सेंटर आमतौर पर अधिक किफायती होता है।
घूर्णी ड्राइवट्रेन भाग
शाफ्ट, हब, फ्लैंज और ब्रेक घटकों को घुमाया जाता है, और कई में क्रॉस होल, स्लॉट या फ्लैट होते हैं। एक तिरछा बिस्तर खराद एक संचालित बुर्ज के साथ मोड़ और सरल क्रॉस कार्य को संभालता है; एक मिल-टर्न मशीन उन हिस्सों को पूरा करती है जिन्हें अन्यथा दो ऑपरेशनों की आवश्यकता होती है और उनके बीच एकाग्रता खो जाती है।
संरचनात्मक और बैटरी घटक
पतली दीवार वाली एल्यूमीनियम हाउसिंग, बैटरी ट्रे और संरचनात्मक कास्टिंग अपनी समस्याएं लेकर आती हैं: क्लैंप बल से विकृति, लंबे कटों में गर्मी का निर्माण, और चेहरों पर ऐसी विशेषताएं जिन तक पहुंचना मुश्किल है। इन भागों को उच्च त्वरण और अच्छे थर्मल नियंत्रण वाली मशीनों और क्लैंप लोड को वितरित करने के लिए डिज़ाइन किए गए फिक्स्चर से लाभ होता है।
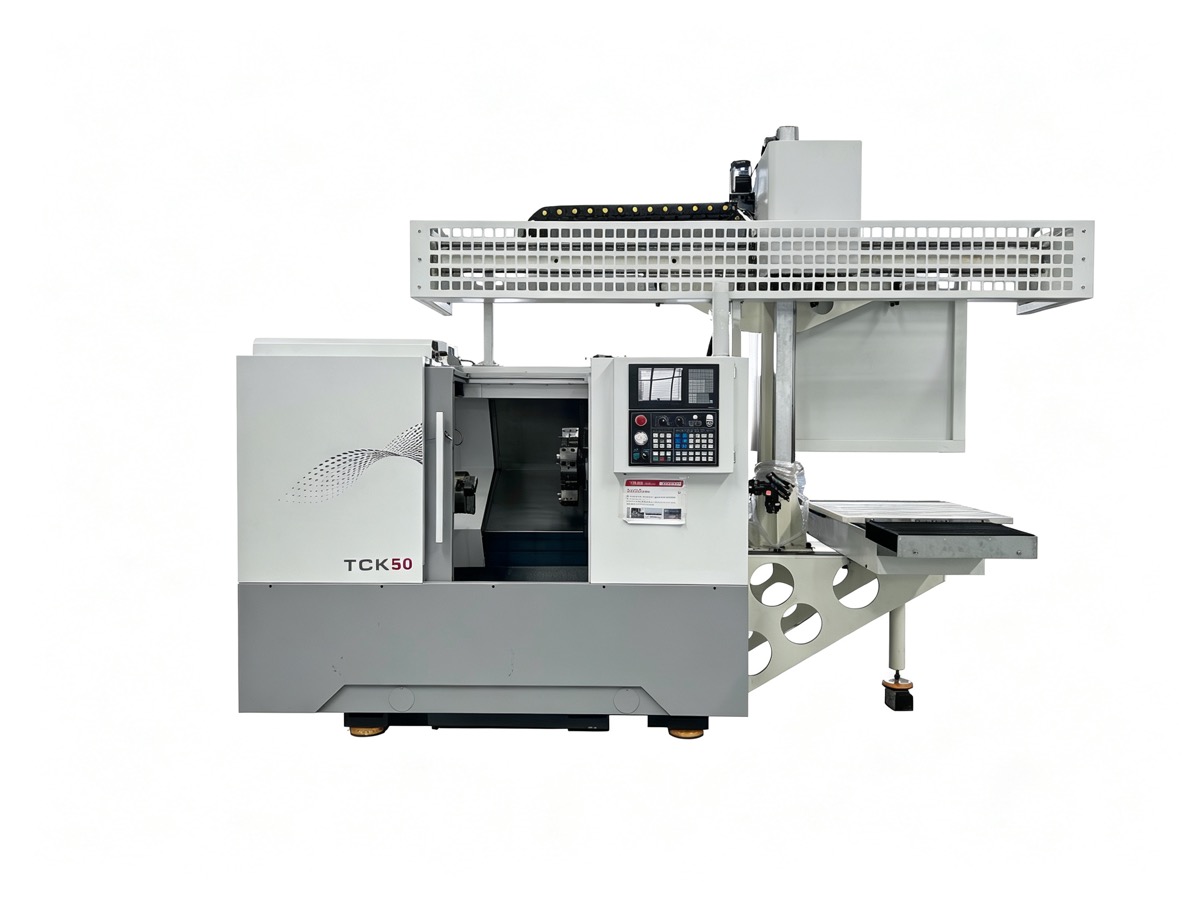
शीघ्र स्वचालन की योजना बनाना
रोबोट से पहले पैलेट सिस्टम
पैलेट पूल आमतौर पर लोडिंग समय को पुनर्प्राप्त करने का सबसे सस्ता तरीका है: ऑपरेटर मशीन में कटौती करते समय लोड करता है, और भाग बस कतार में इंतजार करता है। रोबोट तब समझ में आता है जब आंशिक वजन, चक्र समय या मशीनों की संख्या मैन्युअल पैलेट हैंडलिंग को अव्यवहारिक बनाती है।
एक या दो मशीनों के लिए गैन्ट्री लोडर
एकल मशीन पर गैन्ट्री लोडर उच्च मात्रा में छोटे से मध्यम भागों के लिए एक कॉम्पैक्ट, कम-फ़ुटप्रिंट समाधान है। यह CNC गैन्ट्री लोडर ऑटोमेशन में कवर किया गया है।
कोशिकाओं की देखभाल करने वाला रोबोट
जब कई मशीनें एक प्रक्रिया को पूरा करती हैं, तो उनके बीच एक स्पष्ट रोबोट साझाकरण कार्य उपयोग को बनाए रखता है। लेआउट संबंधी विचारों के लिए रोबोटिक मशीन टेंडिंग देखें।
मशीन से स्वचालन की क्या आवश्यकता है
एक स्वचालित दरवाजा, एक पैलेट इंटरफ़ेस, एक पार्ट्स-प्रेजेंट सेंसर, एक साफ चिप पथ और एक नियंत्रण जो बाहरी हैंडशेक को स्वीकार कर सकता है। इन्हें पुनः फ़िट करना संभव है लेकिन महंगा है, यही कारण है कि प्रश्न मूल विनिर्देश में आता है।
एक पंक्ति निर्दिष्ट करने के लिए आवश्यक डेटा
डेटा को भाग और संसाधित करें
तैयार चित्र, रिक्त स्थिति, सामग्री और कठोरता, वार्षिक मात्रा, बैच आकार, आवश्यक चक्र समय और वर्तमान में किए गए संचालन। वर्तमान प्रक्रिया मार्ग अक्सर सबसे उपयोगी एकल इनपुट होता है, क्योंकि यह दिखाता है कि समय कहाँ बर्बाद हो रहा है।
गुणवत्ता डेटा
महत्वपूर्ण विशेषताएं, सहनशीलता बैंड, निरीक्षण विधि और क्या ग्राहक को प्रक्रिया क्षमता अध्ययन की आवश्यकता है। यहां गेज दोहराव मायने रखता है: एक प्रक्रिया को उस गेज के विरुद्ध सक्षम नहीं दिखाया जा सकता जो नहीं है।
सुविधा डेटा
उपलब्ध फर्श स्थान, बिजली क्षमता, संपीड़ित हवा, शीतलक हैंडलिंग, चिप निपटान और लाइन चलाने वाले ऑपरेटरों का कौशल स्तर। रखरखाव क्षमता के बिना किसी दुकान में अत्यधिक स्वचालित सेल समाधान के बजाय एक बाधा बन जाता है।
संबंधित मार्गदर्शिकाएँ
- ऑटोमोटिव पार्ट्स मशीनिंग एप्लिकेशन गाइड - भाग परिवार और मार्ग
- मशीनिंग ट्रांसमिशन शाफ्ट - टर्निंग और क्रॉस-फीचर कार्य
- मशीनिंग ब्रेक डिस्क - हाई-वॉल्यूम टर्निंग
- मशीनिंग स्टीयरिंग नक्कल्स - बहु-चेहरा प्रिज्मीय कार्य
- मशीनिंग व्हील हब - बेयरिंग बोर और फ्लैंज फेसेस
- मशीनिंग गियर - रिक्त और परिष्करण मार्ग
- केस स्टडी: ऑटोमोटिव गियरबॉक्स हाउसिंग
अपने मशीनिंग प्रोजेक्ट पर चर्चा करें
मशीन, फिक्स्चरिंग और ऑटोमेशन मार्गदर्शन के लिए अपने हिस्से की ड्राइंग, सामग्री, वार्षिक मात्रा और चक्र समय लक्ष्य HANDEMO भेजें।
परियोजना समीक्षा का अनुरोध