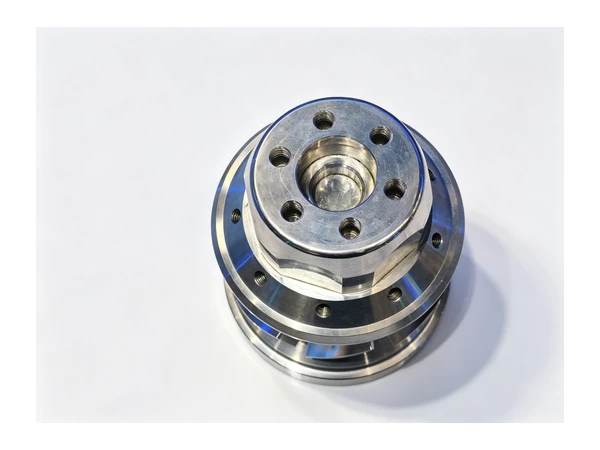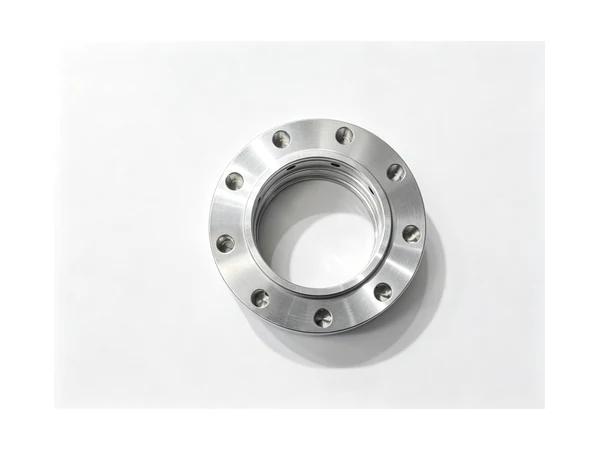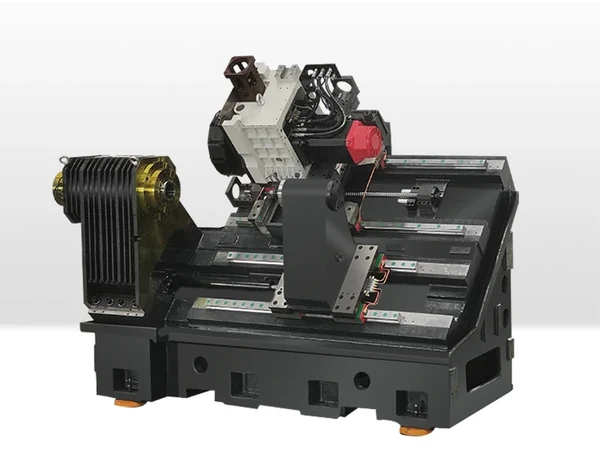
CNC मशीनिंग मशीन बेस और बेड
मशीन बेस वह हिस्सा है जिसकी कोई तस्वीर नहीं लेता और हर कोई दोष देता है। यह कॉलम, टेबल और स्लाइडवेज़ को पकड़ता है, और यह तय करता है कि इस पर बैठी मशीन कट पकड़ सकती है या नहीं या यह बजती है और चलती है। जो चीज़ आधारों को मशीन के लिए अजीब बनाती है वह है ड्राइंग पर सहनशीलता नहीं। यह आकार है: जेब और पसलियों के साथ एक लंबी, पतली दीवार वाली ढलाई, जहां मायने रखने वाली सतहें बहुत दूर होती हैं और हर बार जब आप इसे खोलते हैं तो हिस्सा हिलना चाहता है। इस लेख में बताया गया है कि मशीन बेस और बेड को कैसे मशीनीकृत किया जाता है, किस सामग्री में उन्हें डाला जाता है, कौन सी मशीनें काम के लिए उपयुक्त होती हैं, और वह क्रम जो गाइड सतहों और माउंटिंग पैड को सही संबंध में रखता है।
 वीडियो
एक मशीन बेस को क्या करना होगा
आधार एक ऐसी नींव है जिस पर मशीनीकृत सतह होती है। मशीन के आधार पर, वे सतहें काठी या स्तंभ के लिए स्लाइडवे का एक सेट होती हैं, एक चौकोर चेहरा जहां स्तंभ नीचे की ओर झुकता है, लेवलिंग स्क्रू के लिए मशीनीकृत पैड, और शीर्ष पर बैठने वाली असेंबली के लिए ड्रिल और टैप किए गए छेद होते हैं। एक खराद बिस्तर पर गाइड सतहें मशीन की पूरी लंबाई तक चलती हैं, इसलिए बिस्तर को लंबी दूरी तक सीधा रखना पड़ता है और मशीन लोड होने पर उसी तरह रहना पड़ता है। मशीनिंग केंद्र आधार पर काम अधिक केंद्रित होता है, लेकिन आधार अभी भी स्तंभ को वहन करता है और कट से प्रतिक्रिया लेता है।
तीन चीजें तय करती हैं कि आधार प्रयोग योग्य है या नहीं। गाइड सतहों या कॉलम सीटों को समतल और एक दूसरे के समानांतर होना चाहिए। माउंटिंग पैड को एक ही तल पर रखना होता है ताकि मशीन हिले नहीं। और पूरे हिस्से को साफ करने के बाद स्थिर रहना पड़ता है, क्योंकि एक आधार जो फिक्सचर में सीधा होता है और फर्श पर मुड़ा हुआ होता है, वह एक ऐसा आधार होता है जिसे साइट पर ही खुरचना या फिर से काटना पड़ता है। आखिरी बिंदु वह है जहां इस काम में सबसे ज्यादा परेशानी रहती है।
सामग्री
अधिकांश मशीनों का आधार ग्रे आयरन में ढाला जाता है। HT250 और HT300 ग्रेड आयरन मशीनें साफ-सुथरी, कंपन को नम करती हैं, और तनाव से मुक्त होने के बाद अपना आकार बनाए रखती हैं, यही कारण है कि वे एक सदी से मशीन टूल संरचनाओं के लिए मानक रहे हैं। भारी मशीनें और पतली पसलियों वाले बेस कभी-कभी लचीले लोहे का उपयोग करते हैं क्योंकि यह बिना टूटे झटका झेलता है। वेल्डेड स्टील बेस विशेष-उद्देश्य वाली मशीनों और बड़े एकबारगी काम में आम हैं, और वे अपनी खुद की एक समस्या लेकर आते हैं: वेल्ड भाग को आकार से बाहर खींचता है, और किसी भी फिनिशिंग कट को लेने से पहले आधार को तनाव से मुक्त और रफ-मशीनीकृत करना पड़ता है।
इन सामग्रियों के साथ दो आदतें मायने रखती हैं। पहला यह है कि कास्टिंग कठोर त्वचा और बहुत अधिक आंतरिक तनाव के साथ आती है, इसलिए पहला कट भारी होता है और उसके बाद भाग आगे बढ़ता है। दूसरा यह है कि आधार लंबा और खुला होता है, इसलिए यह तापमान और क्लैम्पिंग बल के साथ मुड़ता है। रफिंग और फिनिशिंग के बीच हिस्से को व्यवस्थित करने में बिताया गया समय इस काम में बर्बाद नहीं होता है।
आधार की मशीनिंग
मानक ऊर्ध्वाधर मशीनिंग केंद्र के लिए आधार बहुत बड़े और बहुत भारी होते हैं, इसलिए वे आम तौर पर दो मशीन प्रकारों में से एक पर जाते हैं। निरंतर गाइड सतहों के साथ लंबे बेड एक लंबी-यात्रा वाली मशीन पर साफ होते हैं, जहां पूरी लंबाई को भाग को फिर से व्यवस्थित किए बिना काटा जा सकता है, और उच्च परिशुद्धता हेवी-ड्यूटी मशीनिंग सेंटर रेंज काम के उस वर्ग के लिए बनाया गया है: स्तंभ के नीचे एक चौड़ा, भारी आधार, और कई पदों से सिलाई करने के बजाय एक पास में गाइड सतह का सामना करने के लिए पर्याप्त यात्रा।
जहां एक आधार में एक से अधिक चेहरों पर विशेषताएं होती हैं, या जहां एक ही आधार एक बैच में बनाया जाता है, एक क्षैतिज मशीन अपना स्थान अर्जित करती है। भाग को पुन: क्लैंप किए बिना एक से अधिक दिशाओं से स्पिंडल पर प्रस्तुत किया जाता है, और फूस प्रणाली लोड और अनलोड को काटने के समय के बाहर रखती है। HMC630-DT इस परिवार में मध्यम आकार की कास्टिंग को संभालता है, और मल्टी-स्टेशन मॉडल तब काम करते हैं जब वॉल्यूम उन्हें उचित ठहराता है। गोल आधार और फ़्लैंग्ड मशीन घटक इसके बजाय काम कर रहे हैं, और वे TCK6350B हेवी-ड्यूटी स्लैंट बेड लेथ पर चलते हैं, जहां एक बड़े व्यास और एक भारी दीवार के नीचे एक कठोर मशीन की आवश्यकता होती है।
डेटाम और अनुक्रम
आधार पर, डेटम मशीनीकृत सतहों में से एक है, कास्टिंग के बाहर कभी भी कच्चा नहीं होता है। कास्टिंग का मसौदा तैयार किया जाता है और यह बदलता रहता है, इसलिए संदर्भ के रूप में बाहरी हिस्से का उपयोग करने से प्रत्येक बाद की सतह ऐसी हो जाती है जहां उसके ऊपर की मशीन नहीं पहुंच सकती है।
व्यावहारिक क्रम इस प्रकार चलता है. रफ-मशीन मुख्य संदर्भ सतह और पैड। भाग को व्यवस्थित होने दीजिए। संदर्भ सतह को समाप्त करें और इसे बाकी सभी चीज़ों के लिए डेटाम के रूप में उपयोग करें। उस डेटाम से समानांतर गाइड सतह या कॉलम सीट को काटें, फिर पैड, लेवलिंग पॉइंट और छेद पैटर्न को कास्टिंग किनारों के बजाय एक ही संदर्भ से रखें। जहां आधार के दोनों तरफ मार्गदर्शक सतहें होती हैं, उन्हें एक सेटअप में काटा जाता है जहां भी मशीन इसकी अनुमति देती है, क्योंकि दो सेटअप में काटी गई दो सतहें दो सतहें होती हैं जिन्हें एक-दूसरे के लिए फिर से संदर्भित करना पड़ता है।
भाग को विकृत किए बिना पकड़ना
बेस स्प्रिंग्स का कारण फिक्स्चर है। आधार पसलियों वाला एक खोल है, न कि कोई ठोस ब्लॉक, और एक क्लैंप जो सुरक्षित रहने के लिए काफी जोर से दबाता है, साथ ही छेद को बंद करने और गाइड सतहों को लाइन से बाहर खींचने के लिए भी काफी जोर से दबाता है। उसी स्थिति में सतह को काटें और वह सीधे मशीन पर आकर फर्श पर झुक जाए।
हम पसलियों के नीचे रखे गए समर्थन के साथ मशीनी पैड पर आधार रखते हैं, ताकि क्लैंपिंग लोड उस स्थान पर गिर जाए जहां भाग कठोर है और दीवारें निचोड़ी नहीं जाती हैं। क्लैंप का दबाव उतना कम रखा जाता है जितना काम अनुमति देता है, और फिनिशिंग कट्स को सेटअप की अनुमति के अनुसार मुक्त हिस्से के करीब ले जाया जाता है। रफिंग और फिनिशिंग को एक स्थिरीकरण अवधि द्वारा अलग किया जाता है, इसलिए भारी कट से निकलने वाली गर्मी को सतहों के खत्म होने से पहले कहीं न कहीं जाना पड़ता है।
मशीन से बेस निकलने से पहले जाँच करता है
आधार की जाँच एक संरचना के रूप में की जाती है, आयामों की सूची के रूप में नहीं। गाइड सतहों की समतलता और एक दूसरे के समानांतरता के लिए जाँच की जाती है। पैड को एक ही तल पर बैठाने के लिए जाँच की जाती है, ताकि समतल होने पर मशीन हिले नहीं। कॉलम सीट या स्लाइडवे की उस सतह की चौकोरता के लिए जाँच की जाती है जिसके सामने वह स्थित है। और पूरे हिस्से को जारी किए गए क्लैंप और आधार को उस तरह से मापा जाता है जिस तरह से यह संयंत्र में बैठेगा, क्योंकि यही एकमात्र शर्त है जो बताती है कि तैयार मशीन कैसे व्यवहार करेगी।
एक बैच पर, जो चेक सबसे अधिक समस्याओं को पकड़ता है वह एक ट्रायल असेंबली या मेटिंग भाग के खिलाफ एक मास्टर चेक होता है। यह वह परीक्षण है जो दिखाता है कि सतहें एक साथ काम कर रही हैं या नहीं, जो कि ड्राइंग पर कोई भी एकल आयाम वर्णन नहीं करता है।
अक्सर पूछे जाने वाले प्रश्नों
मशीन का आधार आमतौर पर किस सामग्री से बनाया जाता है?
HT250 और HT300 जैसे ग्रेडों में ग्रे आयरन मानक है, क्योंकि यह अच्छी तरह से काम करता है, कंपन को कम करता है और तनाव से राहत के बाद अपना आकार बनाए रखता है। नमनीय लोहे का उपयोग वहां किया जाता है जहां आधार को झटका सहना पड़ता है या इसमें पतले खंड होते हैं जो भूरे लोहे में टूट जाते हैं। वेल्डेड स्टील बड़ी विशेष प्रयोजन मशीनों और एकबारगी काम में आम है।
मशीनिंग के बाद मशीन का आधार क्यों हिलता है?
दो कारण, आमतौर पर एक साथ। एक कास्टिंग में ठंडा होने और पहले भारी कट से आंतरिक तनाव होता है, और यह अगले घंटों में आराम देता है। उसके शीर्ष पर, आधार एक पतली दीवार वाला खोल होता है, इसलिए क्लैंपिंग बल इसे पकड़ते समय आकार से बाहर खींच लेता है। इसे ठीक करने के लिए सबसे पहले रफ-मशीनिंग की जाती है, भाग को व्यवस्थित होने दिया जाता है, इसे पसलियों के नीचे समर्थन के साथ मशीनीकृत पैड पर रखा जाता है, और काम की अनुमति के अनुसार हल्के क्लैंप के साथ समाप्त किया जाता है।
क्या एक बड़े आधार को ऊर्ध्वाधर मशीनिंग केंद्र पर मशीनीकृत किया जा सकता है?
एक चेहरे पर सुविधाओं के साथ छोटे आधार हो सकते हैं, बशर्ते मशीन में टेबल का आकार और यात्रा हो। निरंतर गाइड सतहों वाले लंबे बेड आमतौर पर लंबी यात्रा वाली मशीन पर बेहतर होते हैं, क्योंकि गाइड सतह को कई स्थानों से सिले जाने के बजाय एक बार में काटा जा सकता है। एक से अधिक चेहरों पर काम करने वाले आधार एक क्षैतिज मशीन के लिए उपयुक्त होते हैं, जहां संचालन के बीच हिस्से को दोबारा दबाया नहीं जाता है।
क्या आप अन्य बिल्डरों के लिए मशीन बेस बनाते हैं?
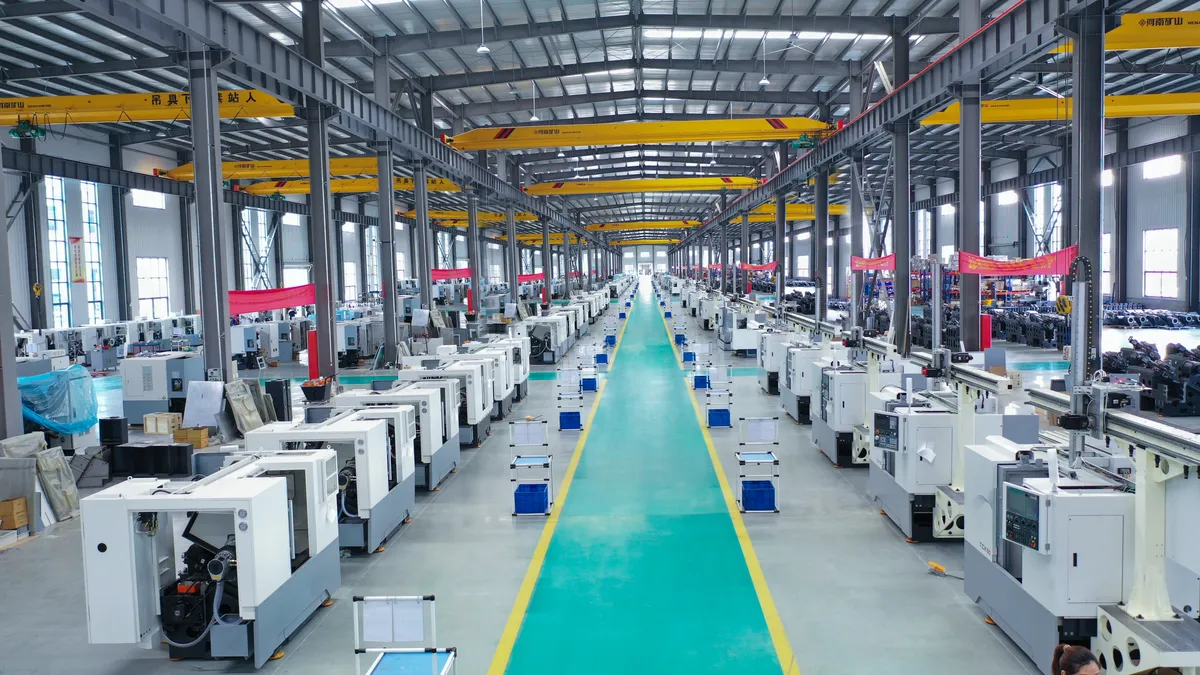
हाँ। Handemo 2008 से टेंगझोउ में 220,000 वर्ग मीटर के प्लांट में मशीन टूल्स का निर्माण कर रहा है, और मशीन संरचना वह काम है जिसे दुकान सबसे अच्छी तरह से जानती है। आधार ड्राइंग को उसकी गाइड सतहों, पैड और छेद पैटर्न, सामग्री और बैच आकार के साथ भेजें, और हम मशीन अनुशंसा और प्रक्रिया अनुक्रम के साथ वापस आएंगे।
अपने आधारों के लिए एक मशीनिंग योजना प्राप्त करें
हमें बेस या बेड ड्राइंग भेजें - गाइड सतहें, पैड और उनकी सपाटता की आवश्यकता, कॉलम सीट और छेद पैटर्न, सामग्री और बैच आकार - और Handemo सही मशीनिंग केंद्र, क्षैतिज मशीन या खराद और इसके साथ जाने के लिए प्रक्रिया अनुक्रम की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: मशीनिंग सॉल्यूशंस हमारे द्वारा चलाए जाने वाले अन्य बड़े-भाग वाले कार्यों को कवर करता है, CNC गियरबॉक्स हाउसिंग के लिए मशीनिंग गाइड कास्ट हाउसिंग पर समान डेटाम और विरूपण समस्या से निपटता है, और वीएमसी बनाम एचएमसी बताता है कि जब किसी हिस्से में क्षैतिज मशीन को सही ठहराने के लिए पर्याप्त पक्ष होते हैं।