CNC मशीनिंग सनकी शाफ्ट: प्रक्रिया और मशीनें
पहली नज़र में एक सनकी शाफ्ट एक प्रारूपण त्रुटि जैसा दिखता है। एक पत्रिका केंद्र रेखा से दूर बैठती है, एक काउंटरवेट वेब इसके विपरीत लटका हुआ है, और यह हिस्सा गलत धुरी के चारों ओर बना हुआ प्रतीत होता है। वह ऑफसेट डिज़ाइन का बिंदु है - और यह वह भी है जो भाग को मशीन के लिए अजीब बनाता है। जिस क्षण आप एक शाफ्ट को दबाते हैं जिसका द्रव्यमान घूर्णन की धुरी पर नहीं बैठता है, तो सेटअप से लड़ने का काम शुरू हो जाता है। यह विक्षेपित होता है, यह कंपन करता है, और ऑफसेट जर्नलों को एक दूसरे के साथ और उन्हें चलाने वाले मुख्य मार्गों के साथ सही चरण में बाहर आना होता है। इस लेख में बताया गया है कि कैसे Handemo CNC मशीन सनकी शाफ्ट: जो आकार हम देखते हैं, जिस सामग्री से वे बने होते हैं, जिन मशीनों पर हम काम करते हैं, और प्रक्रिया क्रम जिसका हम पालन करते हैं जब भाग का केंद्र कट का केंद्र नहीं होता है।

एक विलक्षण दस्ता क्या है, और यह कहाँ जाता है
एक विलक्षण शाफ्ट कम से कम एक जर्नल वाला एक शाफ्ट होता है जिसकी धुरी जानबूझकर मुख्य धुरी से ऑफसेट होती है। शाफ्ट को घुमाएं और वह जर्नल केंद्र रेखा की परिक्रमा करता है, रोटेशन को प्रत्यागामी या दोलन गति में परिवर्तित करता है। यह विचार पुराना है और यह भारी उपकरणों में हर जगह मौजूद है। जॉ क्रशर चलते जबड़े को घुमाने के लिए एक बड़े सनकी शाफ्ट का उपयोग करते हैं। कंपन स्क्रीन, कंपन कम्पेक्टर और शेकर ड्राइव स्ट्रोक उत्पन्न करने के लिए विलक्षण भार और ऑफसेट जर्नल का उपयोग करते हैं। एक्सेंट्रिक प्रेस और पंच प्रेस एक एक्सेंट्रिक शाफ्ट या क्रैंक के माध्यम से मोटर रोटेशन को नियंत्रित डाउनवर्ड स्ट्रोक में परिवर्तित करते हैं। हाइड्रोलिक मोटर्स, वेरिएबल-विस्थापन पंप और एक्सेंट्रिक-ड्राइव पंप पिस्टन या स्वैश प्लेट को स्थानांतरित करने के लिए छोटे एक्सेंट्रिक शाफ्ट का उपयोग करते हैं, और कई इंडेक्सिंग और क्लैंप तंत्र भागों को लॉक करने या रिलीज करने के लिए एक छोटे एक्सेंट्रिक कैम शाफ्ट का उपयोग करते हैं।
उन अनुप्रयोगों में से प्रत्येक में शाफ्ट में सुविधाओं का एक ही परिवार होता है। मुख्य जर्नल हैं जो बीयरिंग में बैठते हैं और रोटेशन की धुरी को परिभाषित करते हैं। इसमें ऑफसेट जर्नल होता है, जो अक्सर भाग की कार्यशील सतह होती है। उनके बीच जाले या लोब होते हैं, जो अक्सर काउंटरवेट के आकार के होते हैं ताकि शाफ्ट दौड़ने की गति पर खुद को हिलाकर अलग न कर दे। और इसमें संचालित विशेषताएं हैं - कीवे, स्प्लिन, फ़्लैट, क्रॉस होल, तेल मार्ग और कभी-कभी एक थ्रेडेड सिरा। क्रशर सनकी शाफ्ट एक बड़ा, भारी, लंबा हिस्सा है। एक पंप सनकी शाफ्ट छोटा और कॉम्पैक्ट होता है। दोनों अलग-अलग आकारों में एक ही समस्या हैं: ऑफसेट को बाकी सभी चीजों के मुकाबले सही ढंग से स्थापित, आयोजित और चरणबद्ध किया जाना चाहिए।
सामग्री जो हम सनकी दस्ता कार्य पर देखते हैं
अधिकांश विलक्षण शाफ्ट जिन्हें हम मशीन बनाते हैं वे मिश्र धातु इस्पात हैं। 42CrMo और 40Cr मध्यम और बड़े शाफ्ट के लिए वर्कहॉर्स हैं - भारी ऑफसेट भार उठाने के लिए पर्याप्त मजबूत और सख्त और तड़के के लिए उत्तरदायी, जो एक क्रशर या प्रेस सनकी को साइकिल चलाने के वर्षों तक जीवित रहने देता है। जहां सतह को स्लाइडिंग संपर्क के तहत पहनने का विरोध करना पड़ता है, जैसे कि कैम लोब या एक सनकी जर्नल जो झाड़ी के खिलाफ चलता है, 20CrMnTi और इसी तरह के केस-हार्डनिंग ग्रेड को मशीनिंग के बाद कार्बोराइज्ड और कठोर किया जाता है, इसलिए शाफ्ट काम करने वाली सतहों पर छोड़े गए एक छोटे से भत्ते के साथ गर्मी उपचार पर आता है। साधारण एक्सेंट्रिक ड्राइव अक्सर 45 स्टील या उसके समकक्ष से बनाई जाती हैं। कभी-कभी बड़े क्रशर एक्सेन्ट्रिक्स डाले जाते हैं, और नमनीय लोहा कम लोड वाली स्थिति में दिखाई देता है जहां कास्टिंग फोर्जिंग से सस्ता होता है।
इस कार्य में दो भौतिक आदतें मायने रखती हैं। सबसे पहले, जब बाहरी त्वचा हटा दी जाती है तो मिश्र धातु शाफ्ट स्टॉक चलता है - एक लंबी पट्टी या फोर्जिंग आंतरिक तनाव लेती है, और एक गहरी सनकी ऑफसेट को खुरदरा करने से यह असमान रूप से मुक्त हो जाता है। दूसरा, केस-हार्डनिंग ग्रेड हीट ट्रीटमेंट से पहले और बाद में अलग-अलग तरीके से कटते हैं, इसलिए इस अनुक्रम में उन सतहों को छोड़ना पड़ता है जिन्हें सख्त होने के बाद की स्थिति के लिए पीस या लैप किया जाएगा, पहले नहीं।
एक्सेंट्रिक शाफ्ट को मशीन से चलाना कठिन क्यों है?
असंतुलन भाग में निर्मित होता है
एक गोल शाफ्ट अपनी धुरी के चारों ओर संतुलन में घूमता है। काउंटरवेट के साथ एक सनकी शाफ्ट ऐसा नहीं करता है: यहां तक कि जब डिजाइन एक तैयार हिस्से के रूप में संतुलित होता है, तो मशीनिंग के दौरान मध्यवर्ती आकार नहीं होता है। एक अधूरा काउंटरवेट वेब, एक आधा कटा हुआ लोब या एक ऑफसेट जर्नल जो एक तरफ से खुरदरा हो गया है, लेकिन दूसरी तरफ से नहीं, सभी भाग को चारों ओर खींचते हैं। कम रफिंग गति पर यह असमान कट और खराब उपकरण जीवन के रूप में दिखाई देता है। उच्च गति पर यह कंपन में बदल जाता है जो जर्नल को चिह्नित करता है और भाग को उपकरण से दूर धकेल देता है। इसका उत्तर सब कुछ धीमा करना नहीं है - यह सेटअप की योजना बनाना है ताकि असंतुलित द्रव्यमान का समर्थन किया जा सके, और अक्ष के दोनों किनारों पर रफिंग पास को एक दूसरे के खिलाफ संतुलित रखा जा सके।
ऑफसेट सेट करना होगा, न कि केवल डायल करना होगा
एक सामान्य शाफ्ट पर, केंद्रों के बीच मोड़ना सरल है: केंद्र छेद अक्ष को परिभाषित करते हैं और प्रत्येक व्यास उससे चलता है। एक विलक्षण शाफ्ट पर, ऑफसेट जर्नल की अपनी एक धुरी होती है, और उस धुरी के चारों ओर काटने के लिए उपकरण प्राप्त करना एक सेटअप निर्णय है। हम विलक्षण सेटअप का उपयोग करते हैं - ऑफसेट केंद्र छेद जो मुख्य अक्ष, आस्तीन या कुत्ते फिक्स्चर से स्थापित होते हैं जो ऑफसेट केंद्र पर भाग को पकड़ते हैं जबकि मुख्य जर्नल डेटाम के रूप में रहते हैं, या बड़े काम पर चार-जबड़े या फिक्स्चर व्यवस्था जहां भाग को केंद्रित करने के बजाय ऑफसेट पर इंगित किया जाता है। जो भी मार्ग उपयोग किया जाता है, ऑफसेट को एक डेटाम से बनाया जाना चाहिए जो भाग समाप्त होने के बाद भी मौजूद रहेगा, क्योंकि बाद में शाफ्ट के बाकी हिस्सों की जांच इसी तरह की जाती है।
सुविधाओं के बीच चरण कोण
एक विलक्षण शाफ्ट शायद ही कभी एक ऑफसेट होता है। एक क्रशर एक्सेंट्रिक, एक प्रेस एक्सेंट्रिक या एक पंप शाफ्ट एक से अधिक ऑफसेट, प्लस कीवे, स्प्लिन और तेल छेद ले जा सकता है, और जो मायने रखता है वह उनके बीच चरण संबंध है - प्रत्येक ऑफसेट किस दिशा का सामना करता है, और जहां प्रत्येक संचालित सुविधा इसके सापेक्ष बैठती है। ऑफसेट सही करें लेकिन चरण गलत, और वह हिस्सा जिस तंत्र से चलता है, उसके साथ समय नहीं लगेगा। चरण को प्रत्येक विशेषता को एक सामान्य डेटाम में संदर्भित करके, सूचकांक चिह्नों द्वारा नियंत्रित किया जाता है जो शाफ्ट में काटे जाते हैं और प्रक्रिया के माध्यम से दृश्यमान छोड़ दिए जाते हैं, और सुविधाओं को ऐसे क्रम में काटकर नियंत्रित किया जाता है जो संदर्भ को नष्ट नहीं करता है।
लंबे भारी शाफ्ट अपने आप चलते हैं
बड़े विलक्षण शाफ्ट लंबे और भारी होते हैं, और वे आमतौर पर केंद्रों के बीच या स्थिर आराम पर मशीनीकृत होते हैं। काटने वाले बल से विक्षेपण एक समस्या है; दूसरा हिस्सा वह है जो खुरदरापन के बाद करता है, जब हटाई गई सामग्री शाफ्ट को तनावग्रस्त आकार में पकड़ रही थी। एक खुरदरा सनकी स्पष्ट रूप से झुका हुआ वापस आ सकता है। हम इससे वैसे ही निपटते हैं जैसे भारी शाफ्ट के काम से हमेशा निपटा जाता है: हर चीज को भत्ते के साथ रफ करें, हिस्से को व्यवस्थित होने दें - जिसमें एक तनाव-राहत कदम भी शामिल है जहां सामग्री और ग्राहक की आवश्यकता एक की मांग करती है - फिर चलती रहने वाली आकृति का पीछा करने के बजाय व्यवस्थित हिस्से पर काम खत्म करें।
बाधित कट, कीवे और क्रॉस होल
विलक्षण शाफ्ट बाधित सुविधाओं से भरे हुए हैं। की-वे एक जर्नल को काटते हैं, स्प्लिन सतह को बाधित करते हैं, और क्रॉस छेद भाग के किनारे से टूटते हैं। हर एक कट को बाधित करता है और हर एक उपकरण को लाइन से बाहर धकेलने का मौका देता है। आंतरिक तेल मार्ग से मिलने वाले क्रॉस छेद क्लासिक जाल हैं: उन्हें बाहरी सतहों की स्थापना के बाद ड्रिल किया जाता है ताकि उनकी स्थिति कच्ची पट्टी के बजाय तैयार व्यास से निर्धारित हो।
एक्सेंट्रिक शाफ्ट के लिए अनुशंसित मशीनें
क्योंकि एक्सेंट्रिक शाफ्ट पंप-आकार वाले हिस्सों से लेकर क्रशर-आकार वाले हिस्सों तक चलते हैं, मशीन का चयन ऑफसेट के आकार और वजन के अनुसार होता है।
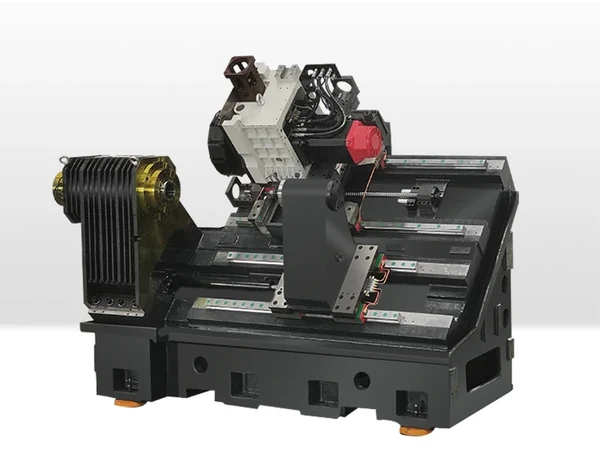
बड़े, भारी सनकी शाफ्ट के लिए - क्रशर और प्रेस परिवार जहां शाफ्ट लंबा है और काउंटरवेट पर्याप्त है - शुरुआती बिंदु TCK6350B हेवी-ड्यूटी CNC तिरछा बिस्तर खराद है। इसकी कठोरता ही एक लंबे ऑफसेट हिस्से को कट द्वारा आकार से बाहर धकेले जाने से बचाती है, और तिरछा बिस्तर भारी चिप लोड को हटा देता है जो एक बड़े फोर्जिंग या बार से ऑफसेट को रफ करने के साथ आता है।
मध्यम विलक्षण शाफ्ट - पंप ड्राइव, विलक्षण कैम शाफ्ट और छोटे प्रेस भाग - TCK6050 CNC तिरछा बिस्तर खराद पर आराम से चलते हैं, जो रफिंग पास और फिनिशिंग पास के मिश्रण को संभालता है, इन भागों को उनके बीच लंबे सेटअप परिवर्तन के बिना आवश्यकता होती है। जहां जर्नल सतहें सनकी के कार्य भार को वहन करती हैं, वहां परिष्करण कार्य रफिंग मशीन के बजाय उच्च परिशुद्धता वाले खराद मॉडल पर किया जाता है, क्योंकि सतह को केवल एक आयाम रखने के बजाय स्लाइडिंग संपर्क से बचना होता है। पूरी रेंज CNC स्लैंट बेड लेथ पेज पर सूचीबद्ध है।
कई विलक्षण शाफ्ट अकेले काम नहीं बदल रहे हैं। जब एक ही भाग में एक की-वे, एक स्पलाइन, एक फ्लैट या एक क्रॉस होल होता है जिसे ऑफसेट के साथ चरण में बैठना होता है, तो एक मशीन के लिए मामला मजबूत होता है जो एक सेटअप में घूमता है और मिल करता है: CNC मिल-टर्न मशीनें भाग को फिर से क्लैंप किए बिना मुड़े हुए जर्नल और संचालित सुविधाओं को काट देता है, जो शाफ्ट के दूसरी मशीन में जाने पर चरण खोने के जोखिम को हटा देता है। प्रमुख मिल्ड वेब, फ्लैंज फेस या ड्रिल किए गए पैटर्न वाले बड़े सनकी शाफ्ट क्षैतिज मशीन जैसे HMC630-डीटी क्षैतिज मशीनिंग केंद्र के लिए बेहतर अनुकूल हैं, जहां भाग को कई तरफ से स्पिंडल में प्रस्तुत किया जाता है और ऑफसेट को एक डेटाम से संदर्भित किया जा सकता है। छोटे विलक्षण घटक जो अधिकतर मिल्ड होते हैं - एक कैम प्लेट, एक सनकी हब, एक लॉकिंग सनकी - एक उद्देश्य-निर्मित स्थिरता पर वर्टिकल मशीनिंग सेंटर पर चलाए जाते हैं।

प्रक्रिया नियम हम एक्सेंट्रिक शाफ्ट पर अपनाते हैं
पहले मुख्य पत्रिकाओं को पलटें
मुख्य पत्रिकाएँ भाग की धुरी को परिभाषित करती हैं। हम पहले उन्हें काटते हैं और उसके बाद आने वाली हर चीज के लिए उन्हें आधार मानते हैं - ऑफसेट, कीवे, क्रॉस होल और अंतिम निरीक्षण। जब मुख्य जर्नल जल्दी स्थापित हो जाते हैं, तो विलक्षण सेटअप को एक सतह के विरुद्ध इंगित किया जा सकता है जो शाफ्ट समाप्त होने पर भी वहां रहेगा, न कि कच्चे स्टॉक के विरुद्ध जो हटाया जाने वाला है।
सेटअप को संतुलित करें, न कि केवल भाग को
विलक्षण कार्य की योजना बनाई गई है ताकि असंतुलित द्रव्यमान को स्थिरता में समर्थित किया जा सके और रफिंग पास एक दूसरे के खिलाफ संतुलित रहें। काउंटरवेट वेब वाले एक हिस्से पर, वेब के दोनों किनारों को एक ही चरण में खुरदुरा किया जाता है, बजाय इसके कि एक तरफ खत्म हो जाए जबकि दूसरा अभी भी कच्चा हो। जहां ऑफसेट बड़ा है, वहां सेटअप - चक, फिक्स्चर, स्थिर आराम - की व्यवस्था की जाती है ताकि भाग भारी तरफ लटका न रहे।
वास्तविक डेटाम से ऑफसेट स्थापित करें
ऑफसेट केंद्र छेद, आस्तीन फिक्स्चर या संकेत का उपयोग करके मुख्य अक्ष से ऑफसेट बनाया जाता है, और इसकी दिशा भाग पर चिह्नित की जाती है। वह निशान कॉस्मेटिक नहीं है - यह वही है जो अगला ऑपरेशन पढ़ता है। हम फिनिशिंग कट से पहले मशीन पर ऑफसेट की भी पुष्टि करते हैं, इसलिए जो सेटअप चला गया है वह काम करने वाली सतहों को काटने के बाद काटने से पहले ही पकड़ लिया जाता है।
कठोर, व्यवस्थित, ख़त्म
भारी ऑफसेट कार्य चरणों में किया जाता है: भत्ता के साथ रफ, जारी तनाव को खुद को दिखाने की अनुमति दें, जहां सामग्री और अनुप्रयोग की आवश्यकता होती है वहां तनाव से राहत दें, फिर उस हिस्से पर समाप्त करें जैसा वह अब बैठता है। भारी रफिंग कट के तुरंत बाद अंतिम सतहों का पीछा करना इस प्रकार है कि कैसे एक बड़ा सनकी एक मोड़ के साथ समाप्त होता है जिसे सीधा करना पड़ता है, और एक तैयार सनकी शाफ्ट को सीधा करना इसे व्यवस्थित करने के लिए छोड़ने से कहीं अधिक महंगा है।
संचालित सुविधाओं को उसी केंद्र रेखा पर काटें
कीवेज़, स्प्लिन, फ़्लैट और क्रॉस होल को मुख्य जर्नल से स्थित किया जाता है और पहले काटे गए निशान से चरणबद्ध किया जाता है। जहां उन विशेषताओं को दूसरी मशीन पर तैयार किया जाता है, वहां डेटाम को ग्रहण करने के बजाय स्थानांतरित और जांचा जाता है। मिल-टर्न मशीनों पर उन्हें जर्नल के समान सेटअप में काटा जाता है, जो ऑफसेट और संचालित सुविधाओं को समझौते में रखने का सबसे साफ तरीका है।
भाग निकलने से पहले चरण को सत्यापित करें
एक विलक्षण शाफ्ट पर अंतिम जांच व्यास नहीं है - यह सुविधाओं के बीच का संबंध है: ऑफसेट किस दिशा में है, कीवे इसके विपरीत कहां बैठता है, और क्या प्रत्येक जर्नल उस अक्ष के अनुरूप चलता है जिससे वह संबंधित है। वह जांच उस हिस्से के साथ की जाती है जिस तरह से उसे सेवा में समर्थित किया जाएगा।

गुणवत्ता और स्थिरता
एक विलक्षण शाफ्ट को उस चरण कोण के लिए अस्वीकार कर दिया जाता है जो तंत्र से मेल नहीं खाता है, एक ऑफसेट जो गलत डेटाम से सेट किया गया था, जर्नल जो उस अक्ष पर सही नहीं चलते हैं, एक शाफ्ट जो रफिंग के बाद मुड़ गया है, या एक कीवे जो उस ऑफसेट के साथ लाइन में नहीं है जिसके खिलाफ यह काम करता है। इनमें से कोई भी दोष किसी एक सतह की समाप्ति से संबंधित नहीं है। वे सतहों के बीच संबंधों के बारे में हैं, और रिश्ते सेटअप और अनुक्रम द्वारा निर्धारित होते हैं - किस डेटाम का उपयोग किया गया था, जब भाग को व्यवस्थित करने की अनुमति दी गई थी, और क्या चरण को हर ऑपरेशन के माध्यम से आगे बढ़ाया गया था।
Handemo 2008 से तेंगझोउ में 220,000 वर्ग मीटर के एक संयंत्र में 660 से अधिक कर्मचारियों के साथ मशीन टूल्स का निर्माण कर रहा है, और यहां विलक्षण शाफ्ट प्रोग्राम किसी भी शाफ्ट प्रोग्राम की तरह शुरू होते हैं: परीक्षण भाग पर सेटअप और अनुक्रम को साबित करें, फिर उस सेटअप पर बैच चलाएं जो सिद्ध हो चुका है। यदि आप एक विलक्षण शाफ्ट की योजना बना रहे हैं, तो वह ड्राइंग जो हमें सबसे अधिक बताती है वह वह है जो ऑफसेट दिशा, संचालित सुविधाओं के चरण और पत्रिकाओं को एक-दूसरे के प्रति सच्चा रहना दिखाती है - ये तीन चीजें हैं जो तय करती हैं कि मशीन में भाग व्यवहार करता है या नहीं।
अक्सर पूछे जाने वाले प्रश्नों
विलक्षण शाफ्ट का उपयोग किसके लिए किया जाता है?
यह घूर्णन को प्रत्यागामी या दोलन गति में परिवर्तित करता है। जॉ क्रशर, वाइब्रेटिंग स्क्रीन, वाइब्रेटरी कॉम्पेक्टर, एक्सेंट्रिक और पंच प्रेस, एक्सेंट्रिक-ड्राइव पंप और हाइड्रोलिक मोटर्स सभी ऑफसेट जर्नल के साथ एक शाफ्ट का उपयोग करते हैं। ऑफसेट जर्नल मुख्य अक्ष की परिक्रमा करता है और मशीन को आगे और पीछे जाने के लिए जिस भी तंत्र की आवश्यकता होती है उसे चलाता है।
आप CNC लेथ पर ऑफसेट जर्नल की मशीनिंग कैसे करते हैं?
ऑफसेट को अपनी एक अलग धुरी के रूप में स्थापित करके। हम पहले मुख्य जर्नल को डेटाम के रूप में स्थापित करते हैं, फिर ऑफसेट सेंटर होल, स्लीव फिक्स्चर या चार-जबड़े की व्यवस्था का उपयोग करके ऑफसेट सेंटर पर भाग को पकड़ते हैं या इंगित करते हैं, ताकि टूल ऑफसेट अक्ष के चारों ओर कट जाए। ऑफसेट की दिशा को भाग पर चिह्नित किया जाता है और प्रत्येक सुविधा के लिए संदर्भ के रूप में उपयोग किया जाता है जिसे इसके विरुद्ध चरणबद्ध किया जाना है।
मशीनिंग के दौरान विलक्षण शाफ्ट कंपन क्यों करते हैं?
क्योंकि द्रव्यमान घूर्णन अक्ष पर नहीं है। एक काउंटरवेट वेब या एक ऑफसेट जर्नल जो एक तरफ से खुरदरा होता है, केवल उस हिस्से को खींचता है, और असंतुलन गति के साथ बढ़ता है। फिक्स एक सेटअप है जो असंतुलित द्रव्यमान को वहन करता है, अक्ष के दोनों किनारों पर रफिंग पास को संतुलित करता है, और लंबे शाफ्ट पर स्थिर आराम या टेलस्टॉक से समर्थन करता है।
विलक्षण शाफ्ट किस सामग्री से बने होते हैं?
मध्यम और बड़े शाफ्ट के लिए 42CrMo और 40Cr जैसे मिश्र धातु स्टील, 20CrMnTi जैसे केस-हार्डनिंग ग्रेड जहां एक कामकाजी सतह को स्लाइडिंग पहनने का विरोध करना पड़ता है, सरल सनकी ड्राइव के लिए 45 स्टील, और कुछ कम लोड वाले कास्ट सनकी के लिए डक्टाइल आयरन। चुनाव कठोरता और तनाव-राहत के चरणों को तय करता है जो रफिंग और फिनिशिंग के बीच में होते हैं।
क्या आप एक सेटअप में कीवे और क्रॉस होल के साथ एक सनकी शाफ्ट को मशीन कर सकते हैं?
हाँ, मिल-टर्न मशीन बिल्कुल इसी के लिए है। जर्नलों को मोड़ना और कीवेज़, फ़्लैट्स या क्रॉस होल्स को एक ही सेटअप में मिलाना, संचालित सुविधाओं को ऑफसेट के साथ चरणबद्ध रखता है, जब भाग को कहीं और फिर से क्लैंप किया जाता है तो संदर्भ खोने का जोखिम नहीं होता है। भारी मिल्ड वेब के साथ बहुत बड़े सनकी शाफ्ट आमतौर पर क्षैतिज मशीनिंग केंद्र पर चलाए जाते हैं।
एक एक्सेंट्रिक शाफ्ट मशीनिंग योजना प्राप्त करें
हमें शाफ्ट भेजें - ऑफसेट और उसकी दिशा, जर्नल जिन्हें एक-दूसरे के लिए सही चलना है, कीवे का चरण, स्प्लिन या क्रॉस होल, सामग्री और बैच आकार - और Handemo सही खराद, मिल-टर्न या क्षैतिज मशीन और इसके साथ जाने के लिए प्रक्रिया अनुक्रम की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC ट्रांसमिशन शाफ्ट की मशीनिंग और CNC मशीनिंग स्टेनलेस स्टील शाफ्ट सीधे शाफ्ट कार्य को कवर करते हैं, और CNC लेथ बनाम मिल-टर्न बताते हैं कि जब संचालित विशेषताएं एकल-सेटअप मशीन को उचित ठहराती हैं।