CNC मशीनिंग ऑटोमोटिव पार्ट्स: एक एप्लीकेशन गाइड
ऑटोमोटिव कार्य शायद ही कभी एक भाग के रूप में आता है। यह एक फूस पर एक ब्रैकेट के रूप में आता है, एक हाउसिंग जिस पर कास्टिंग नंबर अंकित होता है, या एक शाफ्ट जिसे एक खरीदार किसी ऐसे व्यक्ति से प्राप्त कर रहा है जो अब दोबारा ऑर्डर पर तीन सप्ताह की देरी से आया है। यह हिस्सा अक्सर आसान हिस्सा होता है। यह तय करता है कि काम लाभदायक है या नहीं, इसे कितनी बार दबाना पड़ता है, इंतजार करने के बजाय चक्र का कितना हिस्सा काटने में खर्च होता है, और क्या पचासवें हजार टुकड़े पहले की तरह व्यवहार करते हैं।
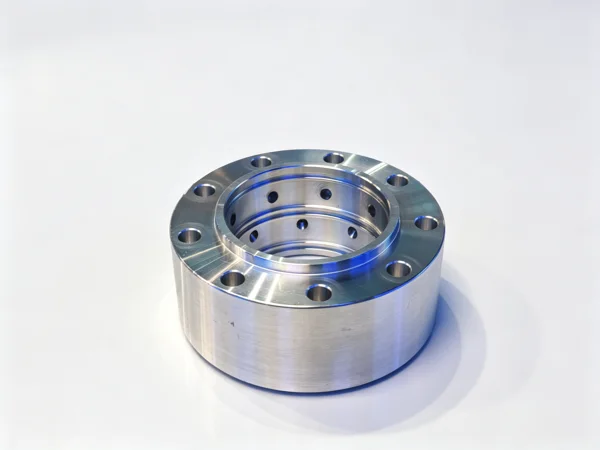
यह मार्गदर्शिका एक घटक के बजाय ऑटोमोटिव मशीनिंग कार्य के आकार के बारे में है: वास्तव में दरवाजे के माध्यम से क्या आता है, कैसे सामग्री और ड्राइंग आपको दूसरे के बजाय एक मशीन की ओर धकेलती है, और स्थिरता और प्रक्रिया निर्णय जो चुपचाप प्रति भाग लागत निर्धारित करते हैं। घटक-स्तरीय विवरण के लिए, गियरबॉक्स हाउसिंग, हाइड्रोलिक वाल्व बॉडी और बेयरिंग और फ़्लैंज हाउसिंग के लिए हमारी मार्गदर्शिकाएँ उन परिवारों पर गहराई से जाती हैं।
ऑटोमोटिव नौकरी में वास्तव में क्या होता है
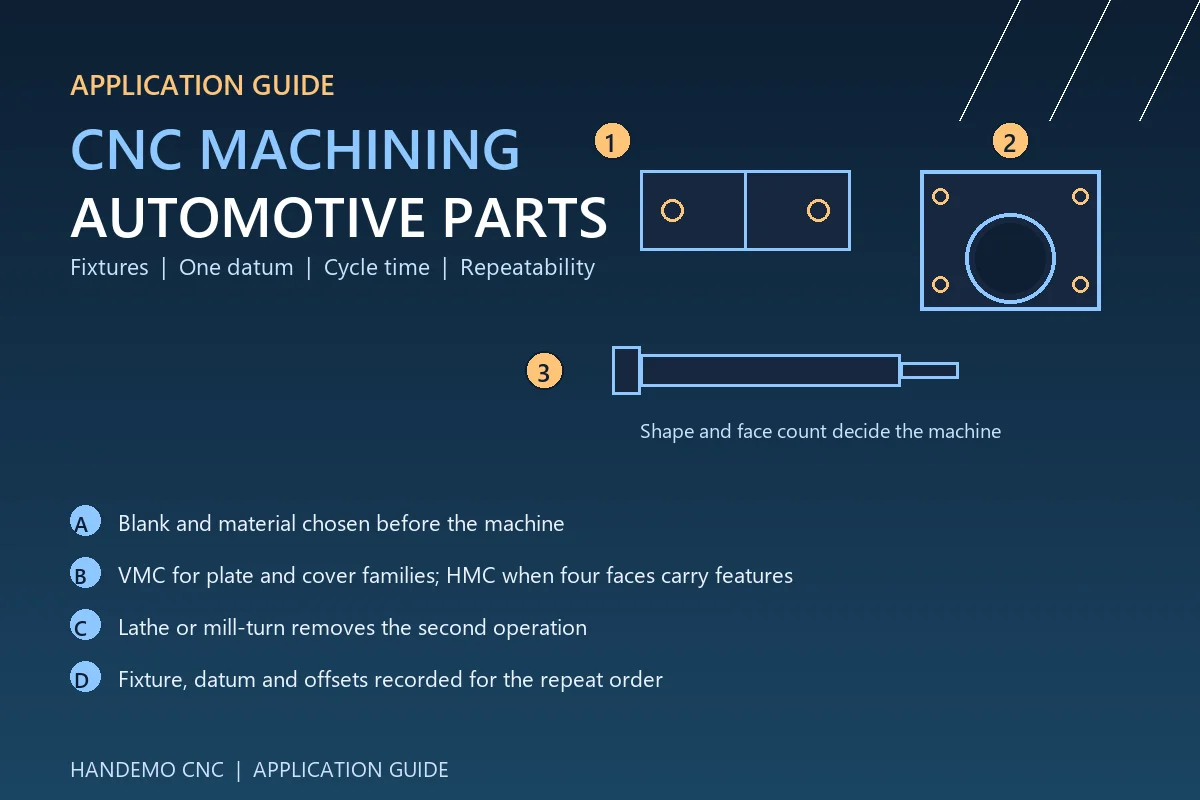
ऑटोमोटिव मशीनिंग कार्य कुछ पहचानने योग्य आकृतियों में विभाजित होता है, और प्रत्येक की अलग-अलग लागत होती है।
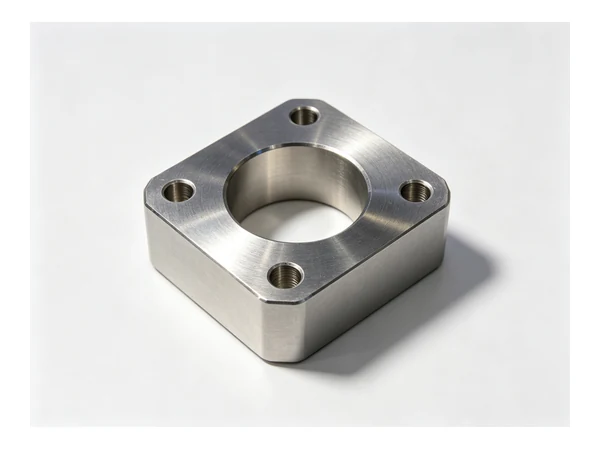
ब्रैकेट, प्लेट, कवर और छोटे आवास कास्टिंग या फ्लैट प्लेट के रूप में आते हैं। विशेषताएं दो या तीन चेहरों में फैली हुई हैं, वॉल्यूम अधिक हैं, और चक्र छोटा है। यहां पैसा लोड और अनलोड के समय पर जीता या खोया जाता है और एक फिक्स्चर एक बार में कितने हिस्सों को पकड़ सकता है।
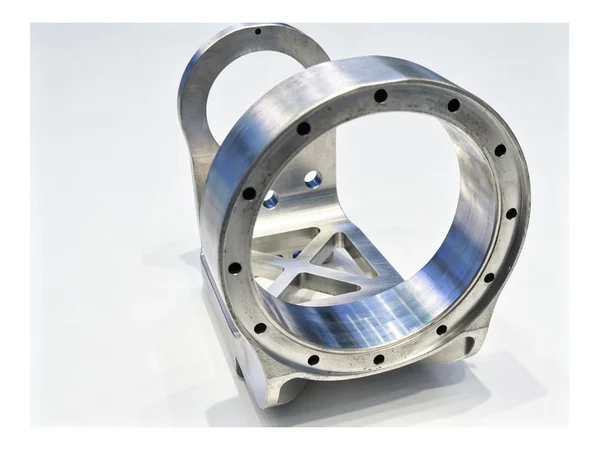
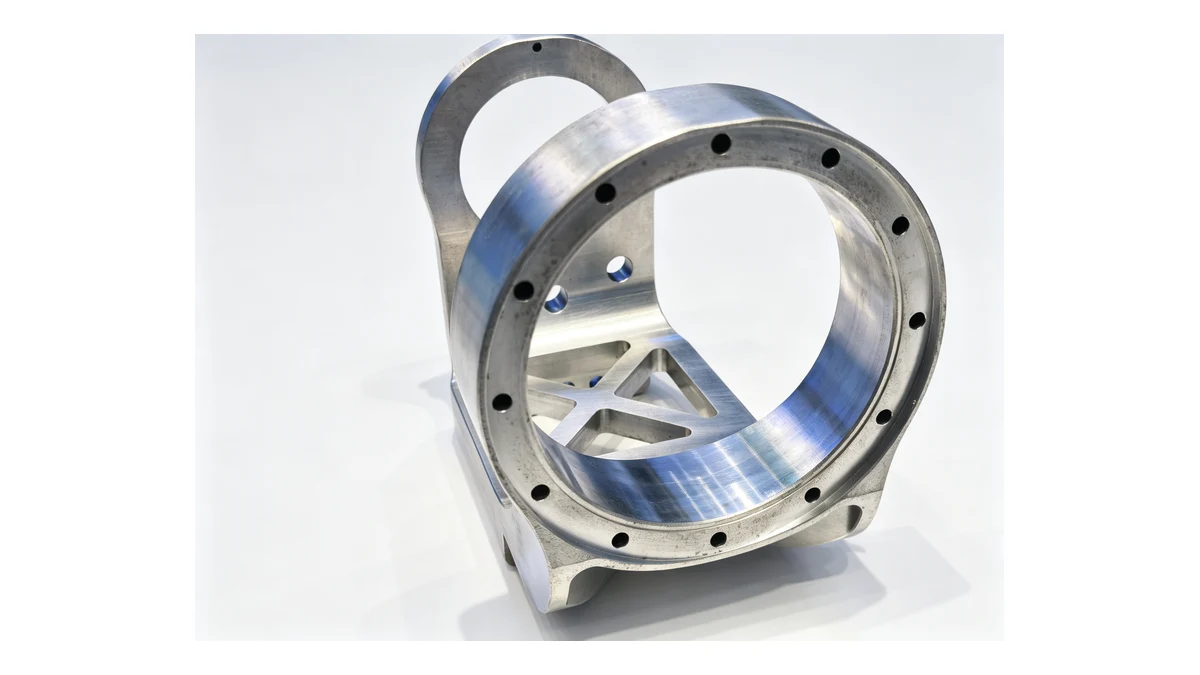
बड़े आवास, गियरबॉक्स आवरण और क्लच बॉडी बोर के साथ कास्टिंग के रूप में आते हैं जिन्हें एक लंबी धुरी पर एक दूसरे के साथ पंक्तिबद्ध होना पड़ता है। सेटअप गिनती दुश्मन है. हर बार जब हिस्सा मेज से बाहर आता है, तो बोर और बढ़ते चेहरों के बीच संबंध खतरे में पड़ जाता है।
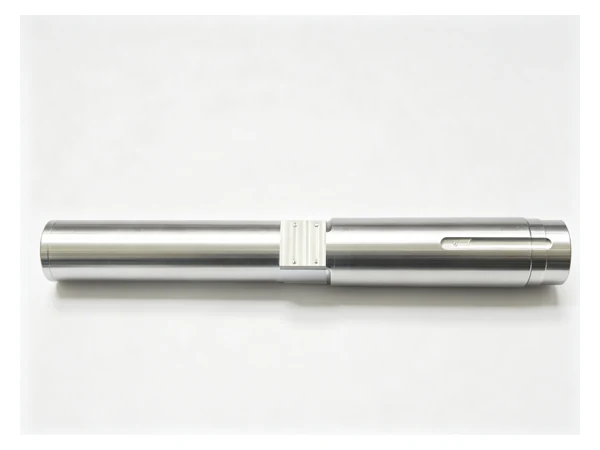
शाफ्ट, स्पिंडल, एक्सल, स्लीव और फिटिंग बार, फोर्जिंग या ट्यूब के रूप में आते हैं। वे गोल हैं, वे मुड़ना चाहते हैं, और उन पर कोई भी मिलिंग या क्रॉस ड्रिलिंग आमतौर पर एक दूसरा ऑपरेशन होता है जिसे उसी मशीन में अवशोषित किया जा सकता है।
सुरक्षा और संरचनात्मक हिस्से मोटे स्टील के रूप में आते हैं, कभी-कभी जाली होते हैं, और ड्राइंग आमतौर पर ट्रेसेबिलिटी के बारे में एक नोट के साथ आती है। वे कार्य उपकरण के जीवनकाल और रिक्त स्थान को कितनी अच्छी तरह नियंत्रित किया जाता है, से तय होते हैं, स्पिंडल गति से नहीं।
मशीन से पहले टूलींग का निर्धारण सामग्री और रिक्त स्थान पर किया जाता है
दो सामग्रियों में एक ही ब्रैकेट दो अलग-अलग कार्य हैं। एल्यूमीनियम मिश्र धातुएं स्वतंत्र रूप से कटती हैं, लंबे चिप्स का उत्पादन करती हैं जिन्हें किसी उपकरण के चारों ओर लपेटने से पहले खाली करना पड़ता है, और हल्के फिनिशिंग पास के साथ एक अच्छी सतह देते हैं। कच्चा लोहा छोटे और धूल को काटता है, एक स्थिर धार रखता है, और किसी भी शीतलक रणनीति को दंडित करता है जो धूल को रास्ते में बसने देता है। स्टील मध्य मामला है, और उच्च शक्ति और कठोर ग्रेड वे हैं जो यह तय करते हैं कि किसी दुकान को भारी मशीन की आवश्यकता है या नहीं।
सामग्री जितनी ही रिक्तता भी मायने रखती है। एक कास्टिंग अपने स्वयं के आंतरिक तनाव और एक कठोर त्वचा के साथ आती है जिसे समान रूप से उतारना पड़ता है, या पहले कट के बाद भाग हिल जाएगा। फोर्जिंग के लिए आवश्यक है कि सतह को साफ-सुथरा काटने से पहले उसके फ्लैश को साफ किया जाए। बार या प्लेट चिप्स के रूप में तैयार सुविधाओं के बीच सब कुछ हटा देती है, जिससे काटने में समय लगता है लेकिन संपूर्ण सोर्सिंग निर्भरता समाप्त हो जाती है।
एक नए ऑटोमोटिव हिस्से के लिए हमारी सामान्य सलाह यह है कि रिक्त स्थान पर प्रक्रिया को साबित करें जिसे प्राप्त करना सबसे आसान है, फिर जब मात्रा टूलींग को उचित ठहराती है तो निकट-नेट रिक्त स्थान पर जाएं। वह क्रम मशीनिंग निर्णयों को फाउंड्री की समय सारिणी से अलग रखता है।
मशीन का चयन भाग के आकार के अनुसार होता है
एक भी ऑटोमोटिव मशीन नहीं है. तीन परिवार लगभग इस सारे काम को अंजाम देते हैं।
प्लेट, ब्रैकेट और कवर कार्य के लिए लंबवत मशीनिंग केंद्र
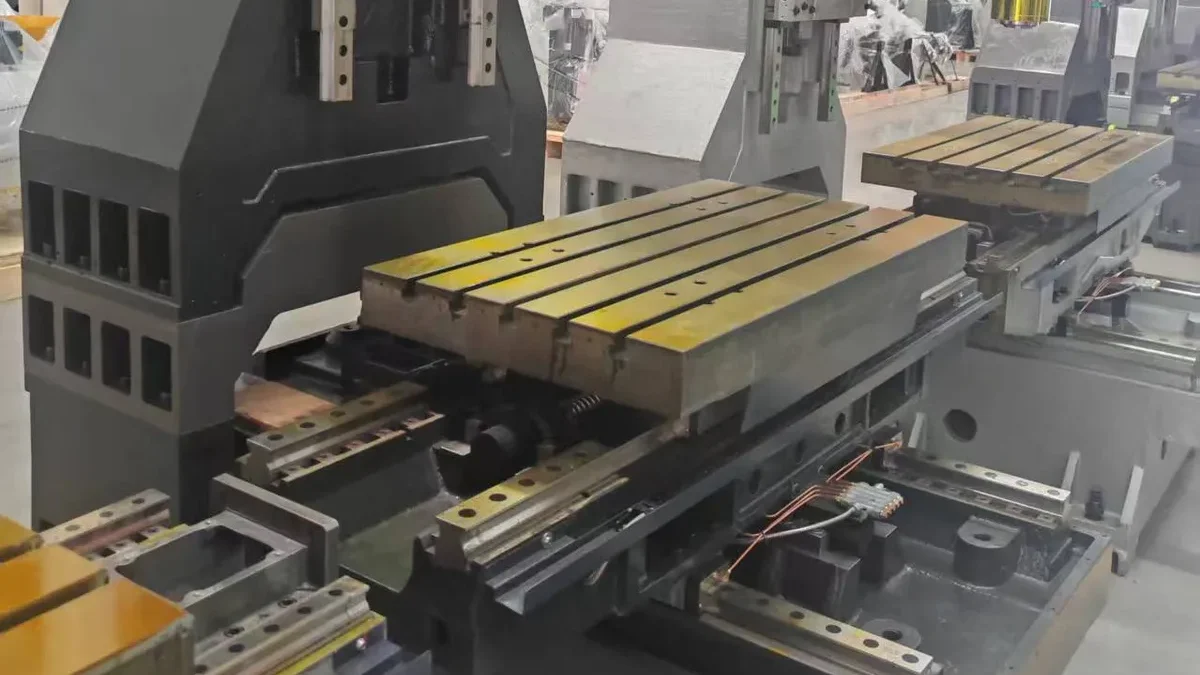
उन हिस्सों के लिए जो ऊपर से खुले और पहुंच योग्य हैं, एक कठोर फ्रेम वाला वर्टिकल मशीनिंग सेंटर सबसे अधिक लागत प्रभावी उपकरण है। VMC1160 जैसी मशीन में दरवाजे के आकार की ढलाई के लिए कार्य आवरण होता है, और VMC855 छोटी प्लेट और ब्रैकेट परिवारों को संभालता है जहां चक्र को कुछ मिनटों में मापा जाता है। जहां पूरे दिन एक ही डेटाम फेस का उपयोग किया जाता है, एक लंबवत मशीन कट के बारे में ऑपरेटर का दृष्टिकोण भी रखती है, जो पहले लेख पर लोगों द्वारा स्वीकार किए जाने से कहीं अधिक मायने रखता है।
क्षैतिज मशीनिंग केंद्र जहां कई चेहरे मायने रखते हैं
जब कास्टिंग के चार पहलू सामने आते हैं, तो एक रोटरी टेबल और एक पैलेट चेंजर वाली एक क्षैतिज मशीन अंकगणित को बदल देती है। भाग को एक बार क्लैंप किया जाता है और अनुक्रमित किया जाता है, इसलिए बोर, चेहरे और बोल्ट पैटर्न को एक रिश्ते में काटा जाता है, और ऑपरेटर अगले फूस को लोड करता है जबकि स्पिंडल अभी भी काट रहा है। पांच मिनट के चक्र और चार तरफ की विशेषताओं वाले हिस्से पर, यह आमतौर पर एक सेटअप और तीन के बीच का अंतर होता है। एक HMC630-DT आवास परिवारों को कवर करता है, और भारी और गहरे काम के लिए क्षैतिज रेंज में बोरिंग और मिलिंग मशीनें बोर लेती हैं जिन तक एक तीन-अक्ष मशीन को लंबे, पतले टूलींग के साथ पहुंचना होता है।
शाफ्ट, आस्तीन और फिटिंग पहले CNC तिरछी बिस्तर खराद पर जाते हैं और फिर दूसरे ऑपरेशन के लिए वापस आते हैं, या वे कभी भी नहीं निकलते हैं। एक डुअल-स्पिंडल मिल-टर्न मशीन सामने के छोर को काटते समय पीछे के छोर को पूरा करता है, और एक Y-अक्ष मशीन जैसे कि हमारी मिल-टर्न रेंज बिना किसी दूसरे फिक्स्चर के क्रॉस होल और ऑफ-सेंटर सुविधाओं को संभालती है। ऑटोमोटिव गोल भागों पर, दूसरे ऑपरेशन को हटाना तेज़ स्पिंडल से अधिक मूल्यवान है।
फिक्स्चर मशीन से अधिक निर्णय लेते हैं
एक दुकान एक उत्कृष्ट मशीन खरीद सकती है और फिर भी एक हिस्से पर पैसा खो सकती है क्योंकि फिक्स्चर उसे चलने देता है। दो नियम अधिकांश मामलों को कवर करते हैं।
पहला ऑपरेशन उसके बाद सब कुछ सेट कर देता है
ग्राहक जिन सतहों को मापेगा वे वे सतहें होनी चाहिए जिन पर मशीन काम करती है, पहले ऑपरेशन पर स्थापित की जानी चाहिए और उसके बाद के प्रत्येक ऑपरेशन के लिए रखी जानी चाहिए। एक आवास पर इसका मतलब आम तौर पर मुख्य बोर को बोर करना और बढ़ते चेहरे का सामना करना पड़ता है जबकि हिस्सा अभी भी कच्चे कास्टिंग स्थिरता पर है, फिर उस बोर और चेहरे को बाकी सब चीजों के लिए संदर्भ के रूप में उपयोग करना है। ब्रैकेट पर इसका अर्थ है शुरुआत में एक बार एक क्लैंपिंग में माउंटिंग प्लेन और दो लोकेटिंग छेद ढूंढना।
जहां भाग मजबूत है वहां क्लैंपिंग करें
जब कास्टिंग और पतले आवरणों को नीचे खींचा जाता है तो वे विक्षेपित हो जाते हैं। एक क्लैंप जो किसी हिस्से के किनारे पर गैप को बंद करता है, वह कहीं और गैप को खोल देगा। व्यावहारिक उत्तर यह है कि क्लैंपिंग को हवा के ऊपर नहीं, बल्कि सपोर्ट के ऊपर से दबाया जाए, क्लैंपिंग को क्रमबद्ध किया जाए ताकि भाग कसने से पहले ही बैठ जाए, और जहां दीवार पतली है, वहां इसे नीचे से सहारा दिया जाए या इसे जोर से दबाने के बजाय कैविटी को भरा जाए। हम ऐसे हिस्से के साथ बहस करने के बजाय एक समर्थन ब्लॉक जोड़ना चाहेंगे जो दोहराया नहीं जाएगा।
ऑटोमोटिव नौकरियां कहां जीती जाती हैं: साइकिल और चेंजओवर
उत्पादन भाग पर, काटने का समय अक्सर चक्र का सबसे बड़ा हिस्सा नहीं होता है। लोड करना, जांचना, किसी प्रोग्राम के चयन की प्रतीक्षा करना और चिप्स साफ़ करना चुपचाप कटौती से अधिक जोड़ सकता है।
तीन आदतें लगभग हर ऑटोमोटिव नौकरी पर लाभकारी प्रभाव डालती हैं। बुर्ज या मैगज़ीन में टूल की गिनती इतनी कम रखें कि मशीन पांच सेकंड के कट के लिए टूल की अदला-बदली न करे। फिक्स्चर रखें ताकि भाग केवल एक ही दिशा में जा सके, क्योंकि उलटा भाग स्क्रैप होता है और स्क्रैप की गई कास्टिंग की लागत मशीनीकृत कास्टिंग की तुलना में अधिक होती है। और भाग के लिए प्रोग्राम और ऑफसेट को संग्रहीत और नामित रखें ताकि अगला बैच खाली पृष्ठ से शुरू होने के बजाय वहीं शुरू हो जहां पिछला समाप्त हुआ था।
बैच का आकार भी योजना को बदलता है। एक छोटा पहला बैच नरम स्थिरता और सावधानीपूर्वक कटौती को उचित ठहराता है; एक स्थायी आदेश एक समर्पित फिक्स्चर, पैलेट्स को उचित ठहराता है, और इस बात पर गंभीरता से विचार करता है कि पैलेट चेंजर वाली एक क्षैतिज मशीन एक वर्ष के भीतर अपने लिए भुगतान करती है या नहीं।
दूसरे वर्ष को पहले वर्ष की तरह रखना
रनों के बीच स्थिरता उपकरण से अधिक रिकॉर्ड से आती है। फिक्स्चर और क्लैम्पिंग विधि को लिखें, जिसने काम को निपटाया, फिनिशिंग टूल पर पहुंच सहित प्रत्येक चरण में उपयोग किए जाने वाले उपकरण, और फिनिशिंग पास विभाजित होने पर संचालन के क्रम को लिखें। वह संक्षिप्त लॉग हर बार भाग के वापस आने पर दोहराए जाने वाले ऑर्डर और नई विकास परियोजना के बीच का अंतर है।
खराब हुए हिस्सों को खराब होने के बजाय समय पर बदलें। फिक्स्चर पैड, लोकेटिंग पिन, नरम जबड़े और कोलेट सभी उपयोग के साथ चलते हैं, और एक लोकेटिंग पिन जो चुपचाप घिस गया है, एक बैच का उत्पादन करेगा जिसे समझाना मुश्किल है। जहां ग्राहक क्षमता प्रमाण मांगता है, तो उत्तर एक परिभाषित गेजिंग योजना और नियंत्रण के रूप में रखा गया एक मशीनीकृत संदर्भ टुकड़ा होता है, न कि ड्राइंग पर मुद्रित कोई संख्या। हम आपके साथ उस योजना को बनाने में प्रसन्न हैं, और हम इसे सरल भाषा में रखते हैं ताकि यह ऑपरेटर के परिवर्तन से बच सके।
अक्सर पूछे जाने वाले प्रश्न
क्या आप हमारे द्वारा आपूर्ति की जाने वाली कास्टिंग से ऑटोमोटिव पार्ट्स की मशीनिंग कर सकते हैं?
हाँ। कास्टिंग की ड्राइंग और फोटोग्राफ के साथ भेजें और ध्यान दें कि कच्चा माल कहां जोड़ा गया है। हम उन महत्वपूर्ण विशेषताओं पर शेष स्टॉक की जांच करेंगे, क्योंकि कास्टिंग पर असमान स्टॉक पहला लेख स्थानांतरित होने का सबसे आम कारण है।
आप कौन से बैच आकार लेते हैं?
मुट्ठी भर प्रोटोटाइप से लेकर स्थायी मासिक ऑर्डर तक सब कुछ। प्रक्रिया को सिद्ध करने के लिए पहला बैच आमतौर पर एक साधारण फिक्स्चर पर चलाया जाता है; मात्रा ज्ञात होने के बाद समर्पित फिक्स्चर और फूस की व्यवस्था आती है।
आप किस मशीन पर एल्युमीनियम ऑटोमोटिव पार्ट्स लगाते हैं?
खुले, पहुंच योग्य हिस्से ऊर्ध्वाधर मशीनिंग केंद्र पर जाते हैं। चार तरफ की विशेषताओं वाले हिस्से एक रोटरी टेबल के साथ एक क्षैतिज मशीन पर जाते हैं, और गोल हिस्से एक खराद या मिल-टर्न मशीन पर जाते हैं इसलिए दूसरा ऑपरेशन गायब हो जाता है।
क्या आप सुरक्षा-संबंधी भाग के लिए नियंत्रित प्रक्रिया पर काम कर सकते हैं?
हाँ। हम आपके साथ एक गेजिंग योजना बनाते हैं, नियंत्रण के रूप में एक मशीनीकृत संदर्भ टुकड़ा रखते हैं, और प्रत्येक कार्य के लिए स्थिरता, उपकरण और अनुक्रम को रिकॉर्ड करते हैं ताकि एक ज्ञात स्थिति से दोहराव आदेश शुरू हो सके।
आप ऑटोमोटिव पार्ट को कितनी तेजी से उद्धृत कर सकते हैं?
आम तौर पर एक या दो कार्यदिवस के भीतर, और एक उपयोगी उद्धरण के लिए तीन चीजों की आवश्यकता होती है: ड्राइंग, वार्षिक मात्रा, और यदि कोई मौजूद है तो भाग की एक तस्वीर। उनसे हम केवल एक घंटे की दर ही नहीं, बल्कि एक मशीन की अनुशंसा और एक फिक्स्चर की कीमत तय कर सकते हैं।
हमें वह भाग भेजें जिसे आप बनाने का प्रयास कर रहे हैं
यदि आप एक ऑटोमोटिव पार्ट उद्धृत कर रहे हैं और वॉल्यूम वास्तविक है, तो हमें ड्राइंग और एक तस्वीर भेजें। हम उस मशीन के साथ वापस आएंगे जिस पर हम इसे लगाएंगे, जिस फिक्सचर का हम निर्माण करेंगे, और जिस क्रम को हम चलाएंगे, इसलिए आपको जो कीमत मिलेगी वह मशीन के बजाय एक प्रक्रिया के लिए है। Handemo मशीनें ऑटोमोटिव कास्टिंग, फोर्जिंग, बार और प्लेट 150 से अधिक देशों में खरीदारों के लिए काम करती हैं, 220,000 वर्ग मीटर के एक संयंत्र से जो 2008 से मशीन टूल्स का निर्माण कर रहा है।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC गियरबॉक्स हाउसिंग के लिए मशीनिंग गाइड | CNC हाइड्रोलिक वाल्व बॉडीज के लिए मशीनिंग गाइड | वीएमसी बनाम एचएमसी: मशीनिंग केंद्र कैसे चुनें | CNC ऑटोमोटिव पार्ट्स निर्माण के लिए मशीनें