CNC मशीनिंग स्टेनलेस स्टील शाफ्ट: प्रक्रिया और मशीनें
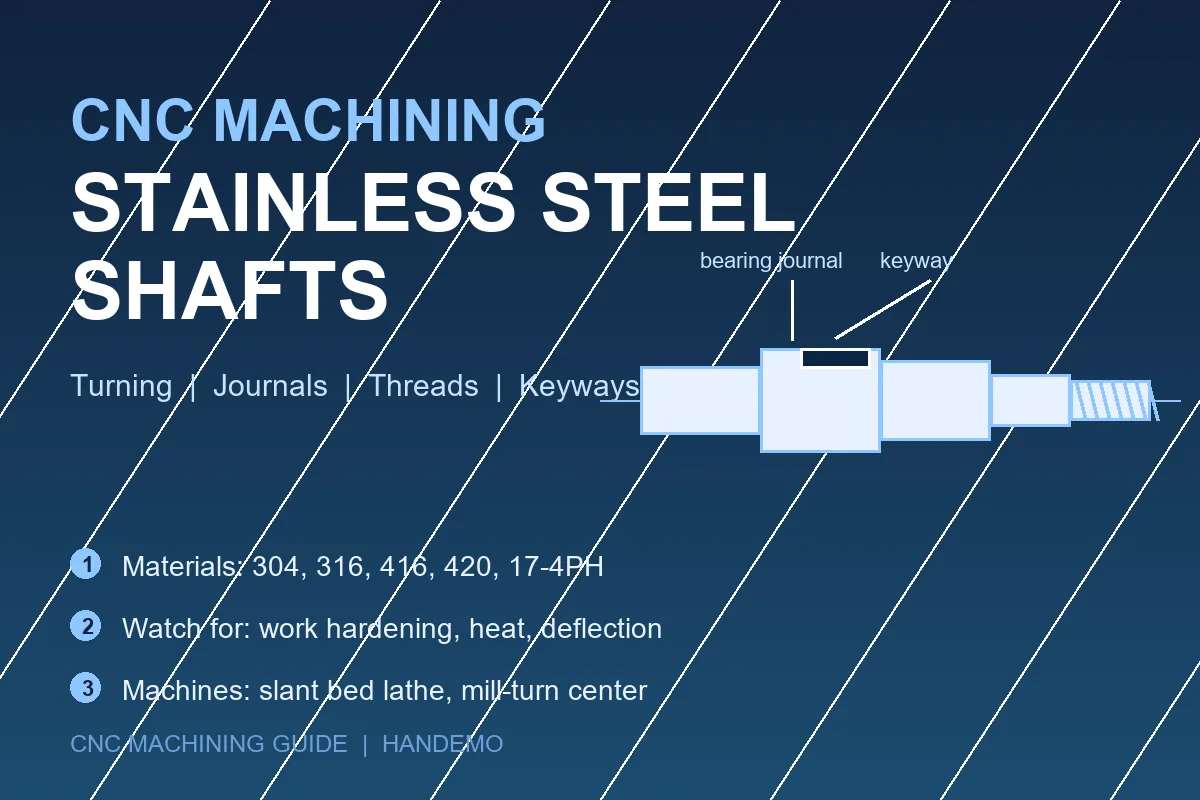
एक स्टेनलेस स्टील शाफ्ट ड्राइंग पर शायद ही कभी विफल रहता है। यह सेवा में विफल रहता है - एक सील होंठ पर जो अंडाकार घिस गया है, एक बियरिंग जर्नल पर जो अपना फिट खो चुका है, या एक धागे पर जो अपना टॉर्क नहीं पकड़ पाएगा। स्टेनलेस बनाना वह जगह है जहां अधिकांश समस्याएं पैदा होती हैं, और जहां उन्हें रोका जाता है। सामग्री काटने वाले किनारे से इस तरह से लड़ती है जैसे कार्बन स्टील नहीं करता है, और शाफ्ट एक लंबा, पतला हिस्सा होता है जो भार भारी होने पर उपकरण से दूर चला जाता है। यह आलेख बताता है कि कैसे Handemo CNC मशीनें स्टेनलेस स्टील शाफ्ट - ग्रेड जो हम सबसे अधिक देखते हैं, वे विशेषताएं जो तय करती हैं कि शाफ्ट स्वीकार किया जाता है या नहीं, जिन मशीनों पर हम काम करते हैं, और प्रक्रिया नियमों का हम पहले रफिंग पास से अंतिम निरीक्षण तक पालन करते हैं।
स्टेनलेस स्टील शाफ्ट को क्या अलग बनाता है
प्रत्येक स्टेनलेस ग्रेड मशीनें एक जैसी नहीं होती हैं, और किसी भी शाफ्ट कार्य पर पहला निर्णय यह होता है कि हम किस परिवार को काट रहे हैं। 304 और 316 जैसे ऑस्टेनिटिक ग्रेड पंप, खाद्य उपकरण और प्रक्रिया मशीनरी में सबसे आम हैं। वे सख्त और संक्षारण प्रतिरोधी हैं, लेकिन वे कड़ी मेहनत करते हैं - जैसे ही कटर इसे रगड़ता है सतह सख्त हो जाती है, और अगला पास एक त्वचा से मिलता है जो कोर से भी सख्त होती है। 420 और 416 जैसे फेरिटिक और मार्टेंसिटिक ग्रेड का उपयोग किया जाता है जहां शाफ्ट को कठोरता या पहनने के प्रतिरोध की आवश्यकता होती है; 416 फ्री-मशीनिंग है और कट में कहीं बेहतर व्यवहार करता है, जबकि 420 एक नियंत्रित प्रक्रिया को पुरस्कृत करता है क्योंकि यह टूल पर कठिन है। 17-4PH जैसे वर्षा-कठोर ग्रेड बीच में बैठते हैं: वे उम्र बढ़ने से पहले एक अच्छी फिनिश के लिए मशीन बनाते हैं, फिर गर्मी उपचार में ताकत हासिल करते हैं।
उन सभी में जो बात साझा है वह यह है कि वे गर्मी को कटिंग एज से धीरे-धीरे दूर ले जाते हैं। कार्बन स्टील में गर्मी का एक बड़ा हिस्सा चिप के साथ निकल जाता है; स्टेनलेस में एक बड़ा हिस्सा टूल और वर्कपीस में रहता है। वह एकल गुण शाफ्ट पर अधिकांश व्यावहारिक नियमों को संचालित करता है: काटने की धार को तेज रखें, इसे ठंडा रखें, लोड को स्थिर रखें, और उपकरण को कभी भी बैठकर रगड़ने न दें।
जहां स्टेनलेस स्टील शाफ्ट का उपयोग किया जाता है
हमारा स्टेनलेस शाफ्ट कार्य कुछ स्पष्ट परिवारों में आता है। पंप शाफ्ट के एक सिरे पर एक प्ररित करनेवाला और दूसरे सिरे पर एक युग्मन होता है, जिसके बीच में एक तैयार जर्नल पर एक सील लगी होती है। मोटर शाफ्ट और वाल्व स्पिंडल के आकार समान होते हैं लेकिन अलग-अलग सतहें मायने रखती हैं। मिक्सर और एजिटेटर शाफ्ट लंबे और पतले होते हैं, इसलिए विक्षेपण ही पूरी समस्या है। खाद्य और फार्मास्युटिकल उपकरण 316 शाफ्ट का उपयोग करते हैं जहां सतह चिकनी और साफ करने योग्य होनी चाहिए। हाइड्रोलिक और इंस्ट्रूमेंटेशन भागों को एक कंधे या एक कदम की आवश्यकता होती है जो किसी और चीज़ का पता लगाता है, जिसका अर्थ है कि चेहरे और व्यास को एक साथ काम करना होगा। प्रत्येक परिवार में शाफ्ट को सतहों की एक छोटी संख्या की तुलना में उसके समग्र आकार से कम आंका जाता है: असर जर्नल, सील सीट, कंधा जो रनआउट को नियंत्रित करता है, धागा जिसे पकड़ना होता है, और कोई भी कीवे, फ्लैट या स्प्लिन जो टॉर्क को प्रसारित करता है।
शाफ्ट टर्निंग कठिन क्यों है?
कड़ी मेहनत करो
ऑस्टेनिटिक स्टेनलेस पर एक सुस्त किनारा या बहुत हल्का पास सतह को काटने के बजाय रगड़ता है, और सतह उपकरण के नीचे सख्त हो जाती है। अगले चरण में सख्त त्वचा को काटना होता है, जो किनारे को और अधिक कुंद कर देती है और परत को फिर से सख्त कर देती है। फिक्स एक तेज, सकारात्मक कटिंग एज है, कट की वास्तविक गहराई जो कठोर परत के नीचे आती है, और एक फ़ीड जो स्केटिंग के बजाय उपकरण को व्यस्त रखती है। हल्के पास से उसी सतह को दोबारा काटना स्टेनलेस शाफ्ट को उपकरण से अधिक सख्त बनाने का सबसे तेज़ तरीका है।
ताप और उपकरण
क्योंकि गर्मी किनारे के पास रहती है, उपकरण ग्रेड और शीतलक स्टील की तुलना में अधिक मायने रखते हैं। हम स्टेनलेस के लिए ग्रेड और कोटिंग्स का उपयोग करते हैं और कूलेंट को वहां पहुंचाते हैं जहां चिप वास्तव में बनती है। शाफ्ट को स्टेनलेस पर या गलत स्थान पर शीतलक के साथ चलाने से उपकरण का जीवन छोटा हो जाता है और खराब कट के शुरुआती लक्षण तब तक छिप जाते हैं जब तक कि फिनिश पहले से ही चिह्नित न हो जाए।
पतले भाग पर विक्षेपण
एक शाफ्ट अपने व्यास के सापेक्ष लंबा होता है, इसलिए काटने वाला बल इसे उपकरण से दूर धकेल देता है। परिणाम एक टेपर, एक बैरल आकार, या एक व्यास है जो चक पर सही है और टेलस्टॉक छोर पर गलत है। लंबे शाफ्टों पर हम इसे टेलस्टॉक या स्थिर आराम से नियंत्रित करते हैं, दोनों तरफ से संतुलित पास लेते हैं, और कटिंग लोड को मामूली रखते हैं ताकि भाग कट से दूर न झुके।
बकबक करो और ख़त्म करो
शाफ्ट बजते हैं. बहुत अधिक असमर्थित लंबाई वाला एक पतला शाफ्ट अपनी आवृत्ति पर कंपन करेगा, और उपकरण सतह को एक पैटर्न के साथ चिह्नित करता है जो हर बार खराब हो जाता है। उत्तर वैसे ही हैं जैसे वे किसी भी पतले हिस्से पर होते हैं: एक छोटा ओवरहांग, एक कठोर सेटअप, एक उपकरण पथ जो कट में आसानी से प्रवेश करता है, और कंपन को कम करने के लिए काम के पीछे पर्याप्त समर्थन।
धागों और फिट पर पित्त पड़ना
स्टेनलेस स्टील खराब हो जाता है - सामग्री दबाव में अपने आप वेल्ड हो जाती है। धागों पर, प्रेस फिट पर और फिसलने वाली किसी भी सतह पर, यह फटी हुई धातु या धागे के रूप में दिखाई देता है जो सफाई से इकट्ठा नहीं होगा। तेज़ टूलींग, सही थ्रेड ज्योमेट्री और एक फिनिश पास जो रगड़ता नहीं है, वे हैं जो सतहों को फटने से बचाते हैं।
स्टेनलेस स्टील शाफ्ट के लिए अनुशंसित मशीनें
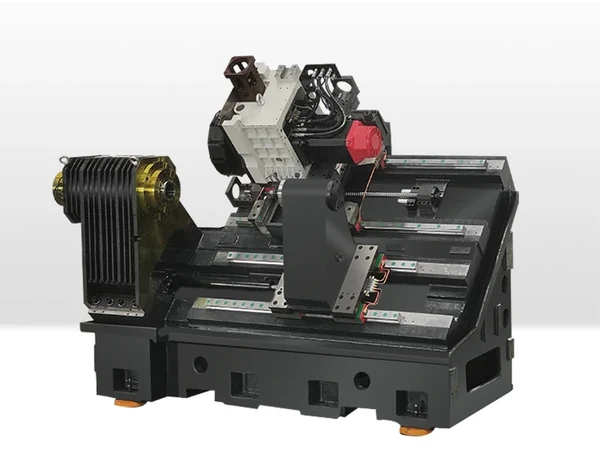
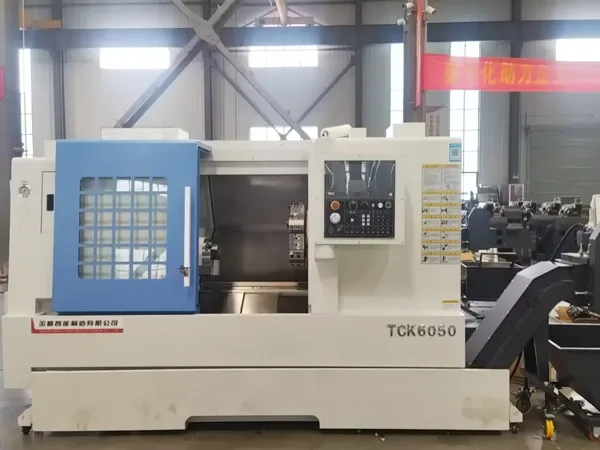
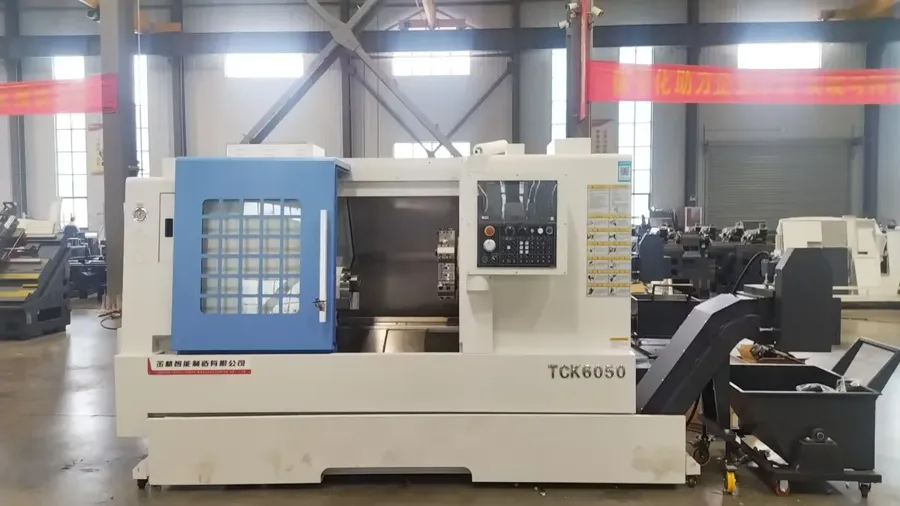
शाफ्ट का काम टर्निंग का काम है, और अधिकांश स्टेनलेस शाफ्ट के लिए हमारा शुरुआती बिंदु TCK6050 CNC तिरछा बिस्तर खराद है। तिरछा बिस्तर उपकरण के चारों ओर ढेर लगाने के बजाय चिप्स को कट से दूर गिरने देता है, जो स्टेनलेस पर मायने रखता है जहां किनारे के नीचे फंसी चिप एक चिप होती है जो सतह को रगड़ कर सख्त कर देगी। मशीन जल्दी से स्थापित हो जाती है और एक साथ आने वाले छोटे और लंबे शाफ्ट के मिश्रित बैच के साथ आरामदायक होती है।
जब शाफ्ट भारी, लंबा होता है या उसे अपनी पूरी लंबाई के साथ अपना आकार बनाए रखना होता है, तो TCK6350B हेवी-ड्यूटी CNC खराद कठोरता और बड़ी कार्य सीमा लाता है जो लंबे हिस्से को केंद्रों के बीच स्थिर रखता है। जर्नल और सील सीटों पर बढ़िया फिनिश वाले शाफ्ट के लिए, TCK6050D उच्च परिशुद्धता खराद हल्के फिनिशिंग पास के आसपास बनाया गया है जो स्टेनलेस सतहों पर प्रतिक्रिया करता है, और TCK70D एक बड़े लिफाफे पर उसी तरह के काम को कवर करता है।
शाफ्ट हमेशा शुद्ध टर्निंग कार्य नहीं होते हैं। एक शाफ्ट को एक की-वे, एक फ्लैट, एक क्रॉस होल या एक फ़्लैंज फेस की भी आवश्यकता होती है, यह एक ऐसी मशीन का मामला है जो एक सेटअप में घूमती और मिल जाती है। CNC मिल-टर्न मशीनें हमें भाग को दूसरी मशीन में ले जाए बिना घुमाए गए व्यास और संचालित सुविधाओं को काटने देती है, जो री-क्लैंप और इसके साथ आने वाली रनआउट त्रुटि को हटा देती है। जहां एक शाफ्ट को केवल एक छोटी मिल्ड सुविधा की आवश्यकता होती है, हम उस ऑपरेशन को इसके बजाय वर्टिकल मशीनिंग सेंटर पर चलाते हैं। सीमा के पार - पूर्ण देखें CNC तिरछा बिस्तर खराद रेंज - नियम समान है: जितनी कम बार भाग को फिर से दबाया जाता है, उतनी ही कम संभावना होती है कि उसकी सघनता खो जाएगी।
प्रक्रिया नियम हम स्टेनलेस शाफ्ट पर पालन करते हैं
कठोर त्वचा के नीचे काटें
ऑस्टेनिटिक स्टेनलेस पर हम प्रकाश पास की एक श्रृंखला के बजाय कट की वास्तविक गहराई लेते हैं, इसलिए किनारा इसके ऊपर सवारी करने के बजाय कार्य-कठोर परत के नीचे रहता है। छोटी नाक त्रिज्या के साथ एक सकारात्मक, तीक्ष्ण ज्यामिति सामग्री को हटाते समय काटने के बल को कम रखती है। यह एक ऐसी आदत है जो सीधे निकलने वाले स्टेनलेस शाफ्ट को कठोर और चिपचिपे निकलने वाले शाफ्ट से अलग करती है।
भाग को ठंडा रखें और चिप को साफ रखें
हम काटने वाले क्षेत्र में बाढ़ लाते हैं और जहां चिप बनती है वहां शीतलक पहुंचाते हैं, और हम उपकरण पथ की योजना बनाते हैं ताकि चिप टूट जाए और भाग को लपेटने के बजाय निकल जाए। पतले शाफ्ट पर, चिप निकासी केवल हाउसकीपिंग नहीं है - उपकरण और काम के बीच फंसी एक चिप एक चिप है जो व्यास को रगड़ती है, सख्त करती है और पतला करती है।
शाफ्ट को सहारा दें, फिर उसे काटें
लंबे शाफ्ट को कम से कम टेलस्टॉक के साथ समर्थित किया जाता है, और जब असमर्थित लंबाई बड़ी होती है तो स्थिर आराम के साथ। पास संतुलित होते हैं इसलिए काटने वाला बल भाग को एक दिशा में नहीं धकेलता है। जहां ज्यामिति अनुमति देती है, हम शाफ्ट को थोड़ा बड़ा छोड़ देते हैं और इसे फिनिशिंग ऑपरेशन से पहले व्यवस्थित होने देते हैं, इसलिए जारी तनाव से कोई भी हलचल अंतिम सतहों के कटने से पहले होती है, न कि बाद में।
कठोर, व्यवस्थित, ख़त्म
स्टेनलेस शाफ्ट जिनमें से बहुत सारी सामग्री हटा दी गई है, बार में आंतरिक तनाव जारी होने के कारण चलती हैं। हम शाफ्ट को रफ करते हैं, उसे व्यवस्थित होने देते हैं, और फिर खत्म करते हैं - फिनिशिंग से पहले जर्नल्स की जांच भी शामिल है ताकि अंतिम कट एक स्थिर हिस्से पर लिया जाए। शाफ्ट पर जहां सीधापन मायने रखता है, अनुक्रम में अंतिम मोड़ से पहले सीधा या तनाव चरण शामिल होता है।
धागों और की-वे को सही क्रम में काटें
धागों को उनका पता लगाने वाले व्यास समाप्त होने के बाद काटा जाता है, इसलिए धागा जिस जर्नल के साथ काम करता है, उसके साथ संकेंद्रित चलता है। कीवे, फ़्लैट और क्रॉस होल को एक ही डेटाम के सापेक्ष रखा जाता है, और जहां उन सुविधाओं को दूसरी मशीन पर किया जाता है, हम शाफ्ट को उसी सेंटरलाइन पर रखते हैं। सील और असर वाली सतहों पर फिनिशिंग पास सबसे अंत में आते हैं, जिस तरह से इसे सेवा में समर्थित किया जाएगा, उसी तरह से समर्थित भाग के साथ।
गुणवत्ता और स्थिरता
एक स्टेनलेस शाफ्ट को उन जर्नलों के लिए अस्वीकार कर दिया जाता है जो एक-दूसरे के साथ संकेंद्रित नहीं होते हैं, एक कंधा जो अक्ष के वर्गाकार नहीं बैठता है, एक लंबे व्यास के साथ एक टेपर, एक धागा जो अपने नट को सफाई से स्वीकार नहीं करेगा, या एक सील सीट जो लोड के तहत फट जाती है। उनमें से हर एक दोष एक प्रक्रिया निर्णय पर आधारित होता है - शाफ्ट को कैसे सहारा दिया गया था, उसमें कितनी गर्मी बची थी, क्या उपकरण धब्बा लगाने के बजाय कतरने के लिए पर्याप्त तेज था, और क्या भाग को खत्म करने से पहले व्यवस्थित होने का समय दिया गया था।
Handemo 2008 से टेंगझोउ में 660 से अधिक कर्मचारियों के साथ 220,000 वर्ग मीटर के एक संयंत्र में मशीन टूल्स का निर्माण कर रहा है, और हम यहां जो स्टेनलेस शाफ्ट प्रोग्राम चलाते हैं, वे उसी तरह से शुरू होते हैं: परीक्षण शाफ्ट पर सेटअप और अनुक्रम साबित करें, फिर उसी सेटअप पर बैच चलाएं। यदि आप शाफ्ट जॉब को देख रहे हैं, तो वह ड्राइंग जो हमें सबसे अधिक बताती है वह वह है जिसमें महत्वपूर्ण सतहों को चिह्नित किया गया है - जर्नल, सील सीट और डेटाम से बाकी हिस्से को मापा जाता है।
अक्सर पूछे जाने वाले प्रश्नों
स्टेनलेस स्टील शाफ्ट को मोड़ने के लिए कौन सी मशीन सबसे अच्छी है?
अधिकांश छोटे और मध्यम शाफ्ट के लिए एक तिरछा बिस्तर खराद जैसे कि TCK6050 सही प्रारंभिक बिंदु है, क्योंकि चिप नियंत्रण और त्वरित सेटअप आकार से अधिक मायने रखता है। लंबे या भारी शाफ्ट को टेलस्टॉक समर्थन के साथ TCK6350B जैसी मशीन की कठोरता की आवश्यकता होती है, और शाफ्ट जो कि कीवे, फ़्लैट या क्रॉस होल भी ले जाते हैं, उन्हें मिल-टर्न मशीन पर चलाना सबसे अच्छा होता है ताकि घुमाए गए और संचालित फीचर्स को एक सेटअप में काटा जा सके।
स्टेनलेस स्टील शाफ्ट पतले क्यों निकलते हैं?
लगभग हमेशा क्योंकि काटने के बल के कारण शाफ्ट विक्षेपित हो जाता है। एक पतला शाफ्ट उपकरण से दूर धकेलता है, इसलिए व्यास चक के ठीक पास होता है और दूर के सिरे पर गलत होता है। टेलस्टॉक या स्थिर आराम के साथ भाग को सहारा देना, पास को संतुलित करना और कटिंग लोड को मामूली रखना ही स्टेनलेस शाफ्ट को उसकी लंबाई के साथ सीधा रखता है।
आप टर्निंग के दौरान स्टेनलेस को सख्त होने से कैसे रोकते हैं?
कठोर परत के ऊपर की बजाय उसके नीचे काटकर। एक तेज़ सकारात्मक धार, कट की वास्तविक गहराई और एक स्थिर फ़ीड उपकरण को रगड़ने के बजाय कतरनी सामग्री को बनाए रखती है। एक ही सतह से बार-बार गुजरने वाली रोशनी के कारण सतह सख्त हो जाती है और फिनिश विफल हो जाती है।
आप शाफ्ट के लिए किस स्टेनलेस ग्रेड की मशीन बनाते हैं?
पंप, वाल्व और प्रक्रिया उपकरण के लिए ज्यादातर ऑस्टेनिटिक ग्रेड 304 और 316, साथ ही 416 और 420 जहां पहनने के प्रतिरोध या कठोरता की आवश्यकता होती है, और वर्षा-सख्त ग्रेड जैसे 17-4पीएच जहां भाग गर्मी उपचार में ताकत हासिल करता है। हर एक की योजना अलग-अलग होती है - 416 फ्री-मशीनिंग स्टॉक एक ही सेटअप में 316 से बहुत अलग व्यवहार करता है।
क्या आप ऐसे शाफ्ट की मशीन बना सकते हैं जिसमें टर्निंग और मिलिंग दोनों की आवश्यकता हो?
हाँ। एक मिल-टर्न मशीन स्पिंडल को छोड़े बिना मुड़े हुए व्यास और कीवे, फ्लैट्स या क्रॉस होल को काट देती है, जो उन विशेषताओं को जर्नल के साथ संकेंद्रित रखती है। जहां केवल एक छोटी मिल्ड सुविधा की आवश्यकता होती है, ऑपरेशन को उसी डेटाम से स्थित शाफ्ट के साथ ऊर्ध्वाधर मशीनिंग केंद्र पर चलाया जा सकता है।
एक स्टेनलेस स्टील शाफ्ट मशीनिंग योजना प्राप्त करें
हमें शाफ्ट के बारे में बताएं - ग्रेड, व्यास और लंबाई, सतहें जिन्हें संकेंद्रित रहना है, चाहे इसमें एक कीवे, स्पलाइन या क्रॉस होल हो, और बैच आकार हो - और Handemo सही लेथ या मिल-टर्न मशीन और इसके साथ जाने की प्रक्रिया की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC ट्रांसमिशन शाफ्ट की मशीनिंग और केस स्टडी: एक प्रिसिजन ट्रांसमिशन शाफ्ट की मशीनिंग - शाफ्ट ज्यामिति, समर्थन और अनुक्रम कैसे परिणाम तय करते हैं, इस पर दो और विचार हैं।