CNC मशीनिंग ईवी मोटर हाउसिंग: प्रक्रिया और मशीनें
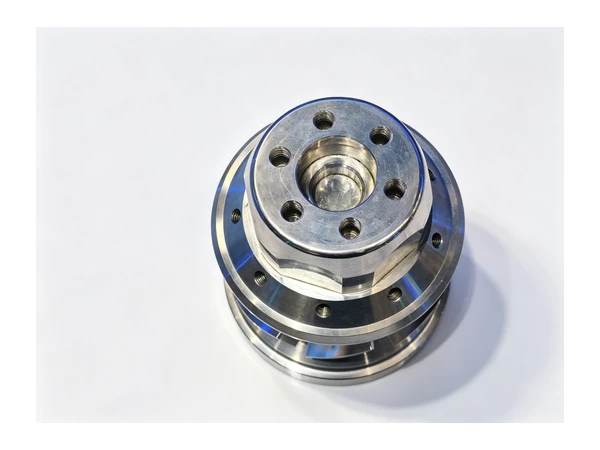
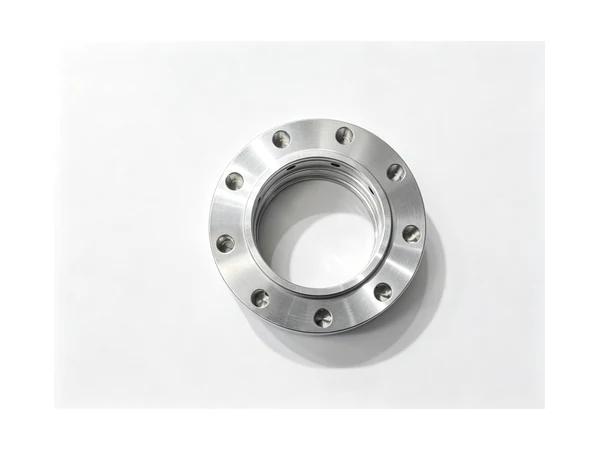
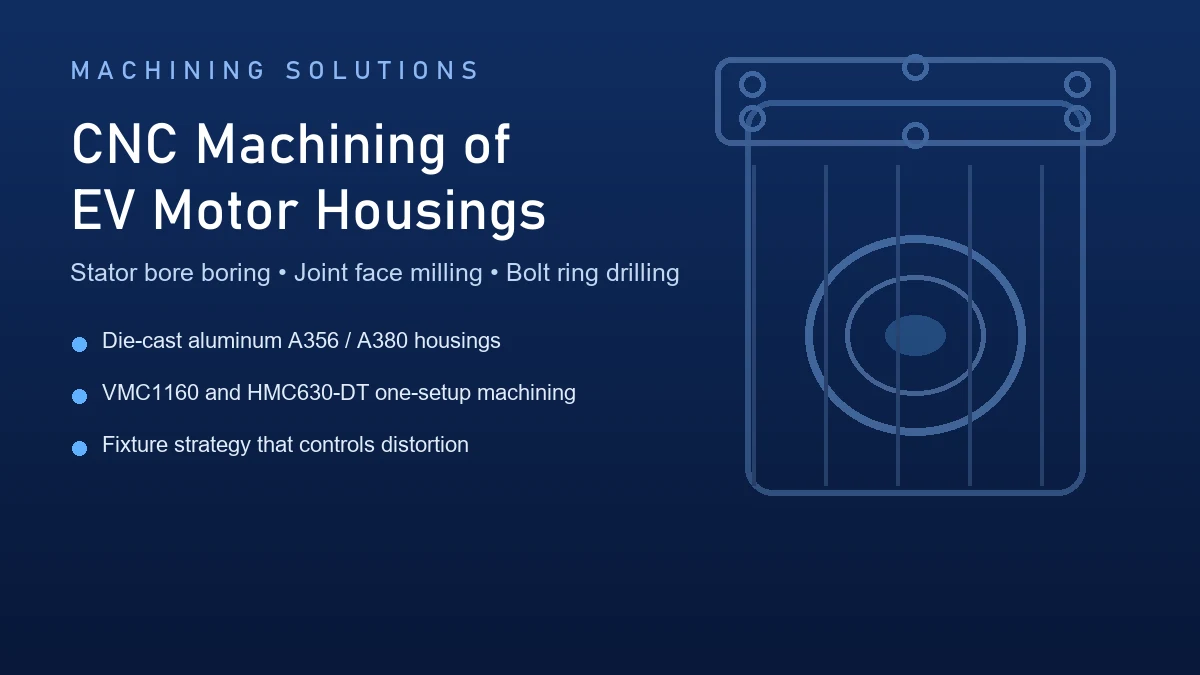
ईवी मोटर हाउसिंग एक कठोर हिस्से की तरह नहीं दिखती - जब तक कि आप उसके बगल में खड़े न हों। यह एक छोटे टूलबॉक्स के आकार की डाई कास्टिंग है, जिसमें पतली दीवारें हैं, एक बड़ा बोर है जिसमें स्टेटर को बैठाना है, दो मशीनी चेहरे हैं जो गियरबॉक्स और इन्वर्टर को बोल्ट करते हैं, और रिम के चारों ओर तीस या अधिक टैप किए गए छेद हैं। सामग्री नरम एल्यूमीनियम है, जो आसान लगती है, लेकिन जब आप इसे खोलते हैं तो नरम एल्यूमीनियम बिल्कुल हिलता है। जो दुकानें इन आवासों की मशीन बनाती हैं, वे समान तीन समस्याओं से जूझती हैं: भाग के स्थिरता छोड़ने के बाद विकृति, पतले खंडों पर बकबक, और कास्टिंग शिथिल होने पर एक बड़े बोर को गोल रखना। इस लेख में बताया गया है कि कैसे Handemo CNC मशीनें ईवी मोटर हाउसिंग - सामग्री, मशीनें जो हम सुझाते हैं, और प्रक्रिया अनुक्रम जो हाउसिंग को ड्राइंग के भीतर रखता है।
भाग: सामग्री और ज्यामिति
एक इलेक्ट्रिक वाहन मोटर हाउसिंग दो कार्य करती है। यह स्टेटर और रोटर को सटीक संरेखण में ले जाता है, और यह मशीनी चेहरों के माध्यम से मोटर को बाकी ड्राइवट्रेन से जोड़ता है। स्टेटर बोर भाग पर हावी होता है - एक बड़ा, आमतौर पर अंधा या स्टेप्ड बोर, जो डाई कास्टिंग से मशीनीकृत होता है। इसके चारों ओर गियरबॉक्स माउंटिंग फेस, इन्वर्टर फेस, कूलिंग मार्ग और फास्टनर छेद की एक रिंग होती है। क्योंकि आवास ड्राइव इकाई की संरचनात्मक रीढ़ है, इसके मशीनीकृत चेहरे और बोर यह निर्धारित करते हैं कि मोटर कितनी शांति से चलती है और बीयरिंग कितने समय तक चलती है।
एल्यूमीनियम डाई कास्टिंग - A356 और A380 परिवार सबसे आम हैं - लगभग सभी यात्री-वाहन आवास बनाते हैं। डाई कास्टिंग एक ही बार में पतली, सुसंगत दीवारें और जटिल कूलिंग जैकेट देता है, लेकिन यह मशीनिस्ट समस्याएं भी लाता है: कठोर धब्बों के साथ ढली हुई त्वचा, बोर की दीवार में दिखाई देने वाली सरंध्रता, और आंतरिक तनाव जो सामग्री के बाहर आने पर निकलता है। वाणिज्यिक और औद्योगिक मोटर आवास अक्सर ग्रे आयरन या एल्यूमीनियम रेत कास्टिंग होते हैं, जो फिर से अलग तरीके से मशीन करते हैं - लोहा क्षमाशील और स्थिर होता है, जबकि रेत-कास्ट एल्यूमीनियम को स्केल के माध्यम से सावधानीपूर्वक कटौती की आवश्यकता होती है। हम उन सभी को मशीनीकृत करते हैं, और प्रक्रिया की योजना कास्टिंग गुणवत्ता से शुरू होती है, मशीन से नहीं।
ईवी मोटर हाउसिंग के लिए अनुशंसित मशीनें
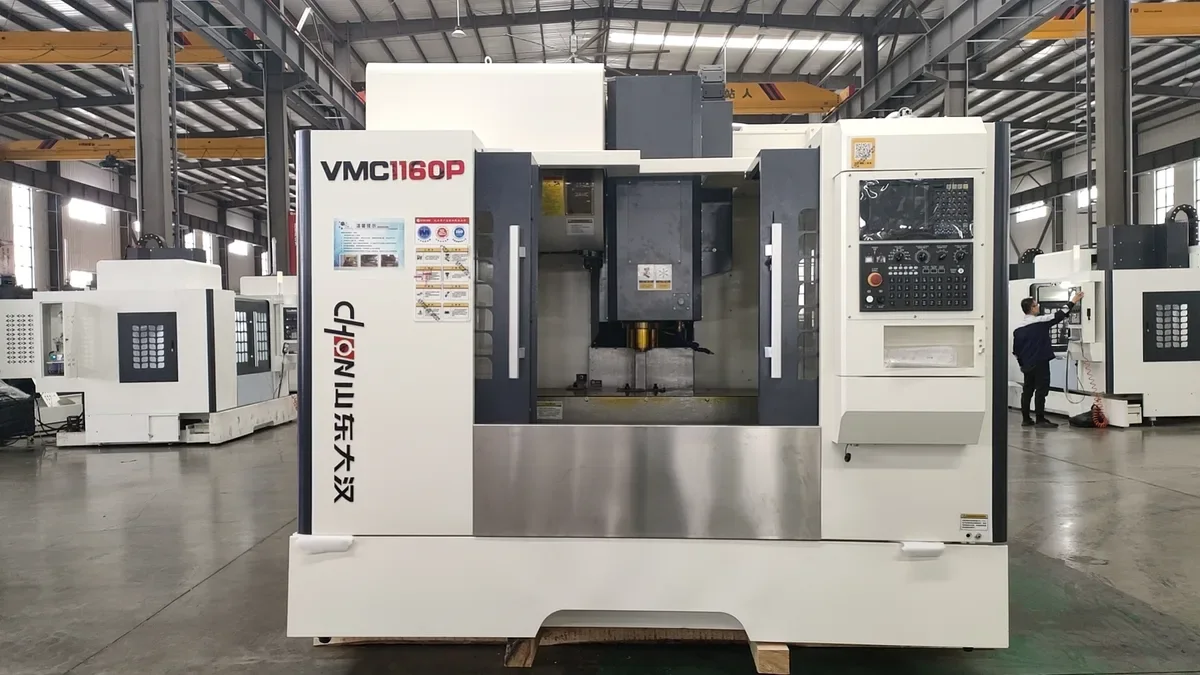
प्रोटोटाइप और छोटे-बैच आवास कार्य के लिए, VMC1160 ऊर्ध्वाधर मशीनिंग केंद्र हमारा सामान्य प्रारंभिक बिंदु है। स्टेटर बोर, गियरबॉक्स फेस और बोल्ट रिंग सभी को एक ही सेटअप में मशीनीकृत किया जा सकता है, जो कि बोर को फेस के वर्गाकार रखता है। VMC1160 में मध्यम यात्री-वाहन आकार तक के आवासों के लिए कार्य लिफाफा और टेबल की ताकत है, और एक बैच में आवास वेरिएंट के बीच अदला-बदली बस एक स्थिरता परिवर्तन है।
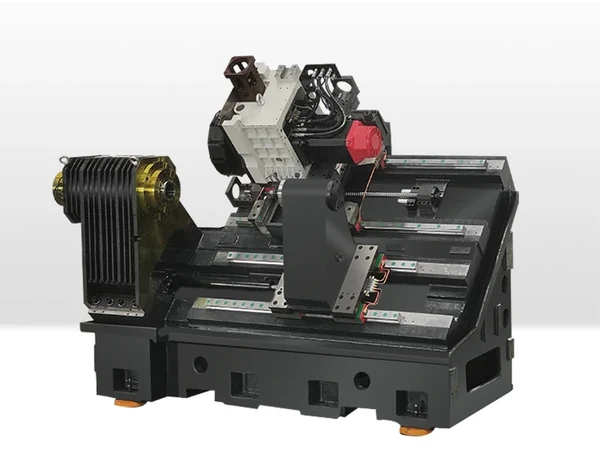
एक बार वॉल्यूम बढ़ने या आवास को कई पहलुओं पर मशीनिंग की आवश्यकता होती है - गियरबॉक्स पक्ष, फिर इन्वर्टर पक्ष - एक HMC630-डीटी क्षैतिज मशीनिंग केंद्र अपना स्थान अर्जित करता है। इसकी रोटरी टेबल भाग को अनुक्रमित करती है ताकि स्पिंडल एक क्लैंपिंग में कई चेहरों तक पहुंच सके, और चिप्स बोर में बैठने के बजाय गिर जाएं। बड़े ट्रैक्शन-मोटर हाउसिंग और ट्रक अनुप्रयोगों के लिए, VMC1370 हेवी-ड्यूटी वर्टिकल मशीनिंग सेंटर अतिरिक्त टेबल लोड वहन करता है और भारी कास्टिंग के माध्यम से गहरे कट को संभालता है। आप हमारे वर्टिकल मशीनिंग सेंटर रेंज में से जो भी चुनें, नियम एक ही है: बोर और उससे संबंधित चेहरों को मशीन करें, उनके बीच के हिस्से को खोले बिना।
ईवी मोटर हाउसिंग की मशीनिंग: प्रक्रिया बिंदु
कास्टिंग को ठीक करें, तैयार आकार को नहीं
जब आप एल्युमीनियम के आवासों को खोलते हैं तो वे स्प्रिंग हो जाते हैं, इसलिए फिक्स्चर को कास्टिंग को उसी तरह पकड़ना होगा जिस तरह से वह सेवा में बैठेगा - असर वाले क्षेत्रों और बोल्ट रिंग के नीचे समर्थित, कभी भी पतली दीवार के बीच में नहीं जकड़ा जाता है। हम फिक्स्चर का उपयोग करते हैं जो पहले कास्टिंग डेटम बिंदुओं का पता लगाते हैं, एक संदर्भ चेहरे को मशीन करते हैं, फिर बाकी कार्यों के लिए मशीनीकृत सतहों को फिर से लोकेट करते हैं। एक सपाट मेज के सामने पतली दीवार वाली कास्टिंग को मजबूती से पकड़ने की कोशिश करना उस आवास को काटने का सबसे तेज़ तरीका है जो मशीन पर सही दिखता है और सीएमएम पर आकार से बाहर है।
स्टेटर बोर संदर्भ है
स्टेटर बोर को पहले या दूसरे स्थान पर मशीनीकृत किया जाता है, और बाकी सब कुछ इससे स्थित होता है। बोर का आकार एक कठोर बोरिंग बार, छोटे ओवरहैंग और हल्के फिनिशिंग पास के साथ किया जाता है - नरम एल्यूमीनियम बोर में एक लंबी पट्टी टेपर और चटर मार्क्स के लिए एक नुस्खा है। यदि कास्टिंग में बोर दीवार के पास छिद्र है, तो हम इसे मशीनिंग से पहले लाते हैं ताकि ग्राहक वेल्डिंग, संसेचन या संशोधित कास्टिंग के बीच निर्णय ले सके, इससे पहले कि हम एक छेद काट दें जिसे स्थानांतरित नहीं किया जा सकता है।
चेहरे, बोल्ट के छल्ले और शीतलन कनेक्शन
जहां संभव हो, गियरबॉक्स और इन्वर्टर फेस को बोर के समान सेटअप में मशीनीकृत किया जाता है, इसलिए फेस फ़्लैटनेस और बोर स्क्वेयरनेस को एक साथ नियंत्रित किया जाता है। रिम के चारों ओर बोल्ट छेद ड्रिल किए जाते हैं और उसी डेटाम से टैप किए जाते हैं; एक स्पॉट ड्रिल सबसे पहले टैप ड्रिल को घुमावदार या ढली हुई सतह पर चलने से रोकती है। कूलिंग कनेक्शन को आम तौर पर ड्रिल किया जाता है और एक कोण पर या ब्लाइंड पॉकेट में टैप किया जाता है - इस तरह की सुविधा के लिए उत्पादन चलाने से पहले प्रोग्राम जांच और परीक्षण भाग की आवश्यकता होती है, न कि फर्श पर अनुमान लगाने की।
बंद आवास के अंदर चिप नियंत्रण
ब्लाइंड बोर और एंगल्ड कूलेंट पोर्ट ट्रैप चिप्स, और कूलिंग पैसेज में छोड़ी गई चिप ग्राहक के लिए प्रतीक्षारत वारंटी दावा है। थ्रू-स्पिंडल कूलेंट गहरे छिद्रों को साफ़ करने में मदद करता है, और प्रत्येक टैप किए गए छेद जो गुहा में टूट जाता है, आवास को असेंबली में ले जाने से पहले एक सफाई चरण प्राप्त करता है। क्षैतिज मशीनों पर, गुरुत्वाकर्षण आपके लिए यह अधिकांश काम करता है - एक अन्य कारण उच्च मात्रा वाली आवास दुकानें एचएमसी चलाती हैं।
फिनिशिंग से पहले कास्टिंग को व्यवस्थित होने दें
सामग्री हटाते ही डाई कास्टिंग तनाव मुक्त कर देती है। कड़ी कार्यात्मक आवश्यकताओं वाले आवासों के लिए, हम बोर और चेहरों को खुरदरा करते हैं, हिस्से को - कभी-कभी रात भर फिक्स्चर में रहने देते हैं - फिर दूसरे पास में समाप्त करते हैं। यह शेड्यूल में एक दिन जोड़ता है और हफ्तों की फ़ील्ड शिकायतों को बचाता है। यह उस प्रकार का कदम है जो केवल उस दुकान की प्रक्रिया शीट में दिखाई देता है जिसने वास्तव में इन भागों की मशीनिंग की है।
गुणवत्ता और स्थिरता
मोटर हाउसिंग खरीदार आउट-ऑफ़-राउंड स्टेटर बोर, गियरबॉक्स जोड़ पर चट्टान के चेहरे, और टैप किए गए छेद जो असेंबली में विफल होते हैं, के हिस्सों को अस्वीकार कर देते हैं। वे दोष संचालन के बीच भाग को हिलाने, लंबे उपकरण ओवरहैंग, और पतली दीवार वाले हिस्से को ऐसे जकड़ने से आते हैं जैसे कि वह स्टील का ब्लॉक हो। हमारा दृष्टिकोण एक फिक्स्चर है जो कास्टिंग का समर्थन करता है, एक प्रक्रिया जो मशीनों से संबंधित सुविधाओं को एक क्लैंपिंग में, और बैच चलने से पहले एक परीक्षण भाग है। जब पहला आवास और पांच-सौवां आवास एक ही स्थिरता और एक ही क्रम से गुजरते हैं, तो ग्राहक को स्थिरता मिलती है, वे चारों ओर एक उत्पादन लाइन बना सकते हैं।
अक्सर पूछे जाने वाले प्रश्नों
ईवी मोटर हाउसिंग के लिए कौन सी CNC मशीन सर्वोत्तम है?
प्रोटोटाइप और छोटे-बैच कार्य के लिए, एक ऊर्ध्वाधर मशीनिंग केंद्र जैसे Handemo VMC1160 स्टेटर बोर, माउंटिंग फेस और बोल्ट रिंग को एक सेटअप में मशीन करता है। उच्च मात्रा या कई मशीनी चेहरों की आवश्यकता वाले आवास HMC630-डीटी क्षैतिज मशीनिंग केंद्र के लिए उपयुक्त हैं, और बड़े कर्षण आवास VMC1370 हेवी-ड्यूटी मॉडल के लिए उपयुक्त हैं।
क्या आप पतली दीवारों के साथ डाई-कास्ट एल्यूमीनियम हाउसिंग की मशीन बनाते हैं?
हाँ। पतली-दीवार डाई कास्टिंग को फिक्स्चर के साथ नियंत्रित किया जाता है जो सेवा स्थिति में कास्टिंग का समर्थन करता है, दीवार खंडों पर नियंत्रित कटिंग, और एक मोटा-फिर-खत्म अनुक्रम जो भाग को पास के बीच व्यवस्थित होने देता है। हम महत्वपूर्ण बोरों की मशीनिंग से पहले ग्राहक को सरंध्रता या कास्टिंग दोषों के बारे में भी सूचित करते हैं।
क्या आप उत्पादन मात्रा के लिए प्रोटोटाइप का समर्थन कर सकते हैं?
क र ते हैं। एक ग्राहक प्रक्रिया और स्थिरता को मान्य करने के लिए एकल परीक्षण आवास के साथ शुरुआत कर सकता है, फिर उसी सेटअप पर बैच उत्पादन का पैमाना बना सकता है। हाउसिंग ड्राइंग, कास्टिंग स्रोत और वार्षिक वॉल्यूम भेजें, और हम मशीन, फिक्स्चर दृष्टिकोण और प्रक्रिया अनुक्रम की सिफारिश करेंगे - और थ्रू-स्पिंडल कूलेंट और चिप कन्वेयर जैसे विकल्प उद्धृत करेंगे जो हाउसिंग कार्य के लिए उपयुक्त हों।
ईवी मोटर हाउसिंग मशीनिंग योजना प्राप्त करें
हमें अपने आवास के बारे में बताएं - सामग्री, आकार, कास्टिंग गुणवत्ता, मशीनीकृत विशेषताएं और बैच आकार - और Handemo सही मशीनिंग केंद्र और प्रक्रिया की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग हाइड्रोलिक वाल्व बॉडीज और CNC मशीनिंग फ्लैंज बियरिंग हाउसिंग - अधिक ब्लॉक-शैली वाले हिस्से जहां बोर स्थिति और चेहरे की ज्यामिति परिणाम तय करती है।