CNC मशीनिंग हाइड्रोलिक वाल्व निकाय: प्रक्रिया और मशीनें
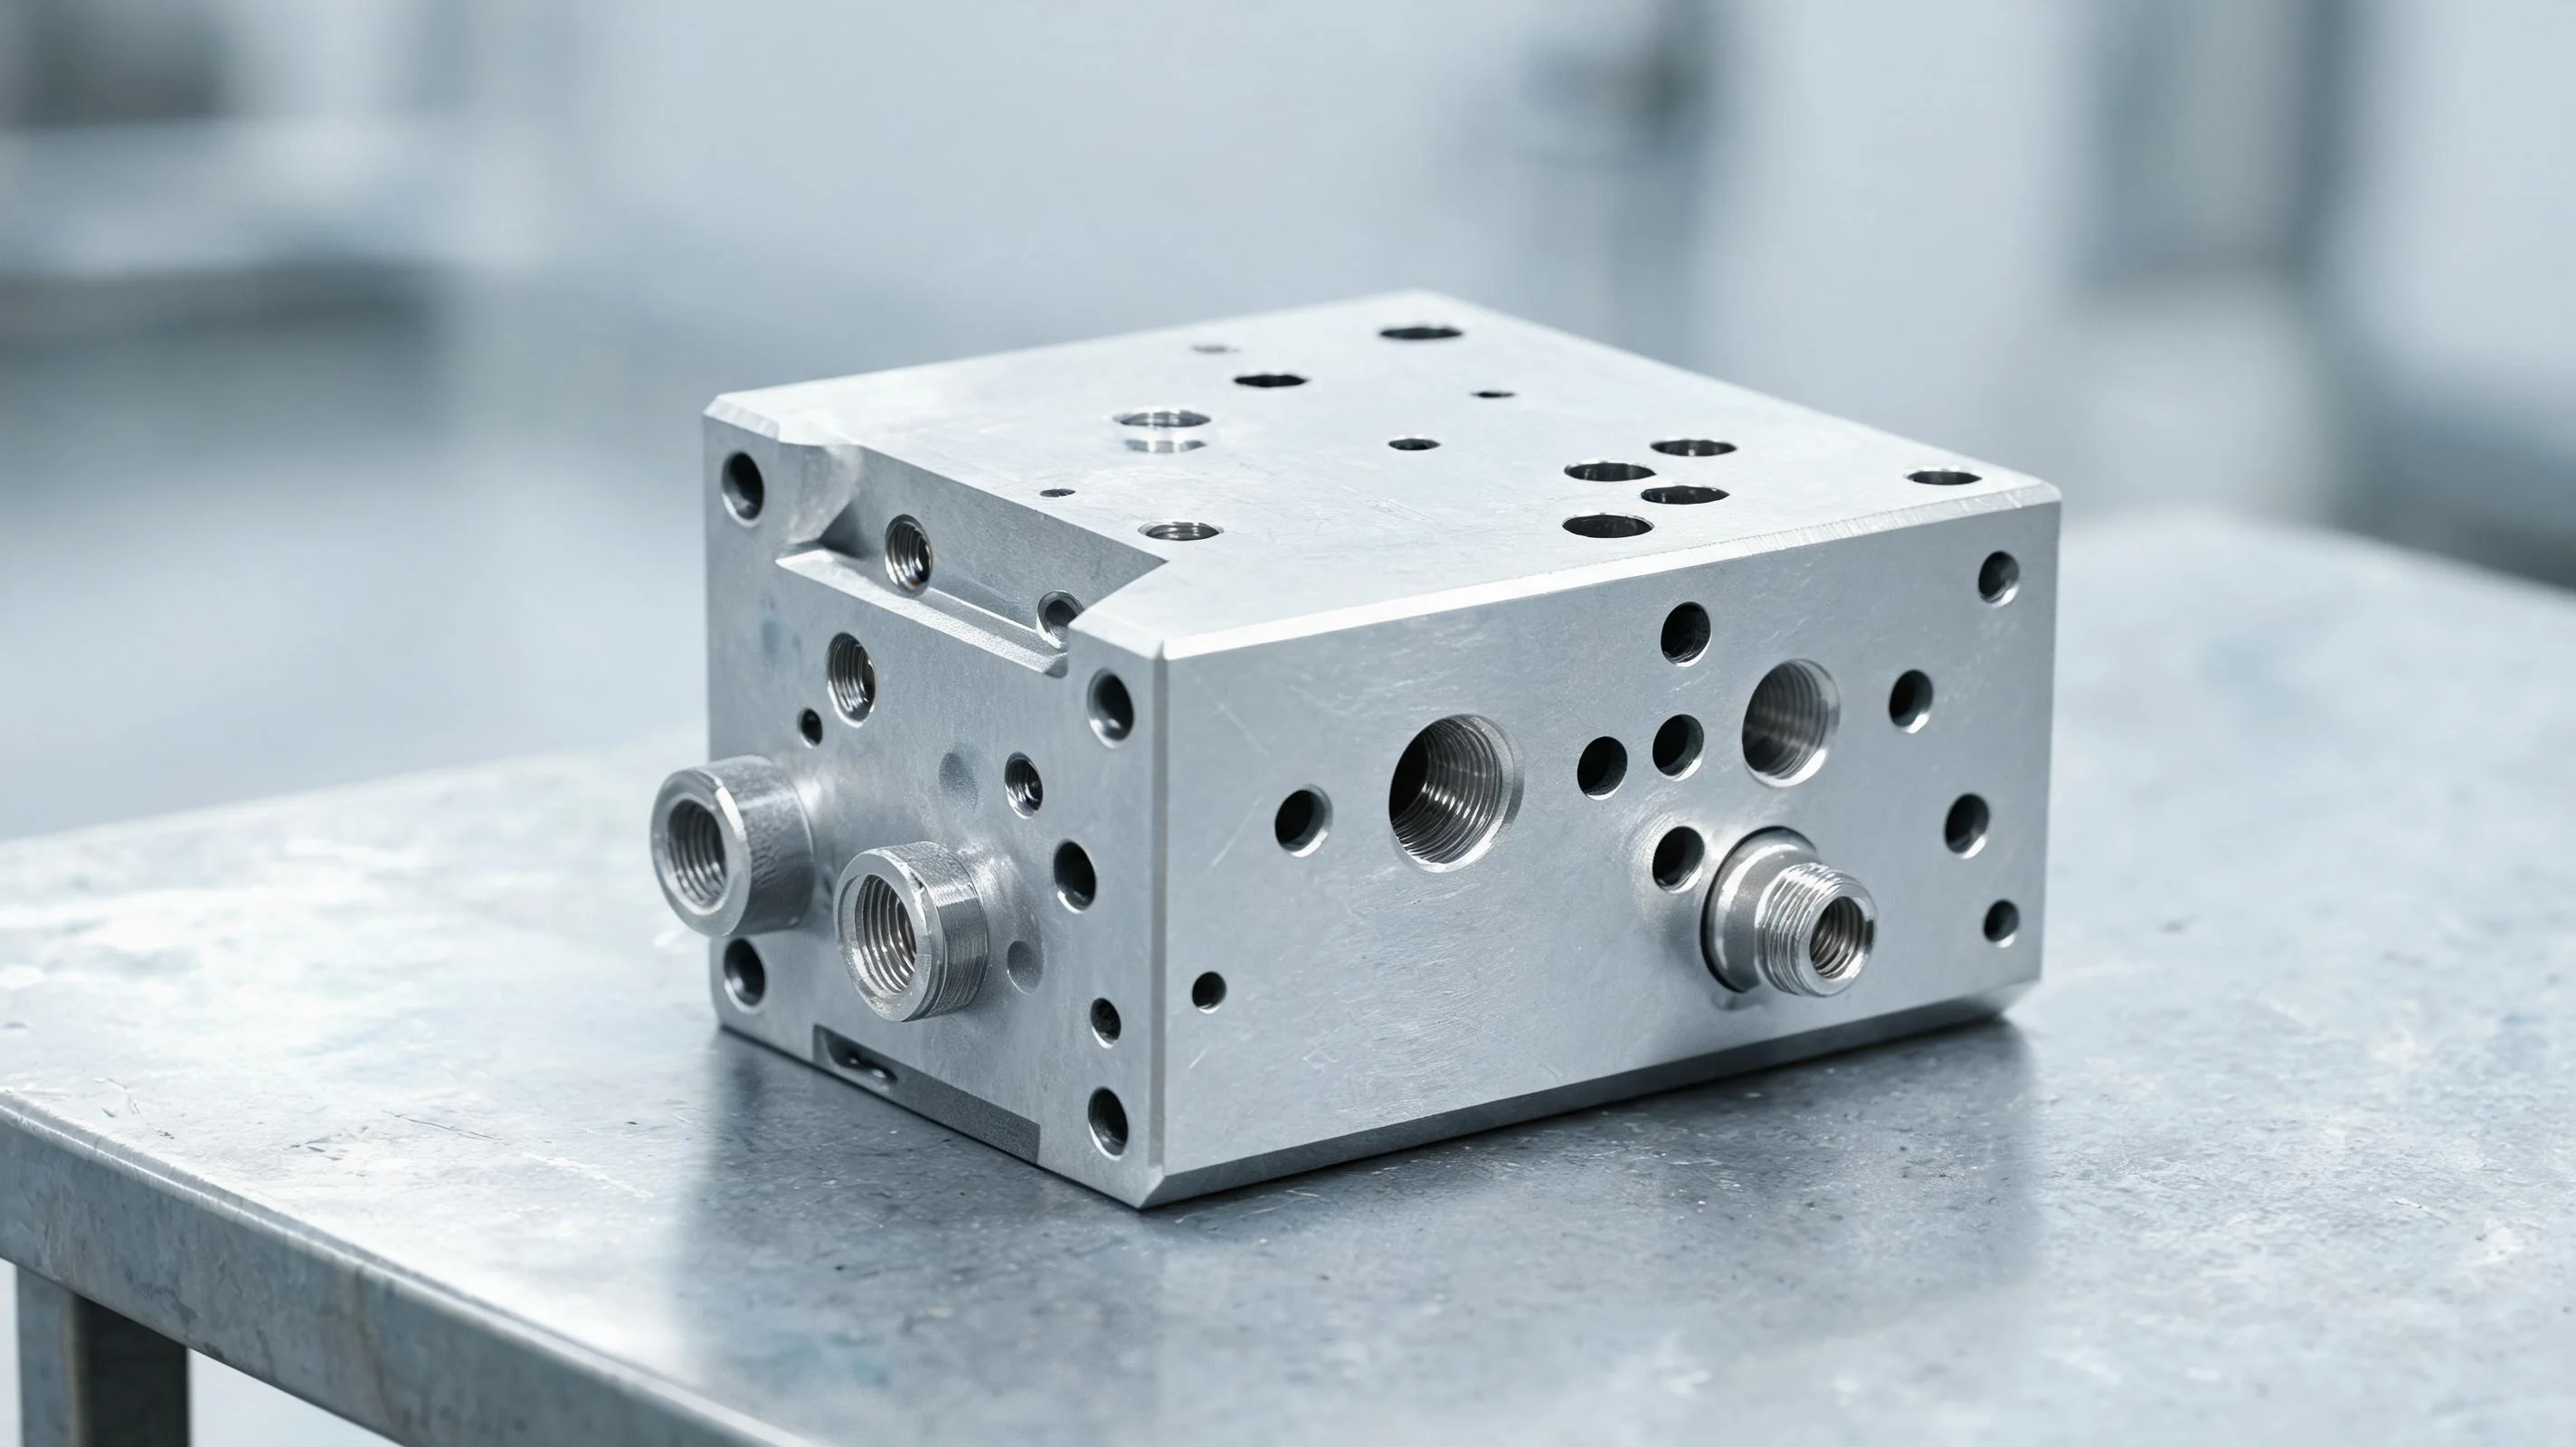
एक हाइड्रोलिक वाल्व बॉडी को एक वाइस में सेट करें और पहली बात जो हर दुकान नोटिस करती है वह यह है कि कितने पक्षों पर काम करने की आवश्यकता है। पोर्ट फेस एक तरफ, बीच में एक स्पूल बोर, क्रॉस-ड्रिल मार्ग विषम कोणों पर मिलते हैं, और गैस्केट फेस जिन्हें साफ रहना होता है। मशीनों और सेटअपों के बीच ब्लॉक को गुणा करें। एक गड़गड़ाहट को क्रॉस होल में छोड़ दें और यह सीधे ग्राहक के हाइड्रोलिक सर्किट में जा सकता है। इस लेख में बताया गया है कि कैसे Handemo CNC हाइड्रोलिक वाल्व बॉडी की मशीनें बनाई जाती हैं: वे सामग्री जो हम देखते हैं, जिन मशीनों की हम अनुशंसा करते हैं, और प्रक्रिया बिंदु जो वाल्व प्रोग्राम को दोहराने योग्य रखते हैं।
भाग: सामग्री और ज्यामिति
हाइड्रोलिक वाल्व बॉडी वह ब्लॉक है जो एक स्पूल, एक स्लीव और तेल को निर्देशित करने वाले आंतरिक मार्ग को वहन करता है। आप उन्हें दिशात्मक वाल्व, राहत वाल्व, आनुपातिक वाल्व और कारतूस-वाल्व मैनिफोल्ड्स में पाते हैं। सामान्य सामग्री मानक औद्योगिक वाल्वों के लिए ग्रे या डक्टाइल कास्ट आयरन, एल्यूमीनियम मिश्र धातु जहां वजन मायने रखता है, और भोजन, समुद्री और संक्षारक-सेवा हाइड्रोलिक्स के लिए 304 या 316 जैसे स्टेनलेस ग्रेड हैं। कुछ उच्च दबाव वाले ब्लॉक जाली स्टील से तैयार किए जाते हैं।
ज्यामितीय रूप से, ब्लॉक सीधेपन की समस्याओं का एक संग्रह है: ब्लॉक की लंबाई तक चलने वाला एक स्पूल बोर, कई तरफ पोर्ट फेस, थ्रेडेड पोर्ट और ड्रिलिंग जो एक दूसरे को कोणों पर पार करते हैं। आंतरिक मार्ग शायद ही कभी सीधे होते हैं, इसलिए उपकरणों को विभिन्न दिशाओं से उन तक पहुंचना पड़ता है। वह ज्यामिति, कोई विदेशी सामग्री नहीं, यही कारण है कि वाल्व बॉडी एक मशीन को लंबे समय तक बांधे रखती है।
वाल्व निकायों के लिए अनुशंसित मशीनें
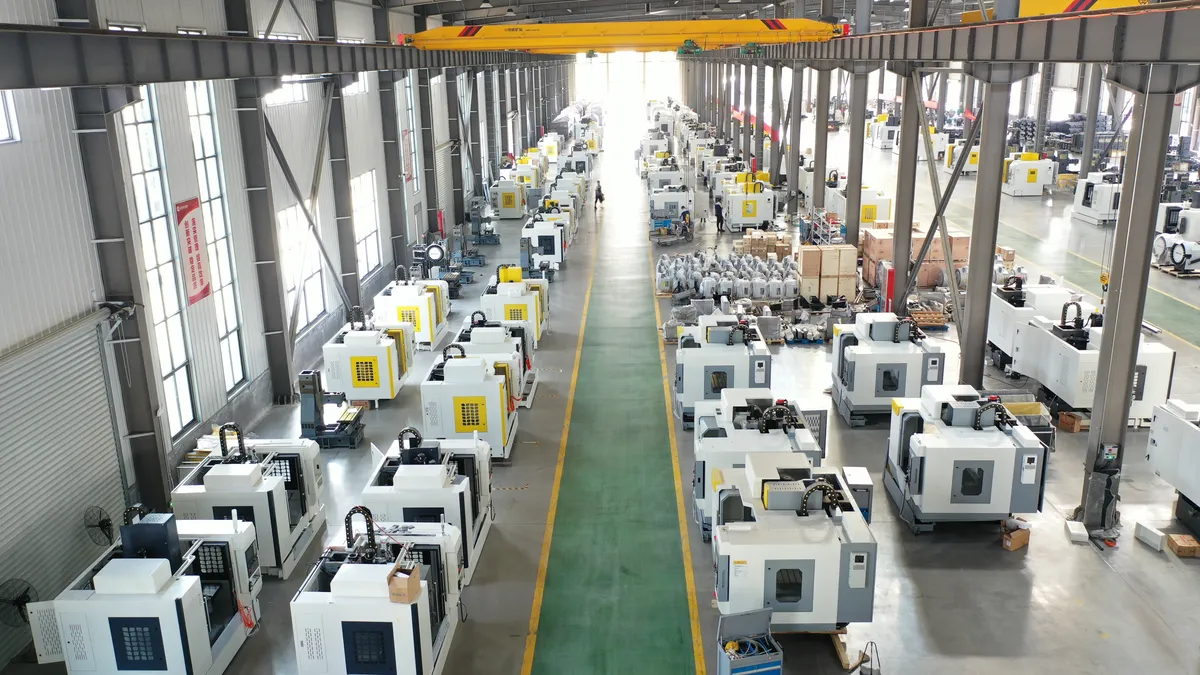
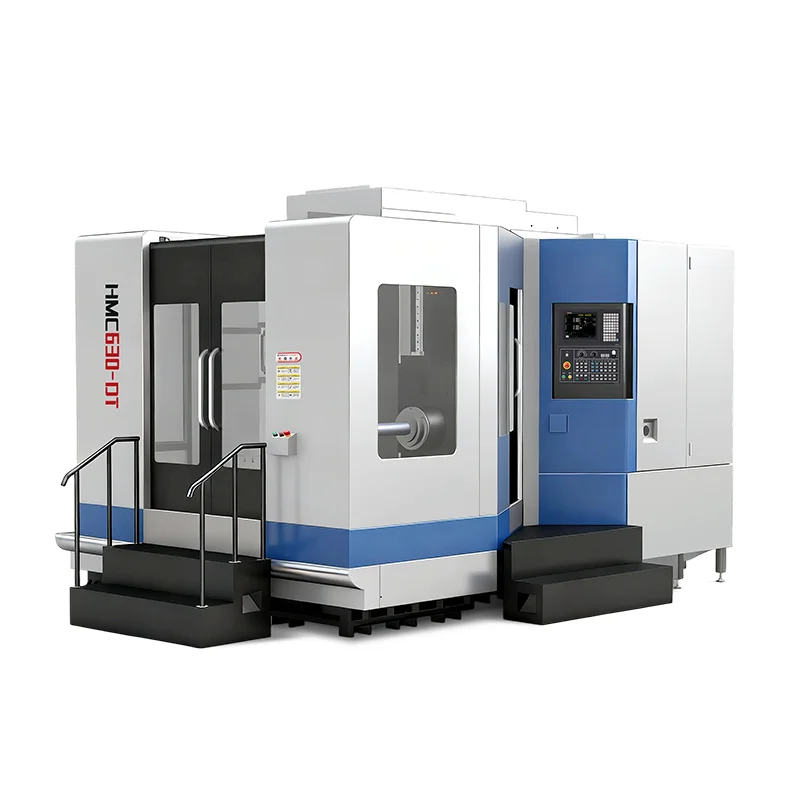
उत्पादन संचालन के लिए, एक क्षैतिज मशीनिंग केंद्र स्वाभाविक रूप से उपयुक्त है। स्पिंडल ब्लॉक के किनारे पर इंगित करता है, इसलिए आप एक चेहरे को मशीन करते हैं, रोटरी टेबल को इंडेक्स करते हैं, और अगले को फिर से फिक्स किए बिना मशीन करते हैं। HMC630-डीटी वह मॉडल है जिसे हम आम तौर पर वाल्व बॉडी बैचों के लिए आगे रखते हैं: दोहरे-पैलेट एक्सचेंज के साथ एक टी-प्रकार क्षैतिज मशीनिंग केंद्र, इसलिए जब ऑपरेटर अगले फिक्स्चर को लोड करता है तो स्पिंडल कटता रहता है। भारी बोरिंग सामग्री वाले कॉम्पैक्ट ब्लॉकों के लिए, TH500 बोरिंग और मिलिंग मशीन बाधित कटौती और पोर्ट ड्रिलिंग के लिए एक ठोस मंच देती है। यदि आपके ब्लॉक 500 या 630 मिमी पैलेट से बड़े हैं, तो पूर्ण क्षैतिज मशीनिंग केंद्र रेंज को देखें।
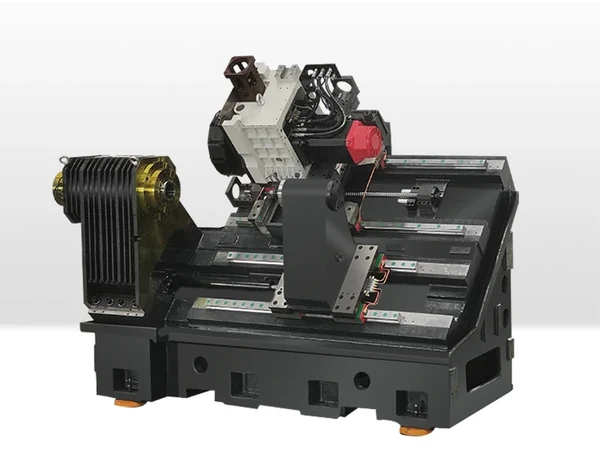
छोटी दुकानें और प्रोटोटाइप अक्सर रोटरी अक्ष से सुसज्जित ऊर्ध्वाधर मशीनिंग केंद्र पर मशीन वाल्व बॉडी का काम करते हैं। यह काम करता है, लेकिन प्रत्येक भाग स्पिंडल अक्ष के चारों ओर अनुक्रमित होता है, इसलिए चक्र का समय एचएमसी की तुलना में अधिक समय तक चलता है जो एक सेटअप में चार या पांच चेहरों तक पहुंचता है। जब आप स्पूल का उत्पादन भी करते हैं, तो लाइव टूलींग के साथ एक CNC खराद स्पूल को एक मशीन में पूरा कर सकता है - यह विचार करने योग्य है कि क्या आप केवल बॉडी के बजाय पूर्ण वाल्व बनाते हैं।
प्रक्रिया बिंदु जो वाल्व बॉडी को सुसंगत रखते हैं
स्पूल बोर
स्पूल बोर ब्लॉक का कार्यात्मक हृदय है। इसे एक इंडेक्सेबल ड्रिल या बोरिंग बार के साथ रफ करें, फिर बोर को उसी सेटअप में समाप्त करें जैसा कि पोर्ट के सामने है ताकि सभी ज्यामिति एक डेटाम से संबंधित हो। टूल ओवरहैंग को छोटा रखें - एक लंबी पट्टी मुड़ जाती है और एक छेद छोड़ देती है जो सीधा नहीं होता है।
पोर्ट फलक और गैसकेट फलक
फेस मिलिंग सरल लगती है, लेकिन पोर्ट के चारों ओर एक पतली दीवार पर उपकरण का दबाव चेहरे को विकृत कर सकता है। क्लाइंब मिलिंग का उपयोग करें, कट की गहराई को समान रखें, और फिनिशिंग पास के लिए एक छोटा सा समान स्टॉक छोड़ दें ताकि सील का चेहरा सपाट रहे।
क्रॉस छेद और प्रतिच्छेदी मार्ग
क्रॉस छेद अजीब कोणों पर मुख्य बोर से मिलते हैं। दृष्टिकोण को प्रोग्राम करें और वापस ले लें ताकि उपकरण उस दीवार के साथ न खिंचे जिसे उसने अभी काटा है, और हर उस चौराहे को डिबार करें जहां दो मार्ग मिलते हैं। एक चम्फर टूल या एक छोटा डिबरिंग पास काम करता है; कुछ दुकानें उच्च-सफाई वाल्वों पर आंतरिक किनारों के लिए एक बढ़िया अपघर्षक प्रवाह कदम जोड़ती हैं।
साफ़-सफ़ाई
एक वाल्व बॉडी अंदर चिप्स के साथ नहीं जा सकती। मशीनिंग के बाद, प्रत्येक मार्ग को उड़ा दें, ब्लॉक को धो लें, और क्रॉसओवर को प्रकाश या वायु परीक्षण से जांचें। क्रॉसओवर में फंसी एक चिप ग्राहक के परीक्षण के दौरान एक स्पूल चिपका सकती है, इसलिए यह कदम अपना समय कमाता है।
बैच संगति
दोहरे पैलेट और प्रीसेट फिक्स्चर के साथ, पहले लेख और 200वें लेख में समान क्लैम्पिंग, समान डेटाम और समान प्रोग्राम दिखाई देता है। शेड्यूल किए गए टूल चेक और छोटे ऑफसेट समायोजन प्रक्रिया को केंद्रित रखते हैं, जिसके लिए वाल्व खरीदार वास्तव में भुगतान करते हैं: वे हिस्से जो एक लॉट से दूसरे लॉट में समान व्यवहार करते हैं।
गुणवत्ता और स्थिरता
वाल्व ग्राहक लीक होने वाले पोर्ट, चिपचिपे स्पूल या सील न होने वाले चेहरों के कारण ब्लॉकों को अस्वीकार कर देते हैं। उनमें से कोई भी विफलता एक नाटकीय गलती से नहीं आती - वे असंगत क्लैम्पिंग, भटकते ऑफसेट या गंदे मार्ग से आती हैं। हमारा दृष्टिकोण जानबूझकर उबाऊ है: स्थिर फिक्स्चर, कार्यशाला में नियंत्रित थर्मल स्थितियां, महत्वपूर्ण बोरों पर प्रक्रिया में गेजिंग, और सफाई के लिए एक लिखित दिनचर्या। मशीनें और प्रक्रिया मिलकर तय करती हैं कि आपका पहला लेख आपका 200वां लेख है या नहीं।
अक्सर पूछे जाने वाले प्रश्नों
हाइड्रोलिक वाल्व बॉडी के लिए कौन सी CNC मशीन सर्वोत्तम है?
बैचों के लिए, एक क्षैतिज मशीनिंग केंद्र जैसे कि Handemo HMC630-डीटी के साथ एक दोहरी फूस और रोटरी टेबल को हरा पाना कठिन है - यह एक सेटअप में कई चेहरों को मशीन करता है और ऑपरेटर द्वारा भागों को लोड करते समय काटता रहता है। प्रोटोटाइप और छोटे रन के लिए, रोटरी अक्ष के साथ एक ऊर्ध्वाधर मशीनिंग केंद्र एक व्यावहारिक शुरुआत है।
क्या Handemo मशीनें स्टेनलेस स्टील वाल्व बॉडी को संभाल सकती हैं?
हाँ। हमारे एचएमसी और बोरिंग-मिलिंग मॉडल मशीन कच्चा लोहा, एल्यूमीनियम और स्टेनलेस वाल्व बॉडी। स्टेनलेस को अतिरिक्त स्पिंडल गति से अधिक कठोर संरचना और सही टूलिंग की आवश्यकता होती है, और TH500 श्रृंखला उस तरह के बाधित कार्य के लिए बनाई गई है।
क्या आप वाल्व बॉडी के लिए फिक्स्चर और प्रक्रिया योजना में मदद करते हैं?
क र ते हैं। हमें अपने ब्लॉक ड्राइंग और उत्पादन मात्रा भेजें, और हम मशीन, एक स्थिरता रणनीति और एक प्रक्रिया अनुक्रम की सिफारिश करेंगे - और हम मशीन को उन विकल्पों के साथ उद्धृत कर सकते हैं जो वाल्व के काम के लिए उपयुक्त हैं, जैसे उच्च दबाव शीतलक और एक चिप कन्वेयर।
वाल्व बॉडी मशीनिंग योजना प्राप्त करें
हमें बताएं कि आप क्या मशीन बनाते हैं - ब्लॉक आकार, सामग्री, बैच आकार - और Handemo सही क्षैतिज मशीनिंग केंद्र और प्रक्रिया की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC ऑटोमोटिव गियरबॉक्स हाउसिंग के लिए मशीनिंग समाधान - हम दूसरे मल्टी-फेस हाउसिंग भाग तक कैसे पहुंचते हैं।