CNC मशीनिंग पंप हाउसिंग: प्रक्रिया और मशीनें
एक पंप हाउसिंग एक साधारण कास्टिंग की तरह दिखती है जब तक आप उसके बगल में ड्राइंग नहीं रखते। दो गियर पॉकेट जिन्हें समानांतर रहना होता है, शाफ्ट बोर की एक जोड़ी जो बीयरिंग ले जाती है, एक वाल्व प्लेट फेस जिसे दबाव में सील करना चाहिए, और शरीर के माध्यम से कोणों पर ड्रिल की गई तेल गैलरी - इनमें से हर एक विशेषता यह तय करती है कि पंप लीक हो जाता है, खराब हो जाता है या जल्दी विफल हो जाता है। आवास को अच्छी तरह से मशीन करें और पंप वर्षों से शांत है; बोर का संरेखण छूट गया है और असेंबली की कोई भी देखभाल इसे नहीं बचाएगी। यह लेख बताता है कि कैसे Handemo CNC मशीनें पंप हाउसिंग - कास्टिंग सामग्री जो हम सबसे अधिक देखते हैं, मशीनिंग केंद्र जो हम सुझाते हैं, और हमारी दुकान गियर, वेन और पिस्टन पंप बॉडी के लिए प्रक्रिया अनुक्रम का पालन करती है।
भाग: पंप आवास के प्रकार और सामग्री
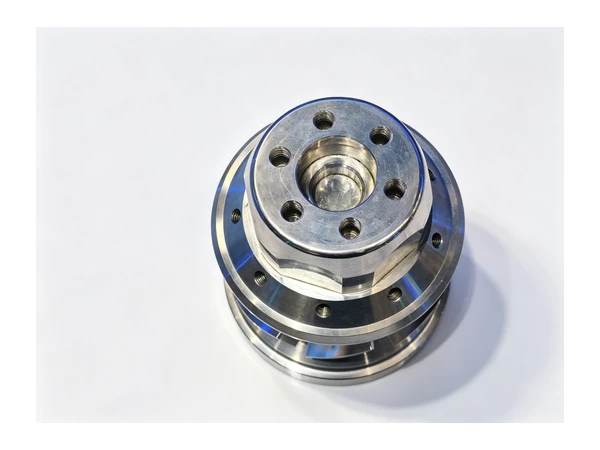
पंप हाउसिंग एक संरचनात्मक निकाय है जो पंपिंग तत्वों - गियर सेट, वेन कार्ट्रिज या पिस्टन असेंबली - को ले जाता है और शाफ्ट की घूर्णन गति को द्रव प्रवाह में परिवर्तित करता है। इसे एक-दूसरे के सटीक संबंध में चलने वाले हिस्सों का पता लगाना होता है, बिना लीक हुए काम करने का दबाव बनाए रखना होता है, और सर्किट के माध्यम से तेल ले जाने वाले पोर्ट और मार्ग प्रदान करना होता है। मशीनीकृत विशेषताएं जो मायने रखती हैं वे हैं गियर या पिस्टन कक्ष, शाफ्ट के प्रत्येक छोर पर बीयरिंग बोर, वह चेहरा जो कवर या वाल्व प्लेट के खिलाफ सील करता है, और बढ़ते पैर जो पंप को उसके मुख्य मूवर से जोड़ते हैं।
गियर पंप हाउसिंग आमतौर पर HT250 जैसी ग्रे आयरन कास्टिंग होती है, जिसे इसकी नमी, बोर क्षेत्र में इसकी स्थिरता और वॉल्यूम पर इसकी कम लागत के लिए चुना जाता है। वेन और पिस्टन पंप निकाय अक्सर एल्यूमीनियम होते हैं - ए 380 या समान डाई कास्टिंग जब आवास अभिन्न बंदरगाहों के साथ एक जटिल आकार होता है, या बड़े फ्रेम के लिए रेत-कास्ट एल्यूमीनियम होता है। हेवी-ड्यूटी और उच्च-दबाव पंप लचीले लोहे या स्टील में चले जाते हैं, जहां आवास को बार-बार दबाव चक्र के तहत अपनी ज्यामिति बनाए रखनी चाहिए। सामग्री लोगों की अपेक्षा से अधिक काटने की रणनीति को बदल देती है: लोहा कठोर टूलींग के साथ स्थिर, लगातार कटौती चाहता है, जबकि एल्यूमीनियम कास्टिंग को तेज ज्यामिति और कास्ट त्वचा के सावधानीपूर्वक नियंत्रण की आवश्यकता होती है, जो आधार धातु नरम होने के बावजूद कठोर और अपघर्षक है।
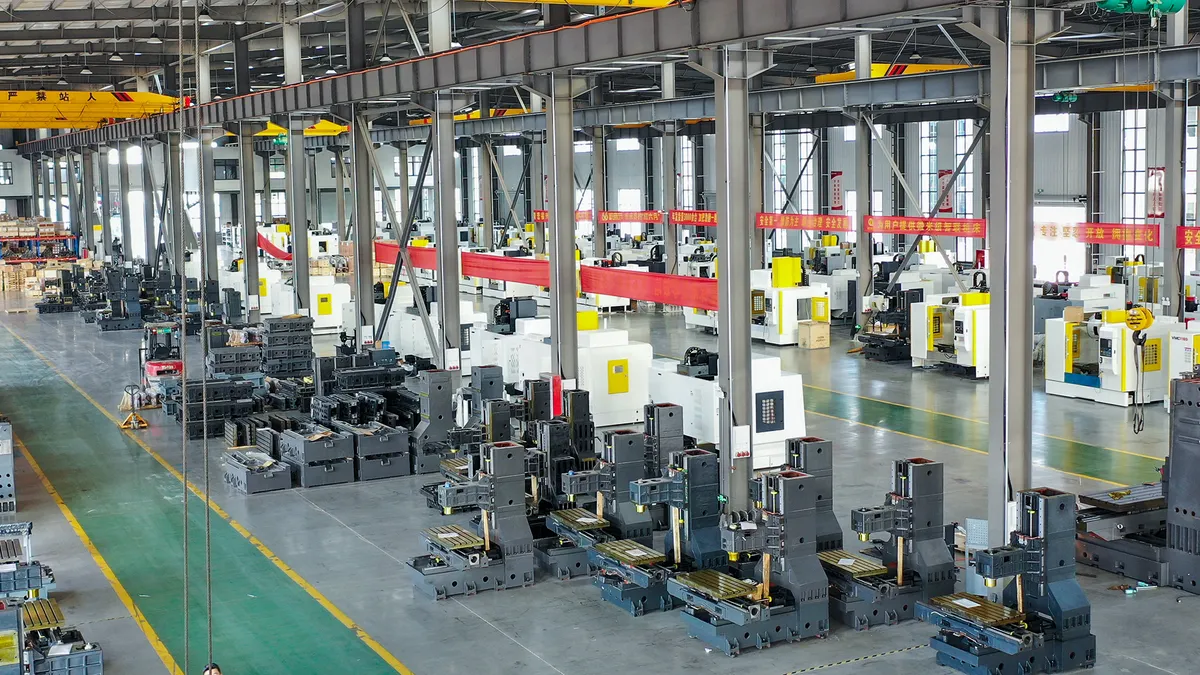
पंप हाउसिंग के लिए अनुशंसित मशीनें
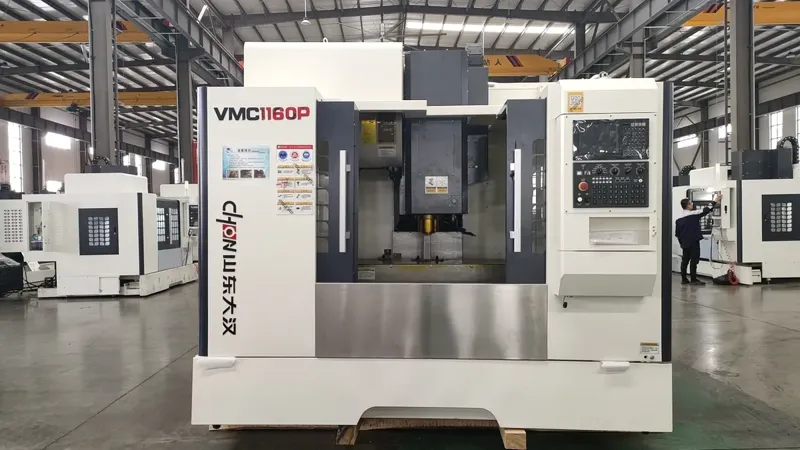
प्रोटोटाइप और छोटे-बैच पंप बॉडी कार्य के लिए, एक VMC1160 ऊर्ध्वाधर मशीनिंग केंद्र हमारी मानक अनुशंसा है। गियर पॉकेट, बेयरिंग बोर, वाल्व फेस और माउंटिंग फीट सभी तक एक या दो सेटअप में ऊपर से पहुंचा जा सकता है, जो बोर-टू-फेस संबंधों को नियंत्रण में रखता है। VMC1160 कार्य लिफाफा मध्यम फ्रेम आकार के माध्यम से अधिकांश गियर पंप और वेन पंप हाउसिंग को कवर करता है, और मशीन रणनीति में बदलाव के बिना कच्चा लोहा रफिंग और एल्यूमीनियम फिनिशिंग दोनों को संभालती है।
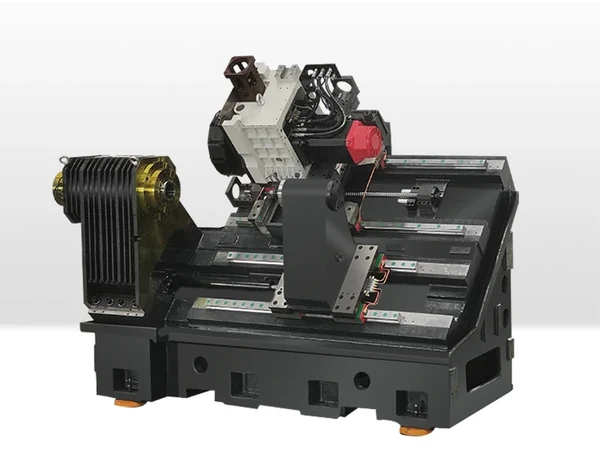
एक बार जब आवास को कई तरफ काम करने की आवश्यकता होती है - शाफ्ट दोनों सिरों पर बोर करता है, कवर फेस, फिर पोर्ट फेस - एक HMC630-डीटी क्षैतिज मशीनिंग केंद्र अपने लिए जल्दी से भुगतान करता है। इसकी रोटरी टेबल प्रत्येक चेहरे को एक क्लैंपिंग में स्पिंडल पर लाती है, इसलिए आवास के माध्यम से शाफ्ट बोर संरेखण को पुन: फिक्सिंग के बिना मशीनीकृत किया जाता है। बड़े पिस्टन पंप और हेवी-ड्यूटी हाउसिंग VMC1370 हेवी-ड्यूटी वर्टिकल मशीनिंग सेंटर में फिट होते हैं, जो बड़ी टेबल ले जाता है और डक्टाइल आयरन में गहरी कटौती करता है। संपूर्ण वर्टिकल मशीनिंग सेंटर रेंज ब्राउज़ करें और प्रत्येक मॉडल एक ही नियम का पालन करता है: बोरों और उन चेहरों को काटें जिनसे वे संबंधित हैं, एक क्लैंपिंग में, या फिक्स्चर की योजना बनाएं ताकि भाग उनके बीच न जा सके।
पंप हाउसिंग की मशीनिंग: प्रक्रिया बिंदु
डेटाम्स पहले, कास्टिंग्स दूसरे
आयरन और एल्यूमीनियम पंप कास्टिंग दोनों कास्ट सतहों, ड्राफ्ट कोणों और बिदाई लाइनों के साथ आते हैं जिनका मशीनी भाग से कोई लेना-देना नहीं है। पहला ऑपरेशन मशीनीकृत डेटाम स्थापित करता है - आमतौर पर मुख्य माउंटिंग फेस और दो लोकेटिंग छेद या पैड - और प्रत्येक बाद का ऑपरेशन उन डेटाम का संदर्भ देता है। जो दुकानें इस चरण को छोड़ देती हैं, उनमें बैच दर बैच में गलत संरेखण होता है, क्योंकि प्रत्येक कास्टिंग कच्ची सतह से थोड़ी अलग तरह से स्थित होती है।
गियर पॉकेट और बेयरिंग बोर एक सिस्टम के रूप में
गियर पंप हाउसिंग में दो गियर पॉकेट और शाफ्ट के दोनों सिरों पर लगे बियरिंग बोर को एक दूसरे के साथ संकेंद्रित और समानांतर रहना होता है। हम जेबों को एक कठोर बोरिंग अनुक्रम के साथ मशीन करते हैं और बेयरिंग बोरों को छोटी, कड़ी टूलींग के साथ मशीन करते हैं, और हम संबंधित व्यास को उसी सेटअप में पूरा करते हैं जहां मशीन ज्यामिति अनुमति देती है। एचएमसी पर, रोटरी टेबल हमें एक छोर से बोर करने, इंडेक्स करने और दूसरे छोर से बोर करने की सुविधा देती है, इसलिए शाफ्ट बोर संरेखण मैन्युअल री-फिक्स्चर के बजाय मशीन द्वारा आयोजित किया जाता है।
तेल गैलरी, क्रॉस होल और पोर्ट फेस
पंप बॉडी कोणीय तेल गैलरियों और क्रॉस छिद्रों से भरी होती हैं जो जेबों या छिद्रों में टूट जाती हैं। इन सुविधाओं के लिए ड्रिल से पहले एक स्पॉट ड्रिल की आवश्यकता होती है, छेद गहरा होने पर नियंत्रित पेक चक्र, और जहां मशीनीकृत बोर में छेद टूटता है वहां किनारे को सावधानी से तोड़ना होता है - यहां एक गड़गड़ाहट एक संदूषक है जो पहले रन पर गियर सेट को खराब कर देगा। पोर्ट फेस को आमतौर पर मशीन से सपाट किया जाता है और एक लाइट पास के साथ तैयार किया जाता है ताकि फिटिंग वाली सीटें लीक पथ से मुक्त हो जाएं।
सीलिंग चेहरे और फास्टनर पैटर्न
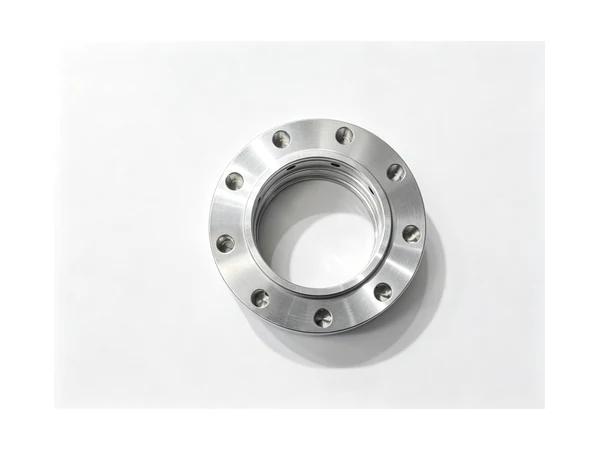
कवर फेस और वाल्व प्लेट फेस पर दबाव सील होती है, इसलिए उन्हें उसी सेटअप में मशीनीकृत किया जाता है, जिस सुविधा से वे संबंधित होते हैं, फिर सतह को स्थिर रखने के लिए हल्के कट के साथ समाप्त किया जाता है। परिधि के चारों ओर फास्टनर पैटर्न को उसी डेटाम से ड्रिल और टैप किया जाता है; हम पहले एक स्पॉट ड्रिल का उपयोग करते हैं ताकि टैप ड्रिल एज़-कास्ट या घुमावदार सतह पर न चले। जब टैप किया गया छेद किसी गैलरी में टूट जाता है, तो मशीन से बाहर निकलने से पहले उस हिस्से को सफाई पास मिल जाता है।
बंद निकायों के अंदर चिप नियंत्रण
ब्लाइंड पॉकेट्स, एंगल्ड पोर्ट और इंटरसेक्टिंग होल्स ट्रैप चिप्स, और पंप बॉडी के अंदर छोड़ी गई चिप ग्राहक के लिए वारंटी विफलता की प्रतीक्षा कर रही है। थ्रू-स्पिंडल कूलेंट गहरी दीर्घाओं को साफ़ करता है, और प्रत्येक आवास को असेंबली से पहले धोने और निरीक्षण चरण की सुविधा मिलती है। एचएमसी पर, चिप्स जेब में इकट्ठा होने के बजाय हिस्से से बाहर गिर जाते हैं - एक और कारण उच्च मात्रा वाली पंप दुकानें क्षैतिज मशीनें चलाती हैं।
गुणवत्ता और स्थिरता
पंप खरीदार शाफ्ट बोर के लिए हाउसिंग को अस्वीकार कर देते हैं जो संरेखित नहीं हैं, गियर पॉकेट जो समानांतर नहीं हैं, सीलिंग चेहरे जो रिसाव करते हैं, और पोर्ट थ्रेड जो असेंबली में विफल होते हैं। वे दोष संचालन के बीच भाग को हिलाने, लंबे उपकरण ओवरहैंग, या बोर क्षेत्र का समर्थन किए बिना कास्टिंग को क्लैंप करने से संबंधित हैं। हमारा दृष्टिकोण एक फिक्स्चर है जो मशीनीकृत डेटाम का पता लगाता है, एक अनुक्रम जो संबंधित सुविधाओं को एक क्लैंपिंग में रखता है, और बैच चलने से पहले एक परीक्षण आवास है। जब पहला आवास और हजारवां आवास एक ही स्थिरता और एक ही कार्यक्रम से गुजरते हैं, तो ग्राहक को पंप बनाने के लिए आवश्यक स्थिरता मिलती है।
अक्सर पूछे जाने वाले प्रश्नों
पंप हाउसिंग के लिए कौन सी CNC मशीन सर्वोत्तम है?
प्रोटोटाइप और छोटे-बैच कार्य के लिए, एक ऊर्ध्वाधर मशीनिंग केंद्र जैसे कि Handemo VMC1160 गियर पॉकेट, बेयरिंग बोर और सीलिंग फेस को एक सेटअप में मशीन करता है। जिन आवासों को कई चेहरों पर मशीनिंग की आवश्यकता होती है, वे HMC630-डीटी क्षैतिज मशीनिंग केंद्र के लिए उपयुक्त होते हैं, जिनकी रोटरी टेबल शरीर के माध्यम से शाफ्ट बोर संरेखण रखती है। बड़े पिस्टन पंप और हेवी-ड्यूटी हाउसिंग VMC1370 हेवी-ड्यूटी मॉडल में फिट होते हैं।
क्या आप कच्चा लोहा और एल्यूमीनियम पंप हाउसिंग दोनों की मशीनिंग करते हैं?
हाँ। ग्रे आयरन हाउसिंग को स्थिर, कठोर सेटअप और लगातार कटौती के साथ मशीनीकृत किया जाता है; एल्युमीनियम हाउसिंग में तेज टूलींग, कास्ट स्किन के माध्यम से नियंत्रित मार्ग और समान डेटम अनुशासन मिलता है। हम दोनों सामग्रियों को नियमित रूप से उद्धृत करते हैं और किसी सामान्य कार्यक्रम के बजाय कास्टिंग गुणवत्ता के आधार पर प्रक्रिया की योजना बनाते हैं।
आप तेल दीर्घाओं और क्रॉस होल को कैसे साफ़ रखते हैं?
थ्रू-स्पिंडल कूलेंट ड्रिलिंग के दौरान गहरे छिद्रों को साफ करता है, और दुकान छोड़ने से पहले प्रत्येक आवास को धोया और निरीक्षण किया जाता है। आंतरिक मार्गों में टूटने वाले टैप किए गए छेदों को एक अतिरिक्त सफाई चरण मिलता है, और हम हर उस किनारे को हटा देते हैं जहां एक ड्रिल किया हुआ छेद मशीनी बोर से मिलता है।
क्या आप उत्पादन मात्रा के लिए प्रोटोटाइप का समर्थन कर सकते हैं?
क र ते हैं। एक ग्राहक फिक्स्चर और प्रक्रिया को मान्य करने के लिए एकल परीक्षण आवास के साथ शुरुआत कर सकता है, फिर उसी सेटअप पर बैच उत्पादन का पैमाना बना सकता है। हाउसिंग ड्राइंग, कास्टिंग स्रोत और वार्षिक वॉल्यूम भेजें, और हम मशीन, फिक्स्चर दृष्टिकोण और प्रक्रिया अनुक्रम की सिफारिश करेंगे - साथ ही थ्रू-स्पिंडल कूलेंट और चिप कन्वेयर जैसे विकल्प जो पंप बॉडी के काम के लिए उपयुक्त हैं।
एक पंप हाउसिंग मशीनिंग योजना प्राप्त करें
हमें अपने आवास के बारे में बताएं - सामग्री, आकार, कास्टिंग गुणवत्ता, मशीनीकृत विशेषताएं और बैच आकार - और Handemo सही मशीनिंग केंद्र और प्रक्रिया की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग ईवी मोटर हाउसिंग और CNC मशीनिंग हाइड्रोलिक वाल्व बॉडीज - अधिक बंद-बॉडी हिस्से जहां बोर स्थिति और सीलिंग चेहरे परिणाम तय करते हैं।