CNC हाइड्रोलिक पिस्टन गाइड स्लीव की मशीनिंग
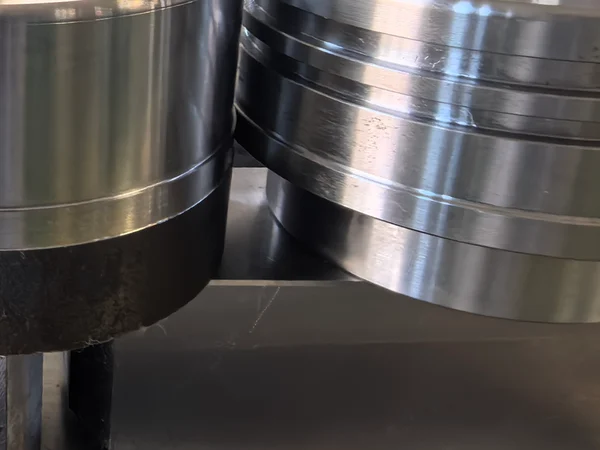
कुछ हिस्से लंबे सहनशीलता वाले ढेर और बिना किसी नोट के ड्राइंग के रूप में आते हैं। अन्य एक तस्वीर के रूप में आते हैं, दो आस्तीन अगल-बगल, एक फीकी और एक चमकीली, जिसके नीचे एक ही रेखा है: क्या आप इस कीमत पर दाईं ओर वाली आस्तीन बना सकते हैं? दूसरी तरह की पूछताछ वह है जहां गाइड स्लीव का काम आमतौर पर शुरू होता है, और यह वह जगह है जहां पूरी कोटेशन तय की जाती है, इससे बहुत पहले कि कोई मशीन घंटे की कीमत तय करता है।
पिस्टन गाइड स्लीव मशीन के लिए लगभग बहुत सरल लगती है। यह एक अंगूठी है. इसमें एक बोर, एक बाहरी व्यास, दो सिरे और एक कंधा होता है। इस पर ऐसा कुछ भी नहीं है जिस तक खराद न पहुंच सके। कठिनाई पूरी तरह से फिनिश, गोलाई और इस तथ्य में है कि दीवार इतनी पतली है कि जब आप इसे दबाते हैं तो हिल जाती है - यही कारण है कि एक ही ड्राइंग एक दुकान पर एक भी अस्वीकृति के बिना चल सकती है और कभी भी दूसरी दुकान पर नहीं टिकती है।
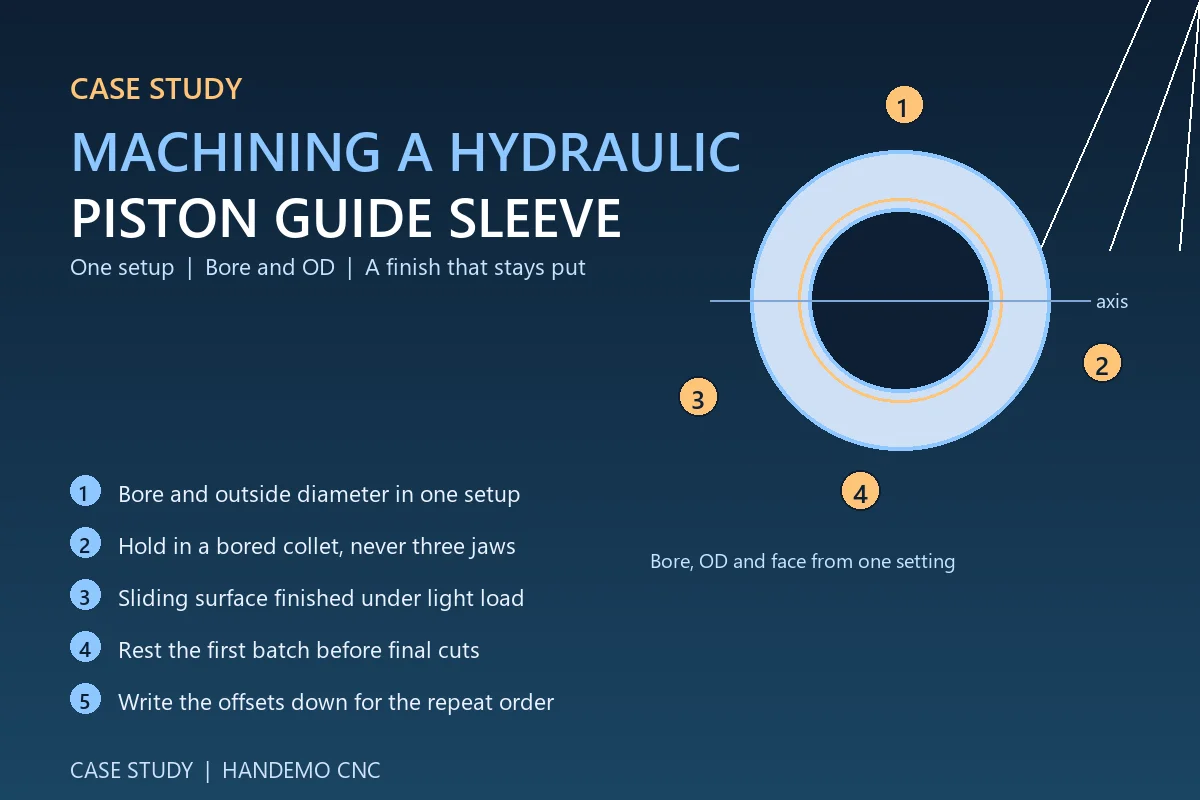
गाइड स्लीव वास्तव में क्या करती है
आस्तीन एक पिस्टन या रॉड का मार्गदर्शन करती है। यह गतिशील भाग को अपनी धुरी पर रखता है और यह पार्श्व भार वहन करता है ताकि सिलेंडर की दीवार पर दबाव न पड़े। वह कार्य विवरण ड्राइंग पर प्राथमिकताएं निर्धारित करता है: बोर को अपनी पूरी लंबाई के साथ सीधा और गोल होना चाहिए, बाहरी व्यास को इसके साथ संकेंद्रित होना चाहिए, और स्लाइडिंग सतह इतनी चिकनी होनी चाहिए कि सील या पिस्टन पहले सौ चक्रों में इसे खरोंच न करे।
आस्तीन में हम अक्सर देखते हैं, आवश्यकताएँ इस प्रकार पढ़ती हैं:
- बोर की गोलाई और सीधापन केवल सिरों पर ही नहीं, बल्कि पूरी लंबाई तक बना रहता है
- बोर से संकेंद्रित बाहरी व्यास, जिसे आमतौर पर कुल रनआउट कहा जाता है
- एक स्लाइडिंग सतह फ़िनिश जो एक प्रत्यागामी सील के अनुकूल होती है, जो बोर अक्ष को पार करने वाले पॉलिशिंग निशानों के बिना निर्मित होती है
- लंबाई और कंधा अक्ष की ओर वर्गाकार है
उस सूची में कुछ भी विदेशी नहीं है। जो चीज इसे असली काम बनाती है, वह है उत्पादन में, बैच दर बैच, एक पतली रिंग पर, चारों से एक साथ मिलना।
प्रथम कट से पहले समापन का निर्णय लिया जाता है
जो दुकानें स्लीव फ़िनिश से जूझती हैं वे आमतौर पर इन्सर्ट को दोष देती हैं। आमतौर पर यह इन्सर्ट नहीं है. एक प्रत्यागामी सील सतह इस क्रम में तीन चीजों के प्रति संवेदनशील होती है: सेटअप की स्थिरता, किनारे की स्थिति जो कि अंतिम भाग पर थी, और जिस तरह से फिनिशिंग पास किया गया था।
यदि आस्तीन को इसके बाहरी व्यास पर तीन-जबड़े वाले चक में रखा जाता है, तो उपकरण को छूने से पहले जबड़े इसे तीन-जबड़े के आकार में धकेल देते हैं। बोर चक में गोल-गोल कट जाता है और जबड़े छूटने पर वापस एक लोब में आ जाता है। मशीन पर सतह ठीक दिखती है और भाग गेज में फिट नहीं बैठता है। वह तस्वीर जिसने इस क्रम को शुरू किया - चमकदार आस्तीन के बगल में सुस्त आस्तीन - अक्सर उपकरण पहनने की समस्या के बजाय क्लैंपिंग परिणाम था।
रिक्त स्थान: बार, ट्यूब या कास्टिंग
इस आकार सीमा में अधिकांश गाइड स्लीव्स या तो ट्यूब ब्लैंक या सॉलिड बार से शुरू होती हैं। ट्यूब सामग्री के मामले में सस्ती है और लेथ समय के हिसाब से सस्ती है, क्योंकि हटाने के लिए कोई बड़ा कोर नहीं है, लेकिन ट्यूब अपने स्वयं के आंतरिक तनाव और दीवार की मोटाई के साथ आती है जो संकेंद्रित नहीं हो सकती है। बार को हटाने में अधिक लागत आती है लेकिन यह एक सजातीय, पूर्वानुमेय रिक्त स्थान देता है। एक पतली आस्तीन के लंबे समय तक चलने के लिए ट्यूब मार्ग आम तौर पर लागत पर जीतता है - बशर्ते कि पहला ऑपरेशन दीवार की मोटाई को चारों ओर से समान रूप से हटा दे, जो कि वास्तव में एक छोटी पट्टी आपको जांचने नहीं देती है।
कास्टिंग या फोर्ज्ड ब्लैंक से काटी गई स्लीव्स के लिए, पहला ऑपरेशन एक रफिंग पास होना चाहिए जो बोर और बाहरी व्यास दोनों पर त्वचा और धातु को हटा देता है, इसके बाद फिनिशिंग से पहले आराम किया जाता है। वह आराम सामग्री को मशीन पर एक बार चलने देता है, न कि भाग को मापने और पैक करने के बाद। किसी भी आस्तीन पर जहां दीवार उसके व्यास के सापेक्ष पतली है, हम पहले बैच को खत्म करने और आखिरी प्रकाश कटौती से पहले इसे रात भर बैठने की सलाह देते हैं। इसमें शेड्यूल पर एक दिन का खर्च होता है और यह शिकायतों की एक पूरी श्रेणी को दूर कर देता है।
क्यों एक सेटअप आम तौर पर दो को मात देता है?
बोर और बाहरी व्यास के बीच संकेंद्रितता एक ऐसी विशेषता है जिस पर गाइड स्लीव बातचीत नहीं कर सकता है। हर बार जब आप भाग को दोबारा चक करते हैं, तो उस संकेंद्रितता का हिस्सा जबड़े और ऑपरेटर के हाथों में वापस चला जाता है। बोर और बाहरी व्यास को एक ही सेटिंग से काटने से प्रश्न पूरी तरह से दूर हो जाता है।
यह उस मशीन के लिए व्यावहारिक तर्क है जो एक क्लैंपिंग में एक हिस्से पर अधिक संचालन करती है। बाहरी व्यास को मोड़ना, बोरिंग करना, कंधे का सामना करना और, यदि ड्राइंग की आवश्यकता है, तो निकला हुआ किनारा छेद को ड्रिल करना और टैप करना, यह सब एक ही सेटअप से, मिल-टर्न या वाई-अक्ष टर्निंग सेंटर के लिए बनाया गया है। TCK6050 CNC तिरछा बिस्तर खराद पर तिरछा बिस्तर चिप्स को कट से दूर रखता है और ऑपरेटर काटने के दौरान बोर को देख सकता है, जो तब सुनने में ज्यादा मायने रखता है जब पूरा काम सतही गुणवत्ता का हो।
जहां वार्षिक मात्रा अधिक होती है और भाग के दोनों सिरों पर विशेषताएं होती हैं - एक छोर पर एक सीढ़ीदार बाहरी व्यास, दूसरे पर एक काउंटरबोर - एक दोहरी-स्पिंडल मशीन दूसरे ऑपरेशन को पूरी तरह से हटा देती है। भाग मुख्य स्पिंडल से उप-स्पिंडल में स्थानांतरित हो जाता है और पिछला सिरा मशीन से बाहर निकले बिना ही समाप्त हो जाता है। एक आस्तीन पर स्थानांतरण चक्र के समय की बचत से अधिक मूल्यवान है, क्योंकि यह दूसरी क्लैंपिंग घटना को भी हटा देता है और इसलिए रिंग के विकृत होने का एक और मौका होता है। एक डुअल-स्पिंडल मिल-टर्न मशीन जैसे TCK6050SY वह कॉन्फ़िगरेशन है जिसे हम भाग के उस परिवार के लिए उद्धृत करेंगे।
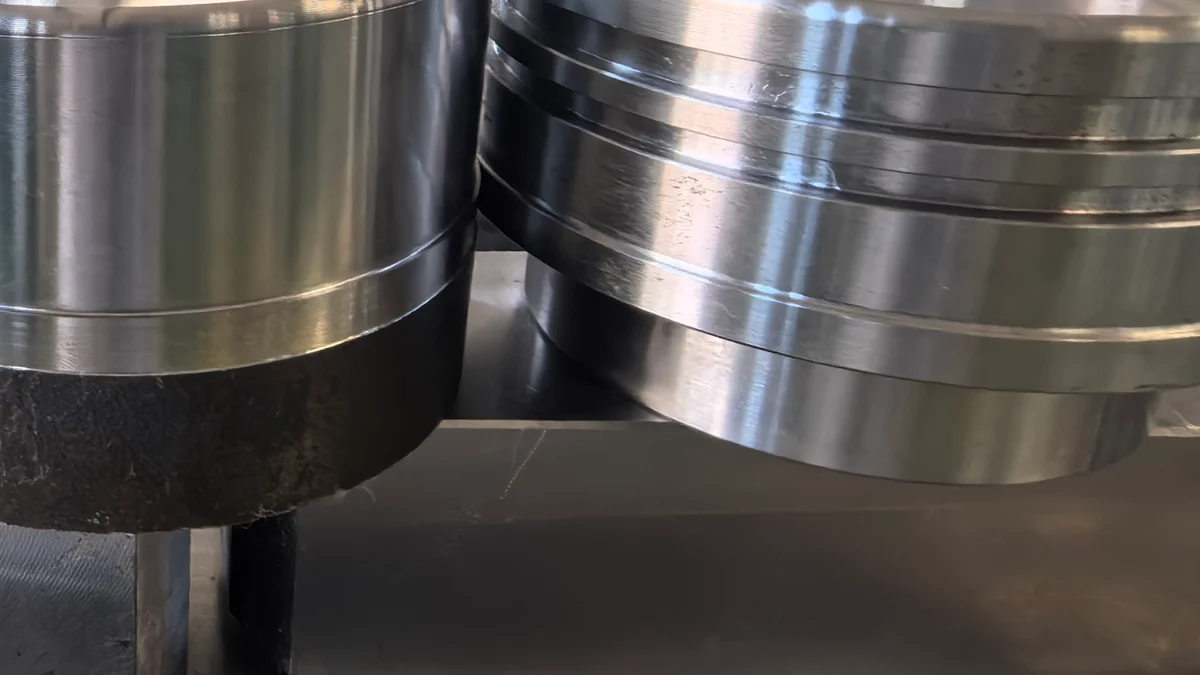
पतली आस्तीन को विकृत किए बिना पकड़ना
एक बार जब सेटअप गिनती घटकर एक रह जाती है, तो शेष जोखिम क्लैम्पिंग लोड का होता है। तीन व्यावहारिक विकल्प, जिस क्रम में हम आमतौर पर उन्हें आज़माते हैं:
- एक नरम, ऊबड़-खाबड़ आकार का कोलेट या चौड़े संपर्क बैंड के साथ विभाजित झाड़ी। भार को तीन जबड़ों पर केंद्रित करने के बजाय परिधि के चारों ओर फैलाया जाता है, और आस्तीन को चारों ओर से सहारा दिया जाता है।
- फेस क्लैंपिंग प्लस प्रकाश बाहरी व्यास समर्थन, इसलिए अक्षीय भार कंधे के चेहरे पर भाग को सीट देता है और बोरिंग बार रिंग बैक अप के साथ कट जाता है।
- केंद्रों के बीच, या स्टब मेन्ड्रेल से, आस्तीन के लिए इतना लंबा मोड़ना कि ओवरहैंग स्वयं विक्षेपित होने लगे। एक लंबी, पतली आस्तीन पर वह विक्षेपण बोर में टेपर का सबसे बड़ा एकल स्रोत है, और कोई भी सम्मिलित ज्यामिति इसे ठीक नहीं करेगी।
फिनिशिंग कट को हल्का रखें और हिस्से को एक छोटे से भार के तहत अपना आकार ढूंढने दें। एक पतली अंगूठी पर कोई समझौता नहीं है, इसे काटने का यह ईमानदार तरीका है।
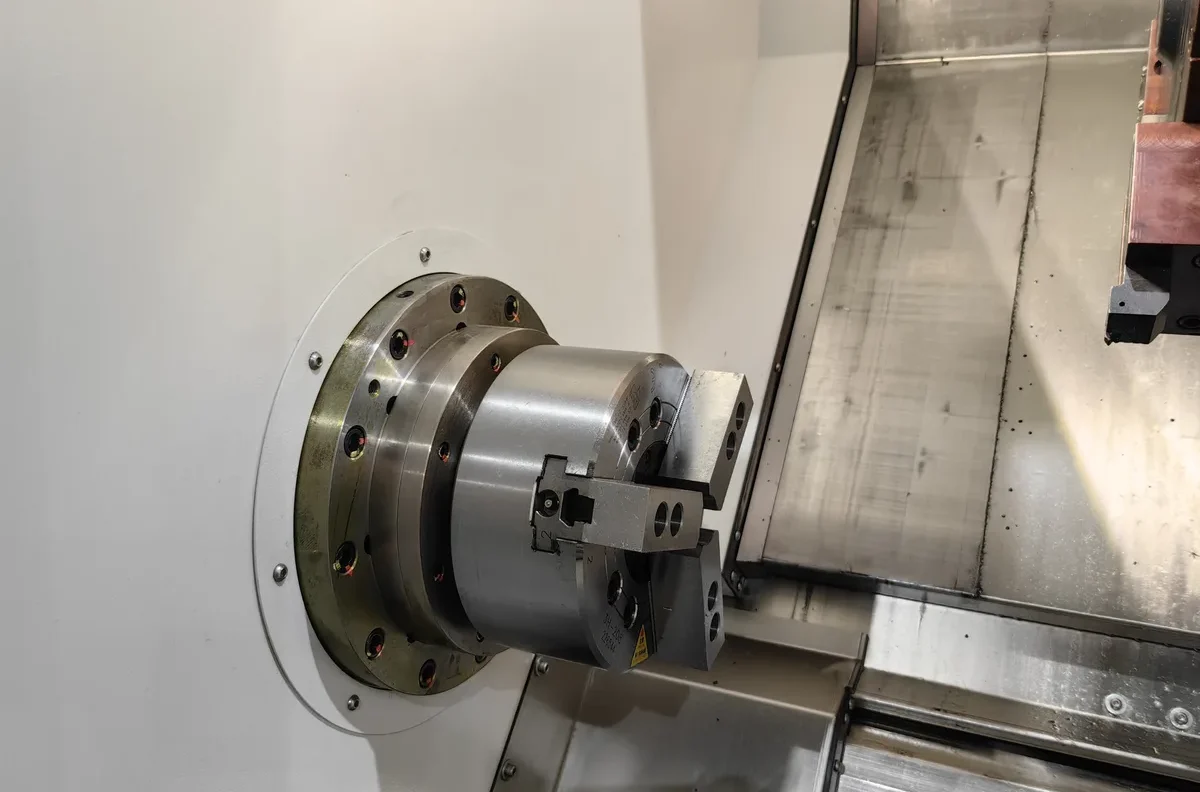
लगातार रन बनाए रखना
एक बार जब आस्तीन अच्छी तरह से चलने लगती है तो काम ज्यामिति के बारे में होना बंद हो जाता है। यह एक शिफ्ट में, एक सप्ताह में और तीन महीने बाद दूसरे बैच में दोहराव के बारे में बन जाता है। तीन चीजें वह ले जाती हैं:
एक गेज-एलईडी लूप। दुकान के फर्श पर बोर के लिए एक समर्पित गेज, प्रत्येक शिफ्ट की शुरुआत में मास्टर के खिलाफ जांच की जाती है, जिसमें अंतिम भाग के ऑपरेटर की छाप के बजाय गेज से ऑफसेट को सही किया जाता है। एक पतली आस्तीन पर गेज, यदि यह एक प्लग है जो रिंग को लोड करता है, तो निरीक्षण कक्ष में उपयोग की जाने वाली माप विधि से अलग तरीके से पढ़ेगा। पहले बैच से पहले ग्राहक के साथ विधि पर सहमत हों, पहले तर्क के बाद नहीं।
तापमान अनुशासन। पतले छल्ले मिनटों के भीतर दुकान के तापमान का पालन करते हैं। एक बोर जो दोपहर के अंत में पढ़ता है और एक जो सुबह सबसे पहले पढ़ता है, एक ही भाग नहीं हैं। अंतिम निर्णय से पहले भाग और गेज को एक ही तापमान पर आने दें, और गेज को दरवाजे से दूर रखें।
एक लिखित ऑफसेट लॉग। जो व्यक्ति अक्टूबर में स्लीव जॉब सेट करता है, वह हमेशा वह व्यक्ति नहीं होता है जिसने इसे मई में सेट किया है। उपयोग किए गए इंसर्ट का एक छोटा लॉग, ऑफसेट जिसने काम को निपटाया, और क्लैंपिंग विधि को रखने में कुछ भी खर्च नहीं होता है, और यह दूसरे बैच और दूसरे विकास प्रोजेक्ट के बीच का अंतर है।
ऑर्डर कैसा दिखता था
इन तस्वीरों में स्लीव्स हमें सामान्य मशीनरी घटकों - हाइड्रोलिक और वायवीय पक्ष, पिस्टन और गाइड - में काम करने वाली एक दुकान से मिलीं। वे दो ऑपरेशनों में भाग को मोड़ रहे थे, और फिनिश इतनी असंगत थी कि असेंबली से पहले स्लाइडिंग सतह को हाथ से छुआ जा रहा था। उन्होंने जो तुलनात्मक तस्वीर भेजी उसमें उनके परीक्षण हिस्से के बगल में हमारा एक परीक्षण भाग दिखाया गया।
जिस परिवर्तन ने कार्य को स्थानांतरित किया वह कोई नया इंसर्ट या उच्च काटने की गति नहीं थी। यह आस्तीन को एक पूर्ण संपर्क बैंड के साथ एक ऊबड़ कोलेट में पकड़ रहा था, और एक सेटिंग से बोर और बाहरी व्यास को खत्म कर रहा था, एक हल्के फिनिशिंग पास और आखिरी कट से पहले आराम के साथ। स्लाइडिंग सतह पर उनकी मापी गई रीडिंग उनकी मौजूदा प्रक्रिया की तुलना में हमारी मशीन पर एक सख्त बैंड में बस गई, और हाथ से टच-अप कदम रूटिंग से बाहर आ गया। बैच को उद्धृत किया गया, चलाया गया और दोहराए जाने वाले ऑर्डर के लिए वही क्लैम्पिंग विधि लिखी गई।
यह बिल्कुल सामान्य परिणाम है, और यही बात है। गाइड स्लीव्स मशीन की क्षमता पर शायद ही कभी असर डालते हैं। वे क्लैम्पिंग, सेटअप गिनती और क्या किसी ने लिखा कि क्या काम किया, इस पर खो गए हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या आप बार के बजाय ट्यूब से गाइड स्लीव मशीन बना सकते हैं?
हाँ, और बड़े पैमाने पर काम के लिए यह आमतौर पर सस्ता मार्ग है। पहले ऑपरेशन में दीवार की मोटाई को समान रूप से हटाना होता है ताकि ट्यूब की अपनी विलक्षणता भाग के एक तरफ से दूसरी तरफ धकेलने के बजाय कट जाए। हम आम तौर पर बोर और बाहरी व्यास दोनों को रफ करते हैं, हिस्सों को आराम देते हैं, फिर खत्म करते हैं।
क्या हमें मिल-टर्न मशीन की आवश्यकता है, या एक मानक खराद से काम चलेगा?
यदि आस्तीन में केवल मोड़ने की विशेषताएं हैं, तो सही वर्कहोल्डिंग के साथ एक तिरछा बिस्तर खराद इसे चलाएगा। यदि इसमें क्रॉस-ड्रिल किए गए छेद, एक निकला हुआ किनारा बोल्ट पैटर्न, या दोनों सिरों पर विशेषताएं हैं, तो वाई-अक्ष या मिल-टर्न मशीन दूसरे ऑपरेशन को हटा देती है, और इसके साथ दूसरी क्लैंपिंग भी करती है।
आप बोर को गोलाई से बाहर जाने से कैसे रोकेंगे?
पतली दीवार पर तीन-बिंदु संपर्क का उपयोग न करके। एक ऊबा हुआ कोलेट, एक विभाजित झाड़ी या एक खराद का धुरा परिधि के चारों ओर क्लैंपिंग भार फैलाता है। दूसरा चरण हल्का फ़िनिशिंग कट है, इसलिए उपकरण दीवार को अपने से आगे नहीं धकेल रहा है।
इन आस्तीनों के लिए आप आमतौर पर कौन सी सामग्री देखते हैं?
फ्री-कटिंग और मध्यम-कार्बन स्टील्स, केस-हार्डनिंग स्टील्स जहां स्लाइडिंग सतह को सख्त किया जाएगा, और गाइड झाड़ियों के लिए कांस्य या कच्चा लोहा। सामग्री इन्सर्ट और कटिंग डेटा को बदलती है, सेटअप लॉजिक को नहीं।
क्या आप ड्राइंग भेजने से पहले किसी तस्वीर से उद्धरण दे सकते हैं?
फोटो भेजो. यह हमें आकार, संभावित दीवार की मोटाई और अंतिम लक्ष्य बताता है, और यह आमतौर पर हमें वर्तमान प्रक्रिया में क्या गलत हो रहा है इसके बारे में कुछ बताता है। फर्म कोटेशन को ड्राइंग और वार्षिक मात्रा की आवश्यकता होती है, लेकिन पहले उत्तर में नहीं।
हमें वह भाग भेजें जिससे आप संघर्ष कर रहे हैं
यदि कोई स्लीव चल रही है, लेकिन व्यवस्थित नहीं हो रही है - एक फिनिश जो बहती है, एक बोर जो पकड़ में नहीं आएगा, एक हैंड टच-अप स्टेप जिसे आप रूटिंग से बाहर निकालना चाहते हैं - भाग की ड्राइंग और एक तस्वीर भेजें क्योंकि यह आपकी मशीन से बाहर आता है। हमारी टीम केवल कीमत नहीं, बल्कि मशीन की अनुशंसा और प्रक्रिया नोट के साथ वापस आएगी।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC हाइड्रोलिक वाल्व बॉडीज के लिए मशीनिंग गाइड | CNC वाल्व के लिए मशीनें & हाइड्रोलिक पार्ट्स | अधिक Handemo केस अध्ययन