केस स्टडी: एक विलक्षण शाफ्ट को मोड़ना
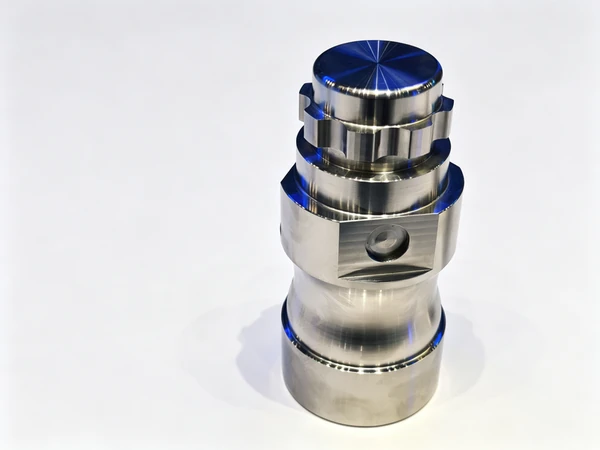
जांच में तीन तस्वीरें आईं और कोई रेखाचित्र नहीं मिला। एक बेंच पर तैयार शाफ्ट के दो शॉट, और उसी शाफ्ट में से एक को उस मशीन में वापस लगाया गया जिसने इसे बनाया था, ऑफसेट जर्नल पर एक डायल इंडिकेटर खड़ा था और सुई ऐसी जगह खड़ी थी जो ग्राहक को पसंद नहीं थी। नीचे दिया गया संदेश संक्षिप्त था: पहले पचास भाग ठीक थे, और फिर वे नहीं थे। यह एक बहुत ही विशिष्ट प्रकार की शिकायत है, और इसका मतलब यह कदापि नहीं है कि मशीन पुर्जा नहीं बना सकती। इसका आम तौर पर मतलब यह है कि प्रक्रिया एक बार भाग बना सकती है, और फिर प्रक्रिया में कुछ आगे बढ़ता है।
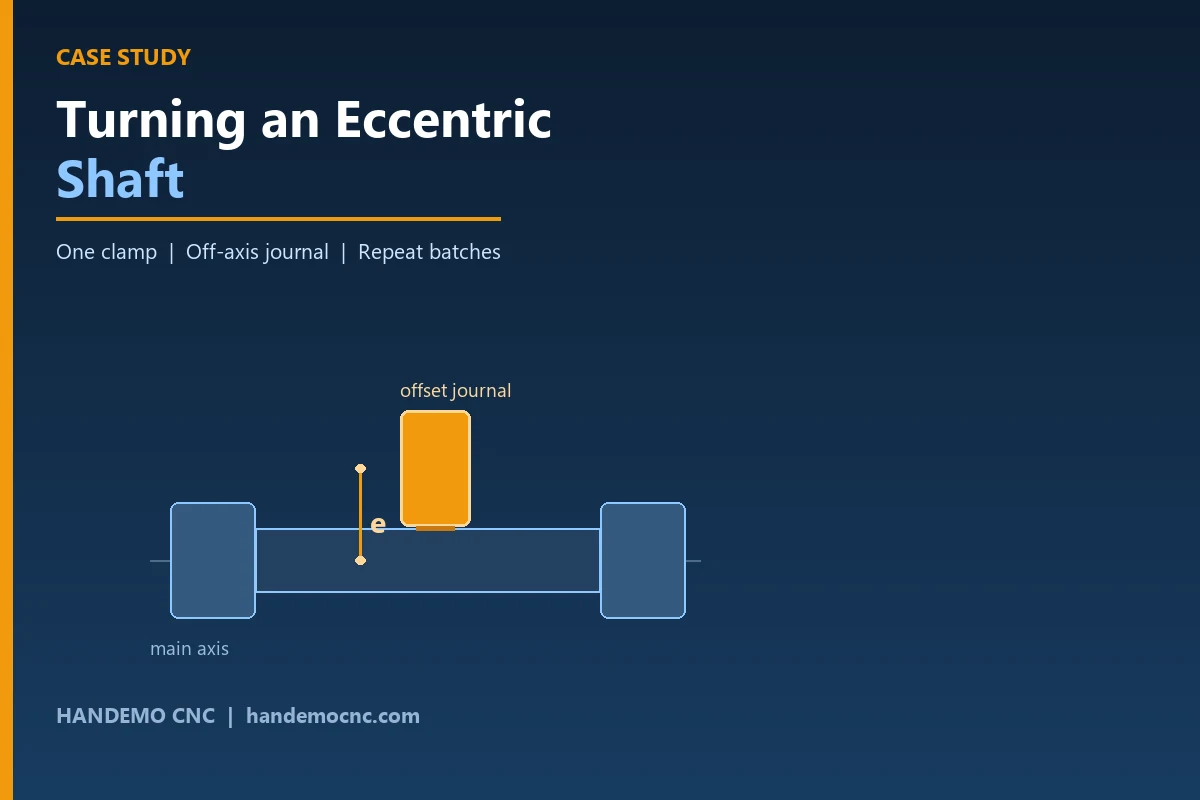
एक एक्सेंट्रिक शाफ्ट एक मुड़ा हुआ हिस्सा है जहां एक जर्नल को जानबूझकर बाकी शाफ्ट की केंद्र रेखा से काट दिया जाता है - एक ऑफसेट क्रैंक पिन, एक कैम, एक आउट-ऑफ-लाइन बियरिंग सीट। उस एक विशेषता को छोड़कर, भाग के बारे में सब कुछ सामान्य है, जो एकमात्र विशेषता है जो यह तय करती है कि भाग काम करेगा या नहीं। ग्राहक, एक ऑटोमोटिव घटक आपूर्तिकर्ता, इसे एक सनकी स्थिरता के साथ एक मानक तिरछा बिस्तर खराद पर सफलतापूर्वक चला रहा था। वे जो नहीं कर सके वह इसे पूरे बैच के लिए सफलतापूर्वक चलाना था।
भाग को क्या करना है
शाफ्ट अपने मुख्य जर्नल में दोनों सिरों पर भार वहन करता है, और बीच में ऑफसेट जर्नल के माध्यम से ड्राइव या संचालित होता है। कार्यात्मक रूप से, ऑफसेट जर्नल को मुख्य अक्ष के चारों ओर सही जगह पर बैठना होता है, और इसे बैच के प्रत्येक भाग में एक ही स्थान पर बैठना होता है। वे दो आवश्यकताएँ एक ही आवश्यकता की तरह लगती हैं। वे नहीं हैं, और उनके बीच का अंतर पूरे प्रोजेक्ट में है।
- ऑफसेट जर्नल को मुख्य जर्नल के सापेक्ष सही कोणीय और रेडियल स्थिति में काटा जाना चाहिए
- मुख्य जर्नल को एक-दूसरे के साथ समाक्षीय रहना चाहिए, ताकि शाफ्ट इसके बीयरिंग में फिट हो सके
- बैच के पहले भाग से आखिरी तक विलक्षणता समान होनी चाहिए
- मुख्य बॉडी और ऑफ़सेट जर्नल के बीच का संक्रमण इतना साफ़ होना चाहिए कि फ़िललेट सेवा भार से बच सके
एक चित्र पर लिखा हुआ, वह एक छोटी सी सूची है। पूरी शिफ्ट में चलने वाली मशीन पर, पहली पंक्ति वह होती है जो यह तय करती है कि ग्राहक खुश है या नहीं। यदि ऑफसेट एक बैच में बहता है, तो हिस्से अभी भी ड्राइंग के भीतर व्यक्तिगत रूप से मापते हैं - वे बस विनिमेय नहीं हैं, और असेंबली लाइन निरीक्षण विभाग से पहले पता लगा लेती है।
सनकी स्थिरता क्यों बह रही थी?
दुकान एक सुस्थापित मार्ग का उपयोग कर रही थी, और यह स्पष्ट रूप से कहने योग्य है कि मार्ग गलत नहीं है। यह काम करता है, और बहुत सारी दुकानें इसका उपयोग करती हैं। एक ब्लॉक या फिक्स्चर एक्सेंट्रिकिटी द्वारा स्पिंडल केंद्र से शाफ्ट ऑफसेट को रखता है, और जब शाफ्ट ऑफसेट अक्ष के चारों ओर घूमता है तो ऑफसेट जर्नल उस सेटिंग पर चालू हो जाता है। जब पहला भाग मशीन से निकल जाता है, तो यह सही दिखता है।
फिर एक बैच में तीन चीज़ें दुकान के ख़िलाफ़ काम करती हैं।
सबसे पहले फिक्स्चर ही है. एक सनकी ब्लॉक को हर बार लोड होने पर ऑफसेट को पुन: उत्पन्न करना पड़ता है, और एक फिक्स्चर पर जो पूरे दिन बोल्ट और अनबोल्ट होता है, ऐसा नहीं होता है। ऑफसेट हाथ से निर्धारित एक स्थिति है, और हाथ से निर्धारित स्थिति के चारों ओर एक वितरण होता है। पहले छोटा, बाद में चौड़ा, और तैयार भाग पर अदृश्य।
दूसरा संचालन के बीच डेटाम का परिवर्तन है। मुख्य जर्नल एक सेटिंग पर काटे जाते हैं, ऑफसेट जर्नल दूसरे पर, और दोनों के बीच संबंध केवल फिक्स्चर में मौजूद होता है। यदि फिक्स्चर सही है, तो भाग सही है। यदि फिक्स्चर थोड़ा सा हिल गया है, तो भाग गलत है, और मशीन पर कोई माप नहीं है जो भाग समाप्त होने से पहले इसे पकड़ लेता है।
तीसरा शिफ्ट में थर्मल मूवमेंट है। ग्राहक ने इसे पहले ही स्वयं जुटा लिया था - वे स्पिंडल, बुर्ज और लाइव टूलींग पर अच्छी कूलिंग चाहते थे। उन्होंने देखा था कि जैसे-जैसे दिन चढ़ता गया, हिस्से अलग-अलग हो गए, ठीक वैसा ही जैसा एक दुकान में देखा जाता है जब एक फिक्स्चर और एक स्पिंडल अलग-अलग दरों पर गर्म होते हैं और दोनों को एक स्थिति बनाए रखने के लिए भरोसा किया जा रहा है।
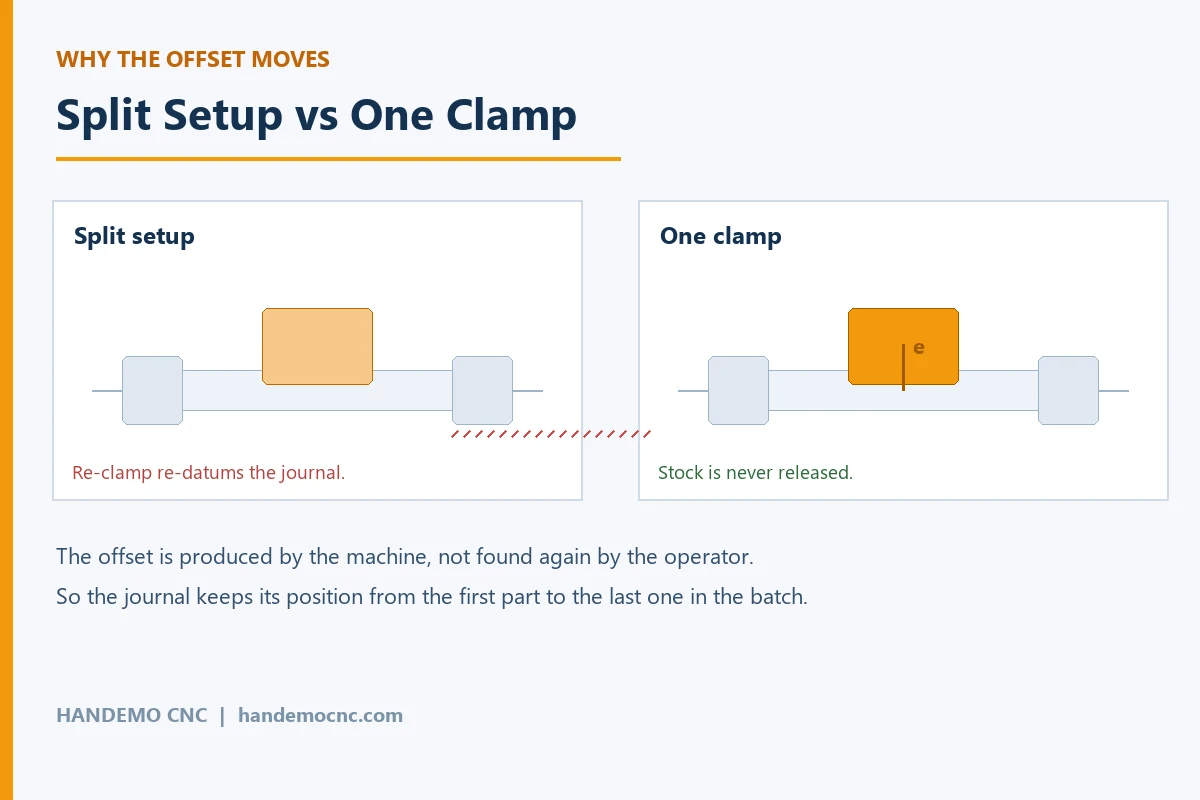
इस स्थिति में एक दुकान से जो शिकायत वापस आती है वह लगभग हमेशा एक ही वाक्य होती है: "पहले वाले अच्छे थे"। वह वाक्य ध्यान से पढ़ने लायक है. यह मशीन की क्षमता के बारे में कोई शिकायत नहीं है। यह एक ऐसी प्रक्रिया के बारे में शिकायत है जो किसी चीज़ को सैकड़ों बार हाथ से उसी स्थान पर वापस सेट करने पर निर्भर करती है, जब वह चलती है तो कोई प्रतिक्रिया नहीं होती है।
हमने क्या किया था
हमने एक विलक्षण स्थिरता के साथ एक सादे खराद के बजाय वाई-अक्ष मोड़ और मिलिंग प्लेटफ़ॉर्म पर शाफ्ट को उद्धृत किया, और उस एकल निर्णय ने परियोजना को आगे बढ़ाया।
वाई अक्ष और नियंत्रित सी अक्ष वाली मशीन पर, ऑफसेट को फिक्स्चर द्वारा बनाने की आवश्यकता नहीं होती है। मुख्य जर्नल सामान्य तरीके से मुख्य अक्ष पर घुमाए जाते हैं। ऑफसेट जर्नल तब स्पिंडल अनुक्रमित के साथ तैयार किया जाता है और उपकरण प्रोग्राम नियंत्रण के तहत केंद्र रेखा से दूर चला जाता है, इसलिए विलक्षणता क्लैंप बोल्ट के नीचे की स्थिति के बजाय प्रोग्राम में एक संख्या है। वह एकल परिवर्तन सटीकता श्रृंखला से स्थिरता को हटा देता है, जहां से बहाव आ रहा था।
हमने जो मॉडल सामने रखा वह TCK2100LY CNC मिल-टर्न मशीन था, जो हमारी मिल-टर्न रेंज में Y-अक्ष टर्निंग और मिलिंग संयोजन था। इसमें एक लाइव टूल बुर्ज और एक तिरछी बेड टर्निंग संरचना पर एक वाई अक्ष है, जो कि भाग का यह परिवार मांगता है: जर्नल के लिए टर्निंग, सनकी जर्नल के लिए ऑफ-एक्सिस मूवमेंट, और फ्लैट्स के लिए लाइव टूलिंग और आम तौर पर इसके साथ आने वाले छोटे क्रॉस फीचर्स। भाग को मुख्य मोड़ और ऑफसेट के बीच चक से मुक्त किए बिना समाप्त कर दिया गया है, इसलिए फिक्स्चर को खराब करने के लिए कोई पुन:डेटिंग चरण नहीं है।
क्रम इस प्रकार चलता है। बार का सामना किया गया है और केन्द्रित किया गया है, और पहले मुख्य जर्नल को टेलस्टॉक समर्थन के साथ घुमाया गया है। दूसरा मुख्य जर्नल घुमाया गया है, अभी भी मुख्य अक्ष पर है। शाफ्ट को अभी भी पकड़कर, स्पिंडल इंडेक्स और वाई अक्ष उपकरण को ऑफसेट स्थिति में लाता है, और सनकी जर्नल को उस ऑफसेट केंद्र के चारों ओर घुमाया जाता है। कोई भी फ्लैट, कीवे या क्रॉस होल जिसकी ड्राइंग में आवश्यकता होती है, उसे लाइव टूलिंग के साथ उसी क्लैंपिंग में काटा जाता है। तभी पार्ट मशीन से बाहर निकलता है।
मशीनें और क्यों
TCK2100LY इस शाफ्ट में फिट बैठता है क्योंकि ऑफसेट मशीन द्वारा उत्पादित किया जाता है। जहां शाफ्ट लंबा है या बैच छोटा है, और दुकान एक फिक्स्चर स्वीकार करने के लिए संतुष्ट है, एक उप-स्पिंडल के साथ एक TCK6050 तिरछा बिस्तर खराद अभी भी इस परिवार के हिस्से को बदल देगा और यह कम लागत वाला उद्धरण है। जहां ऑफसेट जर्नल कंधे के करीब है और भाग को पिछले सिरे पर भी दूसरे ऑपरेशन की आवश्यकता है, TCK6050SY डुअल-स्पिंडल मिल-टर्न मशीन उसी विचार को एक कदम आगे ले जाता है और दोनों सिरों को एक मशीन में खत्म करता है। भारी या लंबे शाफ्ट के लिए, TCK6350B वह है जिस पर हम काम करेंगे, क्योंकि संरचना मशीन का वह हिस्सा है जिसे बड़े ऑफसेट जर्नल पर बाधित कटौती से बचना होता है।
हम इस जैसे हिस्से के लिए एक सादा खराद और एक अलग ऊर्ध्वाधर मशीनिंग केंद्र की अनुशंसा नहीं करेंगे। विभाजन मार्ग सैद्धांतिक रूप से गलत नहीं है, लेकिन एक विलक्षण शाफ्ट पर इसका मतलब है कि ऑफसेट और मुख्य जर्नल दो मशीनों पर दो डेटाम से बने होते हैं, और उनके बीच का संबंध मशीनिंग समस्या के बजाय एक स्थिरता समस्या है। बेहतर फिक्सिंग के साथ इसे ठीक करना संभव है। इसे प्रक्रिया से हटाना आसान है. जहां किसी दुकान में पहले से ही वर्टिकल मशीनिंग सेंटर है और वह इसका उपयोग करना चाहता है, तो ईमानदार उत्तर यह है कि वीएमसी मिलिंग सुविधाओं के लिए सही मशीन है और विलक्षणता स्थापित करने के लिए गलत जगह है। हमारे एक्सेंट्रिक शाफ्ट मशीनिंग समाधान लेख में भाग कैसे बनाया जाता है, इसके बारे में और पढ़ें।
इसे स्थिर रखने के लिए हमने क्या रखा है
मशीन की पसंद से परे दो चीजों ने काम को दोहराया, और वे दोनों प्रौद्योगिकी के बजाय हाउसकीपिंग हैं।
पहला है कूलिंग, जिसे ग्राहक ने हमारे उद्धृत करने से पहले उठाया था। एक विलक्षण जर्नल को क्रांति के भाग के लिए घूर्णन के केंद्र से दूर काम करने वाले उपकरण के साथ काटा जाता है, और प्रत्येक मोड़ के माध्यम से सम्मिलित पर भार बदल जाता है। वह भिन्नता उपकरण और हिस्से में असमान रूप से गर्मी डालती है, और जो उपकरण सुबह आठ बजे आकार में कटौती कर रहा था वह दोपहर दो बजे उसी आकार में नहीं कट रहा है। हमने बुर्ज और लाइव टूलींग के माध्यम से उच्च दबाव वाले शीतलक को निर्दिष्ट किया है, ताकि शिफ्ट के दौरान कट ठंडा रहे और उपकरण बढ़े नहीं। यह इस भाग पर कोई छोटा विवरण नहीं है; ग्राहक के स्वयं के साक्ष्य के अनुसार यह बहाव का एक बड़ा हिस्सा था।
दूसरा यह है कि शाफ्ट को कैसे पकड़ा जाता है। हम मुख्य जर्नल को कच्ची छड़ की सतह पर पकड़ने के बजाय शाफ्ट व्यास के अनुसार मशीनीकृत नरम जबड़ों में चलाते हैं, और हम पकड़ को मजबूत रखते हैं लेकिन फिर भी शाफ्ट को गोल से बाहर नहीं दबाया जाता है। एक स्थिर विश्राम एक लंबे शाफ्ट के मध्य भाग को सहारा देता है। टेलस्टॉक का उपयोग पहले पास से किया जाता है, इसलिए शाफ्ट कभी भी बिना किसी समर्थन के मुक्त सिरे के साथ नहीं चलता है, और ऑफसेट जर्नल समाप्त होने तक यह चालू रहता है।
कार्य को बिना दोहराए जाँचना
निरीक्षण योजना का उपयोगी हिस्सा यह है कि यह मशीन में होता है न कि उसके बाद में। चूँकि भाग को छोड़े बिना दोनों सिरों और ऑफसेट को काट दिया जाता है, ग्राहक जिस संबंध की परवाह करता है वह बाद में मापने और ठीक करने के बजाय सेटअप द्वारा निर्मित होता है। हम तैयार शाफ्ट को उसके बंद होने के बाद गेज पर साबित करते हैं, और हम परिवार के लिए पहला-लेख रिकॉर्ड रखते हैं ताकि दोहराव वाला बैच किसी ताज़ा धारणा के बजाय ज्ञात परिणाम के विरुद्ध चले।
ग्राहकों की समस्या, उनके अपने शब्दों में वर्णित, यह थी कि पहले पचास भाग अच्छे थे। वास्तव में जो हुआ था वह यह था कि प्रक्रिया में एक स्थिति थी जो केवल तब तक कायम रहती थी जब तक सब कुछ ठीक वैसा ही रहता था जैसा कि निर्धारित किया गया था। ऑफसेट को फिक्स्चर से प्रोग्राम में ले जाने से वह स्थिति हट गई और बैच का बहना बंद हो गया।
अक्सर पूछे जाने वाले प्रश्न
क्या किसी विलक्षण शाफ्ट को बिना किसी विलक्षण फिक्स्चर के घुमाया जा सकता है?
हाँ, Y अक्ष और नियंत्रित C अक्ष वाली मशीन पर। मुख्य जर्नल को मुख्य अक्ष पर घुमाया जाता है और ऑफ़सेट जर्नल को प्रोग्राम नियंत्रण के तहत केंद्र रेखा से बाहर उत्पादित किया जाता है, इसलिए विलक्षणता चक पर लगे ब्लॉक से आने के बजाय मशीन से आती है। फिक्स्चर मार्ग अभी भी काम करता है और अभी भी उपयोग किया जाता है; यह केवल विलक्षणता को प्रोग्राम की बजाय एक सेटअप स्थिति बनाता है।
पूरे बैच में हिस्से क्यों बह गए?
क्योंकि हर बार भाग लोड होने पर ऑफसेट को एक फिक्स्चर पर हाथ से सेट किया जा रहा था, और ऑफसेट और मुख्य जर्नल के बीच संबंध केवल उस फिक्स्चर में मौजूद था। फिक्स्चर में छोटी-छोटी हरकतें, संचालन के बीच डेटाम में बदलाव और शिफ्ट के दौरान थर्मल ग्रोथ सभी जुड़ते हैं, और उनमें से कोई भी तैयार हिस्से पर तब तक दिखाई नहीं देता जब तक कि असेंबली लाइन उन्हें नहीं ढूंढ लेती।
क्या मुझे इस भाग के लिए मिल-टर्न मशीन की आवश्यकता है?
हमेशा नहीं। यदि शाफ्ट छोटा है और बैच छोटा है, तो एक उप-स्पिंडल और एक अच्छी तरह से निर्मित सनकी स्थिरता वाला एक खराद काम करेगा। मिल-टर्न मार्ग अपनी लागत के लायक हो जाता है जब ऑफसेट को एक लंबे बैच में रखना पड़ता है, या जब एक ही ड्राइंग में फ्लैट, कीवे या क्रॉस छेद भी होते हैं जो अन्यथा दूसरी मशीन का मतलब होता है।
आप शाफ्ट को कैसे पकड़ते हैं ताकि यह विकृत न हो?
नरम जबड़ों को शाफ्ट के व्यास के अनुसार मशीनीकृत किया जाता है, पकड़ का दबाव कट की अनुमति के अनुसार हल्का रखा जाता है, लंबे शाफ्ट पर एक स्थिर आराम और टेलस्टॉक पहले पास से जुड़ा होता है। पतले खंड वाले शाफ्ट पर, काटने के बल की तुलना में क्लैम्पिंग से भाग के विकृत होने की अधिक संभावना होती है।
इस मार्ग से कितनी मात्रा में भुगतान होता है?
रूट पहले बैच से भुगतान करता है जहां फ़िक्सचर रूट अपनी स्थिति खो रहा है, क्योंकि जिस हिस्से को दोबारा काम में लाना होता है या स्क्रैप करना होता है उसकी लागत आमतौर पर मशीनों के बीच के अंतर से अधिक होती है। हम प्रक्रिया और स्थिरता को साबित करने के लिए एकल परीक्षण भाग चलाते हैं, फिर उसी प्रोग्राम पर बैच दोहराते हैं। ड्राइंग, सामग्री और वार्षिक मात्रा भेजें और हम मशीन और अनुक्रम की अनुशंसा करेंगे।
अपने दस्ता कार्य के लिए कोटेशन प्राप्त करें
हमें भाग के बारे में बताएं - सामग्री, कुल लंबाई, ऑफसेट कहां बैठता है और यह धुरी से कितनी दूर है, और बैच का आकार - और Handemo मशीन और प्रक्रिया की सिफारिश करेगा और टूलींग और वर्कहोल्डिंग को उद्धृत करेगा जो इसे दोहराता है। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
आप हमारे ड्राइंग अपलोड पेज के माध्यम से एक ड्राइंग भेज सकते हैं और हम आपके हिस्से के लिए एक मशीनिंग योजना और एक उद्धरण के साथ वापस आएंगे। संबंधित रीडिंग: केस स्टडी: ट्रांसमिशन शाफ्ट की मशीनिंग और CNC लेथ बनाम मिल-टर्न: कैसे चुनें।