केस स्टडी: हाइड्रोलिक मैनिफोल्ड ब्लॉक
जब तक आप सेटअपों की गिनती नहीं करते तब तक हाइड्रोलिक मैनिफोल्ड परिवार एक साधारण काम की तरह लगता है। चार ब्लॉक आकार, प्रत्येक छह से ग्यारह बंदरगाहों के बीच, पांच चेहरे जो काम करते हैं, और एक ग्राहक जो बीस से साठ के मिश्रित बैच में ऑर्डर करता है। उन्हें एक ऊर्ध्वाधर मशीन पर मशीनिंग करने का मतलब था शीर्ष चेहरे के लिए एक सेटअप, एक फ्लिप, और साइड पोर्ट के लिए दूसरा ऑपरेशन, जिसमें भाग दो मशीनों के बीच आगे और पीछे होता है। इस प्रकार कार्य को पैलेट वाली क्षैतिज मशीन में ले जाया गया और क्या बदल गया।
भागों
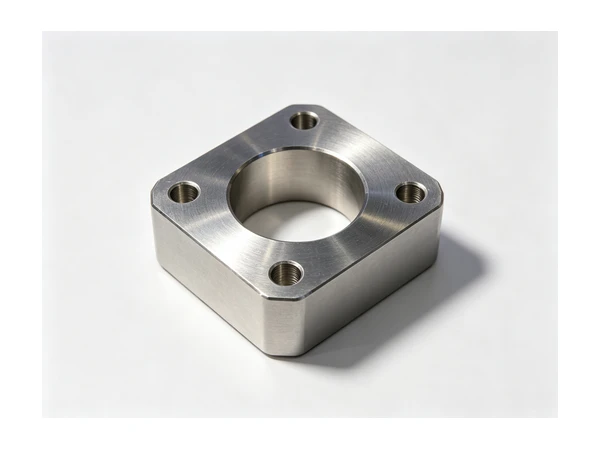
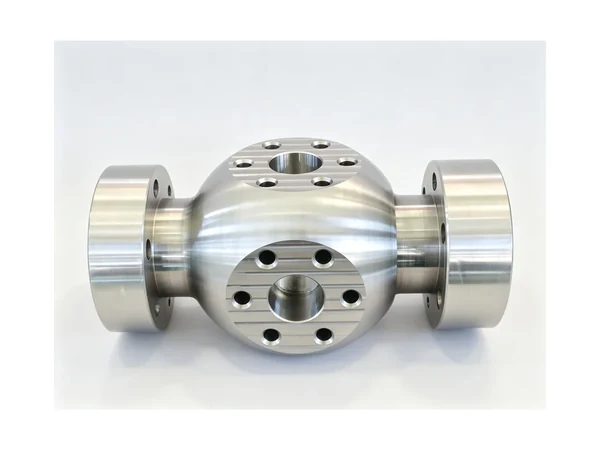
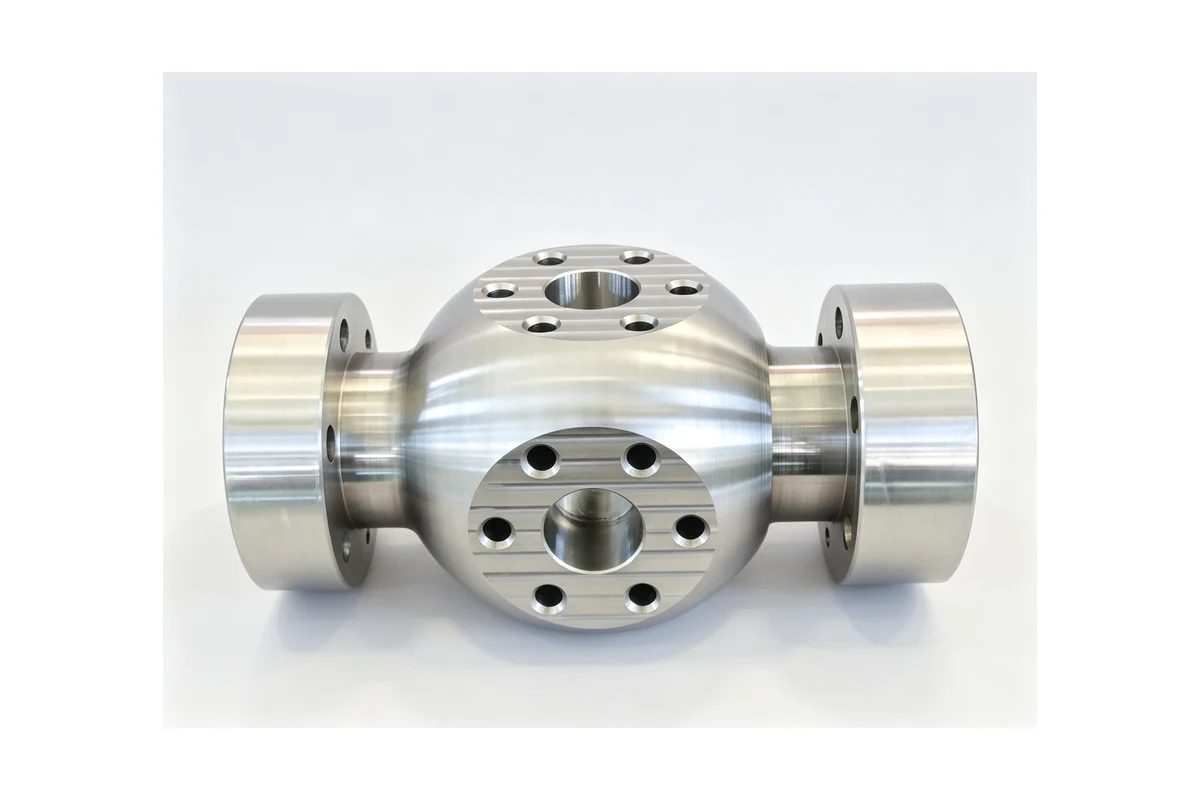
यह परिवार हाइड्रोलिक मैनिफोल्ड ब्लॉक के चार आकार का है, जो लचीले लोहे में ढाला गया है, सबसे लंबी तरफ लगभग 180 मिमी से 340 मिमी तक। प्रत्येक ब्लॉक पंप इनलेट से तरल पदार्थ को वाल्व और सिलेंडर पोर्ट के एक सेट तक ले जाता है, इसलिए प्रत्येक ब्लॉक में एक फ्लैट सीलिंग फेस, ड्रिल किए गए और टैप किए गए पोर्ट का एक पैटर्न, सीलिंग फेस पर ओ-रिंग काउंटरबोर और दो आकारों में आधार पर बढ़ते छेद का एक सेट होता है। ग्राहक उन्हें बिजली इकाइयों में इकट्ठा करता है, इसलिए बंदरगाहों को बेंच पर किसी भी फिटिंग के बिना मेटिंग वाल्व निकायों पर उतरना पड़ता है।
जिस विशेषता ने काम को महंगा बना दिया वह आकार या सहनशीलता नहीं थी। यह उन दिशाओं की संख्या थी जिनसे कार्य आता है। बंदरगाह ऊपर, बगल में और आधार पर हैं। ऊर्ध्वाधर मशीन पर जिसका मतलब था प्रति ब्लॉक तीन सेटअप और मार्ग में दो मशीनें, जो एक ऐसे हिस्से के लिए बहुत अधिक हैंडलिंग है जो अपना अधिकांश समय एक उपकरण के बजाय फूस पर खर्च करता है।
वर्टिकल मशीन ने फिटिंग क्यों बंद कर दी?
मशीनिंग गुणवत्ता में कुछ भी गलत नहीं था। समस्या यह थी कि प्रत्येक सेटअप को अपनी स्वयं की स्थिरता और अपनी पुनः-डेटामिंग की आवश्यकता होती थी, और प्रत्येक पुनः-क्लैम्पिंग भाग को स्थानांतरित करने का एक मौका होता है। मैनिफ़ोल्ड पर पोर्ट सीलिंग फेस के संदर्भ में होते हैं, इसलिए दूसरे सेटअप में एक छोटा सा बदलाव एक पोर्ट के रूप में दिखाई देता है जो लाइन में नहीं आएगा। ऑपरेटर काटने की तुलना में संकेत देने और पुनः जांच करने में अधिक समय व्यतीत कर रहा था, और स्क्रैप का जोखिम दूसरे ऑपरेशन में था, जहां इसे पकड़ना सबसे कठिन था।
दूसरी समस्या थ्रूपुट की थी। दो मशीनें और तीन सेटअप का मतलब तीन कतारें थीं। कैलेंडर समय के दो दिनों में चालीस ब्लॉकों का एक बैच दुकान में चला गया, भले ही काटने का समय कुछ घंटों का था।
क्या बदला गया
कार्य को फूस परिवर्तक के साथ क्षैतिज मशीनिंग केंद्र में स्थानांतरित किया गया था, ताकि भाग को हटाए बिना कार्य को एक से अधिक चेहरों से स्पिंडल पर प्रस्तुत किया जा सके। ब्लॉकों को फूस पर एक टॉम्बस्टोन स्थिरता में रखा जाता है: एक स्थिरता में मध्य आकार के दो ब्लॉक होते हैं, या चार सबसे छोटे होते हैं, और स्थिरता एक बार स्थापित की जाती है और परीक्षण भाग पर साबित होती है।
समाधि स्थल पर लगे हिस्से के साथ, सीलिंग फेस को पहले काटा जाता है और यह काम के लिए आधार बन जाता है। साइड पोर्ट और बेस पोर्ट को पैलेट को अनुक्रमित करके काटा जाता है, इसलिए वे सभी दूसरे सेटअप के बजाय एक ही मशीनीकृत चेहरे से स्थित होते हैं। ओ-रिंग काउंटरबोर को उसी चक्र में काटा जाता है जिस चक्र पर वे बैठते हैं, जो कि वह विवरण है जो दूसरे ऑपरेशन को पूरी तरह से हटा देता है।
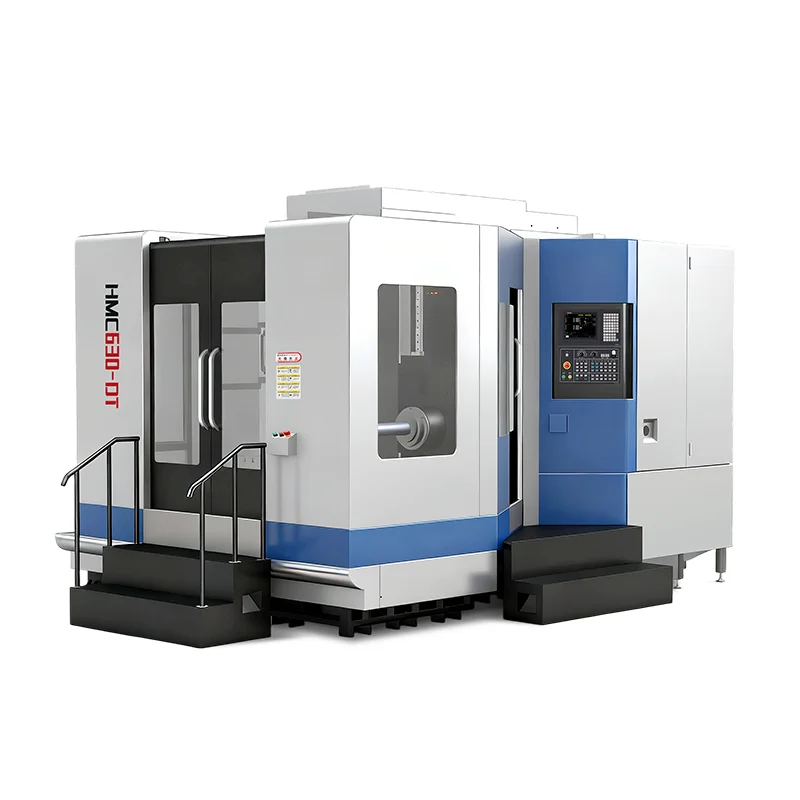
HMC630-डीटी मध्यम आकार के ब्लॉकों के लिए इस वर्ग की मशीन है: एक थ्रू-स्पिंडल शीतलक आपूर्ति जो गहरे बंदरगाहों तक पहुंचती है, और पर्याप्त यात्रा करती है कि बेस छेद बाकी सभी चीजों के समान सेटअप में कट जाते हैं। अधिक मात्रा के लिए पैलेट सिस्टम लोड और अनलोड को काटने के समय से बाहर रखता है, जिससे लाभ का सबसे बड़ा हिस्सा आता है।
क्या बदलाव लाया गया
तीनों सेटअप एक हो गए. भाग को एक बार एक फिक्स्चर पर क्लैंप किया जाता है, जो ऊब गया था और जगह पर सामना किया गया था, और काम करने वाले चार चेहरों को एक चक्र में काट दिया गया था। परिचालनों के बीच पुन:डेटामेटिंग गायब हो गई, इसलिए पोर्ट-टू-सीलिंग-फेस संबंध दो बार कास्टिंग का संकेत देने वाले ऑपरेटर के बजाय स्थिरता और सूचकांक स्थिति द्वारा निर्धारित किया जाता है।
राउंड संख्या में, चालीस मध्यम आकार के ब्लॉकों का एक बैच दो मशीनों के माध्यम से दो-दिवसीय मार्ग से एकल-मशीन मार्ग पर चला गया जो एक शिफ्ट में साफ हो जाता है, जिसमें लोड और अनलोड दूसरे फूस पर होता है जबकि पहला कट रहा होता है। बड़ा बदलाव गुणवत्ता पक्ष पर था: क्योंकि पोर्ट और काउंटरबोर एक ही डेटाम से आते हैं, मेटिंग वाल्व बॉडी के ट्रायल फिट ने उन ब्लॉकों को ढूंढना बंद कर दिया, जिन्हें फिर से काम करने की आवश्यकता थी।
दो चीजों ने मशीन से भी ज्यादा अंतर पैदा किया। पहला बैच जारी होने से पहले एक परीक्षण भाग पर स्थिरता साबित करना था, इस प्रकार सूचकांक की स्थिति को ग्रहण करने के बजाय पुष्टि की गई थी। दूसरा, पहले ऑपरेशन में कास्टिंग स्किन को उतारना और फिनिशिंग कट से पहले ब्लॉकों को व्यवस्थित होने देना, क्योंकि एक लचीला लोहे का ब्लॉक जिसे अभी-अभी खुरदरा किया गया है, एक घंटे बाद उसका माप नहीं हो पाएगा।
समान नौकरी के लिए इसका क्या मतलब है
पैटर्न किसी भी हिस्से पर दोहराया जाता है जो तीन से अधिक चेहरों पर काम करता है, या जो बीच में री-क्लैंप के साथ दो ऑपरेशनों में मशीनीकृत होता है। एक ब्लॉक, एक आवास, कई चेहरों पर छेद वाला एक अंत कवर, एक वाल्व बॉडी: यदि भाग को संचालन के बीच उठाया और नीचे रखा जा रहा है, तो बैच वास्तविक होने के बाद एक फूस और एक सिद्ध स्थिरता के साथ एक क्षैतिज मशीन आमतौर पर सस्ता मार्ग होता है। परीक्षण सरल है. सेटअपों की गणना करें, पुन:डेटामेटिंग चरणों की गणना करें, और देखें कि मार्ग का कितना हिस्सा काटने के बजाय संभाला जा रहा है।
अक्सर पूछे जाने वाले प्रश्नों
एक क्षैतिज मशीन पर एक सेटअप में कितने चेहरों को मशीनीकृत किया जा सकता है?
एक टॉम्बस्टोन स्थिरता और एक फूस जो अनुक्रमित होता है, के साथ, चार चेहरे नियमित होते हैं और पांच एक कोण स्थिरता के साथ संभव होते हैं, जो आम तौर पर एक क्लैंपिंग में कई गुना ब्लॉक को खत्म करने के लिए पर्याप्त होता है। सीमा फिक्स्चर द्वारा निर्धारित की जाती है और जिसके द्वारा उपकरण को फिक्स्चर से टकराए बिना चेहरों तक भौतिक रूप से पहुंचा जा सकता है, अकेले मशीन द्वारा नहीं।
क्या एक क्षैतिज मशीन चालीस भागों के बैच के लिए उपयुक्त है?
यह इस बात पर निर्भर करता है कि वर्टिकल मशीन पर पार्ट को कितने सेटअप की आवश्यकता है। दो चेहरों और एक सेटअप वाला हिस्सा शायद ही कभी बदलाव को उचित ठहराता है। तीन या चार सेटअप वाला एक भाग, एक पुन:डेटामिंग चरण और मार्ग में एक दूसरी मशीन आमतौर पर होती है, क्योंकि बचत समय काटने के बजाय हैंडलिंग और स्क्रैप जोखिम में होती है।
किसी कार्य को समाधि स्थल पर ले जाते समय सबसे बड़ा जोखिम क्या है?
सूचकांक स्थितियों को सिद्ध करने के बजाय यह मान लेना कि वे सही हैं। फिक्स्चर को उस मशीन पर बोर करना होगा और उसका सामना करना होगा जो इसे चलाएगा, और बैच जारी होने से पहले एक परीक्षण भाग को काटना और जांचना होगा। उस चरण को छोड़ देने से यह पता चलता है कि कैसे एक अच्छी तरह से नियोजित नौकरी एक ऐसा बैच तैयार करती है जिसके लिए सभी को फिर से काम करने की आवश्यकता होती है।
अपने खुद के बैच के बारे में बात करें
हमें भाग भेजें, काम करने वाले चेहरे, बैच का आकार और भागों को कैसे ऑर्डर किया जाता है, और Handemo एक मशीन की सिफारिश और एक सेटअप योजना के साथ वापस आएंगे - जिसमें यह भी शामिल है कि क्या टॉम्बस्टोन स्थिरता वाली क्षैतिज मशीन उस ऊर्ध्वाधर मशीन की तुलना में सस्ता मार्ग है जिस पर आप अभी हैं। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: केस स्टडीज हमारे द्वारा अलग किए गए अन्य कार्यों को एकत्रित करता है, CNC हाइड्रोलिक वाल्व बॉडीज के लिए मशीनिंग गाइड समान भाग परिवार को कवर करता है, और वीएमसी बनाम एचएमसी बताता है कि जब किसी हिस्से में क्षैतिज मशीन को सही ठहराने के लिए पर्याप्त पक्ष होते हैं।