सेंटर-कूलेंट टूल होल्डर को एक सेटअप में बदलना
पूछताछ एक तस्वीर के रूप में आई, न कि एक ड्राइंग के रूप में। एक बेंच पर दो टूल होल्डर, एक बायीं ओर सीधा थ्रू-होल वाला और दूसरा दायीं ओर एक छेद वाला जो काटने वाले सिरे से थोड़ा पहले रुक जाता है। नीचे, एक पंक्ति: दूसरी वह है जिसकी हमें आवश्यकता है, और हमें इसे अभी प्राप्त होने की तुलना में अधिक तेजी से चाहिए। उस तस्वीर ने पूरे प्रोजेक्ट को सेट कर दिया - क्योंकि दोनों हिस्सों के बीच का अंतर छेद का नहीं था, बल्कि यह था कि इसे बनाने के लिए हिस्से को कितनी बार सेट करना पड़ा।
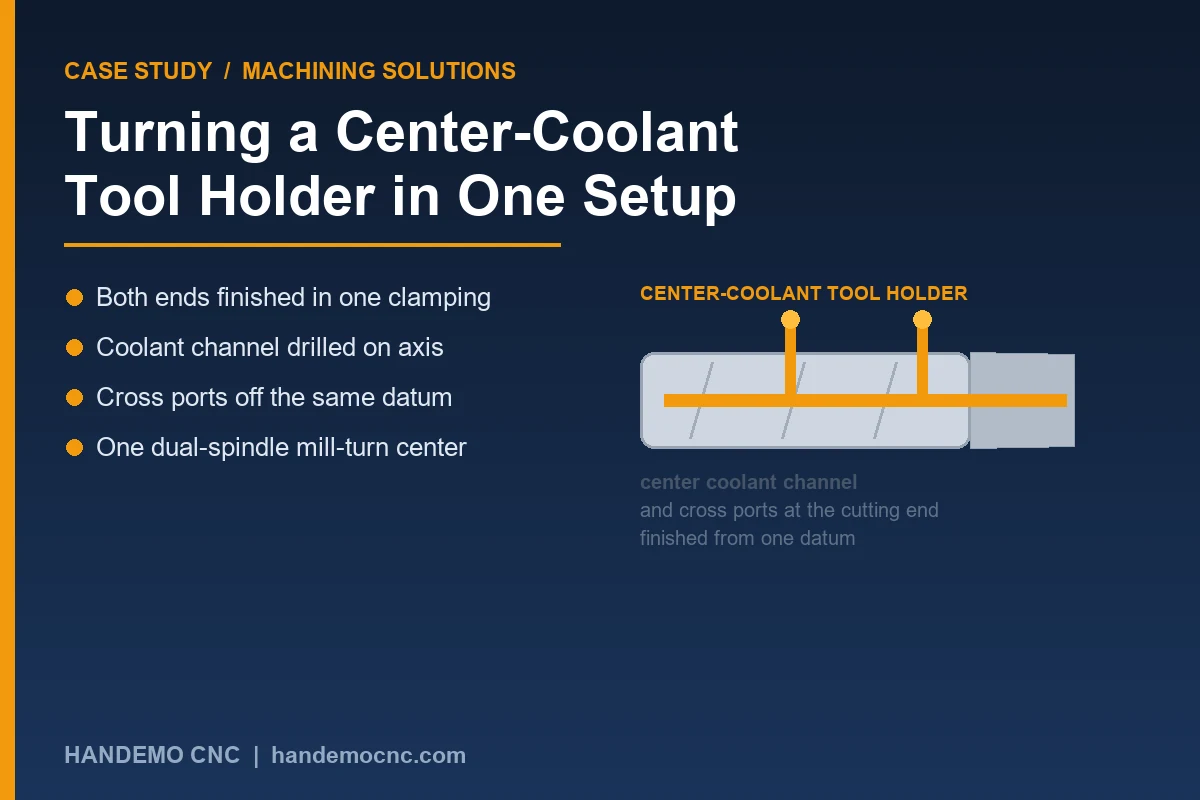
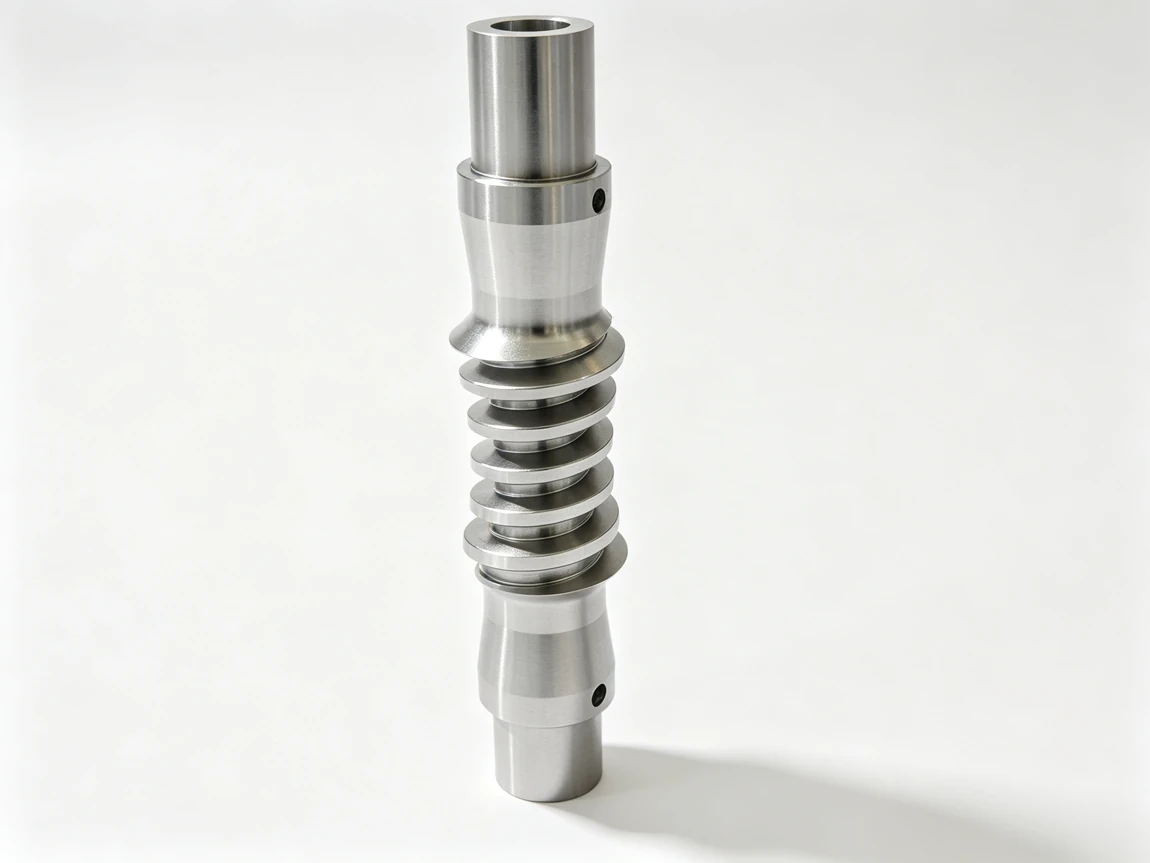
सेंटर-कूलेंट टूल होल्डर एक पतला स्टील बॉडी होता है, जिसकी धुरी के नीचे एक गहरा चैनल होता है और कटिंग एंड के पास खुलने वाले क्रॉस पोर्ट का एक सेट होता है। पारंपरिक मार्ग पर इसे दो मशीनों पर दो ऑपरेशनों में बनाया जाता है: एक खराद का चेहरा और शैंक को घुमाता है, भाग एक मिल में जाता है या क्रॉस पोर्ट के लिए दूसरा खराद, फिर नाक के लिए वापस जाता है। उनमें से प्रत्येक यात्रा एक नए डेटाम पर भाग को फिर से स्थापित करती है, और एक लंबे पतले शरीर पर दूसरी और तीसरी क्लैंपिंग घटनाएं किसी भी काटने वाले बल की तुलना में ज्यामिति को अधिक नुकसान पहुंचाती हैं। ग्राहक अपनी मशीनों से नहीं लड़ रहा था। वे भाग जितनी बार हिले, लड़ रहे थे।
भाग को क्या करना है
धारक के एक सिरे पर कटिंग इंसर्ट होता है और दूसरे सिरे पर बुर्ज या स्पिंडल में जकड़ा होता है। शीतलक को कटिंग किनारे पर पहुंचना होता है, शैंक पर नहीं, इसलिए आंतरिक चैनल शरीर की पूरी लंबाई तक चलता है और क्रॉस पोर्ट को नाक के सापेक्ष सही जगह पर उतरना चाहिए - न कि शैंक पर, और उस समय जो भी सतह चकित हुई हो, उस पर नहीं।
वह एक वाक्य ही पूरा काम है। कार्यात्मक आवश्यकता एक छोर या दूसरे छोर पर कोई विशेषता नहीं है; यह दो सिरों के बीच का संबंध है। जो बिल्कुल वही आवश्यकता है जिसे दूसरा सेटअप नष्ट कर देता है।
- अक्षीय चैनल शरीर की लंबाई के माध्यम से निरंतर और स्पष्ट है
- क्रॉस पोर्ट कटिंग सिरे के सापेक्ष शैंक के समान अक्ष पर स्थित होते हैं
- नाक अक्ष की ओर वर्गाकार होती है इसलिए सीटें सही ढंग से डालें
- शैंक व्यास नाक के साथ संकेंद्रित होता है, इसलिए जब इसे बुर्ज में लोड किया जाता है तो धारक दोहराता है
किसी चित्र पर लिखा हुआ, उनमें से कोई भी पंक्ति कठिन नहीं लगती। एक पतली स्टील बॉडी पर दो मशीनों और तीन क्लैंपिंग के बीच रखी गई, वे लाइनें हैं जो वापस आती हैं।
दो-सेटअप रूट विफल क्यों रहता है?
इस कार्य का एक संस्करण है जो एक अच्छे खराद और एक अच्छी मिल पर चलता है, और बहुत सारी दुकानें इसे संचालित करती हैं। यह तब सबसे अच्छा काम करता है जब शरीर छोटा और कठोर हो। जैसे-जैसे धारक अपने व्यास के सापेक्ष लंबा होता जाता है, विफलता पैटर्न हर बार उसी क्रम में दिखाई देता है।
टांग को पहले घुमाया जाता है और वह साफ निकल आती है। फिर हिस्से को क्रॉस पोर्ट के लिए एक फिक्स्चर में ले जाया जाता है, जहां यह शैंक व्यास से स्थित होता है। सिद्धांत रूप में वह स्थान ठीक है, लेकिन एक पतली बॉडी पर क्लैंप का दबाव इसे थोड़ा मोड़ देता है, और पोर्ट एक ऐसे हिस्से में ड्रिल हो जाते हैं जो बाद में सीधे वापस आ जाएगा। फिर नाक का सामना किया जाता है, फिर से एक पुनः स्थापित आधार से, और नाक और बंदरगाहों के बीच संबंध बदल जाता है। कुछ भी ज्यादा बाहर नहीं है. यह पर्याप्त रूप से बाहर है कि शीतलक जेट सम्मिलित रूप से साफ नहीं टकराता है, और ऑपरेटर इसे ठीक करने के लिए भाग को दोबारा नहीं काट सकता है क्योंकि चैनल पहले से ही ड्रिल किया गया है।
इस स्थिति में किसी दुकान से जो शिकायत आती है वह लगभग कभी नहीं होती है "हमारी मशीनें सटीक नहीं हैं"। यह है "दूसरा ऑपरेशन हम पर चलता रहता है"। वे अलग-अलग समस्याएं हैं, और उन्हें अलग-अलग समाधानों की आवश्यकता है।
एक पतले खंड पर भौतिक व्यवहार
उपकरण धारक लगभग हमेशा मिश्र धातु इस्पात या थ्रू-हार्डनिंग ग्रेड से बने होते हैं, कभी-कभी धारकों के लिए एक हॉट-वर्क स्टील होता है जो काटने के किनारे पर उच्च तापमान देखता है। ये ऐसी सामग्रियां हैं जिनमें बहुत अधिक अवशिष्ट तनाव होता है और शरीर के बीच में एक भाग पतला होता है। बाहर से सामग्री हटाने से तनाव कम हो जाता है और भाग गतिमान हो जाता है। एक बार भाग चलाने के बाद गति पूर्ण रूप से छोटी होती है और दिशा में पूरी तरह से अनुमानित होती है - लेकिन केवल तभी जब दोनों छोर एक ही क्लैंपिंग में काटे जा रहे हों। संचालन को विभाजित करें और तनाव मुक्ति सेटअपों के बीच होती है, जहां कोई भी इसे माप नहीं सकता है और कोई भी इसकी भरपाई नहीं कर सकता है।
हमने क्या किया था
हमने धारक को लेथ-प्लस-मिल मार्ग के बजाय दोहरे-स्पिंडल मिल-टर्न सेंटर पर उद्धृत किया, और उस एक निर्णय ने अधिकांश परियोजना को आगे बढ़ाया। एक मशीन में पूरी बॉडी को काटने से दो री-क्लैम्पिंग घटनाएं दूर हो जाती हैं जो बहाव का कारण बन रही थीं, और यह उस स्थिरता को हटा देती है जो क्रॉस पोर्ट के लिए भाग को मोड़ रही थी।
क्रम इस प्रकार चलता है। खाली बार स्टॉक है, जिसे थोड़ा लंबा काटा गया है। ऑप वन शैंक को घुमाता है, सिरे की ओर मुख करता है और केंद्र में रखता है, और उस सिरे से अक्षीय शीतलक चैनल को ड्रिल करता है - गहरा, लेकिन एक सीधी धुरी पर जबकि भाग अभी भी छोटा और कठोर है। क्रॉस पोर्ट को ड्रिल किया जाता है और भाग के आगे बढ़ने से पहले आंतरिक चैनल के साथ उनके प्रतिच्छेदन की जांच की जाती है, क्योंकि एक बार नाक समाप्त होने के बाद कोई दूसरा मौका नहीं होता है। फिर भाग मुख्य स्पिंडल से उप-स्पिंडल में स्थानांतरित हो जाता है और पिछला सिरा मशीन से बाहर निकले बिना मुड़ जाता है और सामने आ जाता है। नाक का चेहरा, क्रॉस पोर्ट और शीतलक चैनल सभी एक ही डेटाम से कटे हुए हैं, और भाग बिल्कुल एक क्लैंपिंग देखता है।
मशीन और क्यों
काम TCK6050SY डुअल-स्पिंडल CNC मिल-टर्न मशीन पर चलता है। दो वजहें इसे तय करती हैं. सबसे पहले, उप-स्पिंडल हमें दूसरी स्थिरता के बिना दूसरा छोर देता है, जो परियोजना का संपूर्ण बिंदु है। दूसरा, वाई-अक्ष और लाइव टूलिंग क्रॉस पोर्ट को मिल में जाने के बजाय एक ही मशीन पर काटने देते हैं - एक पतले शरीर पर जो चक्र समय से अधिक मायने रखता है, क्योंकि पोर्ट स्थिति को उस डेटाम से काटा जा रहा है जो अभी भी मशीन पर है, न कि ताजा।
लंबे धारकों के लिए, या जहां ग्राहक अधिक अक्ष स्वतंत्रता के साथ क्रॉस पोर्ट और किसी भी फ्लैट को काटना चाहता है, 3100SY मिल-टर्न मशीन एक बड़े कार्यशील लिफाफे के साथ उसी मार्ग को कवर करता है। जहां वार्षिक मात्रा कम है और धारक दो परिचालनों में स्थिर रहने के लिए पर्याप्त छोटा है, एक उप-स्पिंडल के साथ TCK6050 तिरछा बिस्तर खराद अभी भी समझदार उद्धरण हो सकता है। हम इस परिवार के हिस्से में एक सादा खराद और एक अलग मिल की अनुशंसा नहीं करते हैं, भले ही दोनों मशीनें कितनी भी अच्छी क्यों न हों।
इसे स्थिर रखने के लिए हमने क्या रखा है
मशीन से परे दो चीजों ने कार्य को दोहराया।
पहला यह है कि भाग को कैसे रखा जाता है। एक पतले धारक पर, जोर से पकड़ने का प्रलोभन होता है ताकि कुछ भी हिल न जाए। वह गलत प्रवृत्ति है. हम शैंक को कोलेट में या तैयार व्यास तक मशीनीकृत नरम जबड़ों पर चलाते हैं, इसलिए क्लैंपिंग दबाव तीन बिंदुओं पर केंद्रित होने के बजाय परिधि के चारों ओर वितरित होता है, और हम कट की अनुमति के अनुसार पकड़ को हल्का रखते हैं। एक स्थिर आराम लंबे वेरिएंट पर शरीर के मध्य भाग को सहारा देता है। कम ज़ोर से पकड़ना जोखिम जैसा लगता है; एक पतले शरीर पर यह विपरीत है, क्योंकि यह क्लैंप है, उपकरण नहीं, जो तीन-लोब वाले आकार को भाग में रखता है।
दूसरा है आराम. हम शरीर को खुरदरा करते हैं, इसे ठंडा और व्यवस्थित होने देते हैं, फिर फिनिशिंग पास लेते हैं। लंबे होल्डर पर निपटान तुरंत नहीं होता है और यह मशीन पर दिखाई नहीं देता है। अनुक्रम में एक जानबूझकर विराम लगाने से थोड़ा चक्र समय खर्च होता है और उस हिस्से की श्रेणी को हटा दिया जाता है जो मशीन पर सही ढंग से मापता है और रात भर चलता है।
कार्य को बिना दोहराए जाँचना
हम भाग समाप्त होने से पहले शीतलक चैनल के माध्यम से हवा या तरल पदार्थ को जांचते हैं, ताकि अवरुद्ध या बुरी तरह से कटे हुए चैनल को पकड़ लिया जा सके, जबकि इसे अभी भी ठीक किया जा सकता है। टांग और नाक के बीच की सघनता को बाद में मापने के बजाय दोनों सिरों को एक ही क्लैंपिंग में काटकर रखा जाता है - स्थिरता नियंत्रण है, जांच पुष्टि है। ग्राहक द्वारा बताई गई सुविधाओं के लिए तैयार धारकों का निरीक्षण किया जाता है, और हम परिवार के लिए प्रथम-लेख रिकॉर्ड रखते हैं ताकि दोहराए गए बैच किसी ताज़ा धारणा के बजाय ज्ञात परिणाम के विरुद्ध चलें।
यदि कोई ग्राहक इस हिस्से को दो मशीनों पर चला रहा है और स्थिति खो रहा है, तो उपयोगी सवाल यह नहीं है कि कौन सी मशीन में खराबी है। यह पहली कट और आखिरी कट के बीच कितनी बार भाग को दोबारा दबाया जाता है। इस भाग पर उत्तर तीन से एक हो गया और शिकायतें बंद हो गईं।
अक्सर पूछे जाने वाले प्रश्न
क्या शीतलक चैनल को बाहरी मशीन पर ही ड्रिल किया जा सकता है?
हाँ, और इस भाग पर यह होना चाहिए। शैंक सिरे से चैनल को ड्रिल करना, जबकि बॉडी अभी भी छोटी है और अच्छी तरह से समर्थित है, छेद को धुरी पर रखता है, और इसका मतलब है कि चैनल और भाग के बाहर एक डेटाम साझा करते हैं। चैनल को एक अलग मशीन में ले जाने से ठीक उसी संरेखण जोखिम का पुन: परिचय होता है जिसे एक-सेटअप मार्ग को दूर करना होता है।
दो लेथ के बजाय दोहरी स्पिंडल मशीन क्यों?
दोनों सिरों पर सुविधाओं के साथ एक पतले हिस्से के लिए, दूसरे खराद का मतलब दूसरी क्लैंपिंग है, और दूसरी क्लैंपिंग वह जगह है जहां ज्यामिति बहती है। एक डुअल-स्पिंडल मशीन मशीन के अंदर हिस्से को स्थानांतरित करके पिछले सिरे को पूरा करती है। यह एक क्लैम्पिंग, एक डेटाम और एक ऑपरेटर है जो पूरे चक्र के दौरान एक ही हिस्से को देखता है।
आप उपकरण धारकों के लिए कौन सी सामग्री चलाते हैं?
मिश्र धातु स्टील्स और थ्रू-हार्डनिंग ग्रेड आम विकल्प हैं, धारकों के लिए हॉट-वर्क स्टील्स जो काटने के अंत में गर्मी देखते हैं। उनके बीच मशीनिंग मार्ग ज्यादा नहीं बदलता है; परिवर्तन यह है कि जब सामग्री निकलती है तो भाग कितना हिलता है, और इसे ग्रेड के बजाय रफ-फिर-सेटल-फिर-फिनिश अनुक्रम द्वारा नियंत्रित किया जाता है।
क्या आप शैंक और क्रॉस पोर्ट के बीच स्थिति बनाए रख सकते हैं?
यही संबंध है जिसके कारण हम क्रॉस पोर्ट को शैंक के समान मशीन पर रखते हैं। जब दोनों को एक ही डेटाम से काटा जाता है, तो स्थिति बाद में लिए गए माप के बजाय सेटअप का परिणाम होती है। यदि बंदरगाहों को पुनः स्थापित डेटाम से दूसरी मशीन पर काटा गया था, तो हम मशीन द्वारा पहले ही स्थापित की गई किसी चीज़ को पुन: पेश करने के लिए फिक्स्चर पर निर्भर होंगे।
इस मार्ग पर किस प्रकार का वॉल्यूम उपयुक्त है?
एक-सेटअप मार्ग पहले बैच से ही भुगतान करता है जहां दो-ऑपरेशन मार्ग अपनी स्थिति खो रहा है। हम प्रक्रिया और स्थिरता को सत्यापित करने के लिए एकल परीक्षण धारक चलाते हैं, फिर उसी सेटअप पर बैच दोहराते हैं। धारक को ड्राइंग, सामग्री और वार्षिक मात्रा भेजें और हम मशीन और अनुक्रम की अनुशंसा करेंगे, और इसके साथ आने वाली टूलींग और वर्कहोल्डिंग का उद्धरण देंगे।
अपने टूल होल्डर कार्य के लिए कोटेशन प्राप्त करें
हमें धारक के बारे में बताएं - सामग्री, लंबाई और व्यास, जहां शीतलक चैनल और क्रॉस पोर्ट बैठते हैं, और बैच आकार - और Handemo मशीन और प्रक्रिया की सिफारिश करेंगे, और उस वर्कहोल्डिंग को उद्धृत करेंगे जो इसे दोहराता है। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC लेथ बनाम मिल-टर्न: कैसे चुनें और CNC हाइड्रोलिक पिस्टन गाइड स्लीव की मशीनिंग - दोनों मामले जहां निर्णय इस बात से लिया गया था कि भाग को कितनी बार हिलाना है, न कि कटिंग डेटा से।