केस स्टडी: बिना घिसाई के एक विस्तार आस्तीन की मशीनिंग
इस ग्राहक का पहला संदेश किसी भी हिस्से के बारे में नहीं था। यह डिलीवरी डेट के बारे में था। वे एक TCK50 तिरछा बिस्तर खराद चाहते थे, वे इसे स्टॉक से बाहर चाहते थे, और जब हमने उन्हें बताया कि लीड टाइम दस दिनों के करीब था तो वे थोड़ी देर के लिए चुप हो गए। इस तरह बहुत सी पूछताछ ख़त्म हो जाती हैं। इसे वापस लाने वाला दूसरा प्रश्न था, जो कुछ दिनों बाद पूछा गया: आप इसे क्या चालू करने जा रहे हैं?
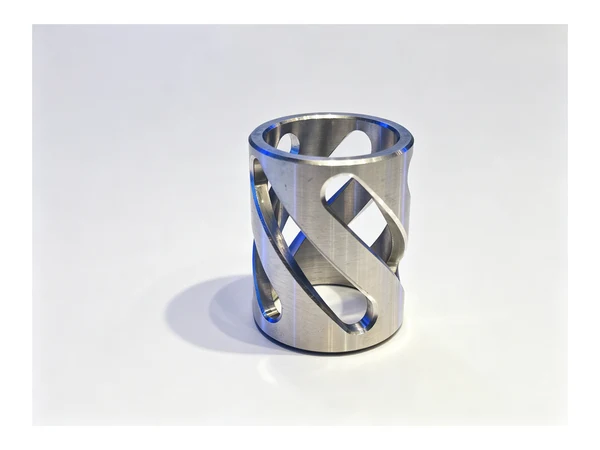
उत्तर ने मशीन बदल दी। यह दुकान हार्डवेयर और ऑटोमोटिव फिटिंग की मशीनें बनाती है, और उनकी ऑर्डर बुक में भागों का एक परिवार एक स्लॉटेड क्लैंपिंग स्लीव - एक विस्तार आस्तीन है। जब स्लीव को टेपर के ऊपर खींचा जाता है तो वह शाफ्ट को पकड़ लेती है, और इसका उपयोग कपलिंग, पुली, स्प्रोकेट और गियर हब में किया जाता है जहां कीवे अजीब होगा। बाहरी हिस्सा, स्लॉट और टेपर कभी भी समस्या नहीं थे। बोर समस्या थी, क्योंकि बोर को खराद पर चालू किया जा रहा था और फिर ग्राइंडर पर चला गया, और ग्राइंडर उस दुकान में बाधा थी, खराद नहीं।
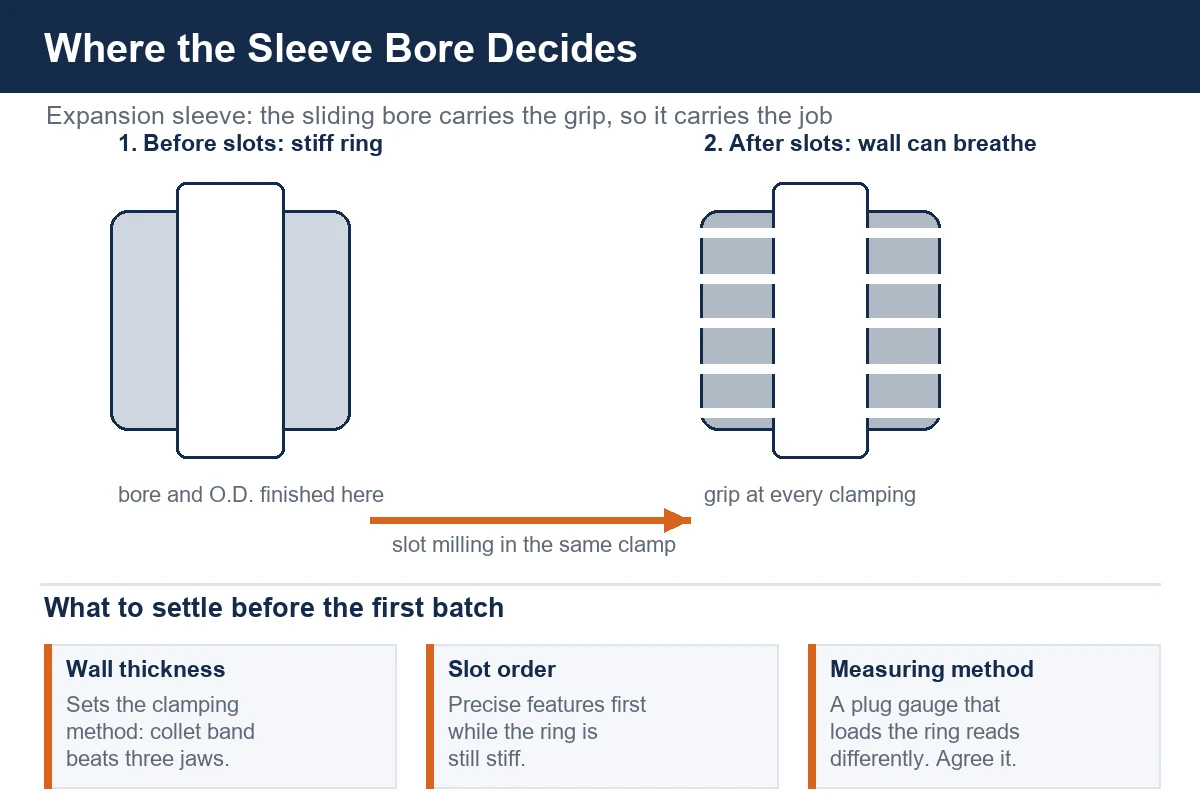
भाग क्या है, और बोर सब कुछ क्यों तय करता है
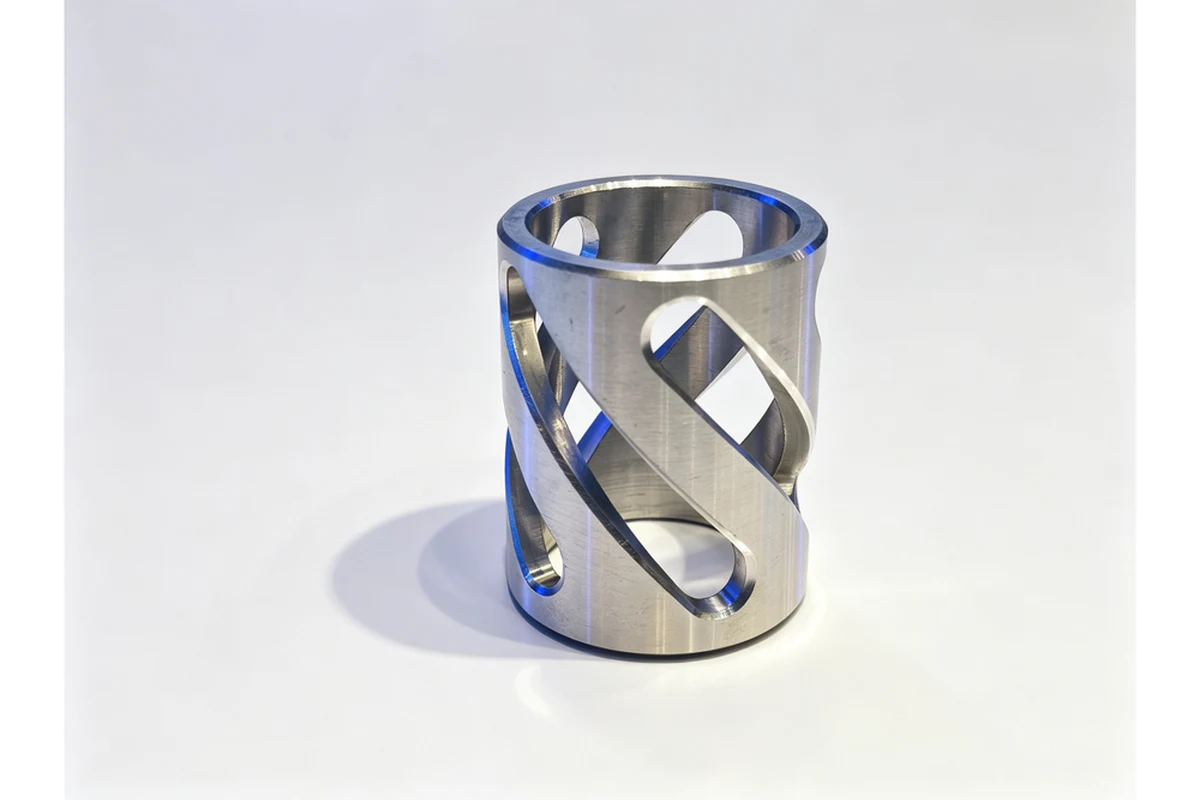
एक विस्तार आस्तीन लोचदार विरूपण द्वारा काम करता है। दीवार को स्लॉट किया गया है ताकि जब टेपर को इसके माध्यम से खींचा जाए तो रिंग खुल सके, और यह बोर है - बाहरी व्यास नहीं - जिसे इसकी पूरी लंबाई के साथ संपर्क बनाना है। यदि बोर बेल-माउथ है, तो आस्तीन एक सिरे से पकड़ती है और दूसरे सिरे से फिसल जाती है। यदि इसे लोब किया गया है, तो पकड़ असमान है और आस्तीन उस शाफ्ट को चिह्नित करता है जिसे इसे पकड़ना चाहिए। यदि फिट ढीला है, तो कपलिंग टॉर्क के तहत रेंगती है और ग्राहक आस्तीन को दोष देता है।
इसलिए ड्राइंग आम तौर पर तीन चीजों को बुलाती है: बोर गोल और अपनी पूरी लंबाई पर सीधा, बाहरी व्यास इसके लिए संकेंद्रित चल रहा है, और एक स्लॉट पैटर्न बिना किसी गड़गड़ाहट के दीवार के माध्यम से साफ-सुथरा कट जाता है जो आस्तीन को बैठने से रोक देगा। इनमें से कुछ भी विदेशी नहीं है, और यही कारण है कि काम को कम करके आंकना आसान है। आस्तीन एक चक में रखी गई दीवार की कुछ मिलीमीटर है, और पहले ऑपरेशन के बाद प्रत्येक ऑपरेशन को उस पतली दीवार को वहीं छोड़ना पड़ता है जहां वह थी।
पीसने का कदम अड़चन क्यों था?
यह दुकान जिस रास्ते पर थी वह एक अच्छा रास्ता है और इसकी आलोचना करने से पहले यह स्पष्ट रूप से कहने लायक है। बाहरी हिस्से, टेपर और स्लॉट को एक खराद पर घुमाएँ। बोर को थोड़ा छोटा कर लें. भाग को एक बेलनाकार ग्राइंडर में भेजें, जहां बोर को आकार में लाया जाता है और आस्तीन को स्लाइड करने की आवश्यकता होती है। दुनिया भर में दुकानें इसी तरह से चलती हैं, और जब मात्रा मामूली होती है और ग्राइंडर की क्षमता होती है, तो यह काम करता है।
समस्या कतार की थी. उस दुकान में ग्राइंडर को फर्श पर हर दूसरे कठोर, सख्त-सहिष्णुता वाले हिस्से के साथ साझा किया गया था, और आस्तीन उनके सामने अन्य कार्यों की एक लंबी सूची के साथ छोटे बैचों में आए थे। खराद एक बैच को एक दोपहर में ख़त्म कर देगा। फिर बैच कई दिनों तक बैठा रहेगा। ग्राहक ने कतार के आकार के बारे में पहले ही सोच लिया था, यही कारण है कि वे जल्दी से एक मशीन चाहते थे - वे एक दुकान में टर्निंग क्षमता जोड़ने की कोशिश कर रहे थे जिसकी वास्तविक बाधा पूरी तरह से कहीं और थी।
एक दूसरी लागत है जिसे कार्यालय से चूकना आसान है। ग्राइंडर की प्रत्येक यात्रा दूसरी क्लैंपिंग होती है। एक स्लेटेड आस्तीन जो चक स्प्रिंग्स में गोल काटी गई थी जब जबड़े निकलते हैं, और जब तक यह पीसने वाली स्थिरता तक पहुंचता है तब तक इसका आकार वह नहीं रह जाता है जब बोर को घुमाया जाता था। फिर पीसने वाले सेटअप को एक अलग डेटाम से उस आकार को फिर से ढूंढना पड़ता है, और भाग में अंतर होता है।
निर्णय: टर्निंग चक्र में बोर को समाप्त करें
एक बार जब हम समझ गए कि कतार कहां है, तो एक सादे खराद के लिए तर्क कमजोर हो गया और उसी मशीन पर दूसरे ऑपरेशन के साथ एक टर्निंग प्लेटफॉर्म के लिए तर्क स्पष्ट हो गया। यदि बोर को टर्निंग सेंटर पर समाप्त किया जा सकता है, तो ग्राइंडर इस स्लीव परिवार के अधिकांश रूटिंग से बाहर हो जाता है, और इसके साथ कतार, दूसरी क्लैंपिंग और री-डेटामिंग भी हो जाती है।
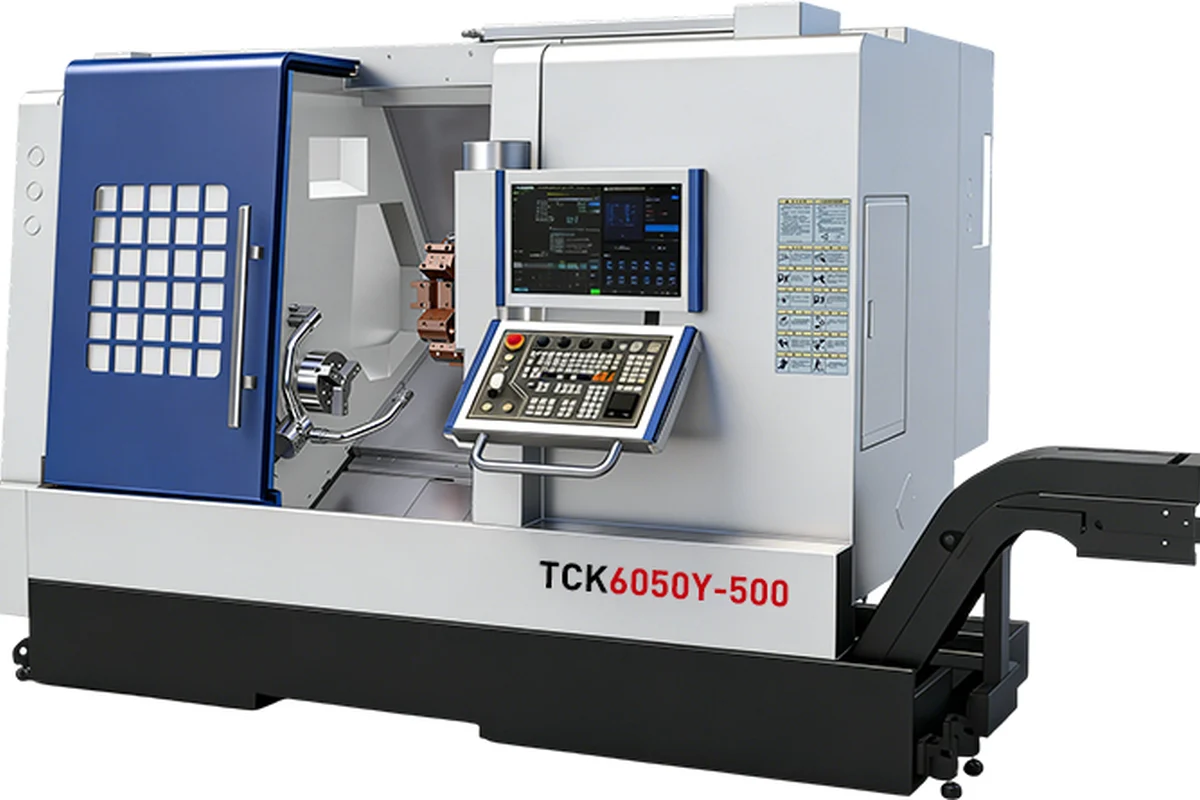
हमने उनके द्वारा मांगे गए खराद के स्थान पर एक दोहरे स्पिंडल टर्निंग और मिलिंग प्लेटफॉर्म को आगे बढ़ाया। TCK6050SY डुअल-स्पिंडल मिल-टर्न मशीन मुख्य स्पिंडल में आस्तीन को घुमाता है और भाग को उप-स्पिंडल में स्थानांतरित करने के बाद पीछे के चेहरे, कक्षों और किसी भी दूसरे-छोर विवरण को खत्म करता है, इसलिए आस्तीन मशीन को आधे-अधूरे के बजाय पूरा छोड़ देती है। जहां आस्तीन परिवार को स्थानांतरण की आवश्यकता नहीं है, वही काम TCK6050 CNC तिरछा बिस्तर खराद पर चलता है जिसमें एक लाइव टूल बुर्ज एक ही सेटअप में स्लॉट मिलिंग करता है, और TCK6050Y पावर-बुर्ज वाई-अक्ष मिल-टर्न सेंटर ऑफ-एक्सिस छेद वाले संस्करणों को कवर करता है या एक स्लॉट पैटर्न जो सी-अक्ष सूचकांक के बजाय वाई अक्ष चाहता है।
मुद्दा यह नहीं है कि ऑर्डर पर किस मॉडल का नाम दिखाई देता है। मुद्दा यह है कि टर्निंग, बोरिंग, फेसिंग और स्लॉट मिलिंग सभी एक ही बाड़े के अंदर, एक क्लैंप में, भाग को मापने से पहले होता है। यही वह बदलाव है जिसने ग्राइंडर को शेड्यूल से बाहर कर दिया।
लाइव टूलींग स्लॉट की लागत को बदल देती है
एक सादे खराद पर स्लॉट या तो एक अलग मिलिंग ऑपरेशन या ब्रोच्ड फीचर होते हैं, और इन दोनों का मतलब है कि आस्तीन मशीन को छोड़ देता है। एक चालित बुर्ज के साथ, वही प्लेटफ़ॉर्म जो अभी-अभी आस्तीन को ऊबाता है, एक स्लॉट ड्रिल या एक छोटे अंत मिल को अनुक्रमित करता है और आस्तीन के साथ पैटर्न को काटता है जो अभी भी उस अक्ष पर रखा हुआ है जिस पर यह ऊब गया था। स्लॉट और बोर के बीच का संबंध एक ऐसा संबंध है जिसे मशीन बनाए रखती है, न कि कोई ऐसा संबंध जिसे किसी फिक्सचर को दोबारा बनाना पड़ता है। एक स्लॉटेड स्लीव पर, यह चक्र के समय की बचत से अधिक मूल्यवान है।
बोर को पकड़ने के दो तरीके, और प्रत्येक कब फिट बैठता है
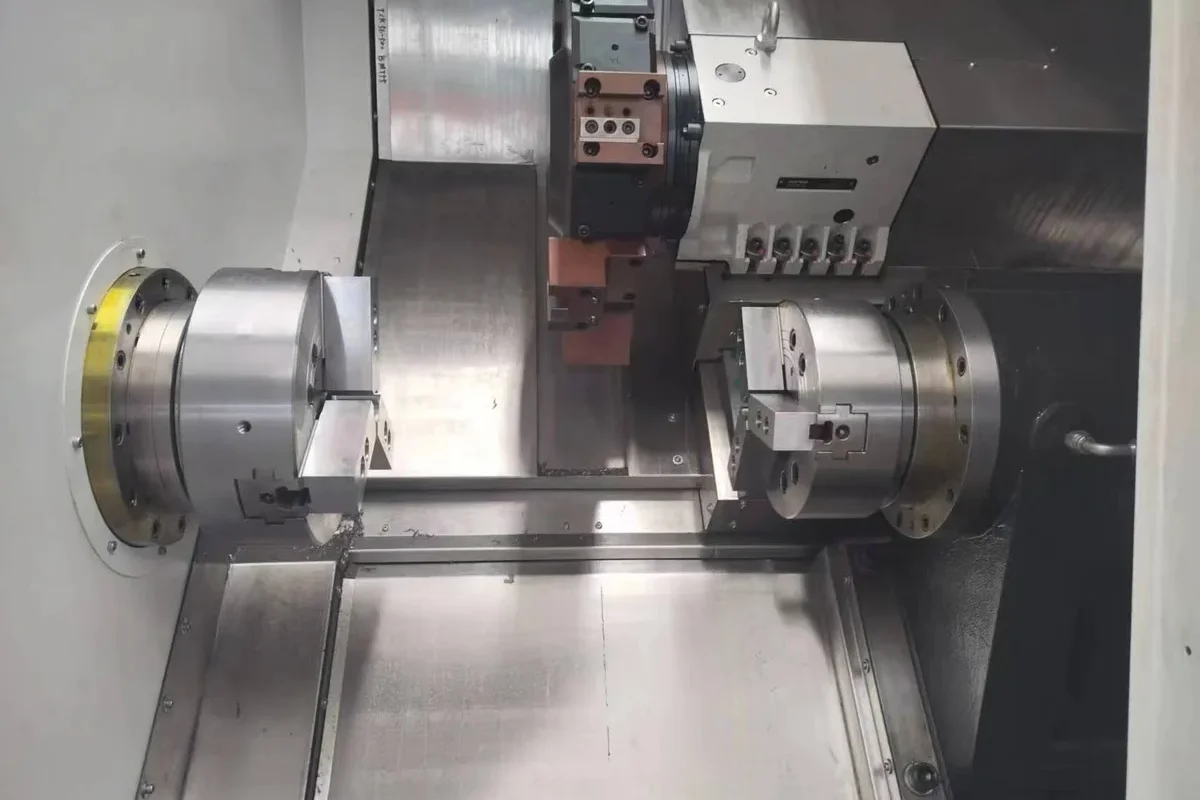
टर्निंग चक्र में बोर को ख़त्म करना तभी काम करता है जब होल्डिंग विधि बोर को गोल रहने देती है। दो व्यावहारिक मार्ग हैं. पहला है बोर किए गए कोलेट में तैयार बाहरी व्यास को पकड़ना, ताकि क्लैंपिंग लोड तीन जबड़ों पर उतरने के बजाय परिधि के चारों ओर फैल जाए। दूसरा है बाहरी हिस्से को पकड़ना और फिर रिंग को पीछे करके आखिरी कट लगाना, जिससे दीवार जबड़े के बजाय हल्के से लोड किए गए सपोर्ट के सामने वापस आकार में आ जाए। कौन सा सही है यह दीवार की मोटाई और स्लॉट की गहराई पर निर्भर करता है, और स्लीव पर बैच लगाने से पहले कुछ हिस्सों को दोनों तरफ से चलाने के लायक है।
एक स्लेटेड दीवार को बिना विकृत किए पकड़ना
स्लॉट वाली एक आस्तीन दो अलग-अलग हिस्सों की तरह व्यवहार करती है। स्लॉट्स को काटने से पहले यह एक कड़ी रिंग होती है जो सामान्य क्लैंपिंग के तहत अपना आकार बनाए रखती है। स्लॉट कट जाने के बाद दीवार सांस ले सकती है, और कोई भी क्लैंपिंग लोड जो समान रूप से वितरित नहीं होता है वह तुरंत बोर में दिखाई देता है। यही सबसे आम कारण है कि एक स्लीव एक सप्ताह तक अच्छी चलती है और फिर अस्वीकार कर दी जाने लगती है।
तीन चीजों ने इस काम को पटरी पर रखा। पहला संचालन का क्रम था: स्लॉट से पहले बोर और बाहरी व्यास समाप्त हो गया जहां ड्राइंग इसकी अनुमति देती है, क्योंकि स्लॉट के बिना आस्तीन को पकड़ना बहुत आसान होता है जबकि सटीक विशेषताएं उत्पन्न होती हैं। दूसरा पहले के बाद प्रत्येक ऑपरेशन के लिए एक विस्तृत संपर्क बैंड के साथ एक ऊब गया कोलेट था, इसलिए भार परिधिगत रहा। तीसरा एक हल्का फ़िनिशिंग पास था जिसके पीछे एक स्प्रिंग पास था, जो दीवार को उपकरण के आगे धकेलने के बजाय उसके विरुद्ध स्थिर होने देता था।
यहां डिबुरिंग का उल्लेख करना आवश्यक है क्योंकि यह वह जगह है जहां स्लॉटेड स्लीव्स चुपचाप पैसा खो देते हैं। एक स्लॉट के अंदरूनी किनारे पर छोड़ी गई एक गड़गड़ाहट टेपर पर आस्तीन को बैठने से रोकती है, और फिट तब छोटा हो जाता है, भले ही भाग का प्रत्येक व्यास सही हो। एक ही प्लेटफॉर्म पर एक चम्फर टूल के साथ चक्र में डिबरिंग करना, बेंच पर हाथ से करने की तुलना में बहुत सस्ता है और यह एक बैच को फिर से काम करने का एक और कारण हटा देता है।
फर्श पर क्या बदला
स्लीव अब मशीन को समाप्त कर देती है, टर्निंग चक्र में उत्पन्न बोर के साथ, स्लॉट एक ही सेटअप में कट जाते हैं और भाग को उतारने से पहले किनारों को चैम्फर्ड कर दिया जाता है। इस परिवार के लिए ग्राइंडिंग कतार रूटिंग से बाहर आ गई, दूसरी क्लैंपिंग गायब हो गई, और निरीक्षण के लिए जाने वाले हिस्से उसी आकार में हैं, जब आखिरी कट लिया गया था।
बदलाव के लिए किसी अलग ड्राइंग या अलग सामग्री की आवश्यकता नहीं है। इसके लिए दुकान को उस ऑपरेशन के लिए क्षमता खरीदना बंद करने की आवश्यकता थी जिसे वे देख सकते थे - मोड़ - और उस ऑपरेशन के लिए क्षमता खरीदना शुरू करना जो पूरे ऑर्डर बुक को रोके हुए था। ग्राहक ने वह खराद माँगी जिसे वे जानते थे। उन्होंने वह मशीन खरीदी जिससे वह भाग तैयार हुआ।
सामग्री जो हम इस परिवार पर देखते हैं
इस आकार सीमा में अधिकांश विस्तार आस्तीन मध्यम-कार्बन या मिश्र धातु इस्पात से काटे जाते हैं, अक्सर मशीनिंग के बाद केस-कठोर या कठोर हो जाते हैं क्योंकि आस्तीन को प्लास्टिक से विकृत किए बिना पकड़ना पड़ता है। कुछ कम लोड अनुप्रयोगों के लिए कांस्य या बेयरिंग-ग्रेड कच्चा लोहा में जाते हैं, और स्टेनलेस ग्रेड वहां आते हैं जहां आस्तीन कहीं नम या स्वच्छ होती है। कठोर आस्तीन आमतौर पर गर्मी उपचार से पहले समाप्त हो जाते हैं और, यदि ड्राइंग इसकी मांग करती है, तो बाद में हल्की सफाई की जाती है। सामग्री डालने और काटने के डेटा को बदल देती है। यह बोर को वहीं खत्म करने के तर्क को नहीं बदलता जहां पर बोर किया गया था।
हम इस तरह अगली नौकरी पर क्या जाँचेंगे
किसी भी मशीन को चुनने से पहले तीन प्रश्न स्लीव जॉब तय करते हैं। दीवार अपने व्यास के सापेक्ष कितनी पतली है, क्योंकि यही क्लैम्पिंग रणनीति निर्धारित करती है। क्या स्लॉट सटीक सुविधाओं से पहले या बाद में काटे जाते हैं, क्योंकि यह ऑपरेशन ऑर्डर निर्धारित करता है। और क्या ग्राहक की मापने की विधि भाग को लोड करती है, क्योंकि एक प्लग गेज जो एक स्लॉटेड रिंग को फैलाता है, बोर गेज से अलग पढ़ता है, और असहमति दुकान के बजाय माल-इन पर सामने आती है। पहले बैच से पहले उन तीन उत्तरों को लिखित रूप में प्राप्त करना किसी के भी एक घंटे के समय के लायक है।
यदि वर्तमान में बोरों को जमीन पर डाला जा रहा है क्योंकि टर्निंग प्लेटफॉर्म उन्हें चक्र में पूरा नहीं कर सका, तो इसका परीक्षण करने का ईमानदार तरीका दोनों मार्गों पर आस्तीन को उद्धृत करना और कतार सहित कागज पर उनकी तुलना करना है। वह तुलना आमतौर पर वहीं होती है जहां निर्णय लिया जाता है।
अक्सर पूछे जाने वाले प्रश्नों
क्या एक्सपेंशन स्लीव बोर को ग्राइंडर के बजाय खराद पर तैयार किया जा सकता है?
इस आकार सीमा में कई आस्तीन के लिए, हाँ - बोर और बाहरी व्यास एक कठोर सेटअप और एक हल्के फिनिशिंग पास के साथ मोड़ चक्र में उत्पन्न होते हैं, और आस्तीन फिर टेपर पर स्लाइड करता है जिस तरह से ड्राइंग का इरादा है। यह किसी विशिष्ट आस्तीन के लिए सही उत्तर है या नहीं, यह इस बात पर निर्भर करता है कि स्लाइडिंग सतह को किस प्रकार की फिनिश की आवश्यकता है और आस्तीन को कैसे पकड़ा जाता है, इसलिए ड्राइंग ही इसका निर्णय करती है।
क्या बोर के बाद स्लॉट काटने पड़ते हैं?
आमतौर पर, और एक साधारण कारण से. स्लॉट के बिना एक आस्तीन ऊबड़ कोलेट में पकड़ने के लिए पर्याप्त कठोर है, जबकि सटीक विशेषताएं बदल जाती हैं। स्लॉटेड स्लीव नहीं है, और स्लॉट लगाने के बाद कोई भी क्लैंपिंग नरम होनी चाहिए। जहां ड्राइंग पहले स्लॉट्स को मजबूर करती है, वहां होल्डिंग विधि को शुरू से ही स्लॉट्स के आसपास बनाना होता है।
स्लॉटेड स्लीव पर बोर गोल से बाहर क्यों हो जाता है?
लगभग हमेशा क्योंकि क्लैम्पिंग तीन बिंदुओं पर केंद्रित होती है। जब उपकरण काट रहा होता है तो जबड़े रिंग को एक लोब वाले आकार में धकेल देते हैं, बोर जबड़ों से मेल खाता हुआ बाहर आ जाता है, और जैसे ही चक छूटता है आस्तीन वापस आ जाती है। एक विस्तृत संपर्क बैंड के साथ एक कोलेट या स्प्लिट बुशिंग उस भार को फैलाती है और समस्या आमतौर पर इसके साथ दूर हो जाती है।
स्लीव वर्क के लिए आप कौन सी मशीन की अनुशंसा करते हैं?
यह इस पर निर्भर करता है कि दूसरा ऑपरेशन कहां है. यदि आस्तीन के दोनों सिरों पर विशेषताएं हैं, तो एक दोहरी-स्पिंडल प्लेटफ़ॉर्म जैसे TCK6050SY दोनों को एक प्रवाह में समाप्त करता है। यदि काम ज्यादातर स्लॉट पैटर्न के साथ घूम रहा है, तो एक चालित बुर्ज के साथ एक तिरछा बिस्तर खराद इसे कवर करता है। यदि ऑफ-एक्सिस छेद हैं, तो वाई-एक्सिस मिल-टर्न सेंटर अपनी जगह अर्जित करता है।
क्या आप छोटे पहले बैचों का समर्थन करते हैं?
हाँ। स्लीव्स आमतौर पर वॉल्यूम ऑर्डर से पहले एक नमूना बैच के रूप में आती हैं, और होल्डिंग विधि और ऑपरेशन ऑर्डर उस पहले बैच पर तय किए जाते हैं। यह पता लगाने के लिए यह सबसे सस्ती जगह है कि तीन-जबड़े वाला चक कभी भी हिस्सा नहीं पकड़ पाएगा।
हमें वह आस्तीन भेजें जिसे आप पीस रहे हैं
यदि आपकी रूटिंग में एक ऑपरेशन के सामने एक कतार है, तो आमतौर पर वह ऑपरेशन फिर से उद्धृत करने लायक होता है। हमें अपनी विस्तार आस्तीन के लिए ड्राइंग, सामग्री और वर्तमान रूटिंग भेजें - जिसमें पीसने का चरण भी शामिल है - और हमारी टीम केवल कीमत के बजाय मशीन की सिफारिश और एक प्रक्रिया नोट के साथ वापस आएगी।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC हाइड्रोलिक पिस्टन गाइड स्लीव की मशीनिंग | CNC लेथ बनाम CNC मिल-टर्न मशीन: कैसे चुनें | CNC ऑटोमोटिव पार्ट्स निर्माण के लिए मशीनें | CNC मशीनिंग पतली दीवार वाले हिस्से