केस स्टडी: दो सेटअप में 1600 मिमी मोल्ड बेस प्लेट
इस काम को शुरू करने वाली ड्राइंग में चार शीटों को एक साथ स्टेपल किया गया था: एक कैविटी प्लेट, एक कोर प्लेट, एक स्ट्रिपर प्लेट और गाइड पिलर का एक सेट। ग्राहक, एक टूलरूम जो उपकरण आवासों के लिए संपीड़न मोल्ड बनाता है, वर्षों से मध्यम आकार के ऊर्ध्वाधर मशीनिंग केंद्र पर प्लेटों की मशीनिंग कर रहा था। उनके काम में कुछ भी ग़लत नहीं था. जो ग़लत था वह था कैलेंडर। प्रत्येक प्लेट चार क्लैंप से होकर गुजरती थी, और चौथे क्लैंप तक ऑपरेटर ने स्टील काटने की तुलना में ब्लॉक को इंगित करने में अधिक समय बिताया था।
वे हमारे पास बड़ी मशीन मांगने नहीं आए। उन्होंने पूछा कि क्या प्लेट को दो सेटअपों में किया जा सकता है, क्योंकि चार-सेटअप मार्ग फिटिंग के लिए आवश्यक दिनों को पूरा कर रहा था। उत्तर हाँ था, लेकिन धुरी के कारण नहीं। ऐसा इसलिए था क्योंकि टेबल इतनी लंबी थी कि प्लेट को पहले रफिंग पास से आखिरी पॉकेट तक एक ही जगह पर रखा जा सकता था।
यह मामला हमारी केस स्टडीज श्रृंखला का हिस्सा है, जहां प्रत्येक लेख दुकान के फर्श के माध्यम से एक वास्तविक भाग का अनुसरण करता है और निर्णयों की व्याख्या करता है, न कि केवल परिणाम की।
वास्तव में वह भाग क्या है
एक साँचे का आधार एक भाग नहीं है, यह एक ढेर है। कैविटी प्लेट स्त्री रूप धारण करती है। कोर प्लेट में पुरुष रूप और इजेक्टर पैटर्न होता है। स्ट्रिपर प्लेट उनके बीच बैठती है। बैकिंग प्लेटें स्टैक को बंद कर देती हैं और इंजेक्शन दबाव से भार ले लेती हैं। बाहर के चारों ओर गाइड खंभे, गाइड बुशिंग, रिटर्न पिन और स्प्रू बुश बैठते हैं, और उनमें से प्रत्येक को 200 से 400 मिमी स्टैक्ड स्टील के माध्यम से लाइन अप करना पड़ता है।
यही वह चीज़ है जिसे खरीदार कम आंकते हैं। एक एकल प्लेट को अच्छी तरह से बनाया जा सकता है और स्टैक अभी भी लड़ सकता है, क्योंकि गाइड स्तंभ के छेद प्रत्येक प्लेट पर एक अलग डेटाम से ऊब गए थे। प्लेटें चार काम नहीं हैं. वे चार टुकड़ों वाला एक काम हैं।
हमने CNC मशीनिंग मोल्ड बेस में स्टील्स और संचालन के क्रम को कवर करते हुए, प्लेट परिवार के लिए एक अलग गाइड लिखा। यह आलेख उसी कार्य का शॉप-फ्लोर संस्करण है, जिसमें एक प्लेट से निकले नंबर शामिल हैं।
इस मामले में प्लेट रफ में 1600 x 800 x 180 मिमी थी, जो 1600 x 800 x 160 मिमी पर समाप्त हुई। इसमें लगभग 900 x 500 मिमी की एक कैविटी पॉकेट, विकर्ण कोनों पर दो गाइड पिलर बोर, चार रिटर्न पिन होल, एक स्प्रू बोर, पॉकेट के चारों ओर एक वॉटर लाइन सर्किट और इन्सर्ट क्लैंप के लिए टैप किए गए छेद का एक पैटर्न होता है।
सामग्री, और वे योजना क्यों बदलते हैं
इस आकार सीमा में अधिकांश मोल्ड और डाई आधार पूर्व-कठोर प्लेट से काटे जाते हैं: P20, 718, या 1.2311/1.2738 समकक्ष। प्लेट पहले से ही काम करने की कठोरता पर आती है, जो गर्मी उपचार चरण और इसके साथ आने वाली विकृति को दूर करती है, और यही कारण है कि एक टूलरूम बेस को मशीन कर सकता है और उसी सप्ताह फिटिंग के लिए भेज सकता है।
1.2344 या एच13 जैसे कठोर टूल स्टील कोर, इंसर्ट और छोटे कैविटी ब्लॉक पर दिखाई देते हैं, और वहां अनुक्रम बदल जाता है क्योंकि सामग्री को या तो मशीन से नरम किया जाता है और बाद में कठोर किया जाता है, या एक अलग कट रणनीति के साथ कठोर अवस्था में मशीनीकृत किया जाता है। एल्यूमीनियम प्लेटें प्रोटोटाइप और कम-वॉल्यूम टूलींग पर दिखाई देती हैं, जहां प्लेट वजन का एक अंश होती है और मशीन इसे क्रेन के बिना ले जा सकती है।
पूर्व-कठोर मार्ग जितना आसान लगता है, उससे कहीं अधिक आसान लगता है। प्लेट 180 मिमी मोटी है, हुक पर 1500 किलोग्राम है, और इसे बनाने वाली चक्की का आंतरिक तनाव है। एक तरफ से एक बड़ी जेब काट लें और प्लेट हिल जाएगी। ज़्यादा नहीं, लेकिन इतना कि दूसरा चेहरा अब पहले के समानांतर नहीं है। प्रत्येक दुकान जहां मशीनें प्लेट लगाती हैं, यह महंगा तरीका सीखती है, और इसका समाधान अनुक्रम है, कोई बेहतर मशीन नहीं।
चार सेटअपों की लागत दिखने से अधिक क्यों है?
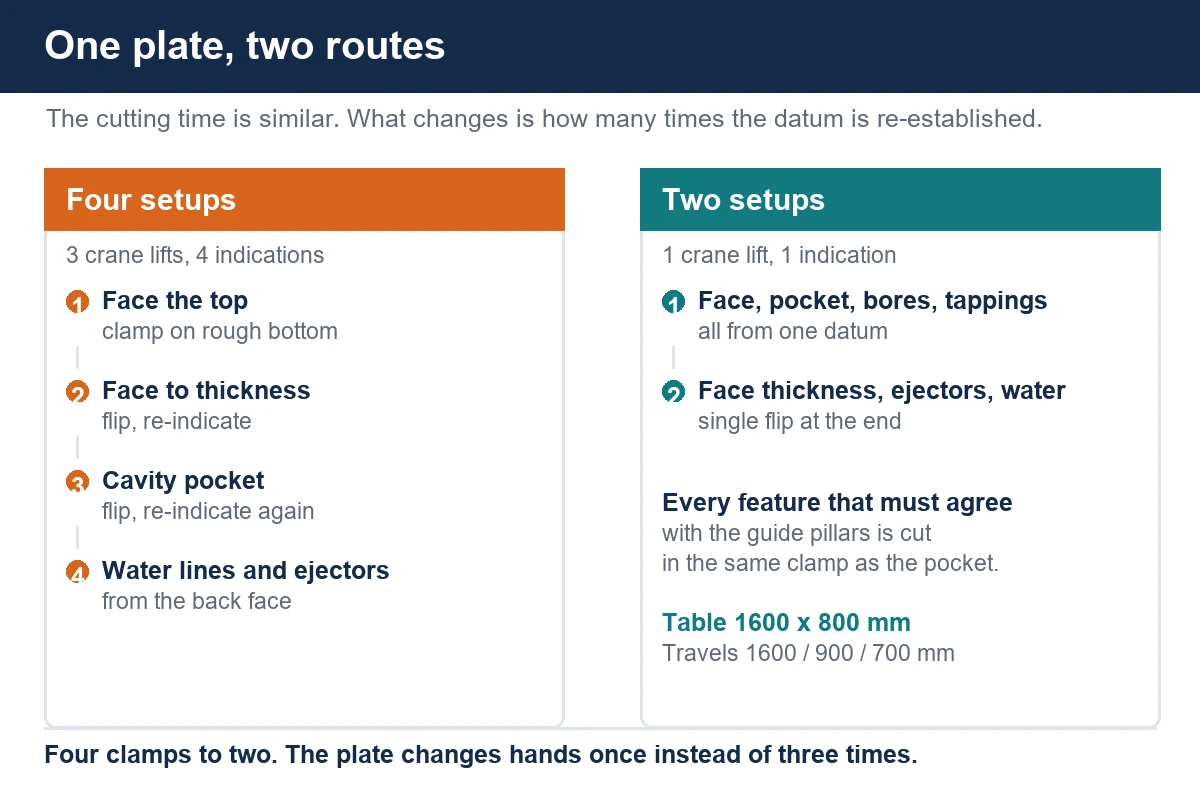
पुराना मार्ग कागज़ पर उचित था। पहले पक्ष का सामना करें. पलटें, दूसरी तरफ मोटाई की ओर मुंह करें। दूसरे चेहरे पर क्लैंप करें और कैविटी पॉकेट को काटें। फिर से पलटें और पीछे से पानी की लाइनें और इजेक्टर पैटर्न ड्रिल करें। चार क्लैंप, चार संकेत, और प्रत्येक को समानता के कुछ मिनटों को खोने का मौका।
उस मार्ग में तीन लागतें छिपी हैं। पहला है हैंडलिंग: 1500 किलोग्राम की प्लेट को प्रत्येक फ्लिप के लिए क्रेन की आवश्यकता होती है, और अधिकांश टूलरूम में क्रेन एक साझा संसाधन है। दूसरा पुन:डेटामेटिंग है: प्रत्येक क्लैंप एक ताजा किनारे खोज या एक ताजा जांच चक्र से शुरू होता है, और यदि ऑपरेटर को दौड़ाया जाता है तो दूसरा चेहरा पहले की तुलना में एक अलग कोने से सेट किया जाता है। तीसरा और सबसे खराब व्यवधान है: एक प्लेट जो क्रेन की प्रतीक्षा करने के लिए मेज छोड़ देती है वह एक ऐसी प्लेट होती है जिसे टकराया जा सकता है, और एक टकराई हुई प्लेट को फिर से काटा जाता है।
इनमें से कोई भी उद्धरण में दिखाई नहीं देता। वे डिलीवरी तिथि में दिखाई देते हैं।
हमने क्या बदला
प्रस्ताव प्लेट को तेजी से मशीनीकृत करने का नहीं था। इसे एक ऐसी मशीन पर कम क्लैंप में मशीनीकृत करना था जिसकी मेज पूरे हिस्से को पकड़ सके और फिर भी यात्रा शेष रह जाए।
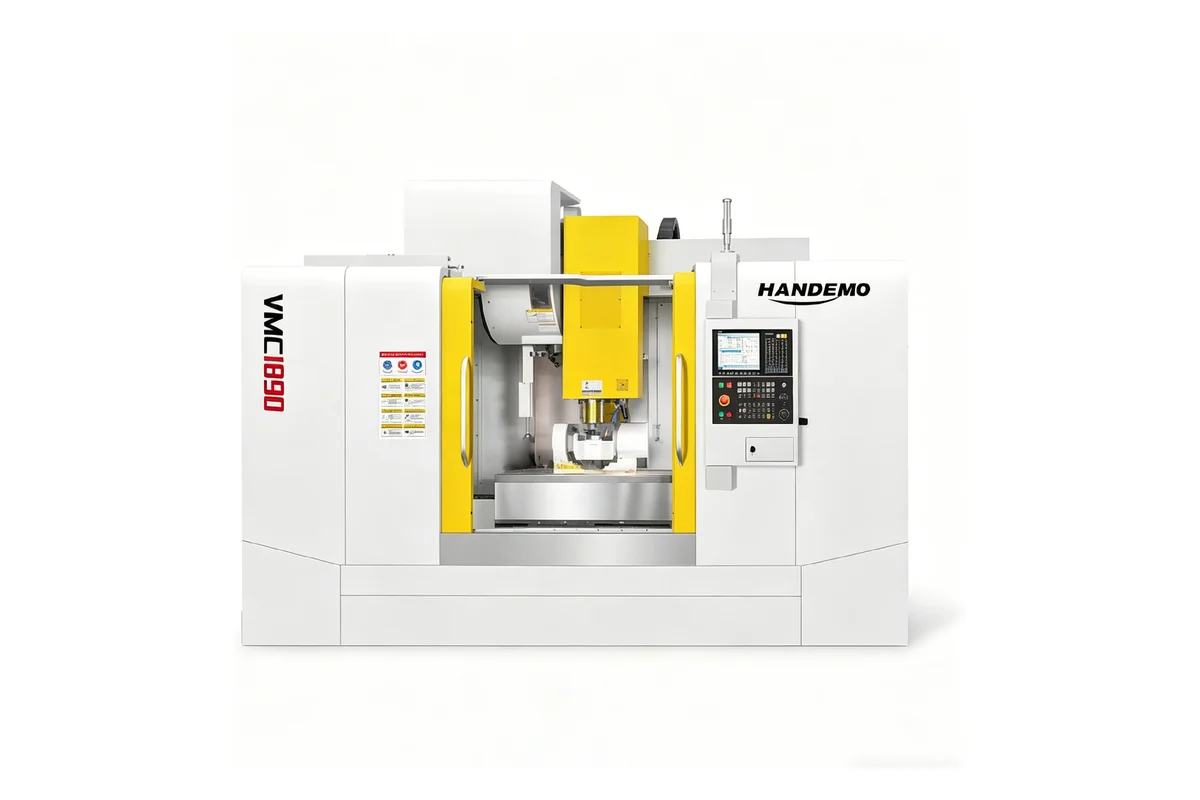
प्लेट VMC1690 पर चली गई, जिसकी तालिका 1,500 किलोग्राम रेटिंग के साथ 1600 x 800 मिमी है और 1600 / 900 / 700 मिमी की यात्रा करती है। टेबल का आकार मायने रखता है क्योंकि प्लेट लटकने के बजाय पूरी तरह से समर्थित बैठती है, और यात्रा मायने रखती है क्योंकि स्पिंडल जेब के दूर कोने तक पहुंच सकता है, बिना स्थिरता के चारों ओर। 6000 आरपीएम के साथ बीटी50-190 स्पिंडल 900 x 500 पॉकेट की रफिंग और एक ही मशीन पर पानी की लाइनों और क्लैंप छेद के लिए छोटे उपकरण दोनों को कवर करता है।
नया अनुक्रम दो सेटअप है:
- सेटअप एक: समानांतर या उप-प्लेट पर समर्थित प्लेट के साथ खुरदुरे निचले हिस्से पर क्लैंप लगाएं, शीर्ष की ओर मुंह करें, कैविटी पॉकेट को रफ करें, पॉकेट की दीवारों और फर्श को खत्म करें, दो गाइड पिलर छेद को बोर करें, क्लैंप पैटर्न को ड्रिल और टैप करें, और ऊपर से पानी की लाइन प्रविष्टियों को ड्रिल करें।
- सेटअप दो: एक बार पलटें, मोटाई की ओर चेहरा करें, इजेक्टर पैटर्न और रिटर्न पिन छेद को काटें, और पीछे से पानी की रेखाओं को तोड़ें।
चार के बजाय दो क्लैंप. तीन की जगह एक क्रेन लिफ्ट। और गंभीर रूप से, गाइड स्तंभों से सहमत होने वाली प्रत्येक सुविधा को सेटअप एक में, एक डेटाम से काटा जाता है।
प्लेट को बिना झुकाए दबाना
इस आकार की प्लेट एक स्प्रिंग है। इसे एक खोखले और मध्य लिफ्टों के ऊपर चार कोनों पर जकड़ें। इसे बीच में जकड़ें और कोने ऊपर उठें। किसी भी तरह से आप जिस चेहरे को काटते हैं वह केवल तभी सपाट होता है जब क्लैंप चालू होते हैं, और जब आप छोड़ते हैं तो यह उभरता है।
यहाँ क्या काम आया:
- प्लेट को चार नहीं, बल्कि छह या आठ समायोज्य पैडों पर सहारा दें और तब तक हिलाएं जब तक कि डायल संकेतक किसी भी कट से पहले केंद्र और कोनों पर समान रीडिंग न दिखा दे।
- समर्थन बिंदुओं पर क्लैंप करें, उनके बीच में नहीं। एक क्लैंप जो नीचे की ओर खींचता है जहां नीचे कुछ भी नहीं है वह एक मुड़ी हुई प्लेट है।
- क्लैंप लोड को सामान्य और दोहराने योग्य रखें। टूलरूम में टॉर्क रिंच आम नहीं हैं, लेकिन टॉर्क-सीमित क्लैंप पर एक चिह्नित सेटिंग बैच दो को बैच एक की तरह व्यवहार करने के लिए पर्याप्त है।
- जेब को चरणों में खुरदरा करें और प्लेट को बीच-बीच में आराम दें, न कि एक गहरा पास लें जो तनाव जमा करता है और बाद में उसे छोड़ देता है।
- फिनिशिंग भत्ते को पॉकेट फ़्लोर पर तब तक छोड़ दें जब तक कि दूसरे चेहरे का सामना न हो जाए, ताकि अंतिम फ़्लोर कट एक प्लेट पर किया जा सके जो पहले से ही स्थानांतरित हो चुका है।
प्रारंभ में सूचक कार्य में बीस मिनट लगते हैं। विकल्प एक स्क्रैप्ड प्लेट लेता है।
जेबें, कोने और उपकरण तक पहुंच
इस प्लेट पर कैविटी पॉकेट 900 x 500 मिमी और 90 मिमी गहरा था। वह गहराई अत्यधिक नहीं है, लेकिन यह इतनी है कि टूल होल्डर जेब के अंदर फिट हो जाए और होल्डर नीचे की ओर दीवार को रगड़े बिना। जिस नियम को हम उद्धृत कर रहे हैं वह सरल है: सबसे बड़ा उपकरण जो कोने के दायरे को साफ करता है वह रफिंग का समय तय करता है, और सबसे छोटा उपकरण जो फर्श तक पहुंचता है वह फिनिशिंग का समय तय करता है।
तंग कोने की त्रिज्या वाली एक जेब एक छोटे कटर को मजबूर करती है, और एक छोटे कटर का मतलब है अधिक पास। यदि डिज़ाइन बड़े कोने के दायरे की अनुमति देता है, तो मशीन में कोई बदलाव किए बिना जेब सस्ती हो जाती है। प्लेट काटने से पहले टूल डिजाइनर के साथ यह बातचीत करना उचित है, उसके बाद नहीं। पॉकेट वर्क के कटिंग पक्ष को हमारे लेख मशीनिंग ए मोल्ड कैविटी पर अधिक विस्तार से कवर किया गया है।
गहरे खंडों के लिए, एक छोटा गेज-लंबाई धारक और एक छोटा स्टेप-डाउन एक लंबी पहुंच वाले उपकरण को उसकी सीमा तक धकेल देता है। यदि बाद में दीवार को खुरचना पड़े तो प्लेट को इसकी परवाह नहीं है कि उपकरण कितनी तेजी से चल रहा है।
छेद जिन्हें स्टैक के पार सहमत होना है
गाइड पिलर बोर वे विशेषताएं हैं जो यह तय करती हैं कि स्टैक असेंबल होता है या नहीं। वे ऊब गए हैं, ड्रिल नहीं किए गए हैं, और वे गुहा जेब के समान सेटअप में ऊब गए हैं, इसलिए जेब और स्तंभों के बीच संबंध एक बार निर्धारित किया गया है।
रिटर्न पिन और इजेक्टर पैटर्न पर भी यही तर्क लागू होता है: उन्हें सेटअप में काटें जहां संदर्भ चेहरा वह है जो अगली प्लेट के सामने बैठेगा, इसलिए पैटर्न को उस सतह के खिलाफ परिभाषित किया जाता है जो मायने रखती है। जब प्लेटें फिटिंग पर आ जाती हैं, तो खंभे हल्के दबाव से अंदर चले जाते हैं और इजेक्टर प्लेट बिना फ़ाइल के स्लाइड करती है।
पानी की लाइनें इसके विपरीत स्थिति हैं। उन्हें जहां भी सुविधाजनक हो वहां से ड्रिल किया जाता है, वे आंतरिक चौराहों पर पार करते हैं, और उन्हें सिरों पर प्लग किया जाता है। उन्हें एक साफ़ सफलता की आवश्यकता है और क्रॉसिंग पर कोई गड़गड़ाहट नहीं है, क्योंकि पानी की लाइन के अंदर एक गड़गड़ाहट एक प्रवाह प्रतिबंध है जिसे कोई भी नहीं देख सकता है। थ्रू-स्पिंडल कूलेंट और गहरे कूलेंट पर एक पेक चक्र इसका अधिकांश हिस्सा संभालता है।
क्षैतिज मशीन या गैन्ट्री क्यों नहीं
दोनों पर विचार किया गया. चार तरफ छेद वाले बॉक्स के आकार के आवास के लिए एक क्षैतिज मशीनिंग केंद्र सही उत्तर है, क्योंकि तालिका अनुक्रमित होती है और भाग रखा रहता है। एक साँचे की प्लेट उस आकार की नहीं होती। यह एक चौड़ा, सपाट हिस्सा है जिसमें दो समानांतर चेहरों पर काम किया गया है, और ऊपर से काम तक पहुंचना आसान है। एक क्षैतिज मशीन इसे समाधि स्थल पर रखेगी और ऑपरेटर को इसके चारों ओर पहुंचने के लिए मजबूर करेगी।
एक गैन्ट्री मशीन भी काम करेगी, और दो मीटर से ऊपर की प्लेटों पर यह एकमात्र समझदार विकल्प बन जाता है। 1600 मिमी पर ऊर्ध्वाधर मशीन में अभी भी टेबल और यात्रा होती है, और यह साइड की बजाय क्रेन के साथ सामने से लोड होती है। उद्धरण देते समय हम उस सीमा को ध्यान में रखते हैं: प्लेट का आकार लेआउट तय करता है, ब्रांड प्राथमिकता नहीं।
उन दुकानों के लिए जो प्लेटों और आवासों का मिश्रण चलाती हैं, चुनाव आमतौर पर उस परिवार द्वारा किया जाता है जो बिलों का भुगतान करता है, और दूसरा परिवार उसके आसपास निर्धारित हो जाता है। छोटी प्लेटें और इन्सर्ट ब्लॉक अक्सर मध्यम आकार की मशीन जैसे VMC855D पर टिके रहते हैं, क्योंकि 200 किलो के ब्लॉक को एक बड़ी टेबल पर ले जाने से अपशिष्ट यात्रा होती है।
ग्राहक ने बाद में क्या मापा
टूलरूम ने पहले दो महीनों में तीन चीजों पर नज़र रखी: प्रति प्लेट क्रेन लिफ्ट, प्रति प्लेट सेटअप, और उन प्लेटों की संख्या जिन्हें फिटिंग पर दोबारा काम करने की आवश्यकता थी। लिफ्टें तीन से घटकर एक रह गईं। सेटअप चार से घटकर दो हो गए। पहली ग्यारह प्लेटों पर फिटिंग का कार्य शून्य हो गया, जिसे उन्होंने गाइड पिलर के बोरों में डाल दिया और पॉकेट अब उसी डेटाम से निकल रही है।
उन्हें कुछ ऐसा भी प्राप्त हुआ जो उन्होंने नहीं मांगा था। क्योंकि प्लेट पॉकेट और ड्रिलिंग के बीच टेबल पर रुकी हुई थी, मशीन दूसरे सेटअप पर रात की पाली के दौरान बिना किसी निगरानी के चलती रही, और ऑपरेटर फ्लिप की प्रतीक्षा कर रही प्लेट के बजाय तैयार प्लेट में आ गया।
प्लेट जॉब पर भाव क्या तय करता है?
जब एक प्लेट पूछताछ आती है, तो चार चीजें किसी भी अन्य चीज़ की तुलना में कीमत को अधिक बदल देती हैं:
- तैयार मोटाई और स्टॉक भत्ता। प्रत्येक सतह पर 5 मिमी बड़े आकार की खुरदरी प्लेट, आकार के करीब एक फ्लेम-कट से अलग काम है।
- पॉकेट की गहराई से कोने की त्रिज्या का अनुपात। यही तय करता है कि रफिंग 50 मिमी कटर करेगा या 16 मिमी कटर।
- उन चेहरों की संख्या जिन पर काम है. दो चेहरे एक दो-सेटअप कार्य है; चार चेहरे एक अलग मशीन और एक अलग बातचीत है।
- क्या प्लेटों को स्टैक के रूप में उद्धृत किया गया है या एकल के रूप में। एक साथ उद्धृत स्टैक स्तंभ को बोर करने देता है और इजेक्टर पैटर्न को एक डेटम श्रृंखला के रूप में नियोजित किया जाता है।
यदि आपके पास असेंबली ड्राइंग और व्यक्तिगत प्लेटें हैं तो उन्हें भेजें। प्लेट ड्राइंग हमें आकार बताती है; असेंबली हमें बताती है कि किन छेदों पर सहमत होना है। यदि आप उन्हें ईमेल द्वारा नहीं भेजना चाहते हैं तो चित्र सीधे हमारे ड्राइंग अपलोड पृष्ठ पर जा सकते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या 1600 मिमी प्लेट को मानक ऊर्ध्वाधर मशीनिंग केंद्र पर मशीनीकृत किया जा सकता है?
हां, बशर्ते टेबल कम से कम उतनी लंबी हो जितनी प्लेट और ट्रेवल्स सुदूर कोनों तक पहुंचें। 1600 मिमी एक्स यात्रा के साथ एक 1600 x 800 मिमी तालिका, जैसे VMC1690, उस आकार की एक प्लेट को पूरी तरह से समर्थित रखती है। किसी भी लंबी चीज़ के लिए गैन्ट्री लेआउट या लंबे बिस्तर वाली मशीन की आवश्यकता होती है।
क्या आप पूरे सांचे के आधार को मशीन में डालते हैं या केवल प्लेटों को?
दोनों। प्लेटें, गाइड पिलर, बुशिंग, इजेक्टर प्लेट और छोटे इंसर्ट एक ही मंजिल से आ सकते हैं, जो आपूर्तिकर्ताओं के बीच विभाजित होने के बजाय डेटम चेन को एक दुकान के अंदर रखता है।
जेब कटने के बाद आप बड़ी प्लेट को झुकने से कैसे रोकेंगे?
चरणों में खुरदरापन करके, प्लेट को चार से अधिक बिंदुओं पर सहारा देकर, समर्थनों पर क्लैंपिंग करके, और दूसरे चेहरे का सामना करने तक पॉकेट फ़्लोर भत्ता छोड़ दें। प्लेट फिर भी हिलती रहेगी; यह क्रम फिनिशिंग कट के बाद की बजाय उससे पहले ही गति को घटित करता है।
क्या पूर्व-कठोर प्लेट को एनील्ड प्लेट की तुलना में मशीन से चलाना अधिक कठिन है?
यह प्रति पास धीमा है, और यह एक हल्की मशीन को दंडित करता है। लाभ यह है कि प्लेट बाद में ताप उपचार से नहीं गुजरती है, इसलिए सख्त होने के बाद कोई दूसरा सेटअप नहीं होता है और पीछा करने के लिए कोई विकृति नहीं होती है। इस आकार सीमा में अधिकांश मोल्ड बेस के लिए व्यापार इसके लायक है।
आपको प्लेट जॉब उद्धृत करने की क्या आवश्यकता है?
प्लेट ड्राइंग, असेंबली ड्राइंग यदि स्टैक को इकट्ठा करना है, सामग्री और कठोरता, पॉकेट की गहराई और कोने की त्रिज्या, और बैच का आकार। यदि प्लेटें एक ढेर का हिस्सा हैं, तो पूरे ढेर को एक जांच में भेजें।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038