केस स्टडी: एक सेटअप में फ्लैंज एंड कवर की मशीनिंग
जिस पूछताछ से इसकी शुरुआत हुई वह संक्षिप्त थी। एक ड्राइंग, एक सामग्री, और एक प्रश्न जो हमें बहुत मिलता है: क्या आप बोल्ट सर्कल और बोर को दुकान के तीन बार चक्कर लगाए बिना एक ही हिस्से पर पकड़ सकते हैं? वह हिस्सा एक फ़्लैंज एंड कवर था - एक प्रकार का गोल कवर जो गियरबॉक्स, पंप हाउसिंग या बेयरिंग सीट पर बोल्ट करता है और इसे बंद कर देता है। कागज पर इसके बारे में कुछ भी मुश्किल नहीं दिखता। जब आप सेटअपों की गिनती करते हैं तो काम महंगा हो जाता है।
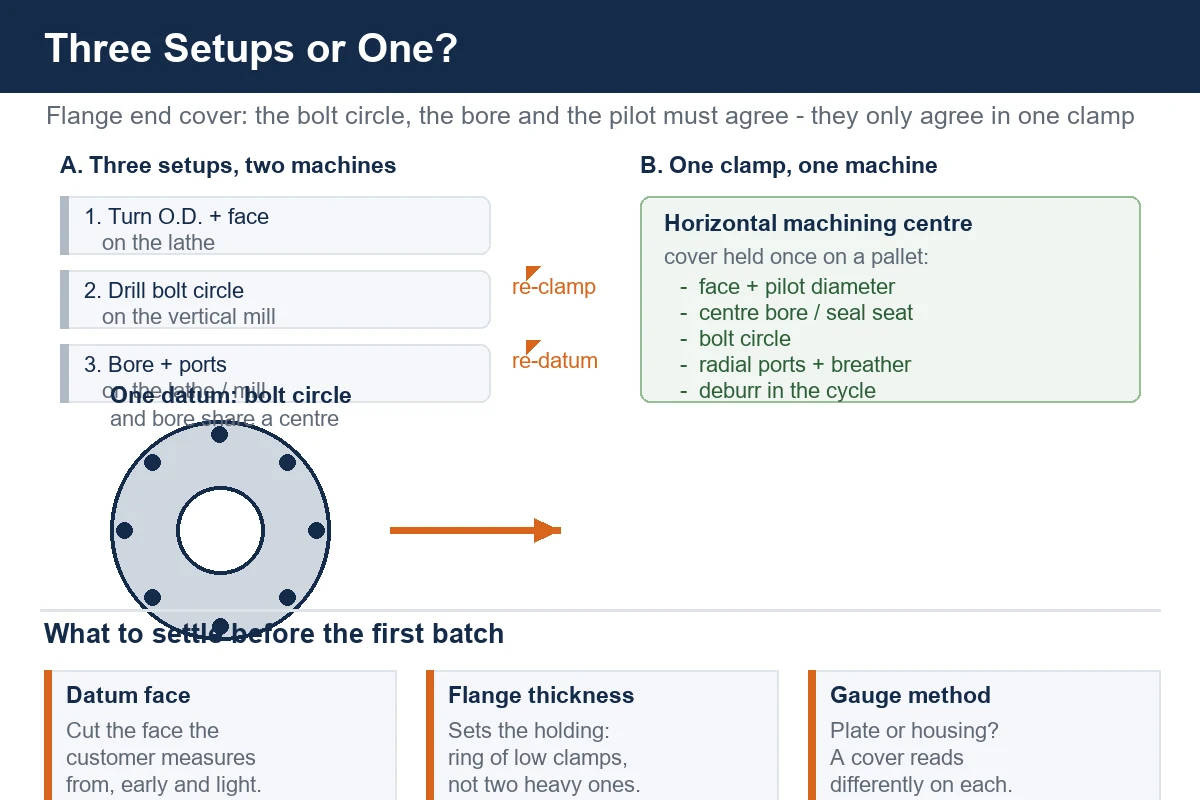
उस दुकान में कवर दो मशीनों पर तीन ऑपरेशनों के माध्यम से चल रहा था। बाहर और चेहरे को मोड़ें. बोल्ट सर्कल को ड्रिल करने के लिए एक ऊर्ध्वाधर मिल पर जाएँ। केंद्र को बोर करने के लिए फिर से आगे बढ़ें। हर कदम का मतलब था एक नया फिक्स्चर, एक नया डेटाम और कवर के लिए एक नया मौका जहां यह पहले से कहीं थोड़ा अलग था। पुर्जे निरीक्षण में उत्तीर्ण हुए। मार्जिन नहीं था.
भाग क्या है, और यह अतिरिक्त सेटअप को दंडित क्यों करता है
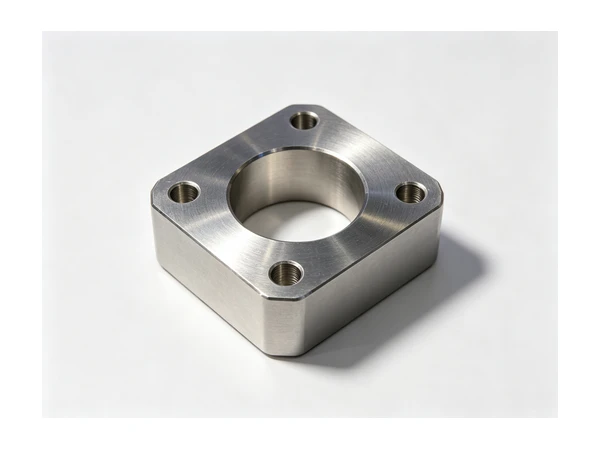
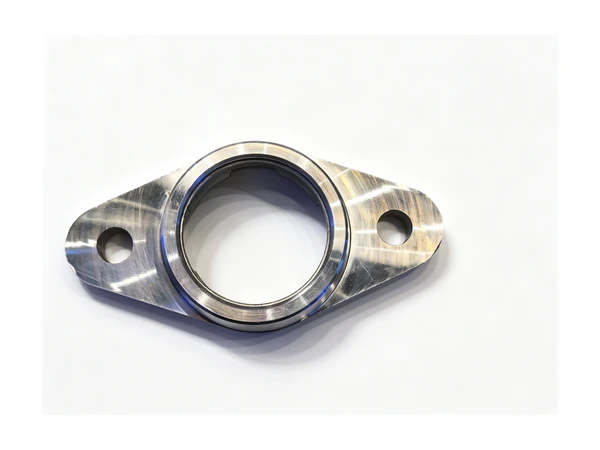
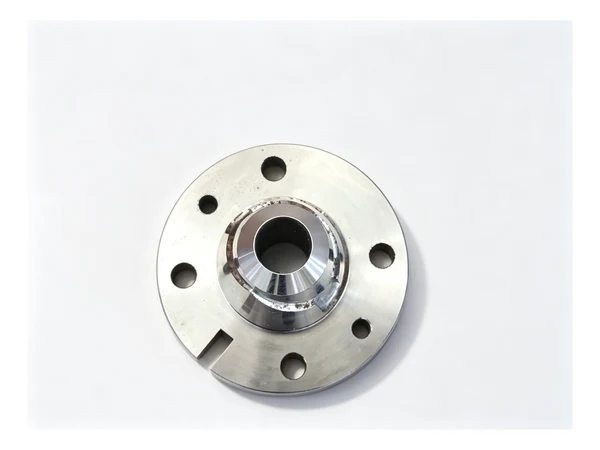
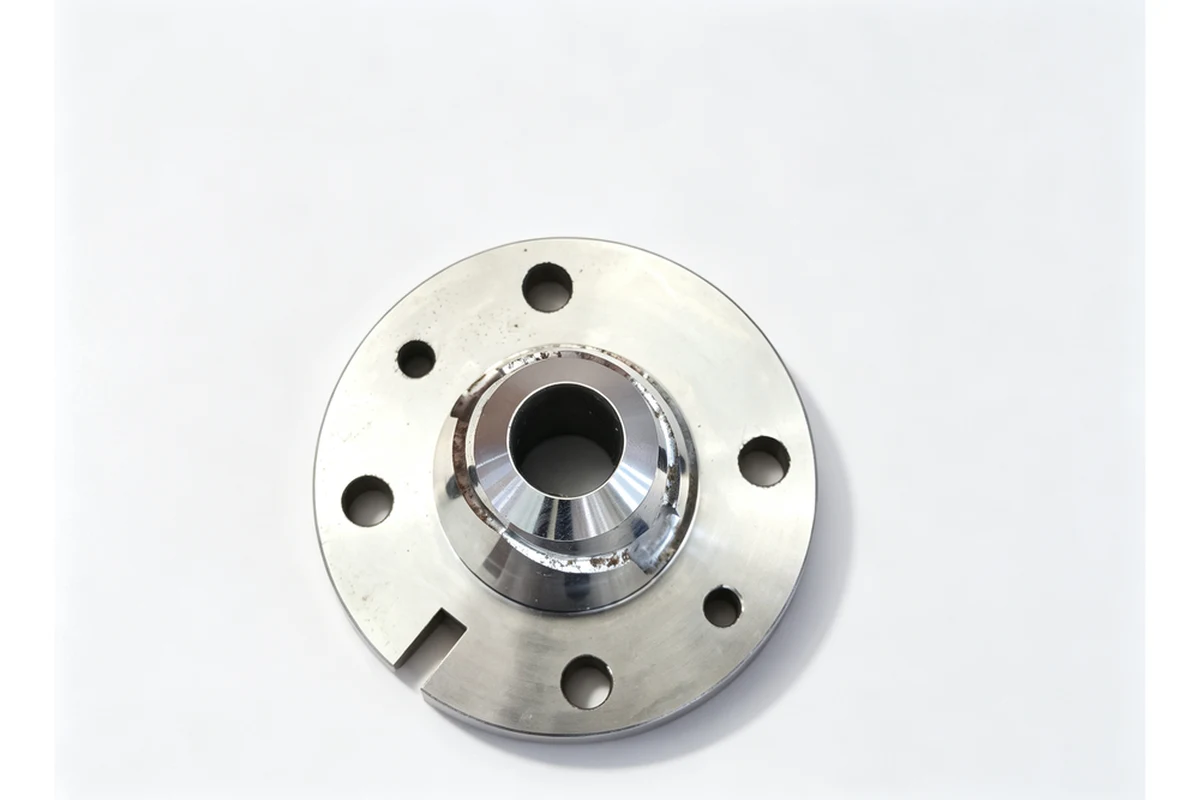
एक निकला हुआ किनारा अंत कवर एक बॉस के साथ एक प्लेट है। फ़्लैंज में एक बोल्ट सर्कल होता है जिसे बंद होने वाले आवास के साथ पंक्तिबद्ध होना पड़ता है। केंद्र में एक बोर, एक अवकाश या एक सील सीट होती है जिसे शाफ्ट या उसके नीचे के बेयरिंग के साथ पंक्तिबद्ध करना होता है। बाहरी व्यास आमतौर पर आवास में प्रवेश करता है। अधिकांश चित्रों में दो या तीन विशेषताएं होती हैं जो मुख्य अक्ष पर बिल्कुल भी नहीं बैठती हैं: एक ब्रीथ पोर्ट, एक नाली, एक तेल दृष्टि छेद, एक सेंसर के लिए एक बॉस।
किसी कवर पर जो बात मायने रखती है वह अपने आप में कोई एक विशेषता नहीं है। यह उनके बीच का रिश्ता है. यदि बोल्ट सर्कल बोर पर केंद्रित नहीं है, तो कवर नीचे की ओर झुक जाता है और शाफ्ट से सील खींच लेता है। यदि पायलट का व्यास निकला हुआ किनारा के वर्गाकार नहीं है, तो आवास पर आवरण हिल जाता है और जोड़ लीक हो जाता है। इनमें से कोई भी ड्राइंग पर आकार के रूप में दिखाई नहीं देता है - यह रिसाव, रन-आउट शिकायत या महीनों बाद वारंटी वापसी के रूप में दिखाई देता है।
इसलिए कवर पर प्रत्येक अतिरिक्त सेटअप केवल एक लागत नहीं है। यह रिश्तों को आगे बढ़ने का मौका है। तीन सेटअपों का मतलब है कि उस हिस्से को जहां वह था उसके अलावा कहीं और फिर से स्थापित करने के दो मौके। जो दुकानें अच्छी तरह से कवर चलाती हैं, वे आमतौर पर उन्हें कम सेटअप में चलाती हैं, तेज़ सेटअप में नहीं।
जहां थ्री-ऑपरेशन रूट में पैसे की हानि हो रही थी
जिस मार्ग पर दुकान थी वह पूरी तरह से उचित मार्ग है, और बहुत सी दुकानें उस मार्ग पर चलती हैं। पहले मुड़ें, क्योंकि बाहरी व्यास और सतह को उत्पन्न करने और उसके बाद की हर चीज़ के लिए एक साफ़ आधार बनाने के लिए मोड़ना सबसे तेज़ तरीका है। बोल्ट सर्कल को एक ऊर्ध्वाधर मिल पर ड्रिल करें, क्योंकि यहीं पर रोटरी टेबल और ड्रिल चक्र रहते हैं। केंद्र को बाद में या पहले बोर करना, यह इस बात पर निर्भर करता है कि दुकान ने इसे किस तरीके से सीखा।
लागत उन चरणों के बीच के प्रबंधन में बैठती है। प्रत्येक क्लैंप को अपनी स्वयं की स्थिरता की आवश्यकता होती है। प्रत्येक फिक्स्चर को डायल करने की आवश्यकता होती है, और जब वह खराब हो जाए तो उसे फिर से डायल करना पड़ता है। प्रत्येक भाग प्रत्येक मशीन पर प्रतीक्षा करता है, इसलिए बैच अपना अधिकांश जीवन स्पिंडल के बजाय एक ट्रे में बिताता है। और एक कवर पर, फिक्स्चर अजीब है: निकला हुआ किनारा पतला है, इसलिए तीन जबड़े या क्लैंप की एक जोड़ी इसे आसानी से विकृत कर देती है, और एक विकृत कवर मशीन के चारों ओर से निकल जाता है और क्लैंप जारी होने के बाद एक अंडाकार में आराम करता है।
एक दूसरी, शांत लागत है. बोल्ट सर्कल और बोर दो अलग-अलग फिक्स्चर में दो अलग-अलग डेटाम से उत्पन्न होते हैं, इसलिए दुकान को इस पर भरोसा करने के बजाय तथ्य के बाद उनके बीच के रिश्ते का निरीक्षण करना होगा। फिर निरीक्षण उस पर जांच के बजाय प्रक्रिया का हिस्सा बन जाता है, और बैच गेज की प्रतीक्षा करते समय चलना बंद कर देता है।
निर्णय: सुविधाओं को एक सेटअप में वापस लाएँ
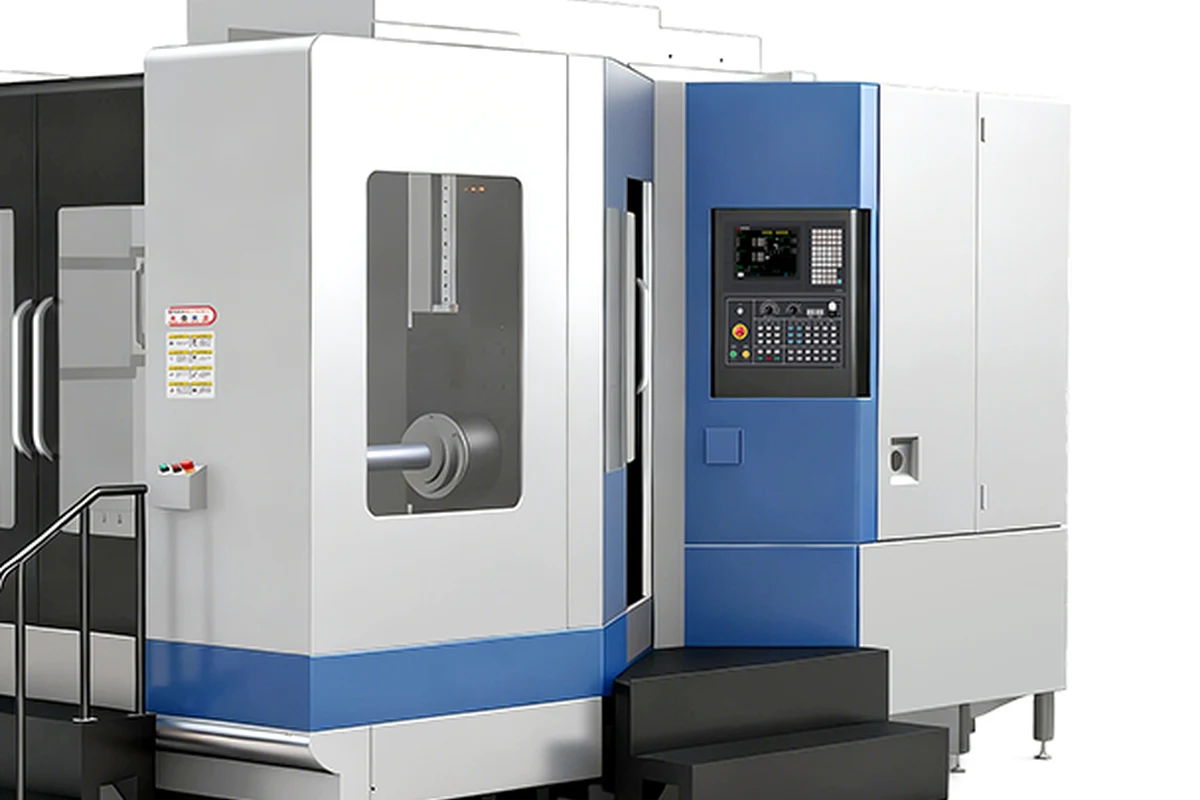
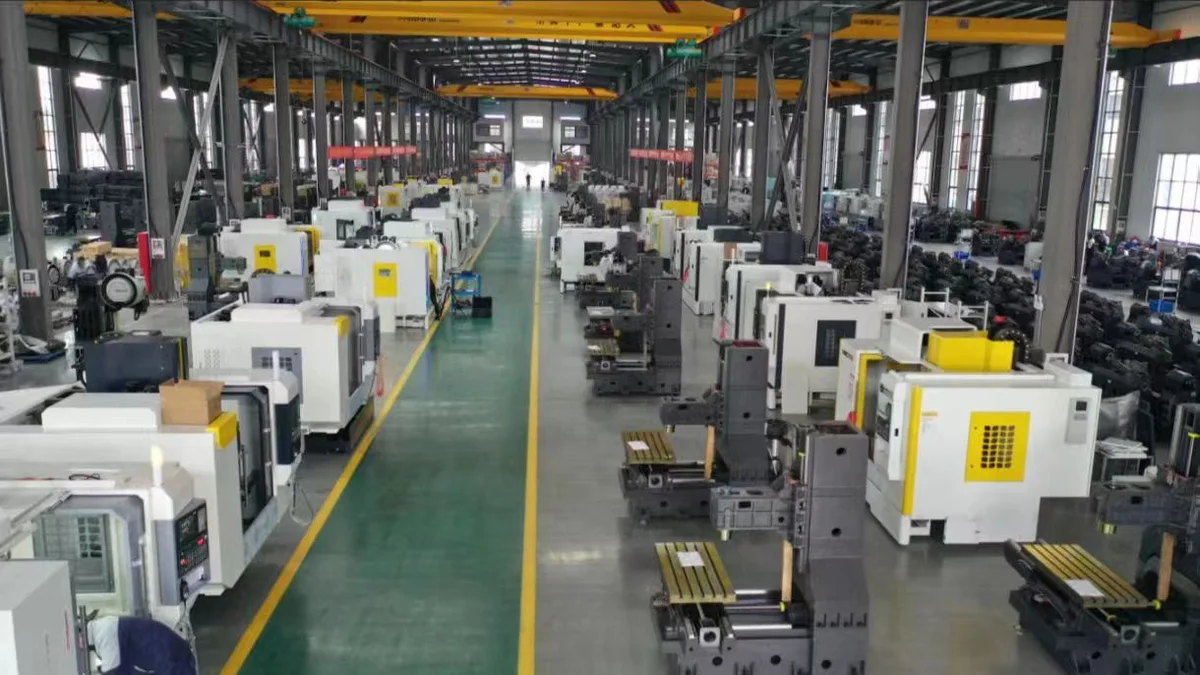
एक बार जब कवर को मशीनिंग समस्या के बजाय सेटअप समस्या के रूप में देखा गया, तो उत्तर एक क्षैतिज मशीनिंग केंद्र था। HMC630-डीटी क्षैतिज मशीनिंग केंद्र पर कवर को एक बार, उसके निकला हुआ किनारा पर या फूस पर एक साधारण स्थिरता में रखा जाता है, और मशीन भाग को बाहर आए बिना चेहरे, पायलट व्यास, बोर, बोल्ट सर्कल और ऑफ-एक्सिस पोर्ट तक पहुंच जाती है। बी अक्ष प्रत्येक चेहरे के लिए भाग को स्थित करता है; टूल परिवर्तन एक पत्रिका से आते हैं। सुविधाओं के बीच संबंध कुछ ऐसा होना बंद हो जाता है जिसे दुकान को पुन: पेश करना होता है और कुछ ऐसा बन जाता है जिसे मशीन बस रखती है।
फूस एचएमसी कहानी का हिस्सा है जिसे दुकानें कम कीमत पर आंकती हैं। दो पैलेटों के साथ, ऑपरेटर अगले कवर को लोड करता है जबकि मशीन करंट को काट देती है, इसलिए स्पिंडल क्लैंप, गेज या कॉफी के लिए नहीं रुकता है। एक कवर परिवार पर जो स्थिर बैचों में चलता है, अकेले वह परिवर्तन आमतौर पर एक ऊर्ध्वाधर मिल की तुलना में मशीन की अतिरिक्त लागत से अधिक का भुगतान करता है।
प्रत्येक कवर को HMC की आवश्यकता नहीं होती। जहां वॉल्यूम कम है या भाग छोटा है और ज्यादातर गोल है, एक VMC1160 ऊर्ध्वाधर मशीनिंग केंद्र चौथी-अक्ष तालिका के साथ एक सेटअप में समान काम करता है, और कवर के लिए जो वास्तव में बोल्ट सर्कल और कुछ रेडियल छेद के साथ मुड़े हुए हिस्से होते हैं, एक TCK6050Y पावर-बुर्ज वाई-अक्ष मिल-टर्न सेंटर मुड़ता है बॉडी और मिल्स बंदरगाहों को एक ही चक्र में। सही उत्तर इस बात पर निर्भर करता है कि सुविधाएँ अक्ष के सापेक्ष कहाँ स्थित हैं, और दुकान को प्रति वर्ष कितने भागों में स्थानांतरित करने की आवश्यकता है।
उन दुकानों के लिए जो वॉल्यूम में गियरबॉक्स और हाउसिंग के लिए कवर बनाती हैं, क्षैतिज प्लेटफ़ॉर्म का मामला VMC बनाम HMC: मशीनिंग सेंटर कैसे चुनें के साथ पढ़ने लायक है, क्योंकि निर्णय आमतौर पर मशीन की कीमत के बजाय चेहरे और फिक्स्चर के बारे में होता है।
एक पतली फ़्लैंज को बिना मोड़े पकड़ना
एक क्लैंप का मतलब एक समस्या का समाधान नहीं है। एक पतली निकला हुआ किनारा अभी भी निचोड़ने के बजाय समर्थित होना चाहिए। इस काम में दो चीजें काम करती थीं. कवर को तीन बिंदुओं के बजाय परिधि के चारों ओर फैले कम ऊंचाई वाले क्लैंप की एक अंगूठी के साथ निकला हुआ किनारा रिम पर क्लैंप किया गया था, ताकि लोड जितना संभव हो उतना समान रूप से निकला हुआ किनारा में चला गया। और अनुक्रम को इस प्रकार व्यवस्थित किया गया था कि जिस चेहरे से हर कोई मापता है उसे पहले और हल्के ढंग से काटा जाता था, फिर अकेला छोड़ दिया जाता था, उन विशेषताओं पर भारी कटौती की जाती थी जो उस डेटाम को नहीं ले जाती थीं। जहां बॉस या वेब ने इसकी अनुमति दी, कवर के केंद्र के नीचे एक छोटे से समर्थन ने फ्लैंज से कटिंग लोड को पूरी तरह से हटा दिया।
बोल्ट सर्कल को सफाई से काटना
बोल्ट सर्कल वह जगह है जहां उपकरण का विकल्प अंत में दिखाई देता है। प्रत्येक छेद के चारों ओर एक उभरे हुए बॉस के साथ एक कवर पर, सामान्य पहली चाल एक फ्लैट-बॉटम टूल के साथ एक स्पॉट या काउंटरबोर होती है, फिर ड्रिल, फिर उसी चक्र में कोई भी टैपिंग। एक पतले फ्लैंज वाले कवर पर, ड्रिल को बहुत जोर से दबाने से क्लैम्प के बीच का फ्लैंज ऊपर उठ जाता है, इसलिए फ़ीड टूटने से पहले नीचे आ जाती है और प्रत्येक छेद का अंतिम मिलीमीटर धीरे से कट जाता है। यह सब एक उपकरण निर्णय के बजाय एक कार्यक्रम निर्णय है, लेकिन कार्यक्रम को काम करने के लिए स्थिरता को पर्याप्त शांत होना आवश्यक है।
डिबुरिंग, सफाई और सील सीट
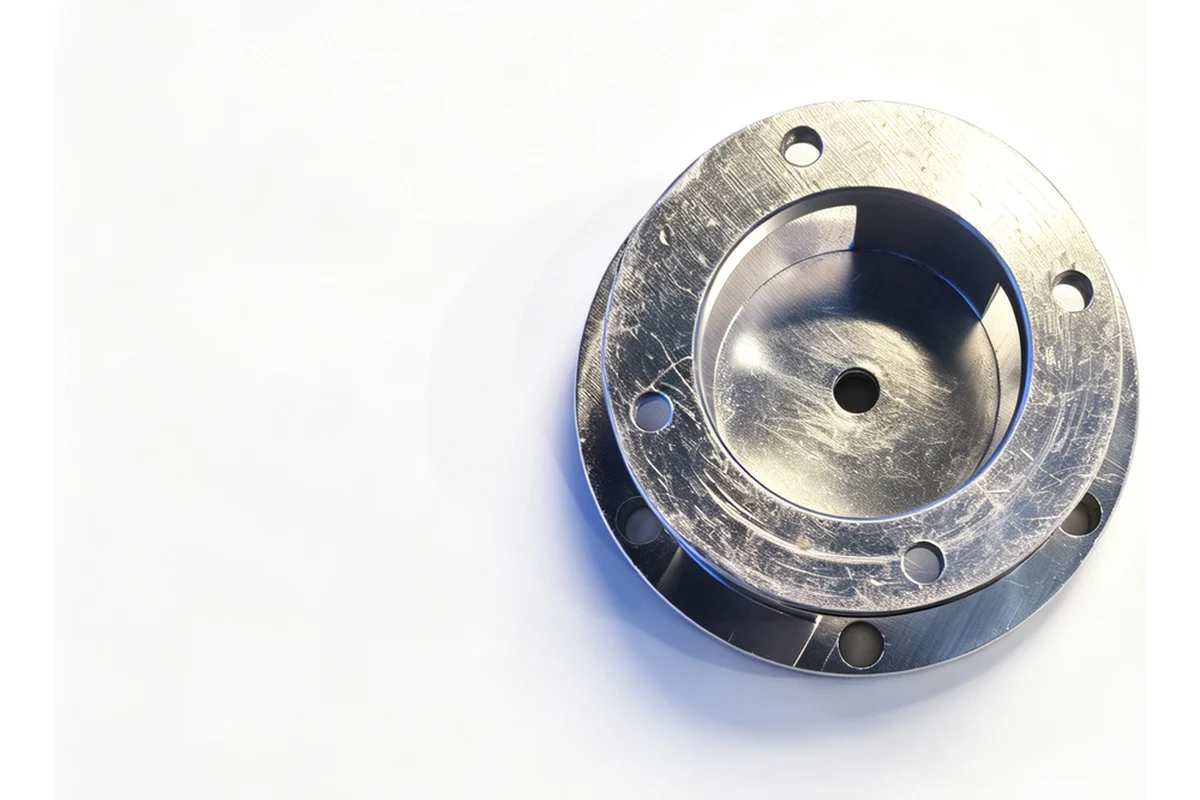
एक आवरण अपना कामकाजी जीवन तेल जमा करके बिताता है। इससे दो चीजें दिखने से ज्यादा मायने रखती हैं। पहली सील सीट है, जिसे मशीन से बिना किसी उपकरण के निशान के बाहर आना होता है, जिससे कहीं न कहीं लिप सील लीक हो सकती है। दूसरा बोल्ट छेद के अंदर डिबरिंग और किसी भी क्रॉस-ड्रिलिंग है, क्योंकि कवर में छोड़ी गई चिप मशीन के पहली बार चलने पर आवास में अपना रास्ता खोज लेती है।
चक्र में दोनों करने से - सील सीट पर एक हल्का फिनिशिंग पास, और हिस्से को उतारने से पहले छेद पर चम्फर टूल - एक बेंच ऑपरेशन को हटा दिया गया जो कि राउटिंग शीट पर दिखाई दिए बिना प्रति भाग दुकान की लागत में दिखाई दे रहा था।
फर्श पर क्या बदला
कवर अब मशीन को समाप्त कर देता है, जिसमें पायलट व्यास, चेहरा, बोर, बोल्ट सर्कल और रेडियल पोर्ट सभी एक क्लैंप से उत्पन्न होते हैं। दो फिक्स्चर रूटिंग से बाहर आए, साथ ही दूसरी मशीन पर कतार और निरीक्षण चरण जो उनके बीच बैठता था। बैच ट्रे के बजाय पैलेटों में चलता है, और जो हिस्से सामान तक पहुंचते हैं उनका आकार उसी आकार का होता है जब आखिरी बार काटा गया था।
ड्राइंग के बारे में कुछ भी नहीं बदला और सामग्री के बारे में भी कुछ नहीं बदला। दुकान उन परिचालनों के लिए क्षमता खरीद रही थी जिन्हें वह देख सकती थी और बीच में हैंडलिंग के लिए चुपचाप भुगतान कर रही थी। फ्लैंज एंड कवर जैसे सामान्य हिस्से पर, हैंडलिंग वह जगह है जहां पैसा हमेशा रहता था।
सामग्री और आकार जो हम इस परिवार में देखते हैं
फ़्लैंज अंत कवर कच्चा लोहा, एल्यूमीनियम, मध्यम-कार्बन और मिश्र धातु इस्पात में आते हैं, और कभी-कभी स्टेनलेस होते हैं जहां आवास बाहर या कहीं स्वच्छ होता है। कास्ट कवर को आमतौर पर पहले एक डेटम स्थापित करने के लिए फ़्लैंज पर मशीनीकृत किया जाता है, फिर उस डेटाम से बोर किया जाता है और ड्रिल किया जाता है; दिखावे के लिए कास्टिंग त्वचा को बाहर की तरफ छोड़ दिया जाता है। स्टील कवर को अक्सर बार या प्लेट से पूरा काटा जाता है, जिससे स्थिरता तो बदल जाती है लेकिन तर्क नहीं। इस परिवार में कवर आम तौर पर एक हाथ के आकार के हिस्से से लेकर एक प्लेट तक चलते हैं जिसके लिए ऑपरेटर को दोनों हाथों की आवश्यकता होती है, और मशीन का चयन केवल आकार के बजाय आकार और वार्षिक मात्रा का पालन करता है।
हम इस तरह अगली नौकरी पर क्या जाँचेंगे
किसी भी मशीन को चुनने से पहले तीन प्रश्न पूछे जाते हैं। कौन सा चेहरा आधार है, क्योंकि बाकी सब कुछ इससे लटका हुआ है। फ्लैंज कितना पतला है जहां क्लैंप उतरते हैं, क्योंकि वह कुछ भी सेट करने से पहले होल्डिंग विधि निर्धारित करता है। और बोल्ट सर्कल ग्राहक के स्वयं के गेज में बोर के सापेक्ष कहां बैठता है, क्योंकि प्लेट पर मापा गया कवर आवास पर मापा गया कवर से अलग पढ़ता है, और असहमति दुकान के बजाय माल-इन पर दिखाई देती है।
यदि आपके कवर वर्तमान में दो मशीनों के बीच चलते हैं, तो एक-सेटअप मार्ग का परीक्षण करने का ईमानदार तरीका परिवार को दोनों तरीकों से उद्धृत करना है, जिसमें हैंडलिंग और निरीक्षण समय भी शामिल है। वह तुलना आमतौर पर वहीं होती है जहां निर्णय लिया जाता है।
अक्सर पूछे जाने वाले प्रश्नों
क्या फ़्लैंज एंड कवर को एक सेटअप में समाप्त किया जा सकता है?
इस परिवार में अधिकांश कवर के लिए, हाँ। एक बार फूस पर या एक साधारण स्थिरता में रखकर, भाग को छोड़े बिना चेहरा, पायलट व्यास, बोर, बोल्ट सर्कल और रेडियल पोर्ट सभी उत्पन्न किए जा सकते हैं। यह करने योग्य है या नहीं यह इस बात पर निर्भर करता है कि मुख्य अक्ष से कितनी सुविधाएँ दूर बैठती हैं और बैच आकार पर निर्भर करती हैं, न कि कवर के आकार पर।
क्या फ़्लैंज को पहले घुमाया जाना चाहिए या पीसा जाना चाहिए?
इसका उत्तर यह है कि जो भी ऑपरेशन होता है वह उस डेटाम को स्थापित करता है जिसे ग्राहक वास्तव में मापता है, और वह आमतौर पर निकला हुआ किनारा चेहरा और पायलट व्यास होता है। इन्हें एक साफ क्लैंप से जल्दी तैयार करें, फिर बोर और बोल्ट सर्कल को उनसे निकलने दें। इसे दूसरे तरीके से करने का मतलब है कि बाद में आधार को फिर से स्थापित करना होगा, और यहीं से रिश्तों में दरार आनी शुरू हो जाती है।
आप किसी पतले आवरण को विकृत किए बिना कैसे पकड़ सकते हैं?
बोझ फैलाकर और नीचे से सहारा देकर। निकला हुआ किनारा रिम के चारों ओर कम क्लैंप की एक अंगूठी दो बिंदुओं पर भारी क्लैंप की एक जोड़ी से बेहतर रखती है, और केंद्र के नीचे एक छोटा सा समर्थन काटने के बल को प्लेट को झुकने से रोकता है। जहां ड्राइंग इसकी अनुमति देती है, उन विशेषताओं पर सबसे भारी कटिंग छोड़ दें जो डेटाम नहीं रखती हैं।
क्या बोल्ट सर्कल को दोबारा बनाने की आवश्यकता है?
केवल तभी जब ड्राइंग में इसकी आवश्यकता हो। अधिकांश कवर बोल्ट के लिए मानक क्लीयरेंस छेद का उपयोग करते हैं, इसलिए एक ड्रिल और एक चैम्बर पर्याप्त हैं। जहां कवर एक स्थान निर्धारण भाग के रूप में भी कार्य करता है, या जहां छेद का उपयोग जोड़ को पिन करने के लिए किया जाता है, ड्राइंग आमतौर पर ऐसा कहती है और छेद अनुक्रम सूट के अनुसार बदल जाता है।
क्या आप नए कवर के लिए पहले बैच का समर्थन करते हैं?
हाँ। कवर आमतौर पर वॉल्यूम ऑर्डर से पहले एक नमूना बैच के रूप में आते हैं, और डेटाम, फिक्स्चर और ऑपरेशन ऑर्डर उस बैच पर तय किए जाते हैं। यह पता लगाने के लिए सबसे सस्ती जगह है कि एक क्लैंप निकला हुआ किनारा विकृत करने वाला था।
हमें वह कवर भेजें जो आप तीन ऑपरेशनों में चला रहे हैं
यदि आपका कोई हिस्सा काटने में लगने वाले समय से ज्यादा समय मशीनों के बीच इंतजार करने में बिताता है, तो वह हिस्सा फिर से उद्धृत करने लायक है। हमें अपने फ्लैंज एंड कवर के लिए ड्राइंग, सामग्री और वर्तमान रूटिंग भेजें - या वह आवास जिस पर वह बोल्ट लगाता है - और हमारी टीम केवल कीमत के बजाय मशीन की सिफारिश और एक प्रक्रिया नोट के साथ वापस आएगी।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग फ्लैंज बियरिंग हाउसिंग: प्रक्रिया और मशीनें | वीएमसी बनाम एचएमसी: मशीनिंग केंद्र कैसे चुनें | CNC बॉक्स और हाउसिंग पार्ट्स के लिए मशीनें | केस स्टडी: एक सटीक ट्रांसमिशन शाफ्ट की मशीनिंग