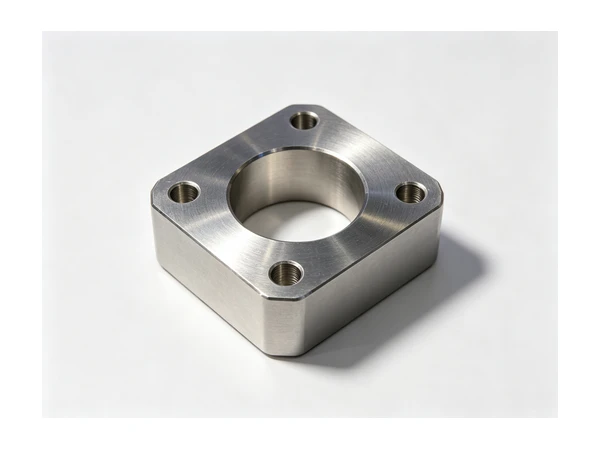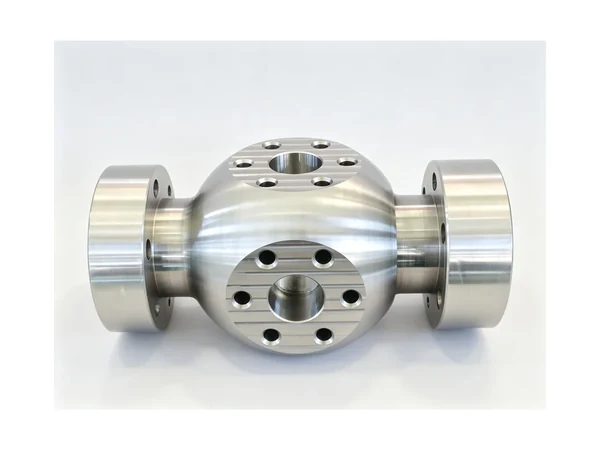
केस स्टडी: पंप केसिंग को एचएमसी पर दो सेटअपों में मशीनीकृत किया गया
पंप केसिंग वे हिस्से हैं जो उद्धरण पत्रक को गलत बनाते हैं। कागज पर यह एक बॉडी है जिसके आर-पार एक बोर और दो पोर्ट फेस हैं। कार्यशाला में यह चार सेटअप, दो फिक्स्चर और क्षैतिज मशीन पर एक कतार में बदल जाता है। जिस कास्टिंग पर हमने नीचे काम किया वह बिल्कुल उसी तरह से आई। यह दो सेटअपों में चलता रहा।
यह हमारी केस स्टडीज में से एक है, जो कैटलॉग के बजाय शॉप फ्लोर से लिखी गई है। ग्राहक एक पंप और वाल्व निर्माता है जो पानी और प्रक्रिया उद्योगों की आपूर्ति करता है, और उनका आंशिक परिवार तीन फ्रेम आकारों में कच्चे लोहे के आवरणों का एक परिवार है।
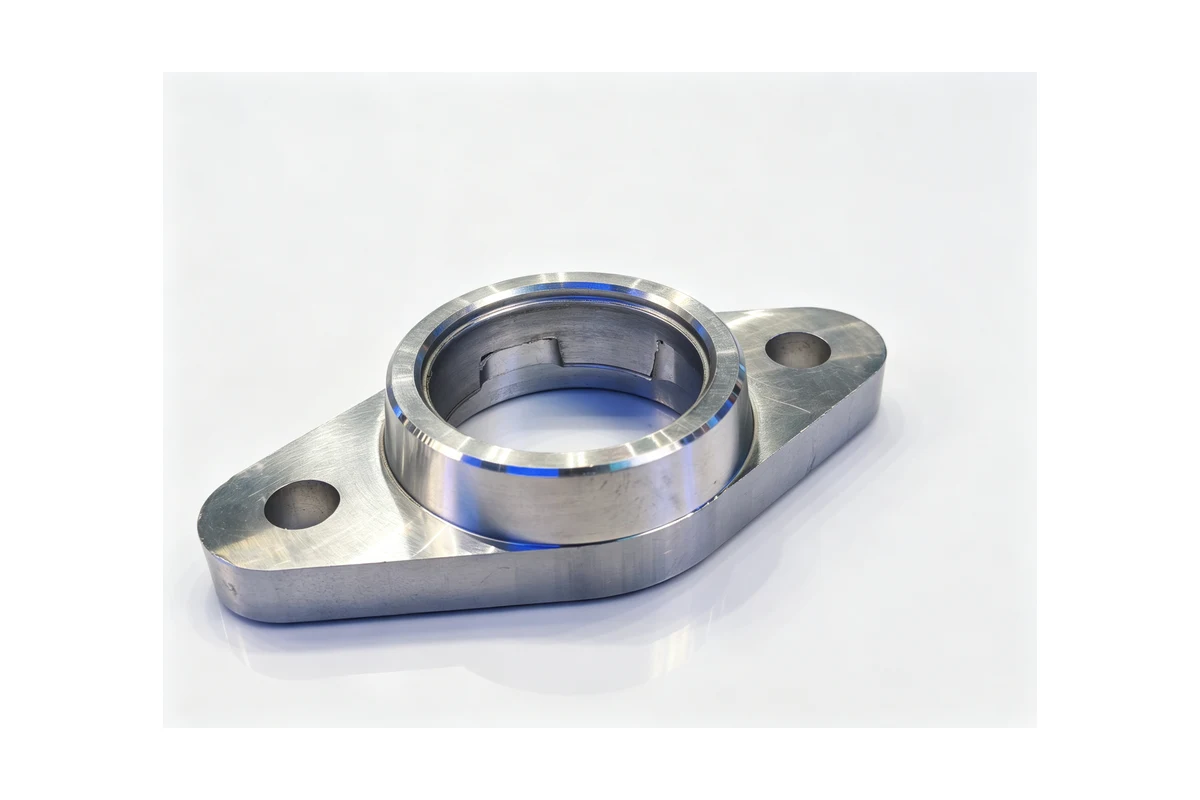
भाग क्या है
एक पंप आवरण एक खोखली ढलाई है जिसमें शरीर के माध्यम से एक बोर, एक माउंटिंग फेस और इनलेट और आउटलेट पोर्ट होते हैं जो एक दूसरे से एक कोण पर बैठते हैं। सामान्य सामग्री हैं ग्रे कास्ट आयरन जैसे जीजेएल-250 (एचटी250), डक्टाइल आयरन जैसे जीजेएस-400-15, और कास्ट स्टील जहां पंप उच्च दबाव या अपघर्षक घोल देखता है। एल्युमीनियम आवरण छोटे पानी और रासायनिक पंपों पर दिखाई देते हैं।
दो रिश्ते तय करते हैं कि पंप असेंबली लाइन पर एक साथ जाता है या वापस आता है। पहला माउंटिंग फेस पर बोर एक्सिस है। दूसरा दो बंदरगाह एक-दूसरे के आमने-सामने हैं। ड्राइंग में बाकी सभी चीज़ों को उन दोनों की तुलना में पकड़ना आसान है।
चार-सेटअप मार्ग में पैसा क्यों खर्च होता है?
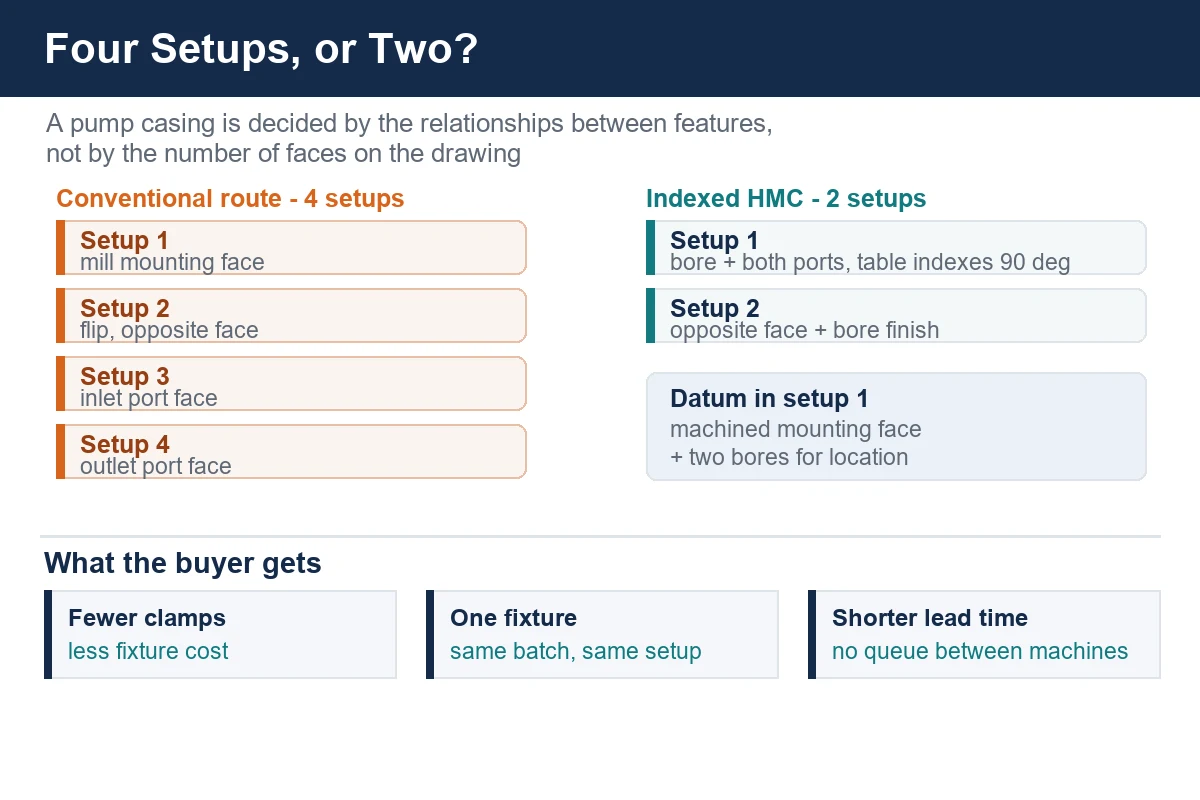
पारंपरिक मार्ग ग़लत नहीं है, बस महँगा है। एक ऊर्ध्वाधर मशीन पर माउंटिंग फेस को मिलाएं, विपरीत फेस के लिए कास्टिंग को पलटें, फिर इनलेट पोर्ट और आउटलेट पोर्ट को दो और कार्यों के रूप में सेट करें। चार क्लैंप, सेटअप एक में आपके द्वारा बनाए गए आमने-सामने के रिश्ते को खोने के चार मौके।
बैचों में केसिंग का एक परिवार चलाने वाली दुकान के लिए, क्षति चक्र समय के बजाय स्थिरता लागत और कतार समय के रूप में दिखाई देती है। प्रत्येक री-क्लैंप को एक फिक्सचर, उसे डायल करने के लिए एक ऑपरेटर और शेड्यूल में एक स्थान की आवश्यकता होती है। तीस टुकड़ों वाले बैच पर ओवरहेड का तीस गुना भुगतान किया जाता है।
हमने क्या बदला
हमने काम को एक अनुक्रमण क्षैतिज मशीनिंग केंद्र पर स्थानांतरित कर दिया, इस मामले में HMC630-DT। कास्टिंग को एक बार टॉम्बस्टोन फिक्स्चर पर रखा जाता है, जो इसके बढ़ते चेहरे पर स्थित होता है और मशीनी सतह के खिलाफ क्लैंप किया जाता है। फिर तालिका आवरण के प्रत्येक पक्ष को स्पिंडल पर लाने के लिए 90 डिग्री चरणों में अनुक्रमित करती है।
बोर, माउंटिंग फेस और दोनों पोर्ट फेस एक ही क्लैंप के अंदर निर्मित होते हैं। पूरी बात यह है। जिन विशेषताओं को एक-दूसरे से सहमत होना पड़ता है, उन्हें फिक्स्चर को छोड़े बिना काट दिया जाता है, इसलिए संबंध मशीन और फिक्स्चर द्वारा निर्धारित किया जाता है, न कि इस बात पर कि किसी ने दूसरे सेटअप को कितनी सावधानी से डायल किया है।
दूसरा सेटअप केवल विपरीत चेहरे और अंतिम बोर पास को संभालता है। चार सेटअप दो हो गए, और बड़े फ्रेम आकारों पर इसने उन हिस्सों के लिए ऊर्ध्वाधर मशीनों को भी मुक्त कर दिया जो वास्तव में उनके लिए उपयुक्त थे।
क्लैम्पिंग और डेटम रणनीति
क्लैंपिंग योजना मशीन की पसंद से अधिक मायने रखती है। इस परिवार के लिए क्या काम आया:
- मशीनीकृत माउंटिंग फेस प्लस दो बोरों पर डेटाम, इसलिए किसी भी क्लैंप लोड को लागू करने से पहले भाग में एक स्थिर तीन-बिंदु स्थान होता है।
- पतली दीवारों पर नियंत्रित क्लैंप बल। यदि आप कास्ट केसिंग पर झुकते हैं तो वे विकृत हो जाते हैं, और विकृति बोर पर दिखाई देती है, क्लैंप पर नहीं।
- ढलाई की त्वचा और कच्ची ढलाई की सतह पर जमी ठंडक के नीचे जाने के लिए फेस मिल के साथ एक ठोस पहला पास।
- अनुक्रमणिका, वर्गाकार के लिए फलक की जांच करें, फिर बोर के लिए प्रतिबद्ध करें। तीन विशेषताओं में कटौती के बाद सूचकांक में समस्या ढूंढना बेहतर है।
- गहरे बोर और ब्लाइंड पॉकेट पर थ्रू-स्पिंडल कूलेंट, साथ ही प्रोग्राम किए गए निकास ताकि कच्चा लोहा फाइन विलेय को पैक न कर सके।
- मुख्य बोर के लिए एक बोरिंग हेड, एक चम्फर टूल और बोल्ट सर्कल के लिए एक टैपिंग हेड, इसलिए द्वितीयक सुविधाएं एक ही चक्र में चलती हैं।
पूरे बैच में एकरूपता
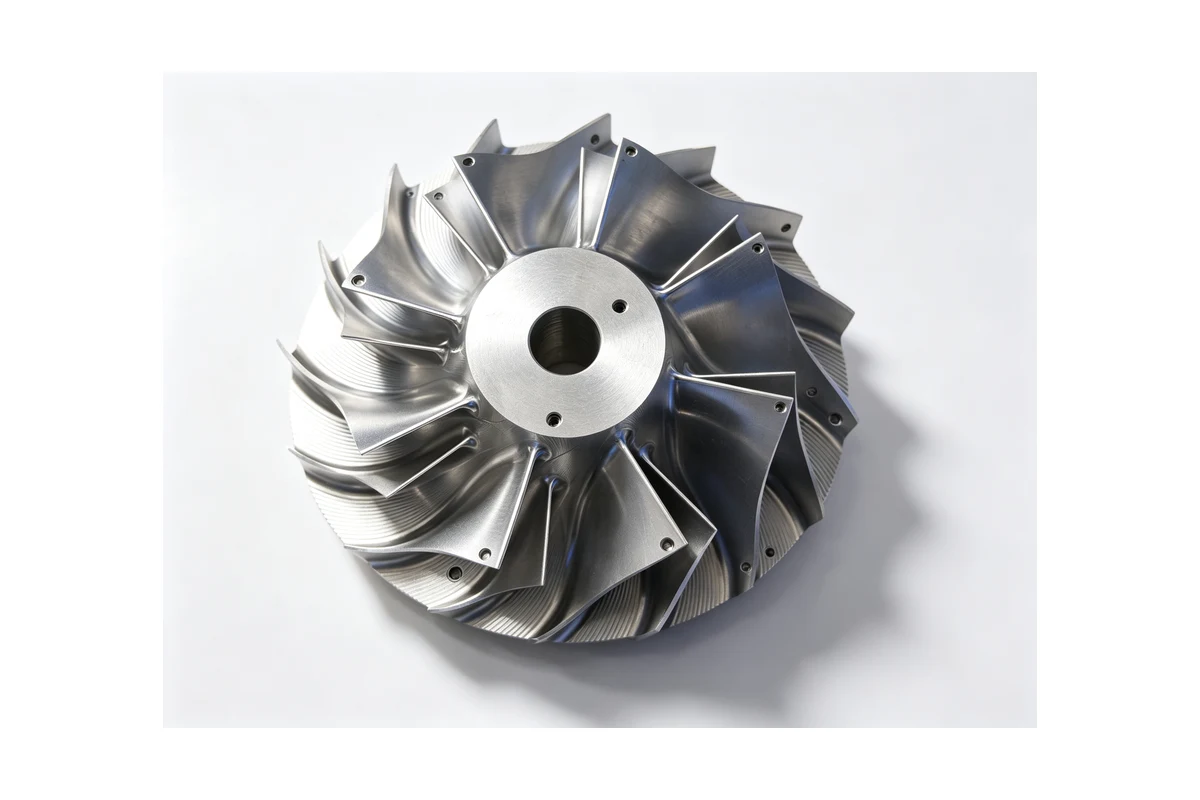
इस नौकरी पर शांत जीत दोहराई जाने वाली थी, और यह धुरी से नहीं आती है। यह हर बार एक ही क्लैंप और एक ही सूचकांक स्थिति में काम करने से आता है। दूसरी कास्टिंग पहली की तरह चलती है क्योंकि भागों के बीच सेटअप के बारे में कुछ भी नहीं बदलता है। ऐसे ग्राहक के लिए जो हर सप्ताह एक ही क्रम में पंपों को असेंबल करता है, यह पूर्वानुमान तेज स्पिंडल से कहीं अधिक मूल्यवान है।
हम निर्यात नियंत्रण कारणों से टूलींग आंकड़े या मशीन सटीकता संख्या प्रकाशित नहीं करते हैं, इसलिए यह लेख संख्याओं के बजाय प्रक्रिया पर केंद्रित है। यदि आप अपने हिस्से के लिए विशेष जानकारी चाहते हैं, तो ड्राइंग भेजें।
यदि आप कास्टिंग खरीदते हैं या उन्हें मशीन में डालते हैं तो इसका क्या मतलब है
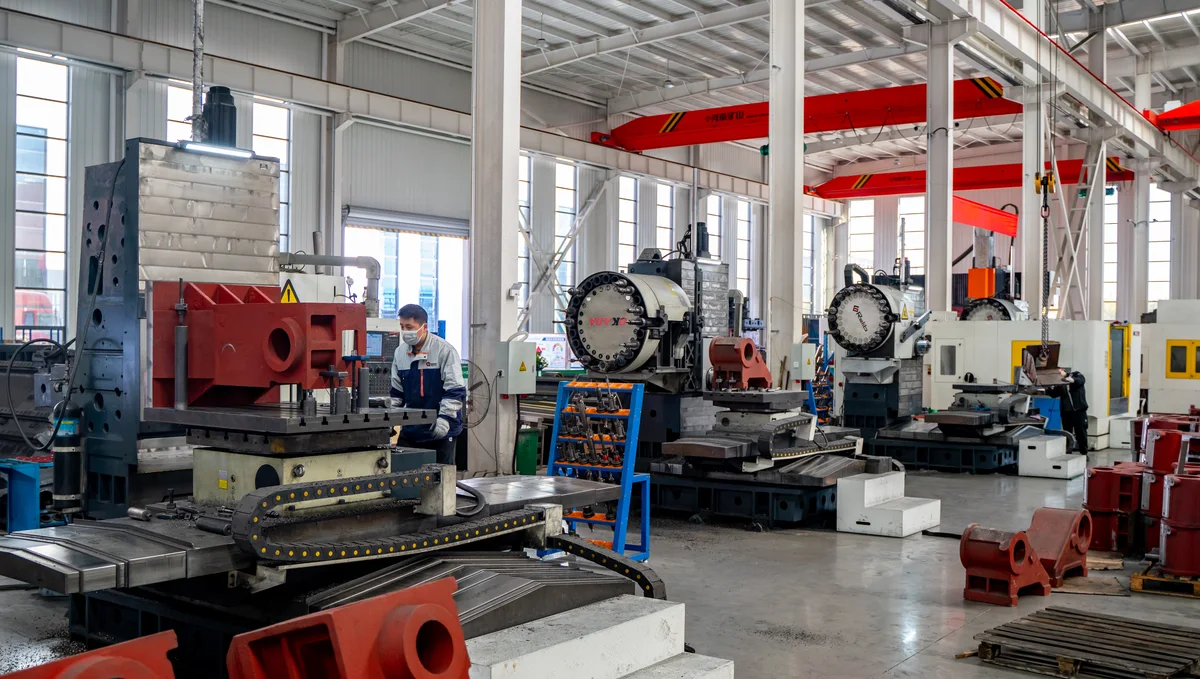
कम सेटअप का मतलब है कम लीड समय, कम फिक्स्चर लागत, और मशीनों के बीच कम इन-प्रोसेस कार्य प्रतीक्षा। इसका मतलब यह भी है कि शेड्यूल का एक छोटा हिस्सा एक कुशल ऑपरेटर पर निर्भर करता है। पंप, वाल्व और सामान्य आवास कार्य के लिए जब भी किसी हिस्से को दो से अधिक पक्षों पर सुविधाओं की आवश्यकता होती है तो निर्णय पर दोबारा विचार करना उचित होता है। हमारे मल्टी-फेस भागों के लिए ऊर्ध्वाधर और क्षैतिज मशीनिंग केंद्रों की तुलना के पीछे भी यही तर्क है।
यदि आपकी केसिंग इस परिवार के करीब है, तो हमारे एप्लिकेशन पृष्ठों पर पंप और वाल्व गाइड सामग्री और पोर्ट ज्यामिति को अधिक विस्तार से कवर करता है।
अक्सर पूछे जाने वाले प्रश्न
क्या इस आवरण को ऊर्ध्वाधर मशीनिंग केंद्र पर मशीनीकृत किया जा सकता है?
हां, और एकबारगी या कम मात्रा वाले हिस्से के लिए यह अक्सर समझ में आता है। क्षैतिज मशीन स्वयं के लिए भुगतान करती है जब भाग में चार या अधिक चेहरे होते हैं और दुकान बैचों में परिवार चलाती है, क्योंकि तब इंडेक्सिंग टेबल केवल स्पिंडल दिशा को बदलने के बजाय फिक्स्चर को प्रतिस्थापित करती है।
आप पतली दीवार वाली कास्टिंग को विकृत किए बिना कैसे पकड़ते हैं?
एक मशीनीकृत चेहरे और दो बोरों का पता लगाएं, क्लैंप लोड को नियंत्रित रखें, और एक असमर्थित दीवार पर क्लैंपिंग से बचें। यदि अनक्लैम्पिंग के बाद बोर हिलता है, तो आमतौर पर कट के बजाय फिक्स्चर इसका कारण होता है।
क्या आप छोटे बैच का काम लेते हैं?
हाँ। इस मामले के अध्ययन में आवरण परिवार एक ही स्थिरता पर मुट्ठी भर टुकड़ों से लेकर कुछ सौ तक के बैचों में चलता है।
प्ररित करनेवाला और अंत कवर के बारे में क्या?
वे एक ही सेल में चलते हैं, जो पूरी असेंबली को एक दुकान में रखता है और केसिंग सप्लायर और पंप असेंबलर के बीच मतभेद को दूर करता है।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038