हाइड्रोलिक वाल्व मशीनिंग: एक व्यावहारिक मार्गदर्शिका
हाइड्रोलिक वाल्व मशीनिंग अक्षम्य कार्य है। हाइड्रोलिक वाल्व बॉडी एक ऐसा हिस्सा है जो यह तय करता है कि हाइड्रोलिक सिस्टम चुपचाप काम करता है या सेवा में लीक हो जाता है। यह एक ब्लॉक है जो दबाव वाले तेल को बंदरगाहों के बीच ले जाता है, और इस पर प्रत्येक सुविधा तरल पदार्थ को सही कोण पर एक स्थान से दूसरे स्थान तक ले जाने के लिए मौजूद है। मशीनिंग उस तरह से कठिन नहीं है जिस तरह से पांच-अक्ष एयरोफ़ॉइल कठिन है। यह कठिन है क्योंकि सहनशीलता संचयी होती है: एक बंदरगाह जो अपने आप में सही है वह अभी भी गलत हो सकता है जब इसकी तुलना उस मार्ग से की जाती है जिसे इसे पूरा करना है।
यह मार्गदर्शिका बताती है कि वाल्व बॉडी को क्या धारण करना है, यह आमतौर पर किन सामग्रियों से बनाया जाता है, सेटअप की योजना कैसे बनाई जाती है, पोर्ट और सीलिंग-फेस संचालन में वास्तव में क्या शामिल है, और कौन सी मशीनें काम के लिए उपयुक्त हैं। यह उन लोगों के लिए लिखा गया है जो पहले से ही हाइड्रोलिक भागों की मशीन बनाते हैं और दुकानों की तुलना करने वाले खरीदारों के लिए।
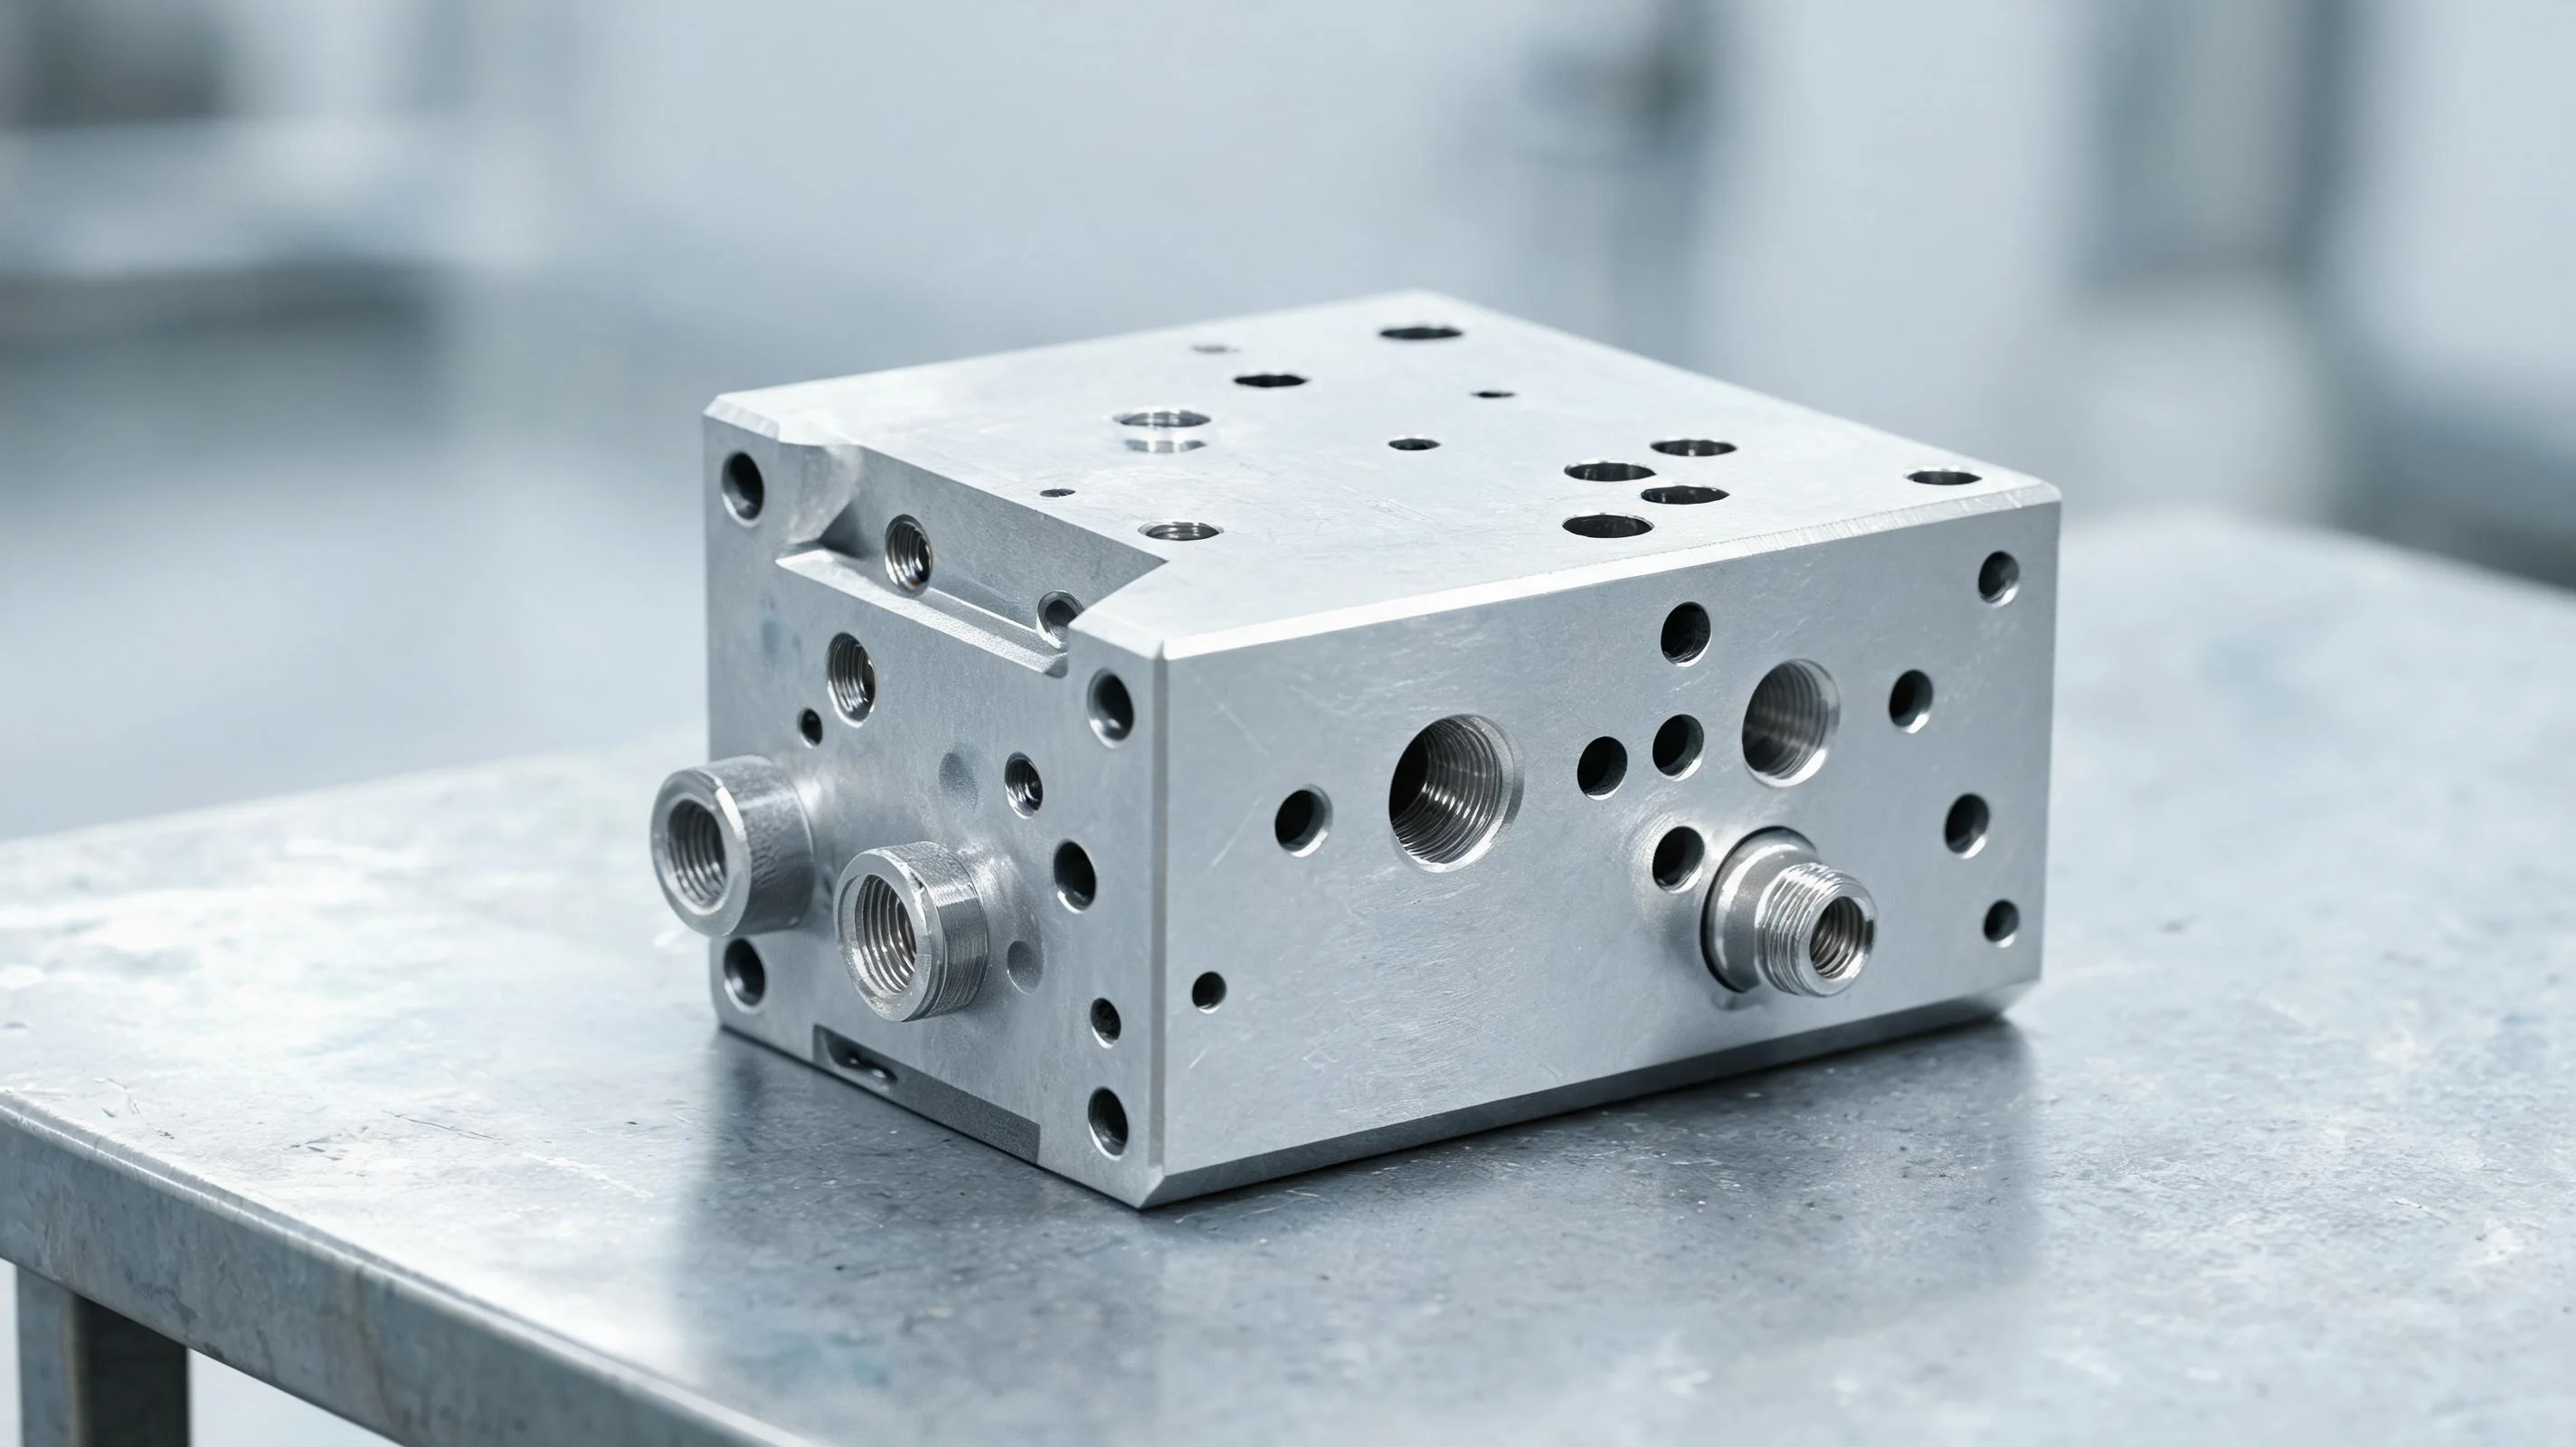
वाल्व बॉडी के रूप में क्या मायने रखता है
नाम अधिकांश लोगों की अपेक्षा से कहीं अधिक विस्तृत भागों को शामिल करता है, और मशीनिंग योजना प्रकार के साथ बदलती रहती है।
- दो-पोर्ट ब्लॉक सबसे सरल रूप है: एक इनलेट, एक आउटलेट, उनके बीच एक स्पूल बोर। यह अक्सर दुकान का पहला हाइड्रोलिक हिस्सा होता है।
- एक सेक्शनल या स्पूल वाल्व बॉडी में एक लंबा, बारीकी से सहन किया जाने वाला बोर और इसे खिलाने वाले रेडियल पोर्ट का एक सेट होता है। बोर वह हिस्सा है जो मायने रखता है।
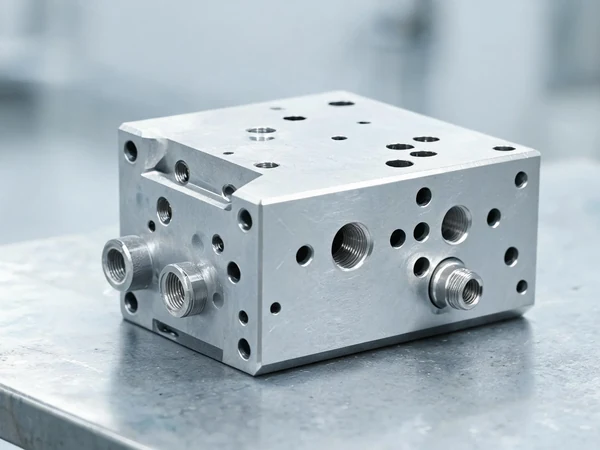
- मैनिफोल्ड एक ब्लॉक के माध्यम से कई मार्ग बनाता है। हो सकता है कि इसके अंदर कोई गतिशील हिस्सा ही न हो; इसका पूरा काम पोर्ट्स को सही तरीके से कनेक्ट करना है।
- एक कार्ट्रिज या लॉजिक बॉडी को स्क्रू-इन कार्ट्रिज को स्वीकार करने के लिए मशीनीकृत किया जाता है, इसलिए कैविटी आयाम और सीलिंग सतह महत्वपूर्ण विशेषताएं हैं।
- मशीनीकृत चेहरे वाला एक वाल्व ब्लॉक एक ऐसा शरीर है जो दूसरे भाग के खिलाफ बोल्ट करता है, इसलिए मेटिंग फेस, बोल्ट पैटर्न और ओ-रिंग ग्रूव सभी को एक साथ उतरना पड़ता है।
प्रकार चाहे जो भी हो, वाल्व बॉडी मशीनिंग में समान तीन विशेषताएं होती हैं: पोर्ट कहां हैं, सीलिंग फेस सील कितनी अच्छी तरह से है, और आंतरिक मार्ग कितने साफ हैं। जिस दुकान को ये तीन अधिकार प्राप्त हैं वह उपरोक्त में से कोई भी रूप अपना सकती है; एक दुकान जो ब्लॉक को सामान्य मिलिंग कार्य के रूप में मानती है, वह ऐसा नहीं करेगी।
मशीनिंग को क्या धारण करना है
वाल्व निकायों को शायद ही कभी हर जगह कड़ी सहनशीलता के साथ रखा जाता है। सहनशीलता कुछ स्थानों पर केंद्रित है, और शेष भाग सामान्य है।
बंदरगाह का स्थान प्रथम है। एक बंदरगाह को अपने मार्ग को सही जगह और सही कोण पर पूरा करना होता है ताकि प्रवाह सुचारू रहे और इसके चारों ओर की दीवार की मोटाई मजबूत बनी रहे। जहां कई पोर्ट एक बोर को आपूर्ति करते हैं, उनके बीच का अंतर वाल्व का समय निर्धारित करता है, और वह अंतर ऑपरेटर द्वारा जांचा जाता है।
सीलिंग चेहरे दूसरे हैं। एक मशीनी चेहरा जो दूसरे हिस्से से चिपकता है, उसकी सील काम करने के लिए पर्याप्त सपाट और साफ होनी चाहिए। एक खरोंच, एक बंदरगाह के किनारे पर एक गड़गड़ाहट, या एक खत्म जो बहुत मोटा है, दबाव में लीक हो जाएगा, भले ही आयाम सही हों। मैनिफोल्ड पर बोल्टिंग फेस वह फेस भी हो सकता है जो ओ-रिंग ग्रूव्स को वहन करता है, इसलिए हाइड्रोलिक मैनिफोल्ड मशीनिंग आमतौर पर ग्रूव और मेटिंग फेस को एक ही सेटअप में पूरा करती है।
बोर तीसरा है, जहां एक है. स्पूल बोर को गोल, सीधा और एक समान होना चाहिए, क्योंकि स्पूल को इसमें बारीक निकासी और बिना किसी बंधन के स्लाइड करना होता है। यह वह जगह है जहां वाल्व बॉडी एक सटीक हिस्सा बन जाती है।
सामग्री
कास्ट एल्यूमीनियम और डक्टाइल आयरन अधिकांश वाल्व बॉडी को कवर करते हैं। एल्यूमीनियम कास्टिंग मशीन आसानी से और भाग को हल्का रखती है, लेकिन वे कम कठोर होते हैं, इसलिए क्लैंपिंग दबाव पर नजर रखनी होगी अन्यथा बोर गोल से बाहर आ जाएगा। डक्टाइल आयरन का उपयोग वहां किया जाता है जहां शरीर को अधिक दबाव लेना पड़ता है; यह अच्छी तरह से मशीन करता है लेकिन कास्टिंग त्वचा अपघर्षक होती है और इसके माध्यम से पहली बार काटने पर उपकरण घिस जाते हैं।
इस्पात निकाय उच्च दबाव और मोबाइल उपकरणों में दिखाई देते हैं, और वे मशीन के लिए सामान्य सामग्रियों में से सबसे कठिन हैं क्योंकि मार्ग गहरे होते हैं और सामग्री कठोर हो जाती है। पीतल और कांसे का उपयोग छोटे और समुद्री हाइड्रोलिक भागों में किया जाता है, जहां सामग्री अच्छा सीलिंग व्यवहार देती है, लेकिन अगर उपकरण काटने के बजाय रगड़ता है तो यह खराब हो जाता है।
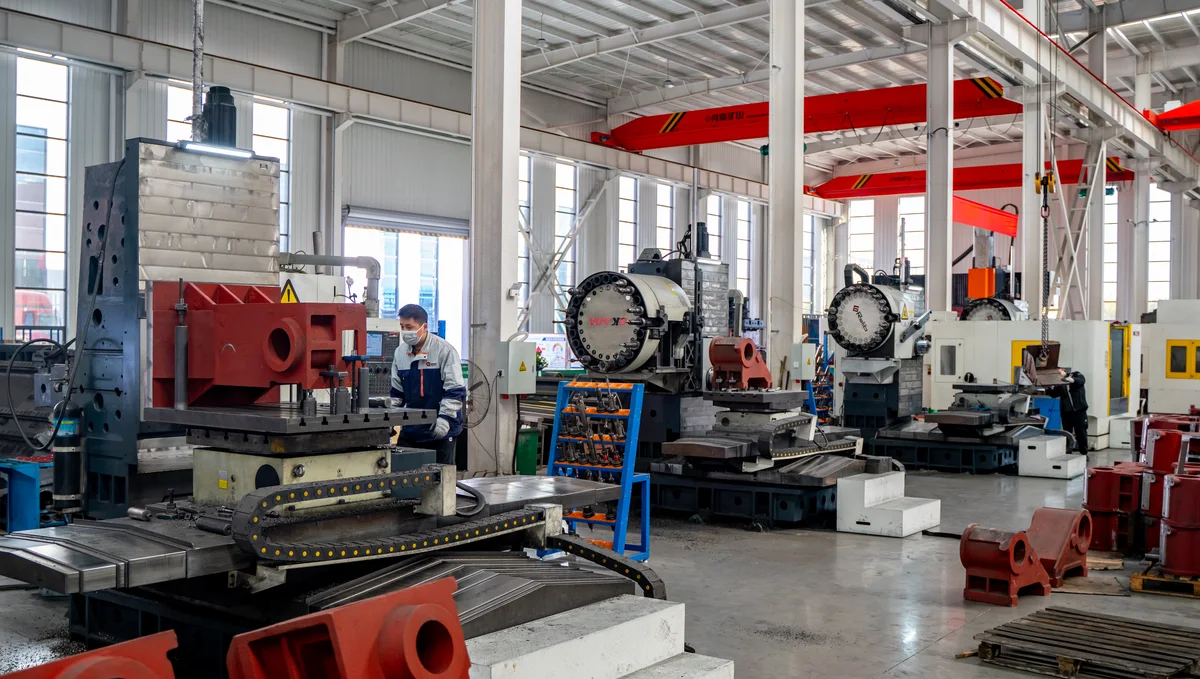
सेटअप कार्य क्यों तय करते हैं
एक वाल्व बॉडी के कई पहलुओं पर विशेषताएं होती हैं। पोर्ट किनारों से आते हैं, एक स्पूल बोर पूरी लंबाई में चलता है, एक माउंटिंग फेस एक तरफ बैठता है और दूसरे पर टैप किए गए पोर्ट होते हैं। इन सभी को सहमत कराना आंकड़ों का सवाल है, गति में कटौती का नहीं।
नियम जो एक बैच को दोहराने योग्य रखता है वह मशीनीकृत चेहरे को चुनना है जो डेटाम के रूप में सबसे महत्वपूर्ण विशेषताएं रखता है, इसमें से हर दूसरी सुविधा को मशीन करता है, और कच्चे कास्टिंग सतह से डेटाम को दोबारा स्थापित नहीं करता है। एक कास्टिंग त्वचा एक भाग से दूसरे भाग में जाती है; एक मशीनी चेहरा नहीं होता. जहां भाग को पलटना होता है, दूसरा सेटअप पहले से मशीनीकृत सुविधा के विरुद्ध स्थित होता है, इसलिए दोनों सेटअप अपने आप खड़े होने के बजाय एक साथ बंधे होते हैं।
यहीं पर ऊर्ध्वाधर और क्षैतिज मशीन के बीच चयन भी किया जाता है। ऊपर से काम करने वाले वाल्व बॉडी को प्रति फेस एक सेटअप की आवश्यकता होती है। चार तरफ बंदरगाहों के साथ एक वाल्व बॉडी को एक रोटरी टेबल के साथ एक क्षैतिज मशीन पर कई दिशाओं से स्पिंडल पर प्रस्तुत किया जाता है, और भाग को उनके बीच फिर से क्लैंप नहीं किया जाता है।
बंदरगाहों की मशीनिंग
पोर्ट वह ऑपरेशन है जिसे लोग याद रखते हैं, क्योंकि यहीं पर वाल्व बॉडी में गड़बड़ी होती है। एक थ्रू पोर्ट को ड्रिल किया जाता है और फिर आमतौर पर आकार के अनुसार रीम किया जाता है या बोर किया जाता है, क्योंकि ड्रिल किया गया छेद शायद ही कभी एक पोर्ट के लिए पर्याप्त गोल या सीधा होता है जिसे सील करना पड़ता है या स्पूल ले जाना पड़ता है। एक टैप किए गए पोर्ट को ड्रिल किया जाता है, चम्फर किया जाता है और टैप किया जाता है, और फिटिंग सीटों के लिए चम्फर का वहां होना जरूरी है।
कोणीय बंदरगाह अजीब है। यह एक कोण पर दीवार पर पहुंचता है, इसलिए उपकरण ढलान वाली सतह पर शुरू होता है और काटने से पहले चलने लगता है। पहले स्थिति का पता लगाना, या जहां ड्रिल शुरू होती है वहां एक छोटा सा फ्लैट मिलिंग करना, पोर्ट को वहीं रखता है जहां इसे खींचा गया था। डक्टाइल आयरन और स्टील में ड्रिल को भी तेज रखना पड़ता है, क्योंकि एक कुंद ड्रिल सामग्री को काटने के बजाय धक्का देती है और छेद बह जाता है।
केंद्रीय बोर को पोषण देने वाले रेडियल बंदरगाहों को दोनों दिशाओं में देखभाल की आवश्यकता होती है: दूर की दीवार को तोड़े बिना बोर से मिलने के लिए उन्हें ड्रिल करना पड़ता है, और जिस बोर से यह मिलता है उसे बदले बिना चौराहे को भी डिबार करना पड़ता है।
सीलिंग चेहरों को समाप्त करना
भाग के व्यवस्थित हो जाने के बाद सीलिंग चेहरों का काम सबसे अंत में किया जाता है। इन्हें आम तौर पर ओवरलैपिंग पासों के बजाय पूरे चेहरे पर एक पास में पीसा जाता है, क्योंकि दो पासों में चेहरा काटने से एक ऐसा चरण निकल सकता है जिसे कोई भी सील बर्दाश्त नहीं करेगी। इंसर्ट तेज और फ़ीड सुसंगत होना चाहिए, ताकि चेहरे पर अलग-अलग निशानों की श्रृंखला के बजाय सतह की बनावट एक समान हो।
एक ओ-रिंग ग्रूव या एक पोर्ट काउंटरबोर उसी सेटअप पर समाप्त होता है जिस चेहरे पर वह बैठता है, इसलिए ग्रूव और चेहरा एक दूसरे से संबंधित होते हैं। दूसरे सेटअप में काटा गया ग्रूव एक ग्रूव है जिसे उस चेहरे से ऑफसेट किया जा सकता है जिसके खिलाफ इसे सील किया जाता है, और इसके बाद होने वाले रिसाव को ढूंढना मुश्किल होता है और इससे बचना आसान होता है।
चिप नियंत्रण लगभग किसी भी अन्य जगह की तुलना में यहाँ अधिक क्यों मायने रखता है?
एक हाइड्रोलिक बॉडी आंतरिक मार्गों से भरी होती है जहां कोई भी आंख या कोई ब्रश आसानी से नहीं पहुंच पाता है। किसी मार्ग में छोड़ी गई चिप वाल्व, पंप या सिलेंडर में अपना रास्ता खोज लेगी और इसके कारण होने वाली विफलता के लिए किसी और चीज को जिम्मेदार ठहराया जाएगा। इसलिए वाल्व बॉडी पर चिप नियंत्रण कोई स्वच्छता प्रश्न नहीं है; यह एक कार्यात्मक आवश्यकता है.
व्यावहारिक बिंदु सीधे हैं. बंदरगाहों को इस क्रम में काटें कि चिप्स अंधे रास्ते की बजाय भाग से बाहर निकल जाएं। चिप को जानबूझकर, सही फ़ीड के साथ और शीतलक के साथ तोड़ें, जिसका उद्देश्य ड्रिल किए जाने पर छेद को फ्लश करना है। आखिरी ऑपरेशन के बाद हिस्से को फूंक मारें और धो लें, और हिस्से के मशीन से निकलने से पहले रोशनी से उसके मार्ग का निरीक्षण करें, क्योंकि उसके निकल जाने के बाद कोई भी ऐसा नहीं कर सकता।
बड़े वाल्व निकायों की मशीनिंग
बड़े वाल्व बॉडी मशीनिंग उन छोटे ब्लॉकों से एक अलग समस्या है, जिन पर अधिकांश दुकानें शुरू होती हैं, और यह अलग-अलग तरीकों से विफल हो जाती है। एक बार जब कोई पिंड अपने सबसे लंबे हिस्से पर लगभग 400 मिमी से गुजरता है, तो तीन चीजें बदल जाती हैं: भाग इतना भारी हो जाता है कि हैंडलिंग और क्लैम्पिंग ज्यामिति को प्रभावित करती है, दीवार के खंड आमतौर पर मोटे होते हैं इसलिए सामग्री को हटाना बहुत बड़ा होता है, और बोर की लंबाई उस बिंदु तक बढ़ जाती है जहां उपकरण का विक्षेपण परिणाम में दिखना शुरू हो जाता है।
पहला परिणाम फिक्सचर डिज़ाइन है। एक बड़े शरीर को चार तरफ से क्लैंप के बिना उन सतहों से नहीं जोड़ा जा सकता है जिन पर मशीनीकरण किया जाना है। सामान्य उत्तर एक समाधि का पत्थर या एक समर्पित फिक्स्चर है जो दो मशीनीकृत डेटाम पर स्थित होता है और तीसरे पर क्लैंप होता है, जिससे काम करने वाले चेहरे स्पष्ट हो जाते हैं। एक क्षैतिज मशीन पर फिक्स्चर भी पैलेटों के बीच के हिस्से को वहन करता है, इसलिए इसकी कठोरता और दोहराव पूरी प्रक्रिया के लिए आधार तैयार करता है।
दूसरा है स्टॉक हटाना. एक बड़ी कास्टिंग प्रति चेहरे पर कई मिलीमीटर भत्ता ले जा सकती है, और इसे एक पास में लेने से स्पिंडल लोड होता है और भाग को उपकरण से दूर धकेल दिया जाता है। चरणबद्ध गहराई में रफिंग, लगातार स्टेपओवर के साथ, काटने के बल को पूर्वानुमानित रखता है और एक साफ फिनिशिंग पास के लिए पर्याप्त सामग्री छोड़ता है। बड़े निकायों पर फिनिशिंग भत्ता अक्सर पहले कट से पहले तय किया जाता है, रफिंग के बाद नहीं।
तीसरा है बोर की लंबाई। एक स्पूल बोर जो किसी बॉडी के माध्यम से 600 मिमी या उससे अधिक चलता है, यदि बोरिंग बार पूरी गहराई के लिए असमर्थित है, तो टेपर और बहाव दिखाई देगा। दोनों सिरों से लाइन बोरिंग, या व्यास के बजाय गहराई के आकार की पट्टी से बोरिंग करने से बोर सीधा रहता है। बोर की लंबाई के साथ तीन बिंदुओं पर जांच करना - न कि केवल सिरों पर - इस तरह आप भाग समाप्त होने से पहले बहाव का पता लगा सकते हैं।
बड़े निकाय भी ऐसे स्थान हैं जहां बहु-चेहरा पहुंच सबसे अधिक भुगतान करती है। यदि किसी बॉडी को चार तरफ पोर्ट और एक माउंटिंग फेस की आवश्यकता होती है, तो ऊर्ध्वाधर मशीन पर सेटअप गिनती चार या पांच ऑपरेशन हो जाती है, प्रत्येक की अपनी डेटाम त्रुटि होती है। एक रोटरी टेबल के साथ एक क्षैतिज मशीनिंग केंद्र पर, एक ही भाग एक सेटअप है, और संचालन के बीच जमा होने वाली त्रुटियां कभी भी भाग में प्रवेश नहीं करती हैं।
आकार देने के लिए, मध्यम बोर गहराई के साथ 500-800 मिमी वर्ग में एक निकाय आमतौर पर HMC800-डीटी रेंज में उतरता है; बड़े और भारी पिंड HMC1000 की ओर बढ़ते हैं। जहां बॉडी लंबी है और बोर गहरा है, वहां डीप-होल बोरिंग और मिलिंग मशीन मानक एचएमसी की तुलना में बेहतर फिट हो सकती है।
मशीनें जो वाल्व बॉडी में फिट होती हैं
हाइड्रोलिक वाल्व बॉडी मशीनिंग के लिए कौन सी मशीन सही है यह इस बात पर निर्भर करता है कि कितने चेहरे काम करते हैं और कितने हिस्से चाहिए।
एक क्षैतिज मशीनिंग केंद्र एक वाल्व बॉडी के लिए प्राकृतिक रूप से फिट होता है जिसमें कई तरफ पोर्ट होते हैं और चलाने के लिए एक बैच होता है। भाग को एक बार समाधि के पत्थर या फूस पर स्थापित किया जाता है, और रोटरी टेबल इसे प्रत्येक चेहरे को धुरी पर प्रस्तुत करने के लिए अनुक्रमित करती है, इसलिए बंदरगाहों और बोरों को फिर से क्लैंप किए बिना काटा जाता है। 630 डीटी क्षैतिज मशीनिंग केंद्र इस वर्ग के भाग को कवर करते हैं। फूस बदलने से अगला भाग लोड होने पर स्पिंडल कटता रहता है, जो एक बैच को किफायती बनाता है।
एक ऊर्ध्वाधर मशीनिंग केंद्र सरल निकायों, या ऐसी दुकान के लिए उपयुक्त है जो पहले से ही इस तरह से काम करती है। प्रति सेटअप एक पहलू लागत है, लेकिन एक VMC1160 वाल्व निकायों पर अपनी पकड़ बना सकता है जहां ज्यामिति एक समाधि का औचित्य साबित नहीं करती है।
जहां बॉडी अनिवार्य रूप से गोल होती है - एक मुड़े हुए स्पूल बोर और थ्रेडेड सिरों वाला एक वाल्व - एक CNC लेथ टर्निंग करता है और एक मिल-टर्न मशीन दूसरे सेटअप के बिना क्रॉस-पोर्ट करती है।
यदि आप किसी विशिष्ट भाग के लिए प्रक्रिया को लिखना चाहते हैं, तो साथी टुकड़ा CNC मशीनिंग हाइड्रोलिक वाल्व बॉडीज: प्रक्रिया और मशीनें दुकान के फर्श से इसके माध्यम से चलता है, और CNC मशीनिंग हाइड्रोलिक सिलेंडर हाइड्रोलिक सर्किट के दूसरे आधे हिस्से को कवर करता है।
अक्सर पूछे जाने वाले प्रश्नों
हाइड्रोलिक वाल्व मशीनिंग क्या है?
यह निकायों, ब्लॉकों और मैनिफोल्ड्स की मशीनिंग है जो हाइड्रोलिक सिस्टम में तरल पदार्थ को प्रवाहित करती है। वाल्व बॉडी मशीनिंग और मैनिफोल्ड मशीनिंग दो ऐसे रूप हैं जो इसे सबसे अधिक बार अपनाए जाते हैं। काम मुख्य रूप से ड्रिलिंग और बोरिंग पोर्ट, मिलिंग सीलिंग फेस, और स्पूल बोर और ओ-रिंग ग्रूव्स को काटना है, पोर्ट की स्थिति और सीलिंग फेस ऐसी विशेषताओं के रूप में हैं जो तय करते हैं कि भाग काम करता है या नहीं।
वाल्व बॉडी और मैनिफोल्ड के बीच क्या अंतर है?
वाल्व बॉडी में गतिशील भाग होता है जो प्रवाह को नियंत्रित करता है, या इसे स्वीकार करने के लिए मशीनीकृत किया जाता है। मैनिफ़ोल्ड आम तौर पर अपने मार्ग को छोड़कर अंदर से ठोस होता है, और इसका काम तरल पदार्थ को एक कनेक्शन से दूसरे कनेक्शन तक ले जाना है। दोनों को एक ही तरह से मशीनीकृत किया जाता है, और कई दुकानें एक ही ब्लॉक के लिए शिथिल शब्दों का उपयोग करती हैं।
बड़े वाल्व बॉडी की मशीनिंग के लिए कौन सी मशीन सबसे अच्छी है?
एक रोटरी टेबल और एक पैलेट चेंजर के साथ एक क्षैतिज मशीनिंग केंद्र, क्योंकि एक बड़ी बॉडी के कई चेहरों पर पोर्ट होते हैं और उनके बीच के हिस्से को फिर से क्लैंप नहीं किया जाना चाहिए। HMC रेंज इन आकारों को कवर करता है। एक बॉडी जिसे ऊर्ध्वाधर मशीन पर कई बार फिर से सेट करना पड़ता है, वह समय और सटीकता दोनों खो देगी।
आप बंदरगाहों को सही स्थिति में कैसे रखते हैं?
किसी कास्टिंग सतह के बजाय, मशीनीकृत चेहरे पर डेटाम स्थापित करके और उसमें से प्रत्येक पोर्ट को काटकर। ड्रिलिंग से पहले प्रत्येक कोण वाले पोर्ट को पहचानना, और ड्रिल को तेज रखना, उपकरण को ढलान वाली या बाधित सतह पर स्थिति से बाहर जाने से रोकता है।
मशीनीकृत वाल्व बॉडी सीलिंग सतहों पर रिसाव क्यों करती है?
आम तौर पर क्योंकि सील की सतह पर्याप्त अच्छी नहीं थी या पर्याप्त सपाट नहीं थी, अक्सर एक से अधिक पास में काटे जाने के बाद, या क्योंकि बंदरगाह के किनारे पर एक गड़गड़ाहट छोड़ दी गई थी। चेहरे को एक ही साफ पास में काटना, और चेहरे के समान सेटअप पर खांचे को खत्म करना, अधिकांश कारण को हटा देता है।
चिप्स को आंतरिक मार्गों से कैसे दूर रखा जाता है?
एक क्रम में काटने से जो चिप्स को बाहर धकेलता है, चिप को फ़ीड के साथ जानबूझकर तोड़ना, काटते समय प्रत्येक छेद को शीतलक के साथ फ्लश करना, और भाग को मशीन से बाहर निकलने से पहले प्रकाश के साथ मार्ग का निरीक्षण करना। एक हाइड्रोलिक बॉडी जो अंदर एक चिप के साथ आती है, सिस्टम में कहीं और विफल हो जाएगी।
अपने वाल्व बॉडी के बारे में हमसे बात करें
यदि आप वाल्व बॉडी, मैनिफोल्ड्स या अन्य हाइड्रोलिक ब्लॉकों की मशीन बनाते हैं, तो हमें चित्र और बैच आकार भेजें। हम सुझाव देंगे कि क्या एक क्षैतिज मशीन, एक ऊर्ध्वाधर मशीन या एक खराद भाग के लिए उपयुक्त है, और रेंज में कौन सा मॉडल है। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
यदि आपका काम हाइड्रोलिक मशीनिंग को अधिक व्यापक रूप से कवर करता है - सिलेंडर, पंप और वाल्व बॉडी के साथ मैनिफोल्ड - वही सेटअप तर्क लागू होता है। संबंधित रीडिंग: CNC वाल्व और हाइड्रोलिक पार्ट्स के लिए मशीनें इस काम के लिए हमारे द्वारा बनाई गई मशीनों को सेट करता है, और केस स्टडी: हाइड्रोलिक मैनिफोल्ड ब्लॉक्स एक सेटअप में कई गुना मशीनीकृत दिखाता है।