CNC मशीनिंग बियरिंग हाउसिंग: गाइड
असरदार आवास वह हिस्सा है जिसे हर कोई तब तक भूल जाता है जब तक कि वह चिल्लाने न लगे। यह कुछ भी नहीं चलाता है और यह चलता नहीं है, फिर भी यह तय करता है कि एक शाफ्ट दस साल तक चुपचाप घूमता है या छह महीने में खुद को ढीला कर देता है। जो आवास हम देखते हैं वे आम तौर पर देखने में सरल होते हैं और बनाने में अजीब होते हैं: एक बोर जिसे सही तरीके से चलाना होता है, एक निकला हुआ किनारा या माउंटिंग फेस जिसे मशीन के फ्रेम के खिलाफ सपाट बैठना होता है, बोल्ट के छेद जिन्हें किसी और की कास्टिंग के साथ पंक्तिबद्ध होना पड़ता है, और बड़े आकार में एक दीवार इतनी पतली होती है कि जब आप इसे दबाते हैं तो यह हिल जाती है। इस लेख में बेयरिंग हाउसिंग मशीनिंग को शामिल किया गया है जैसा कि हम इसे Handemo पर करते हैं: आकार, सामग्री, मशीनें जिन पर हम उन्हें डालते हैं, और प्रक्रिया क्रम जो बोर, चेहरे और बोल्ट पैटर्न को एक दूसरे से लड़ने के बजाय एक साथ काम करते रखता है। यह सादे असर वाले आवास, एक निकला हुआ किनारा आवास और एक विभाजित डिज़ाइन पर उसी तरह लागू होता है, क्योंकि डेटम तर्क रूपरेखा के साथ नहीं बदलता है।
एक असरदार आवास की क्या आवश्यकता है
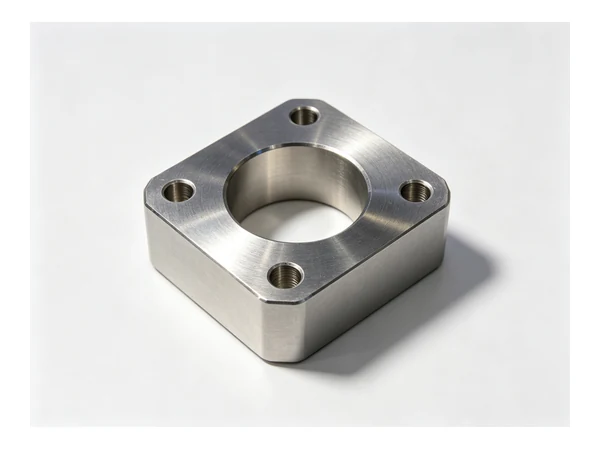
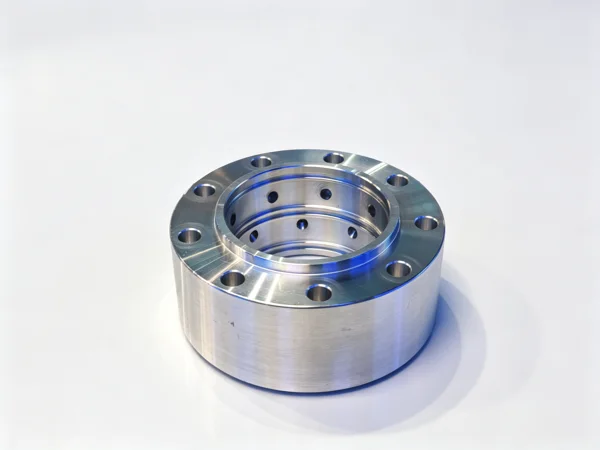
एक बियरिंग हाउसिंग एक बियरिंग व्यवस्था का स्थिर आधा हिस्सा है। यह बाहरी रिंग को पकड़ता है, शाफ्ट को अपनी धुरी पर रखता है, और लोड को मशीन फ्रेम में स्थानांतरित करता है। परिवार अधिकांश लोगों की अपेक्षा से अधिक व्यापक है। एक निकला हुआ किनारा असर वाला आवास एक चेहरे पर बोल्ट करता है और उस चेहरे के समानांतर एक शाफ्ट ले जाता है। प्लमर या पिलो ब्लॉक हाउसिंग एक आधार पर बैठती है और शाफ्ट को इसके ऊपर ले जाती है। एक मशीनीकृत गोल आवास ऊबड़-खाबड़ सीट पर गिरता है। एक विभाजित आवास दो हिस्सों में एक ही काम करता है इसलिए इसे पहले से मौजूद शाफ्ट के चारों ओर इकट्ठा किया जा सकता है। गियरबॉक्स एंड कवर, मोटर एंड बेल्स, पंप बेयरिंग ब्रैकेट और रोलर प्रेस चॉक्स सभी एक ही परिवार के हैं।
आकार चाहे जो भी हो, वही मुट्ठी भर विशेषताएं तय करती हैं कि भाग काम करेगा या नहीं। इसके कंधों के साथ बियरिंग बोर और इसे बनाए रखने की व्यवस्था है। इसमें माउंटिंग फेस या फ़्लैंज होता है जिसे सपाट बैठना होता है और सपाट रहना होता है ताकि बोल्ट कसने पर आवास बीयरिंग को विकृत न करे। इसमें बोल्ट पैटर्न है, जिसे संभोग भाग से मेल खाना चाहिए। और इन तीनों के बीच एक संबंध है: बोर को माउंटिंग फेस के अनुरूप चलना होता है, और बोल्ट पैटर्न को कास्टिंग के बाहर की बजाय बोर से स्थापित करना होता है जिसका कभी भी डेटम होना नहीं था।
महत्वपूर्ण विशेषता बोर-टू-फेस संबंध है। एक आवास जिसे नीचे बोल्ट किया जाता है और फिर बीयरिंग को पिन किया जाता है वह स्क्रैप है, भले ही ड्राइंग पर प्रत्येक आयाम मुक्त अवस्था में पूरा किया गया हो। यही कारण है कि इस भाग पर अधिकांश काम काटने के बजाय सेटअप और अनुक्रम के बारे में है।
सामग्री जो हम आवास कार्य पर देखते हैं
कच्चा लोहा पारंपरिक पसंद है और अभी भी सबसे आम है। ग्रे आयरन हाउसिंग मशीन आसानी से, कंपन को अच्छी तरह से नम करती है और अपना आकार बनाए रखती है, यही कारण है कि वे तकिया ब्लॉक और गियरबॉक्स कवर पर हावी होते हैं। नमनीय लोहा वहां दिखाई देता है जहां आवास को झटका लगता है या जहां ग्रे लोहे में एक पतला खंड टूट जाता है। कास्ट एल्युमीनियम हल्के असेंबलियों, मोटर एंड बेल्स और ऐसी किसी भी चीज़ पर दिखाई देता है जहां वजन मायने रखता है। फैब्रिकेटेड स्टील हाउसिंग, प्लेट से कट और वेल्डेड, बड़े उपकरणों और एकबारगी काम पर आम हैं, और वे अपनी समस्या लाते हैं: वेल्डिंग तनाव जिसे बोर काटने से पहले निपटाया जाना है। स्टील बार और जाली ब्लैंक का उपयोग छोटे, भारी भार वाले आवासों के लिए किया जाता है जहां कास्टिंग आर्थिक नहीं होती है।
यहां दो भौतिक आदतें मायने रखती हैं। सबसे पहले, कास्टिंग एक ऐसी त्वचा के साथ आती है जो नीचे की धातु की तुलना में सख्त और गंदी होती है, इसलिए पहला पास फिनिशिंग पास नहीं है, चाहे ड्राइंग कुछ भी कहे। दूसरा, एल्युमीनियम और हल्की कास्टिंग तापमान के साथ और क्लैम्पिंग दबाव के साथ चलती है, इसलिए फिक्स्चर को भाग को बिना निचोड़े पकड़ना पड़ता है, और सेटअप की अनुमति के अनुसार फिनिशिंग कट भाग के साथ मुक्त रूप से लिए जाते हैं।
बियरिंग हाउसिंग के लिए एक मशीन का चयन करना
अधिकांश बियरिंग हाउसिंग फेसिंग जॉब के साथ एक उबाऊ काम है, यही कारण है कि वर्टिकल बियरिंग हाउसिंग मशीनिंग सेंटर सामान्य पहला उत्तर है, और अधिकांश दुकानों में विशेष रूप से वर्टिकल मशीनिंग सेंटर है। भाग अपने बढ़ते चेहरे पर या नरम जबड़े में बैठता है, बोर को ऊपर से इंटरपोल किया जाता है या ऊब जाता है, और निकला हुआ किनारा, बोल्ट सर्कल और किसी भी बढ़ते पैर को एक ही सेटअप में काटा जाता है। मध्यम आकार के आवासों के लिए जो इस कार्य का अधिकांश भाग बनाते हैं, VMC1160 ऊर्ध्वाधर मशीनिंग केंद्र जैसी मशीन टेबल आकार देती है और उपकरण के लिए निकला हुआ किनारा साफ करने के लिए जगह के साथ 400 से 700 मिमी आवास रखने की यात्रा करती है। छोटी फ्लैंज इकाइयां और अंत कवर VMC855 पर आराम से चलते हैं, और बड़े, भारी आवास जो मेज पर स्थिर नहीं बैठेंगे उन्हें उच्च-परिशुद्धता हेवी-ड्यूटी रेंज में बड़े फ्रेम पर बेहतर ढंग से संभाला जाता है, जहां स्तंभ और आधार मशीन को कट में झुकाए बिना वजन उठाते हैं।
जब आवास में कई पहलुओं पर काम होता है - एक तरफ एक बोर, दूसरे तरफ एक माउंटिंग चेहरा, और एक बोल्ट पैटर्न जो चारों ओर लपेटता है - एक क्षैतिज मशीनिंग केंद्र अपनी जगह अर्जित करता है, क्योंकि भाग को फिर से क्लैंप किए बिना एक से अधिक तरफ से स्पिंडल में प्रस्तुत किया जाता है। दो विपरीत दीवारों पर बड़े बोरों वाला एक आवास उत्कृष्ट उदाहरण है, और HMC630-DT जैसी मशीन एक ही डेटम से दोनों दीवारों को काटती है। जहां स्पिंडल को व्यस्त रखने के लिए वॉल्यूम काफी अधिक होता है, वहां पैलेट-चेंजिंग मल्टी-स्टेशन मॉडल कटिंग समय के बाहर होने वाले लोड और अनलोड के साथ समान काम करते हैं।
कुछ बियरिंग हाउसिंग भागों को मोड़ रहे हैं, मिलिंग भागों को नहीं। एक गोल आवास या लंबे बोर और एक मशीनी बाहरी व्यास के साथ एक निकला हुआ किनारा एक खराद पर साफ होता है, जहां बोर और बाहरी व्यास एक सेटअप में एक ही धुरी से आते हैं। वे हिस्से सामान्य श्रेणी के लिए TCK6050 पर चलते हैं, और TCK6350B हेवी-ड्यूटी स्लैंट बेड लेथ पर चलते हैं जब आवास बड़ा होता है और दीवार इतनी भारी होती है कि उसके नीचे एक कठोर मशीन की आवश्यकता होती है। किसी आवास को मोड़ने और मिलिंग करने के बीच का चुनाव आम तौर पर एक प्रश्न द्वारा तय किया जाता है: दोनों में से कौन सी विशेषता - बोर या माउंटिंग फेस - को डेटम होना चाहिए। जो मशीन एक सेटअप से दोनों को पकड़ सकती है वह आम तौर पर जीतती है।

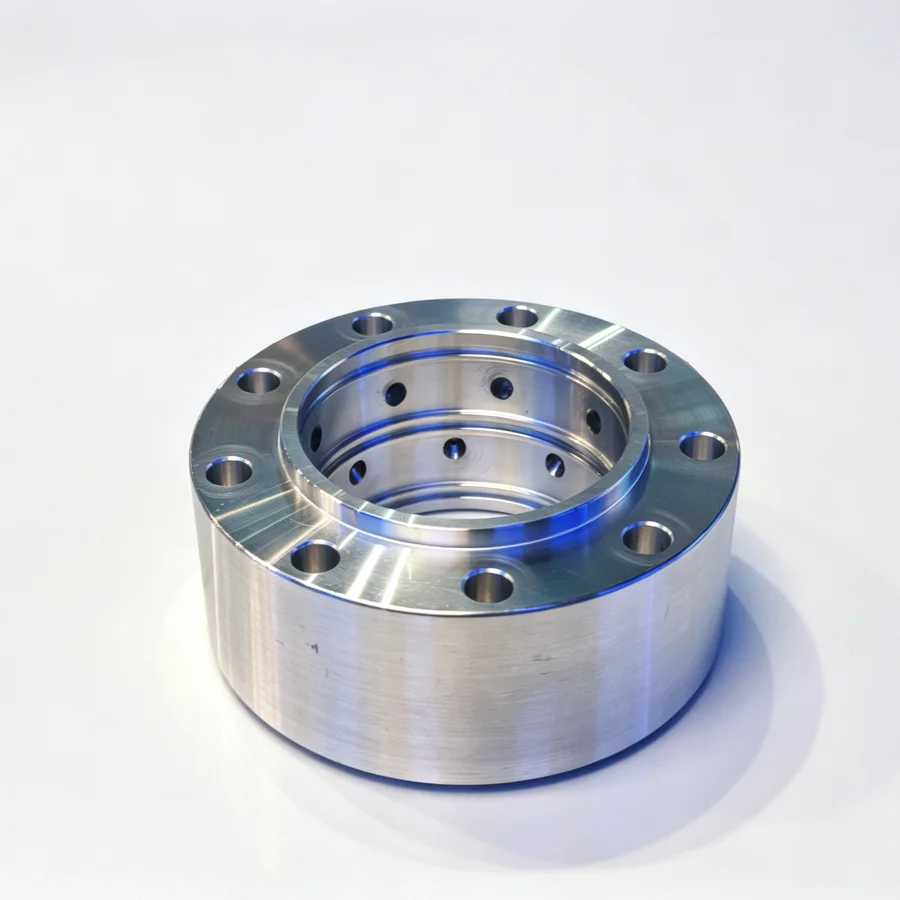
एक तीसरा मार्ग है जो अधिकांश तुलनाओं में छूट जाता है। एक गोल आवास के लिए जिसका बोर और बाहरी व्यास संकेंद्रित होना चाहिए, और जिसमें टर्निंग अक्ष से कोई विशेषता नहीं है, CNC टर्निंग बियरिंग हाउसिंग मार्ग तेज़ है और किसी भी मशीनिंग केंद्र विकल्प की तुलना में अधिक सीधे संकेंद्रितता रखता है। भाग को घुमाया जाता है, बोर को उसी सेटअप में बोर किया जाता है, और माउंटिंग फेस को दूसरे ऑपरेशन के बिना बोर के वर्गाकार रखा जाता है। दो मार्गों के बीच जो तय होता है वह भाग का आकार नहीं है, बल्कि यह है कि क्या इसमें ऐसी विशेषताएं हैं जो एक खराद तक नहीं पहुंच सकती हैं - चेहरे, पैर या बंदरगाह पर बोल्ट पैटर्न। एक बार जब वे मौजूद हो जाते हैं, तो मशीनिंग केंद्र डेटम धारक बन जाता है और खराद मार्ग समाप्त हो जाता है।
जो भी मार्ग चुना जाता है, cnc मशीनीकृत असर वाले आवास का मूल्यांकन उन्हीं तीन चीजों पर किया जाता है: बढ़ते चेहरे के सापेक्ष बोर की स्थिति, क्लैंपिंग जारी होने के बाद बोर की गोलाई, और क्या बोल्ट पैटर्न संभोग भाग के साथ संरेखित होता है। ये वे विशेषताएं हैं जिन्हें खरीदार को पहले लेख पर मापने के लिए कहना चाहिए, क्योंकि वे ही हैं जो तय करते हैं कि आवास चुपचाप चलता है या जल्दी खराब हो जाता है।
डाटाम की स्थापना
असर वाले आवास पर डेटम शायद ही कभी कास्टिंग के बाहर होता है। कास्टिंग का मसौदा तैयार किया जाता है, वे वर्गाकार नहीं होते हैं, और वे अलग-अलग हिस्सों में अलग-अलग होते हैं, इसलिए संदर्भ के रूप में बाहरी हिस्से का उपयोग करना यह है कि बोल्ट पैटर्न ऐसी जगह पर समाप्त होता है जहां संभोग भाग नहीं पहुंच सकता है। व्यावहारिक संदर्भ मशीनीकृत होते हैं। एक आवास पर जिसे नीचे की ओर बोल्ट किया जाएगा, माउंटिंग फेस डेटम है: इसे पहले काटा जाता है, फिर भाग को उस पर पलट दिया जाता है और बाकी सब कुछ उस फेस से रखा जाता है। एक गोल आवास पर जो ऊबड़-खाबड़ सीट पर बैठेगा, मशीनीकृत बाहरी व्यास डेटम है और बोर उससे निकलता है। फ़्लैंज हाउसिंग पर माउंटिंग फेस और बोल्ट सर्कल को एक साथ स्थापित किया जाता है, फिर उनमें बोर काट दिया जाता है।
व्यक्तिगत पसंद से अधिक महत्व ऑर्डर का है। डेटम के रूप में जो भी सतह चुनी जाती है, उसमें से कुछ भी मापने से पहले उसे मशीनीकृत किया जाना चाहिए, और डेटम एक ऐसी सतह होनी चाहिए जो खत्म होने के बाद भी मौजूद रहेगी। खुरदुरी त्वचा के विरुद्ध बोर की जांच करने से एक आवास एक ऐसे बोर के साथ समाप्त होता है जो बिल्कुल भी नहीं चलता है।
मशीनिंग अनुक्रम
पहले बढ़ते चेहरे का सामना करें
पहला ऑपरेशन उस हिस्से को बैठने के लिए कुछ देता है। हम बढ़ते चेहरे या निकला हुआ किनारा चेहरे का सामना करते हैं, भाग को पकड़ने के लिए बाहर की पर्याप्त सफाई करते हैं, और फिर पूरे काम में एक सपाट, मशीनीकृत संदर्भ होता है। कास्टिंग पर यह ऑपरेशन उस सतह से त्वचा को भी हटा देता है जिस पर आवास वास्तव में असर करेगा, जो कि वह सतह है जो जोड़ के लिए मायने रखती है।
मशीनीकृत संदर्भ से बोर
बियरिंग बोर को कास्टिंग के बाहर से नहीं, बल्कि डेटम फेस से काटा जाता है। एक ऊर्ध्वाधर मशीन पर इसका मतलब है कि भाग मेज पर या जबड़े में आमने-सामने बैठता है, और छेद इंटरपोल किया जाता है या छेद किया जाता है। एक खराद पर इसका मतलब है कि भाग को मशीनी सतह या मशीनी बाहरी व्यास पर रखा जाता है और बोर को एक ही धुरी पर घुमाया जाता है। किसी भी तरह से, जहां संभव हो, बोर और उसके कंधों को चेहरे के समान सेटअप में तैयार किया जाता है, क्योंकि यही एकमात्र तरीका है जिससे बोर विश्वसनीय रूप से उस सतह पर लंबवत होता है जिस पर वह स्थापित होता है।
बोर के बाद बोल्ट पैटर्न और बढ़ते पैर
बोल्ट सर्कल, टैप किए गए छेद और किसी भी बढ़ते पैर को बोर से रखा जाता है, दूसरी तरफ नहीं। यदि पैटर्न को पहले ड्रिल किया जाता है और बोर उसका अनुसरण करता है, तो आवास के बाहर प्रत्येक कास्ट भिन्नता को बोर और बोल्ट के बीच संबंध में स्थानांतरित कर दिया जाता है। यह एक छोटा सा निर्णय है जो यह तय करता है कि क्या हाउसिंग ग्राहक की बेंच पर किसी और के गियरबॉक्स के साथ पंक्तिबद्ध है।
एक सेटअप में दूसरे-चेहरे का काम
दो मुखों वाली विशेषताओं वाले आवासों की योजना बनाई गई है ताकि भाग को हिलाए बिना जितना संभव हो उतना काटा जा सके। जहां यह संभव नहीं है, वहां डेटाम फेस को एक बार सेट किए गए स्टॉप के बजाय मशीनीकृत फीचर के खिलाफ संकेत देकर दूसरे सेटअप पर फिर से स्थापित किया जाता है। एक आवास जिसे बिना किसी डाटाम के दो बार फिर से क्लैंप किया गया है, वह एक बोर वाला आवास है जो बिल्कुल भी नहीं चलता है, भले ही व्यक्तिगत आयाम कितने भी अच्छे दिखें।
भाग को विकृत किए बिना पकड़ना
बेयरिंग हाउसिंग के सेवा में विफल होने का कारण आमतौर पर फिक्स्चर होता है। एक कास्ट या एल्यूमीनियम आवास एक ठोस ब्लॉक की तरह कठोर नहीं होता है, और एक चक या क्लैंप जो सुरक्षित होने के लिए पर्याप्त रूप से दबाता है, वह बोर को स्प्रिंग करने के लिए भी पर्याप्त रूप से दबाता है। उस स्थिति में बोर को काटें और यह मशीन पर गोल होकर और असेंबली में गोल होकर बाहर आ जाता है।
हम उनके मशीनीकृत चेहरों पर नरम जबड़ों या एक समर्पित फिक्स्चर के साथ आवास रखते हैं जो जगह-जगह ऊब गया है, इसलिए क्लैंपिंग दबाव एक सतह पर पड़ता है जो पहले से ही समाप्त हो चुका है और भार उस पर फैल गया है। पतली दीवार और एल्युमीनियम हाउसिंग को क्लैंप दबाव के साथ काटा जाता है, जितना काम अनुमति देता है उतना कम रखा जाता है, और फिनिशिंग पास को सेटअप की अनुमति के अनुसार भाग को उसकी मुक्त स्थिति के करीब ले जाया जाता है। जहां कोई आवास इतना लचीला होता है कि उसे पकड़ना बिल्कुल मुश्किल होता है, वहां इसे काटने के दौरान बोर के सहारे फेस प्लेट पर मशीनीकृत किया जाता है, उसी तरह एक पतली रिंग को मशीनीकृत किया जाता है।
दूसरी आदत है तापमान. एल्युमीनियम के आवरण जो कोल्ड स्टोर से आते हैं और तुरंत मापे जाते हैं, उन्हें दुकान में एक घंटे के बाद नहीं मापा जाएगा, और यही बात उस कास्टिंग पर लागू होती है जो अभी-अभी भारी रफिंग कट से निकली है। रफ़िंग और फ़िनिशिंग को अलग-अलग कर दिया गया है, इसलिए बोर के कटने से पहले हिस्सा व्यवस्थित हो गया है।
गुणवत्ता जांच
एक असर वाले आवास को एक असेंबली भाग के रूप में जांचा जाता है, न कि असंबंधित आयामों के एक सेट के रूप में। बोर को उस स्थान पर आकार और गोलाई के लिए जांचा जाता है जहां यह वास्तव में असर लेगा, और बनाए रखने वाले कंधों की जांच की जाती है ताकि चट्टानों की बजाय बाहरी रिंग सीट हो। माउंटिंग फेस को समतलता के लिए और बोर के चौकोरपन के लिए जांचा जाता है, क्योंकि एक फेस जो सपाट है लेकिन चौकोर नहीं है, जब आवास को नीचे की ओर झुकाया जाता है तो वह बियरिंग को लाइन से बाहर धकेल देता है। बोल्ट पैटर्न को गेज या मेट के साथ बोर के विरुद्ध जांचा जाता है, और पूरे हिस्से को जारी की गई क्लैंपिंग के साथ मापा जाता है और जिस तरह से यह मशीन फ्रेम पर बैठेगा, उस हिस्से को आराम दिया जाता है।
ग्राहक की स्वयं की असेंबली के लिए आवास पर, जो चेक सबसे अधिक समस्याओं को पकड़ता है वह एक परीक्षण फिट है: संभोग भाग, बीयरिंग, या ग्राहक की स्थिरता। यह वह परीक्षण है जो दिखाता है कि बोर, चेहरा और पैटर्न एक साथ काम कर रहे हैं या नहीं - तीन चीजें जो ड्राइंग पर कोई भी एकल आयाम वर्णन नहीं करता है।
अपने असर वाले आवासों के बारे में सोच रहे हैं
यदि आप एक असर वाले आवास को उद्धृत कर रहे हैं, तो ड्राइंग पर तीन विवरण किसी भी अन्य की तुलना में प्रक्रिया को अधिक बदलते हैं। पहला यह है कि माउंटिंग डेटम किस सतह पर है और इसे कितना सपाट बैठना है। दूसरा बोर के पीछे की दीवार की मोटाई है, क्योंकि यह तय करता है कि भाग को कैसे रखा जा सकता है। तीसरा यह है कि क्या बोल्ट पैटर्न को बोर से या बाहर डाली से आयाम दिया गया है, क्योंकि यह हमें बताता है कि कास्टिंग भिन्नता को कहां उतरने की अनुमति है। उन तीनों और बैच आकार को भेजें, और मशीन का चुनाव आमतौर पर अपने आप हो जाता है।
Handemo 2008 से टेंगझोउ में 220,000 वर्ग मीटर के एक संयंत्र में 660 से अधिक कर्मचारियों के साथ मशीन टूल्स का निर्माण कर रहा है, और यहां आवास कार्यक्रम उसी तरह से शुरू होते हैं जैसे कोई भी उबाऊ काम करता है: परीक्षण भाग पर सेटअप और अनुक्रम को साबित करें, फिर उस सेटअप पर बैच चलाएं जो सिद्ध हो चुका है। दुकान से निकलने वाले अधिकांश बेयरिंग हाउसिंग का काम पंप सेट, कन्वेयर ड्राइव, पंखे और गियर रिड्यूसर में चला जाता है, जिसका अर्थ है कि इसका आकलन इस बात से किया जाता है कि शाफ्ट ग्राहक की मशीन में चुपचाप घूमता है या नहीं, न कि इस बात से कि ड्राइंग मुक्त अवस्था में पूरी हुई थी या नहीं।
अक्सर पूछे जाने वाले प्रश्नों
बेयरिंग हाउसिंग और फ्लैंज हाउसिंग के बीच क्या अंतर है?
सामान्य तौर पर बियरिंग हाउसिंग कोई स्थिर भाग होता है जो बियरिंग रखता है और शाफ्ट का पता लगाता है। एक निकला हुआ किनारा आवास एक विशिष्ट प्रकार का होता है जिसमें एक माउंटिंग निकला हुआ किनारा होता है: यह एक चेहरे पर बोल्ट करता है और शाफ्ट को उस चेहरे के समानांतर ले जाता है। दोनों को एक ही तरह से मशीनीकृत किया जाता है, बोर और माउंटिंग सतह एक ही डेटम से निर्मित होती है, लेकिन निकला हुआ किनारा प्रकार एक बोल्ट सर्कल जोड़ता है जिसे कास्टिंग के बजाय मशीनीकृत सुविधाओं से स्थित करना पड़ता है। निकला हुआ किनारा आवास cnc मशीनिंग में बोल्ट सर्कल को बोर और माउंटिंग फेस स्थापित होने के बाद काटा जाता है, पहले नहीं, और इसे कास्टिंग के बाहरी व्यास के बजाय बोर के खिलाफ जांचा जाता है।
क्या असर वाले आवास को खराद या मशीनिंग केंद्र पर मशीनीकृत किया जाना चाहिए?
यह इस बात पर निर्भर करता है कि डाटाम कौन सी विशेषता है। यदि बोर और बाहरी व्यास को गाढ़ा होना है और भाग गोल है, तो एक खराद एक ही सेटअप में एक अक्ष से दोनों काम करता है, जो सबसे साफ मार्ग है। यदि आवास में एक माउंटिंग फेस, एक बोल्ट पैटर्न और एक से अधिक तरफ की विशेषताएं हैं, तो एक मशीनिंग केंद्र फेस को डेटाम के रूप में रखता है और इसके चारों ओर के बाकी हिस्से को काट देता है। बड़े आवासों पर निर्णायक कारक अक्सर यह होता है कि भाग को विकृत किए बिना कैसे रखा जा सकता है।
मशीनिंग के बाद बेयरिंग बोर राउंड से बाहर क्यों हो जाता है?
लगभग हमेशा क्लैम्पिंग के कारण। एक कास्ट या एल्युमीनियम आवास कठोर नहीं होता है, और एक चक या क्लैंप जो इसे सुरक्षित रखने के लिए पर्याप्त मजबूती से पकड़ता है, बोर को भी स्प्रिंग करता है। भाग मशीन पर गोल और बेंच पर गोल से बाहर मापता है। फिक्स मशीनीकृत चेहरे को नरम जबड़ों या जगह-जगह ऊबड़-खाबड़ स्थिरता के साथ पकड़कर रखता है, क्लैंपिंग दबाव को कम रखता है, और सेटअप की अनुमति के अनुसार मुक्त भाग के साथ फिनिशिंग कट लेता है।
क्या आप स्प्लिट बेयरिंग हाउसिंग की मशीन बनाते हैं?
हाँ। जहां भी डिज़ाइन अनुमति देता है वहां विभाजित आवासों को इकट्ठे स्थिति में मशीनीकृत किया जाता है, पहले संयुक्त चेहरों को साफ किया जाता है ताकि दोनों हिस्सों में एक ज्ञात मोटाई का अंतर हो, और बोर को दोनों हिस्सों में एक साथ काटा जाता है। जब आवास को सेवा में एक साथ बांधा जाता है तो बोर को गोल करने का यही एकमात्र तरीका है। संयुक्त चेहरों को चिह्नित किया गया है ताकि आधे हिस्से एक साथ उसी तरह वापस आ जाएं जिस तरह से उन्हें मशीनीकृत किया गया था।
मशीनी असर वाले आवास के लिए किस सामग्री का उपयोग किया जा सकता है?
ग्रे आयरन और डक्टाइल आयरन सबसे आम हैं, हल्के असेंबलियों के लिए कास्ट एल्यूमीनियम, बड़े या एक-बंद आवास के लिए फैब्रिकेटेड स्टील, और छोटे, भारी लोड वाले हिस्सों के लिए स्टील बार या फोर्जिंग। अनुक्रम के बजाय सामग्री सेटअप तय करती है: कास्टिंग से कुछ भी मापने से पहले उनकी त्वचा को हटाने की आवश्यकता होती है, एल्यूमीनियम को कोमल क्लैंपिंग और स्थिर तापमान की आवश्यकता होती है, और वेल्डेड हाउसिंग को बोर काटने से पहले वेल्डिंग तनाव से निपटने की आवश्यकता होती है।
एक बियरिंग हाउसिंग मशीनिंग योजना प्राप्त करें
हमें आवास भेजें - माउंटिंग डेटाम, बेयरिंग बोर और उसके कंधे, बोल्ट पैटर्न और इसका आयाम, सामग्री और बैच का आकार - और Handemo सही मशीनिंग केंद्र, खराद या क्षैतिज मशीन और इसके साथ जाने के लिए प्रक्रिया अनुक्रम की सिफारिश करेंगे। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग फ्लैंज बेयरिंग हाउसिंग फ्लैंज प्रकार को अधिक विस्तार से कवर करता है, CNC गियरबॉक्स हाउसिंग के लिए मशीनिंग गाइड बड़ी कास्टिंग पर समान डेटम समस्या से निपटता है, और वीएमसी बनाम एचएमसी बताते हैं कि जब हाउसिंग के पास पर्याप्त पक्ष होते हैं एक क्षैतिज मशीन का औचित्य सिद्ध करें। आवास कार्य भी हमारे आवेदन पृष्ठों में बॉक्स और आवास भागों के अंतर्गत आता है।