CNC मशीनिंग निर्माण मशीनरी पार्ट्स
निर्माण मशीनरी के पुर्जों की आदत होती है कि वे मोटे दिखने लगते हैं। बकेट लिंक या ट्रैक फ्रेम ब्रैकेट एक मोटा स्टील या लोहे का टुकड़ा है, और इसे किसी न किसी काम के रूप में मानना आसान है। लेकिन एक पिन बोर जो लाइन से कुछ सौवें हिस्से से बाहर है, वह पिन नहीं लेगा, एक आर्म जो उसके मेटिंग हिस्से से मेल नहीं खाता है, वह लाइन पर इकट्ठा नहीं होगा, और एक मशीन जो अतिरिक्त लिंक के इंतजार में मैदान में नीचे है, वह घंटे के हिसाब से पैसे खो रही है। यह मार्गदर्शिका बताती है कि निर्माण और भारी उपकरणों के संरचनात्मक और असर वाले हिस्सों को कैसे मशीनीकृत किया जाता है: आकार, सामग्री, सेटअप, मशीनें और चेक जो एक बैच को असेंबल करते रहते हैं।
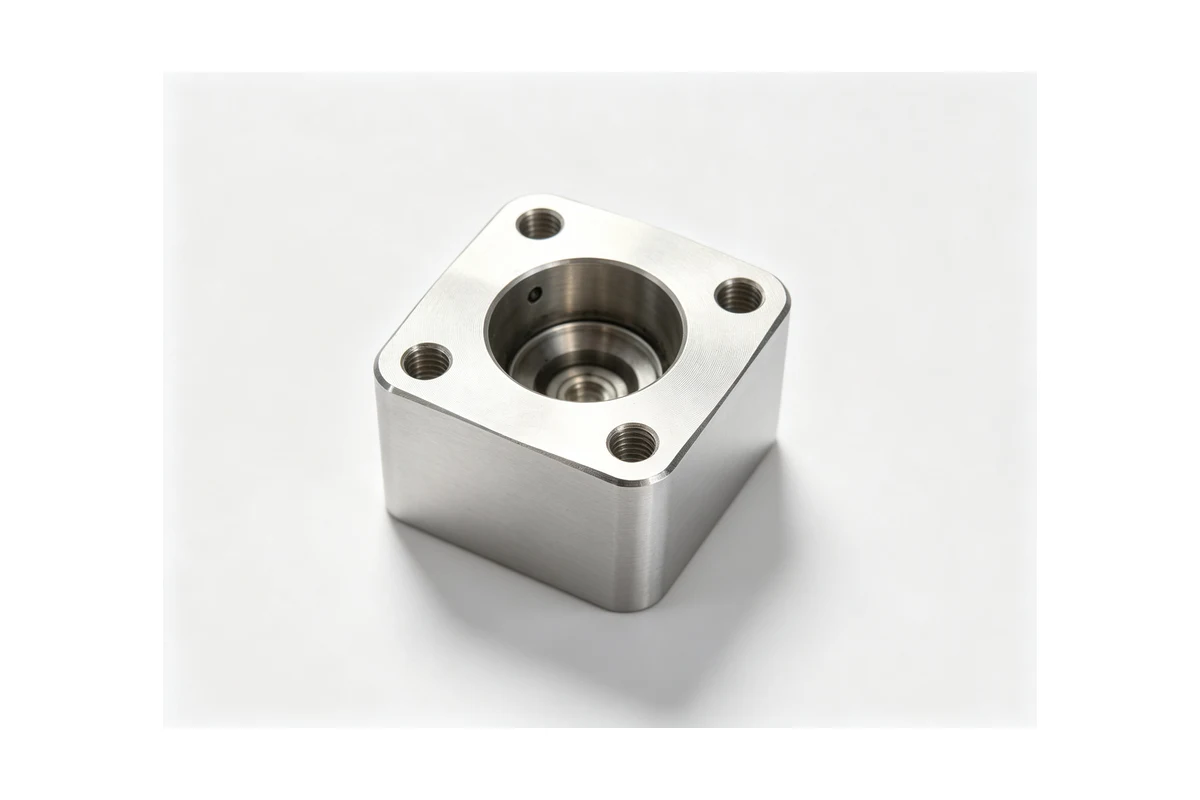
निर्माण मशीनरी भाग के रूप में क्या गिना जाता है
परिवार व्यापक है, लेकिन काम कुछ समूहों में बंटा हुआ है। पिन-एंड-बुशिंग भाग हैं: बकेट लिंक, आर्म और बूम पिवट ब्रैकेट, टिल्ट और लिंकेज आर्म्स, क्विक-कपलर प्लेट्स। फ्रेम और हाउसिंग भाग हैं: ट्रैक फ्रेम सेक्शन, एक्सल हाउसिंग, स्विंग गियरबॉक्स हाउसिंग, ब्रेक हाउसिंग, ड्राइव केस। अनुलग्नक भाग हैं: ब्लेड और बाल्टी घटक, दांत और एडेप्टर, उनके बोल्ट पैटर्न के साथ किनारों को काटना। और हाइड्रोलिक हिस्से हैं: सिलेंडर बैरल, छड़ें, हेड और कैप, जो दबाव ले जाने वाले हिस्से हैं।
ये आकृतियाँ जो साझा करती हैं वह यह है कि जो सतहें मायने रखती हैं वे हैं छिद्र और बढ़ते चेहरे, और वे एक ऐसे हिस्से पर व्यापक रूप से अलग होते हैं जो भारी और पकड़ने में अजीब होता है। एक बकेट लिंक प्रत्येक सिरे पर एक बोर के साथ एक मीटर लंबा हो सकता है। स्विंग हाउसिंग एक बड़ा बोर और बोल्ट निकला हुआ किनारा वाला एक खोल है। सिलेंडर हेड एक डिस्क होती है जिसमें एक बोर, एक सील ग्रूव और एक बोल्ट सर्कल होता है। सेटिंग और हैंडलिंग की तुलना में मशीनिंग अक्सर मार्ग का एक छोटा हिस्सा होता है, जो योजना को करने लायक बनाता है।
सामग्री
वेल्डेड स्टील फैब्रिकेशन संरचनात्मक भागों पर हावी है। S355, Q345, A36 और इसी तरह के ग्रेड में प्लेटें काटी जाती हैं, बनाई जाती हैं और वेल्ड की जाती हैं, और मशीनिंग वेल्ड बनाने के बजाय उसकी फिनिशिंग करती है। इसका परिणाम वेल्ड विकृति है: एक गढ़ा हुआ लिंक वसंत में आता है, जिसमें पिन बोर लाइन से बाहर खींचे जाते हैं, इसलिए बोरों को गढ़ी गई रूपरेखा के बजाय एक मशीनी संदर्भ से स्थापित करना पड़ता है।
कास्टिंग वहां दिखाई देती है जहां आकार दोहराता है और वॉल्यूम एक पैटर्न को सही ठहराता है - नमनीय लोहे के स्विंग हाउसिंग, स्टील या लोहे के एक्सल हाउसिंग, कास्ट एडेप्टर। स्टील बार और फोर्जिंग का उपयोग पिन, बुशिंग और भारी भार वाले छोटे हिस्सों के लिए किया जाता है जहां कास्टिंग भार नहीं उठाती है। कैब संरचनाओं और कुछ आवासों पर एल्युमीनियम जमा हो जाता है, जहां ताकत से ज्यादा वजन मायने रखता है।
दो आदतें अनुसरण करती हैं। एक वेल्ड में फिनिशिंग कट से पहले उसके तनाव से निपटना पड़ता है, जिसका अर्थ है भारी निर्माण के लिए वेल्डिंग ठंडा होने के बाद काटना और, जहां ड्राइंग के लिए इसकी आवश्यकता होती है, तनाव से राहत के बाद। एक कास्टिंग त्वचा के साथ आती है जिसे इससे कुछ भी मापने से पहले उतारना पड़ता है। दोनों ही मामलों में, रफ और फिनिश अलग-अलग ऑपरेशन हैं और बीच में व्यवस्थित होने के लिए कुछ हिस्सा छोड़ दिया जाता है।
इस कार्य के लिए मशीनें
संरचनात्मक हिस्से ज्यादातर एक बड़े हिस्से पर उबाऊ और सामना करने वाले काम हैं, और यह एक हेवी-ड्यूटी वर्टिकल मशीन का क्षेत्र है। उच्च परिशुद्धता हेवी-ड्यूटी मशीनिंग सेंटर रेंज इसके लिए बनाया गया है: मशीन को कट में झुकाए बिना वजन उठाने के लिए एक विस्तृत, भारी आधार, और भाग के एक छोर पर एक बोर तक पहुंचने के लिए पर्याप्त यात्रा और एक ही सेटअप में दूसरे पर एक चेहरा। छोटे लिंक, ब्रैकेट और प्लेट मानक मॉडल पर चलते हैं, जिसमें 1200 मिमी वर्ग तालिका में फिट होने वाले भागों के लिए VMC1160 शामिल हैं।
जहां एक हिस्से में एक से अधिक अक्षों पर बोर होते हैं, या एक ही हिस्सा एक बैच में बनाया जाता है, एक क्षैतिज मशीन री-क्लैंप के बजाय एक फिक्स्चर और एक इंडेक्सिंग पैलेट के साथ काम करती है। HMC630-DT इस परिवार में मध्यम आकार के आवास और ब्रैकेट को संभालता है, और मल्टी-स्टेशन मॉडल तब काम करते हैं जब वॉल्यूम उन्हें उचित ठहराता है। हाइड्रोलिक हिस्से मोड़ने का काम कर रहे हैं: सिलेंडर बैरल और छड़ें TCK6350B हेवी-ड्यूटी स्लैंट बेड लेथ पर चलती हैं, जहां एक लंबे हिस्से और भारी दीवार को कठोरता की आवश्यकता होती है।
किसी लिंक या ब्रैकेट के लिए डेटाम और अनुक्रम
एक गढ़े हुए लिंक पर डेटाम गढ़ी हुई रूपरेखा नहीं हो सकता है, क्योंकि वेल्ड खिंचाव और प्लेट सहनशीलता इसे हर हिस्से पर कहीं अलग रखती है। डाटाम को एक मशीनीकृत सतह होना चाहिए। व्यवहार में इसका मतलब है कि पहले माउंटिंग फेस या अंतिम फेस की मशीनिंग करना, संदर्भ स्थापित करने के लिए इसका उपयोग करना, और फिर उस संदर्भ से पिन छेद को बोर करना ताकि छेद-से-छेद संबंध मशीन द्वारा निर्धारित किया जाए न कि प्लेटें कैसे उतरीं।
जो अनुक्रम काम करता है वह चलता है: संदर्भ और बढ़ते सतहों का सामना करें, डेटाम स्थापित करें, बोरों को खुरदरा करें और एक भत्ता छोड़ दें, भाग को व्यवस्थित होने दें, फिर बोर और चेहरों को समाप्त करें। जहां दो बोरों को समानांतर और एक सामान्य अक्ष पर होना होता है, उन्हें दो सेटअपों में बोर करने और पुन: संदर्भित करने के बजाय, भाग अनुक्रमित या विस्तारित बोरिंग व्यवस्था के साथ एक सेटअप में काटा जाता है।
भारी, अजीब भागों को पकड़ना
इन भागों के साथ कठिनाई काटने वाली शक्ति नहीं है। यह है कि केवल एक छोर पर रखा गया एक लंबा निर्माण विक्षेपित हो जाएगा, और एक पतली दीवार वाला आवास जो सुरक्षित होने के लिए पर्याप्त रूप से दबाया गया है, उसके बोर को बंद कर देगा। हम भाग को उसके सबसे कठोर खंडों के नीचे सहारा देते हैं, कच्चे वेल्ड के बजाय मशीनी सतहों पर क्लैंप करते हैं, और क्लैंप का दबाव उतना कम रखते हैं जितना काम अनुमति देता है। जहां बोर बड़ा होता है और दीवार पतली होती है, तो भाग को फेस प्लेट पर या किसी फिक्सचर पर रखा जाता है जो काटने के दौरान बोर को सहारा देता है, उसी तरह एक पतली रिंग को मशीन से तैयार किया जाता है।
तापमान और निपटान इस कार्य पर भी उतना ही मायने रखता है जितना कि किसी भी सटीक हिस्से पर। एक गढ़ा हुआ लिंक जिसे अभी-अभी वेल्ड किया गया है और कोल्ड शॉप में ठंडा किया गया है, वह गर्म होते ही हिल जाएगा, और एक आवास जिसे अभी-अभी खुरदुरा किया गया है वह कट रिलीज होने पर हिल जाएगा। फ़िनिशिंग कट भाग को व्यवस्थित करने के साथ और सेटअप अनुमति के अनुसार मुक्त होने के करीब लिया जाता है।
चेक जो एक बैच को असेंबल करते रहते हैं
एक निर्माण मशीनरी के हिस्से की जाँच उस चीज़ से की जाती है जिसमें उसे फिट करना होता है। पिन के छेदों की जांच आकार, गोलाई और एक-दूसरे के साथ संरेखण के लिए की जाती है। बढ़ते चेहरों की समतलता और छिद्रों के चौकोरपन की जाँच की जाती है। छेद पैटर्न को गेज के साथ या संभोग भाग के विरुद्ध जांचा जाता है, क्योंकि एक गढ़े हुए लिंक पर बोल्ट पैटर्न और बोर को अलग-अलग संदर्भों से काटे जाने के बावजूद सहमत होना पड़ता है।
एक बैच में सबसे अधिक समस्याओं को पकड़ने वाला चेक मेटिंग पिन, बुशिंग या ब्रैकेट का ट्रायल फिट है। यह वह परीक्षण है जो दिखाता है कि छिद्र और चेहरे एक साथ काम कर रहे हैं या नहीं, जो कि ड्राइंग पर कोई भी एक आयाम वर्णन नहीं करता है। फ़ील्ड-फेसिंग हिस्सों पर, वह चेक व्यक्तिगत संख्याओं से अधिक मायने रखता है, क्योंकि जो हिस्सा फिट नहीं होता है वह वह हिस्सा है जो मशीन को रोकता है।
अक्सर पूछे जाने वाले प्रश्नों
क्या आप वेल्डेड फैब्रिकेशन के साथ-साथ कास्टिंग की भी मशीन बना सकते हैं?
हाँ, और वे इस काम का एक बड़ा हिस्सा हैं। एक वेल्डेड लिंक या ब्रैकेट को निर्मित रूपरेखा के बजाय मशीनीकृत संदर्भ से तैयार किया जाता है, क्योंकि वेल्डिंग भाग को खींचती है और प्लेट सहिष्णुता सतहों को स्थानांतरित करती है। जहां ड्राइंग की आवश्यकता होती है, वहां फिनिशिंग कट से पहले भाग को तनाव से मुक्त कर दिया जाता है।
आप किसी लंबे, भारी हिस्से को बिना झुके कैसे पकड़ सकते हैं?
इसे कठोर भागों के नीचे सहारा दें, कच्चे वेल्ड या कास्टिंग त्वचा के बजाय मशीनी सतहों पर क्लैंप करें, और क्लैंप का दबाव उतना कम रखें जितना काम अनुमति देता है। जहां भाग लचीला होता है, उसे फेस प्लेट पर या किसी फिक्स्चर में रखा जाता है जो कटते समय बोर को सहारा देता है। क्रम भी मायने रखता है: खुरदुरा, व्यवस्थित, फिर ख़त्म, इसलिए जब तक यह चल रहा है तब तक भाग समाप्त नहीं होता है।
निर्माण मशीनरी के हिस्से आमतौर पर किस सामग्री से बनाए जाते हैं?
संरचनात्मक भाग S355, Q345 और A36 जैसे ग्रेड में वेल्डेड स्टील प्लेट हैं। आवास नमनीय लौह या कच्चा इस्पात हैं। पिन, बुशिंग और छोटे भारी भार वाले हिस्से स्टील बार या फोर्जिंग हैं। एल्युमीनियम का उपयोग वहां किया जाता है जहां वजन ताकत से अधिक मायने रखता है, जैसे कैब संरचनाएं और कुछ आवास।
क्या आप निर्माण उपकरण के लिए हाइड्रोलिक सिलेंडर भागों की मशीन बनाते हैं?
हाँ। सिलेंडर बैरल, पिस्टन रॉड, हेड और कैप को एक भारी तिरछा बिस्तर खराद पर घुमाया जाता है, जहां बोर और बाहरी व्यास एक सेटअप में एक ही धुरी से आते हैं। हाइड्रोलिक हिस्से दबाव ले जाते हैं, इसलिए बोर, सील खांचे और बढ़ते चेहरों को एक संदर्भ में रखते हुए अनुक्रम की योजना बनाई जाती है।
अपने हिस्सों के लिए एक मशीनिंग योजना प्राप्त करें
हमें ड्राइंग भेजें - पिन बोर और उनका संरेखण, बढ़ते चेहरे, सामग्री और क्या भाग वेल्डमेंट या कास्टिंग है, और बैच आकार - और Handemo सही मशीनिंग केंद्र, क्षैतिज मशीन या खराद और इसके साथ जाने के लिए प्रक्रिया अनुक्रम की सिफारिश करेगा। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: एप्लिकेशन गाइड उन अन्य उद्योगों को शामिल करता है जिनके लिए हम मशीन बनाते हैं, CNC मशीनिंग स्टीयरिंग नक्कल्स ऑटोमोटिव हिस्से पर समान बोर-संरेखण समस्या से संबंधित है, और वीएमसी बनाम एचएमसी बताते हैं कि जब एक ब्रैकेट में एक क्षैतिज मशीन को सही ठहराने के लिए पर्याप्त पक्ष होते हैं।