CNC मशीनिंग पंप पार्ट्स: केसिंग, इम्पेलर्स और बॉडीज
कोई भी पंप के पास से गुज़रकर उसकी प्रशंसा नहीं करता। यह एक गार्ड के पीछे बैठा रहता है, गुनगुनाता रहता है, जब तक कि यह लीक न हो जाए, गुहिकायन न कर ले या अपने ही घिसे-पिटे छल्लों को खा न जाए। तब यह प्लांट की सबसे महत्वपूर्ण मशीन बन जाती है। जो शर्म की बात है, क्योंकि जब तक एक पंप या वाल्व बॉडी को मशीनीकृत किया जा रहा है, तब तक लगभग हर चीज जो यह तय करती है कि यह टिकेगी या नहीं, पहले से ही तय हो चुकी है: कैसे आवरण बोर निकला हुआ किनारा चेहरे के साथ संरेखित होता है, प्ररित करनेवाला अपने शाफ्ट पर कितना सही बैठता है, क्या सील चेहरा और असर बोर एक ही स्थान से काटे गए थे।
पंप और द्रव-शक्ति वाले हिस्से काम का एक विशिष्ट परिवार हैं। वे खुले, पतली दीवार वाले और एक दूसरे को काटने वाले छिद्रों से भरे हुए होते हैं, और यदि छिद्र और सीलिंग सतह सहमत नहीं होते हैं तो वे लीक हो जाते हैं। यह गियरबॉक्स हाउसिंग की मशीनिंग के समान नहीं है, जहां दीवारें मोटी होती हैं और विशेषताएं अधिकतर समानांतर होती हैं। यह कास्ट भाग में शीट-मेटल सोच के करीब है।
यह गाइड हमारी CNC मशीनिंग एप्लिकेशन गाइड श्रृंखला का हिस्सा है। यह देखता है कि परिवार में क्या है, आकृतियाँ एक क्लैंप के नीचे कैसे व्यवहार करती हैं, और कौन सी मशीनें वास्तव में उनके लिए उपयुक्त हैं।
परिवार में वास्तव में क्या है
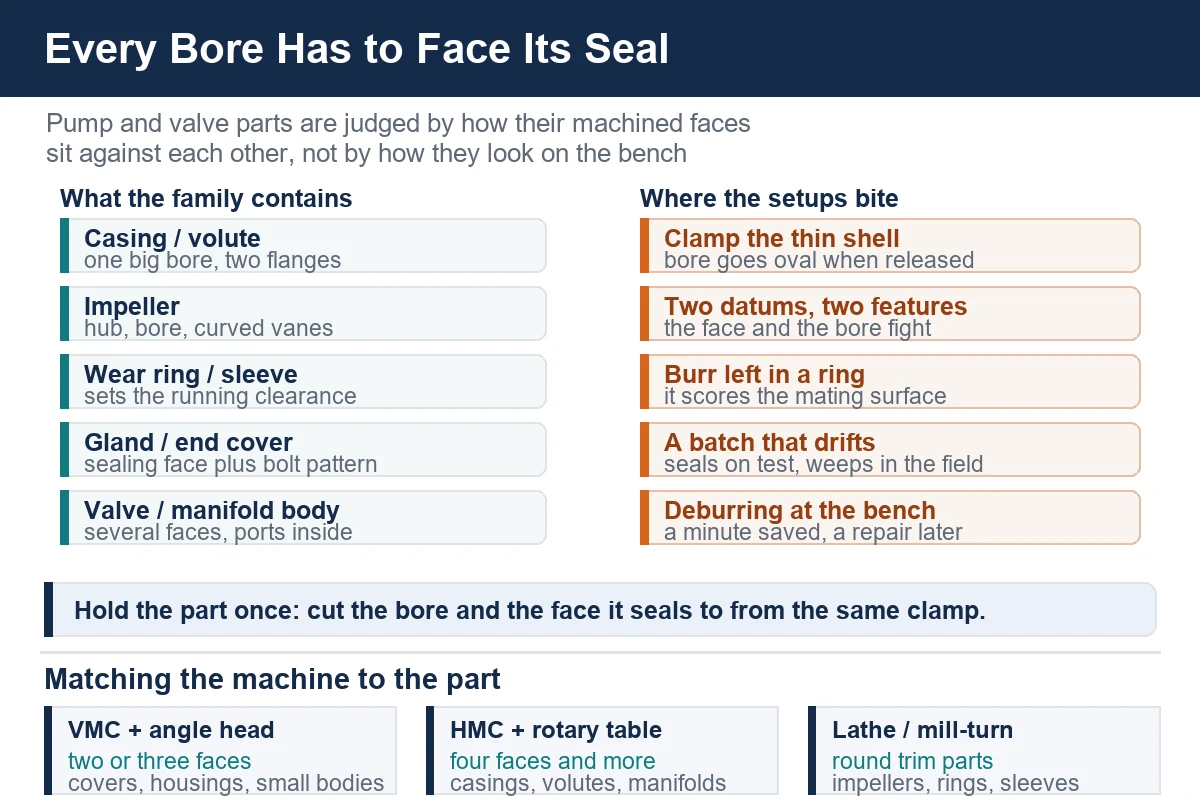
"पंप पार्ट्स" एक ढीला लेबल है जो पांच बिल्कुल अलग-अलग कार्यों को छुपाता है:
- आवरण और विलेय: एक बड़े आंतरिक बोर, एक सक्शन और एक डिस्चार्ज निकला हुआ किनारा, और एक पैर या एक बढ़ते पैड के साथ एक कच्चा खोल
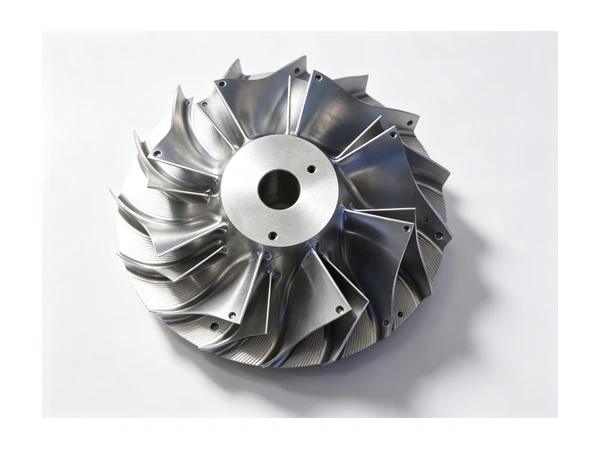
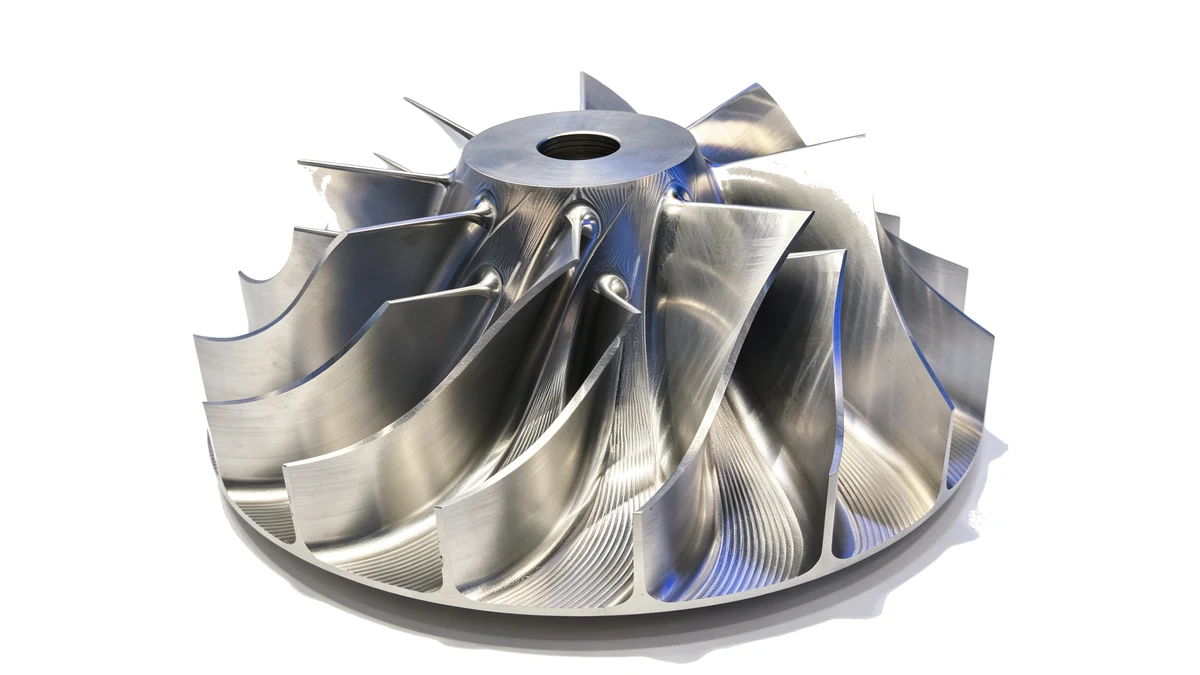
- प्ररित करनेवाला: एक हब, एक बोर, और वेन जो खुले, अर्ध-खुले या संलग्न होते हैं
- अंगूठियां, झाड़ियां और आस्तीन पहनें: साधारण गोल हिस्से जो आवरण के अंदर रहते हैं और रनिंग क्लीयरेंस सेट करते हैं
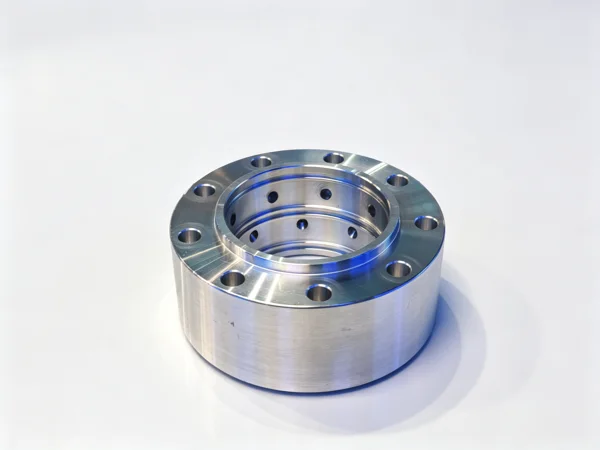
- ग्रंथियां, अंत आवरण और सील आवास: एक चेहरा जिसे सील करना होता है, एक बोर जिसे संरेखित करना होता है, और अक्सर एक पैटर्न पर छोटे छेद का एक सेट होता है
- वाल्व और मैनिफोल्ड बॉडीज: एक ब्लॉक या एक गेंद जिसमें कई आंतरिक पोर्ट और दो से छह मशीनी चेहरे होते हैं
सामान्य बात यह है कि सूची का लगभग हर भाग किसी न किसी प्रकार का कंटेनर है। मशीनीकृत सतहें चेहरों और छिद्रों का एक समूह होती हैं जिन्हें एक सील पकड़ना होता है, एक असर रखना होता है, या एक गतिशील तत्व का मार्गदर्शन करना होता है। एक बार जब आप भागों को इस तरह से देख लेते हैं, तो मशीनिंग योजना स्वयं ही लिख जाती है।
सामग्रियाँ आपको मिलेंगी
धूसर लोहा और तन्य लोहा
पानी, तेल और प्रक्रिया पंपों के लिए डिफ़ॉल्ट। यह एक निकट-जाल खोल में ढल जाता है, आसानी से मशीनी हो जाता है और कंपन को कम कर देता है। कास्टिंग त्वचा कठोर और अपघर्षक होती है, इसलिए पहला पास स्केल लेता है और दूसरा लोहा लेता है। लोहे के पतले खंड भी भंगुर होते हैं: एक कुंडलित दीवार भारी क्लैंप लगाने की जगह नहीं होती है।
स्टेनलेस, डुप्लेक्स और सुपर डुप्लेक्स
जहां द्रव संक्षारक होता है, आवरण और ट्रिम स्टेनलेस हो जाते हैं। ये मिश्रधातुएं कठोर होती हैं, इसलिए काटने के बजाय रगड़ने वाला उपकरण सतह को चमका देगा और अगले इंसर्ट को कुंद कर देगा। डुप्लेक्स ग्रेड एक दूसरी समस्या जोड़ते हैं: मशीनिंग की गर्मी दो चरणों के बीच संतुलन को प्रभावित करती है, इसलिए काटने की रणनीति उतनी ही मायने रखती है जितनी टूल ग्रेड। एक कठोर सेटअप जो उपकरण को व्यस्त रखता है, व्यावहारिक उत्तर है।
कांस्य, गनमेटल और एल्यूमीनियम
कांस्य समुद्री जल और विरासत पंपों, और पहनने के छल्ले और झाड़ियों में दिखाई देता है। यह स्वतंत्र रूप से काटता है, लेकिन यदि उपकरण अटका रहता है, तो वह सड़ जाता है और उठा लेता है। एल्युमीनियम के आवरण हवा और प्रकाश-कर्तव्य अनुप्रयोगों में बदल जाते हैं और किसी भी अन्य एल्युमीनियम की तरह व्यवहार करते हैं: हल्के कट, तेज उपकरण और क्लैंप जो सतह को चिह्नित नहीं करते हैं।
आवरण की मशीनिंग
कटिंग समस्या होने से पहले वॉल्यूट एक फिक्सचर समस्या है
एक पंप आवरण को दो चीजों से आंका जाता है: मुख्य बोर जो शाफ्ट और प्ररित करनेवाला को ले जाता है, और दो फ्लैंज जो पाइपवर्क में बोल्ट करते हैं। उन तीन विशेषताओं को समझौते से बाहर निकालें और पंप चलेगा, फिर कंपन करेगा, फिर विफल हो जाएगा। व्यावहारिक मार्ग यह है कि कास्टिंग को अपने स्वयं के मशीनी माउंटिंग फुट या पैड पर रखें, और उस एक ही स्थान से बेयरिंग बोर, सील फेस और निकला हुआ किनारा फेस लें।
समस्या यह है कि आवरण एक पतला खोल होता है। इसे वॉल्यूट के बाहरी हिस्से पर दबाएँ और बोर अंडाकार बाहर आ जाता है; क्लैंप को छोड़ दें और आउट-ऑफ-राउंडनेस रनिंग क्लीयरेंस में दिखाई देगी। सामान्य उत्तर है पैर पर क्लैंप लगाना, पहले के सस्ते ऑपरेशन में तैयार किए गए मशीनी पैड पर सहारा देना और क्लैंप बल को कम और समान रखना।
फ्लैंग्स का सामना करना और बोल्ट सर्कल को ड्रिल करना
सक्शन और डिस्चार्ज फ्लैंज फेस-एंड-बोल्ट-सर्कल कार्य हैं। चेहरे को बोर के वर्गाकार बैठना होगा, और बोल्ट सर्कल को चेहरे के साथ संकेंद्रित होना होगा ताकि गैस्केट समान रूप से संपीड़ित हो। ऐसी मशीन पर जहां भाग को अनुक्रमित किया जा सकता है, कास्टिंग को परेशान किए बिना फ्लैंज और मुख्य बोर दोनों को काटा जा सकता है। एक ऊर्ध्वाधर मशीन पर, एक समकोण सिर और एक समाधि का पत्थर अधिक सेटअप अनुशासन के साथ एक ही परिणाम प्राप्त करते हैं।
पैर और डाटम
आवरण वाले पैरों को आमतौर पर जल्दी और हल्के ढंग से मशीनीकृत किया जाता है, क्योंकि उनके बाद वे हर चीज के लिए संदर्भ बन जाते हैं। पैर को खुरदरा छोड़ना और बोर का पीछा करना आकर्षक है; जो दुकानें इन हिस्सों को अच्छी तरह से चलाती हैं, वे इसके विपरीत काम करती हैं।
प्ररित करनेवाला की मशीनिंग
बोर और हब
प्ररित करनेवाला बोर शाफ्ट को ले जाता है, और हब चेहरा अक्षीय स्थिति निर्धारित करता है। यदि दोनों को एक ही चकिंग में नहीं काटा जाता है, तो प्ररित करनेवाला शाफ्ट पर समाप्त हो जाता है और पंप चलने की गति से कंपन करता है। एक बार फीडर या चक और एक स्थिर समर्थन के साथ एक खराद पर, बोर, हब चेहरा और बाहरी व्यास एक एकल-सेटिंग कार्य है। जहां प्ररित करनेवाला एक शाफ्ट पिन के लिए एक की-वे या एक क्रॉस-ड्रिल छेद भी रखता है, एक वाई-अक्ष मिल-टर्न सेंटर ड्रिलिंग और एक डेटाम पर मोड़ रखता है।
वेन्स
खुले प्ररित करनेवालों को अक्सर काट दिया जाता है और खराद पर चढ़ा दिया जाता है। घुमावदार या मुड़े हुए वेन्स के साथ अर्ध-खुले और संलग्न प्ररित करनेवाला एक रोटरी या झुकाव अक्ष वाली मशीन के मामले हैं, जहां उपकरण ब्लेड के पीछे रुकने के बजाय उसका अनुसरण कर सकता है। मोल्ड और डाई की दुकानें कैविटी कार्य से इस प्रकार के टूलपाथ को पहले से ही जानती हैं।
संतुलन एक मशीनी निर्णय है
एक प्ररित करनेवाला जो ज्यामितीय रूप से परिपूर्ण है, फिर भी संतुलन से बाहर हो सकता है यदि कफन का एक पक्ष दूसरे की तुलना में अधिक गहरा काटा जाता है। फिक्स लाइन के अंत में संतुलन बनाने वाली मशीन नहीं है; यह एक ऐसी प्रक्रिया है जो सामग्री को एक ही तरीके से, एक ही सेटअप पर, एक के बाद एक दोनों तरफ से हटाती है।
अंगूठियाँ, आस्तीन और झाड़ियाँ पहनें
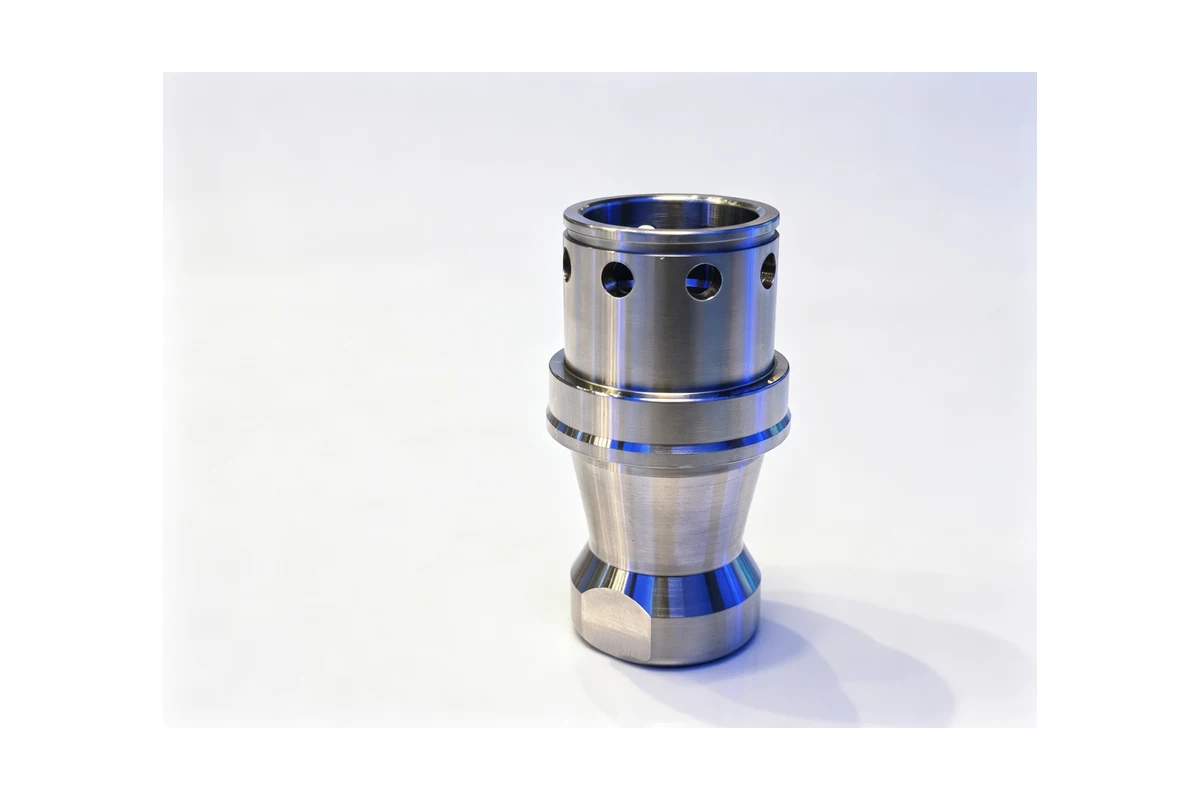
ये आसान हिस्सों की तरह दिखते हैं, और अलगाव में ये हैं। उनका पूरा काम एक रनिंग क्लीयरेंस सेट करना है, जिसका मतलब है कि बाहरी व्यास और बोर को एक अक्ष साझा करना होगा और कंधों को वर्गाकार बैठना होगा। एक सेटिंग में बदल गए, वे व्यवहार करते हैं। दो भागों में बदल दिया जाता है, भाग को पलट दिया जाता है और कच्ची सतह पर रख दिया जाता है, वे कारण बन जाते हैं कि एक पंप छह महीने में खुद को खा जाता है।
दूसरा शांत मुद्दा गड़गड़ाहट है। वियर रिंग बोर पर एक उठा हुआ किनारा असेंबली पर मेटिंग सतह को स्कोर करता है। चक्र के अंदर डिबुरिंग में कुछ सेकंड का समय लगता है; ग्राहक की टेस्ट बेंच पर स्कोर ढूंढने से ऑर्डर की कीमत चुकानी पड़ती है।
वाल्व और कई गुना निकाय
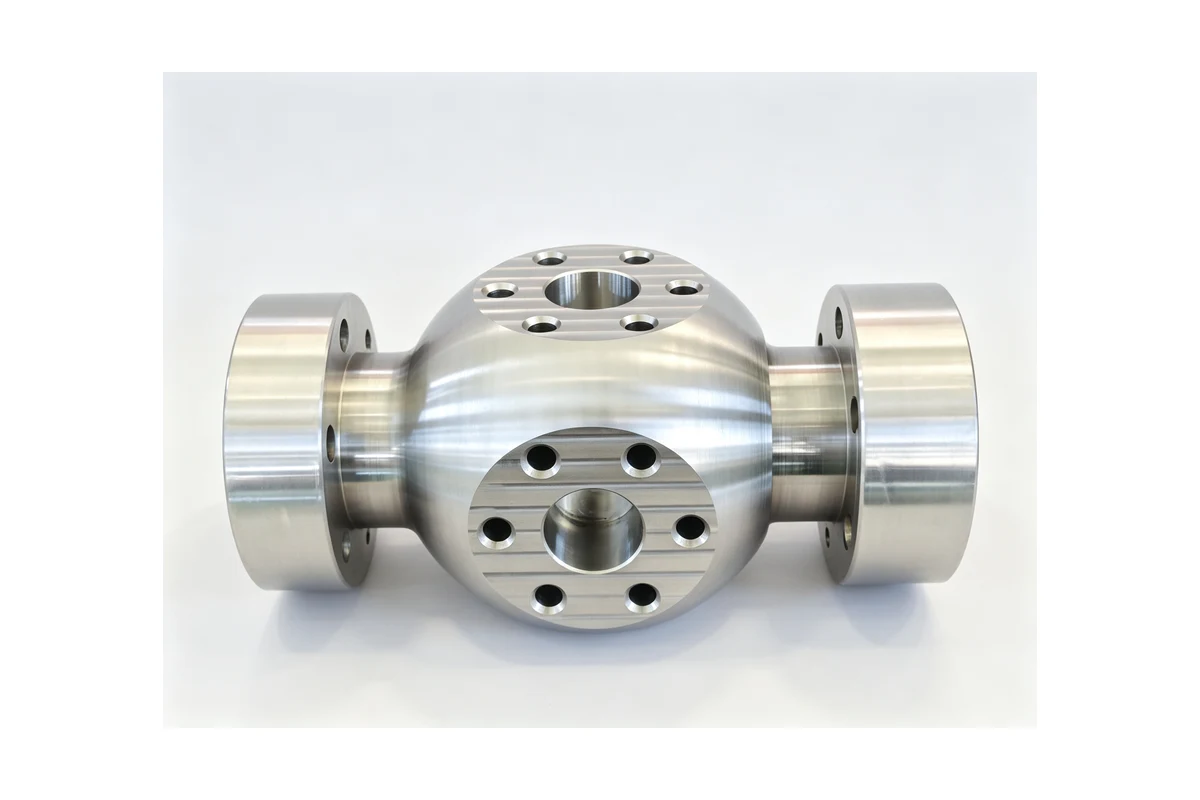
मैनिफोल्ड या वाल्व बॉडी एक बॉक्स होता है जिसके अंदर एक गुहा छिपी होती है। प्रत्येक मशीनीकृत चेहरा एक सीलिंग सतह है, और प्रत्येक पोर्ट पैटर्न को आंतरिक मार्ग पर उतरना होता है। यदि एक सतह को अलग-अलग सतह से उसके पड़ोसी तक काटा जाता है, तो गैसकेट असमान रूप से लोड होता है और जोड़ रोता है।
ये भाग एक क्षैतिज मशीन को एक रोटरी टेबल से पुरस्कृत करते हैं। शरीर को एक बार जकड़ें, प्रत्येक चेहरे को बारी-बारी से अनुक्रमित करें, और पोर्ट और चेहरे को एक ही सेटिंग पर काटें। ऊर्ध्वाधर मशीनें परिवार को तब आराम से संभालती हैं जब हिस्से में दो या तीन चेहरे होते हैं, खासकर एक समाधि के पत्थर के साथ जो दो या तीन हिस्सों को चक्र साझा करने देता है। वह विवरण जो परिणाम तय करता है, वही है जो आवरण तय करता है: डेटाम को एक बार चुना जाता है और सब कुछ इसका संदर्भ देता है।
मशीन को पुर्जे से मिलाना
इसका कोई एक उत्तर नहीं है, लेकिन परिवार पहचानने योग्य समूहों में आता है।
ऊर्ध्वाधर मशीनिंग केंद्र
दो या तीन चेहरे वाले काम के लिए, समकोण सिर वाली एक ऊर्ध्वाधर मशीन किफायती मार्ग है। एक VMC1160 पंप एंड कवर, सील हाउसिंग, छोटे वाल्व बॉडी और केसिंग कवर को आराम से लेता है, और जब हिस्से छोटे होते हैं तो एक टॉम्बस्टोन फिक्स्चर उपयोग में रहता है। यह तरल पदार्थ-हैंडलिंग कार्य में जाने वाली दुकान के लिए समझदार प्रवेश मशीन है।
क्षैतिज मशीनिंग केंद्र
जहां एक आवरण या बॉडी में चार या अधिक मशीनी चेहरे होते हैं, क्षैतिज स्वयं के लिए भुगतान करता है। भाग एक डेटाम पर जकड़ा रहता है जबकि तालिका अनुक्रमित होती है, जो एक बोर और एक सहमत चेहरे और एक बोर और एक चेहरे की लड़ाई के बीच का अंतर है। HMC630-DT छोटे और मध्यम आवरणों को कवर करता है; लंबे छेद वाले बड़े विलेय और मल्टी-पोर्ट बॉडी एक ही रेंज में डीप-होल और टी-टाइप मशीनों के लिए उपयुक्त हैं।
खराद और मिल-टर्न केंद्र
इम्पेलर्स, शाफ्ट, स्लीव्स और वियर रिंग्स का काम सबसे पहले हो रहा है। एक TCK6050 छोटे हब, रिंग और झाड़ियों को संभालता है, और जहां भाग को टर्निंग प्लस क्रॉस-ड्रिलिंग, एक कीवे या पोर्ट की आवश्यकता होती है, एक Y-अक्ष मिल-टर्न सेंटर जैसे TCK2300B इसे दो मशीनों के बजाय एक चकिंग में समाप्त करता है। जटिल प्ररित करनेवाला वैन और बड़े ट्रिम भागों के लिए, एक अतिरिक्त रोटरी या झुकाव अक्ष वाली मशीन ब्लेड पर रुकने के बजाय उसका अनुसरण करती है।
एक बैच को एक साथ रखना
द्रव के अंश जनसंख्या के रूप में रिसते हैं, व्यक्तियों के रूप में नहीं। एक पंप जो परीक्षण स्टैंड पर सील करता है और क्षेत्र में रोता है वह लगभग हमेशा एक बैच होता है जो बह जाता है: क्लैंप बल कम हो जाता है, एक इंसर्ट को थोड़ी देर से बदल दिया जाता है, कास्टिंग आपूर्तिकर्ताओं के बीच चली जाती है। ऐसे नियंत्रण जो एक परिवार को इस तरह सुसंगत बनाए रखते हैं, वे अस्वाभाविक हैं:
- डेटम पैड को अपने छोटे ऑपरेशन में मशीन करें, और मुख्य सेटअप से पहले जांच लें कि यह साफ और सपाट है
- क्लैंप बल को एक भाग से दूसरे भाग तक स्थिर रखें, आदर्श रूप से ऑपरेटर के अनुभव के बजाय टॉर्क-नियंत्रित या हाइड्रोलिक क्लैंप के साथ
- गिनती पर आवेषण बदलें, और बैच के साथ गिनती नोट करें
- किसी बेंच पर तैयार हिस्से का निरीक्षण करने के बजाय, फिक्स्चर के अनुसार गेज करें और रीडिंग को ट्रेंड करें
ये आदतें ही एक पंप परिवार को लाभदायक बनाती हैं। एक बार जब सेटअप स्थिर हो जाता है, तो चक्र पूर्वानुमानित हो जाता है और पुनः कार्य गायब हो जाता है।
जहां स्वचालन अपना स्थान अर्जित करता है
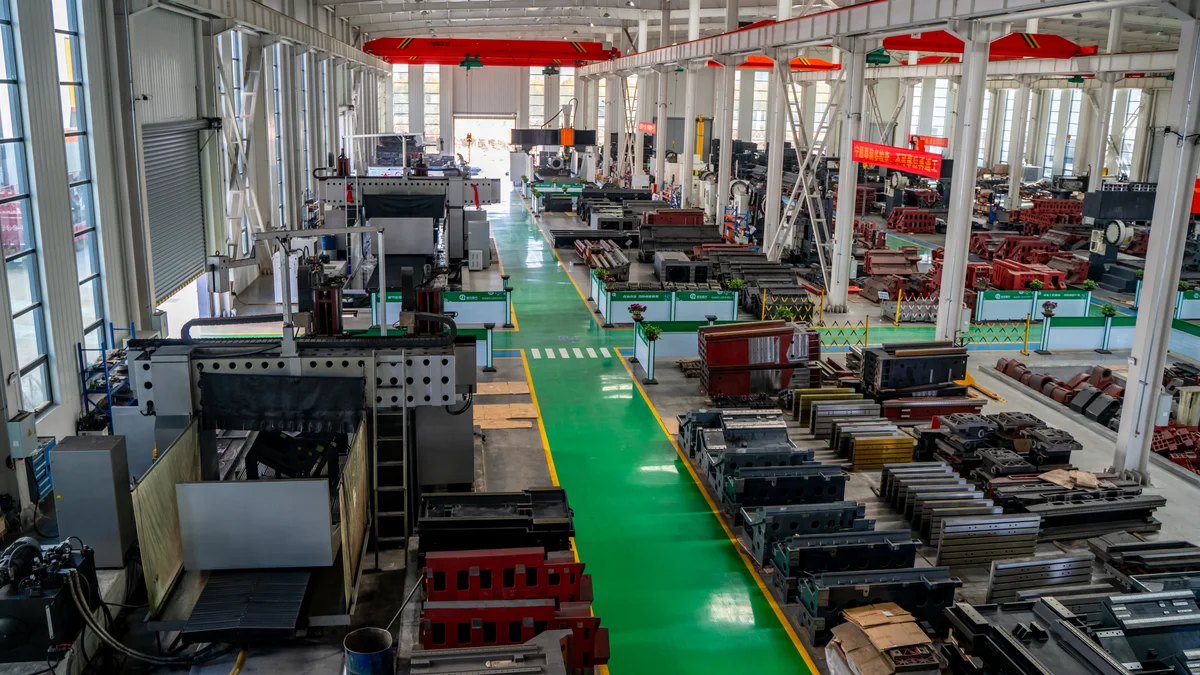
पंप और वाल्व के हिस्से लंबे चक्रों के साथ स्थिर परिवारों में चलते हैं, जो उन्हें रोबोटिक मशीन टेंडिंग के लिए स्वाभाविक रूप से फिट बनाता है। रोबोट एक ही पैड पर, एक ही क्रम में, एक ही बल के साथ, हर चक्र पर लोड करता है - और क्लैंप स्थिरता एक ऐसा चर है जिसे ऑपरेटर वास्तव में हाथ से नियंत्रित नहीं कर सकता है। यह एक व्यक्ति को कई मशीनें चलाने की सुविधा भी देता है, जो मल्टी-मशीन सेल पर अंकगणित को बदल देता है।
Handemo CNC 2008 से मशीन टूल्स का निर्माण कर रहा है, जिसमें 220,000 वर्ग मीटर का प्लांट, 660 से अधिक कर्मचारी और 150 से अधिक देशों में मशीनें चल रही हैं। उस आधार का अधिकांश हिस्सा नौकरी की दुकानें और निर्माता हैं जो बिल्कुल इसी श्रेणी के हिस्से बनाते हैं।
अक्सर पूछे जाने वाले प्रश्नों
क्या एक पंप केसिंग बोर और उसके फ्लैंज फेस को एक सेटअप में मशीनीकृत किया जा सकता है?
आमतौर पर हाँ, और यह सबसे अच्छा उत्तर है जब वॉल्यूम इसे उचित ठहराता है। रोटरी टेबल वाली एक क्षैतिज मशीन अपने पैर पर कास्टिंग रखती है, असर वाले बोर और सील चेहरे को काटती है, फिर सक्शन और डिस्चार्ज फ्लैंग्स को अनुक्रमित करती है। विकल्प एक लंबवत मशीन है जिसमें समकोण सिर और एक अच्छी तरह से बनाई गई स्थिरता है, जिसमें ट्रेड-ऑफ अधिक सेटअप और डेटाम के फिसलने की अधिक संभावना है।
क्या आप मशीन प्ररित करनेवाला, या केवल आवरण?
दोनों। इम्पेलर बोर, हब फेस और बाहरी व्यास टर्निंग कार्य कर रहे हैं और हमारे खराद पर चलते हैं। घुमावदार या मुड़े हुए वैन वाले खुले और अर्ध-खुले प्ररित करने वालों को एक ऐसी मशीन की आवश्यकता होती है जो ब्लेड का अनुसरण कर सके, जो कि मिल-टर्न या मल्टी-एक्सिस मशीन का स्थान लेती है।
आप पतली दीवार वाले आवरण को विकृत होने से कैसे रोक सकते हैं?
दो बातें. सबसे पहले, खोल के बजाय भाग के स्वयं के बढ़ते पैर या मशीनीकृत पैड पर क्लैंप करें, और बल को कम और समान रखें। दूसरा, उन पैड्स को एक अलग छोटे ऑपरेशन में तैयार करें ताकि मुख्य सेटअप में बैठने के लिए कुछ सही हो।
आवरण किस स्टेनलेस ग्रेड का होना चाहिए?
यह तरल पदार्थ का अनुसरण करता है, मशीन का नहीं। पानी और हल्के रसायन आमतौर पर मानक ऑस्टेनिटिक ग्रेड में आते हैं; क्लोराइड और आक्रामक मीडिया डुप्लेक्स या सुपर डुप्लेक्स की ओर धकेलते हैं। हमें तरल पदार्थ और तापमान बताएं और हम एप्लिकेशन द्वारा मांगे गए चित्र के अनुसार मशीन बनाएंगे।
पहनने की अंगूठी और आस्तीन के बीच क्या अंतर है?
एक वियर रिंग को आवरण या प्ररित करनेवाला में फिट किया जाता है और रनिंग क्लीयरेंस सेट करता है; एक स्लीव उस शाफ्ट की सुरक्षा करती है जहां सील या बेयरिंग चलती है। दोनों सरल रूप से बदले गए हिस्से हैं, और दोनों जीवित रहते हैं या मर जाते हैं यह इस पर निर्भर करता है कि बोर और बाहरी व्यास एक अक्ष साझा करते हैं या नहीं, इसलिए उन्हें आम तौर पर एक ही सेटिंग में घुमाया जाता है।
क्या आप कास्टिंग ड्राइंग और नमूने से उद्धरण दे सकते हैं?
हाँ। कास्टिंग ड्राइंग, सामग्री, वार्षिक मात्रा और भाग का एक फोटो या नमूना सुझाई गई प्रक्रिया, इसे चलाने वाली मशीनों और कीमत के साथ वापस आने के लिए पर्याप्त है।
पंप या वाल्व परिवार पर काम कर रहे हैं?
ड्राइंग भेजें - आवरण, प्ररित करनेवाला, बॉडी या ट्रिम - और हमें सामग्री और मात्रा बताएं। यदि आप अभी भी यह तय कर रहे हैं कि पार्ट को कौन सी मशीन क्लास चाहिए, तो फिक्स्चर डिज़ाइन करने से पहले यह सही बातचीत है। हम पहले ग्राहक के साथ सेटअप पर काम करते हैं, फिर मशीन को उससे मिलाते हैं।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग पंप हाउसिंग, हाइड्रोलिक वाल्व बॉडी के लिए एक मशीनिंग गाइड, और CNC मशीनिंग हाइड्रोलिक वाल्व बॉडी: प्रक्रिया और मशीनें। यदि आप ड्राइंग सीधे भेजना चाहते हैं, तो हमारे ड्राइंग अपलोड पृष्ठ का उपयोग करें।