CNC खाद्य और पेय भागों के लिए मशीनिंग
एक खाद्य पौधा किसी हिस्से का मूल्यांकन इस आधार पर नहीं करता कि वह बेंच पर कैसा दिखता है। यह इसका मूल्यांकन छह महीने बाद करता है, जब हिस्सा सौ बार नष्ट हो चुका होता है, और सवाल यह है कि क्या इसके एक कोने में अभी भी कुछ विकसित हो सकता है। वह एक तथ्य बदल देता है कि इन हिस्सों को कैसे मोड़ा जाता है, पीसा जाता है और तैयार किया जाता है, और यही कारण है कि हाइड्रोलिक दुकान में पास होने वाली फिटिंग को डेयरी में अस्वीकार कर दिया जाता है।
यह लेख हमारी एप्लिकेशन गाइड श्रृंखला से संबंधित है, जहां प्रत्येक व्यक्ति एक उद्योग लेता है और मशीनों और उनके अनुरूप सेटअप के साथ खाली से तैयार भागों का पालन करता है।
वे भाग जो दरवाजे से होकर आते हैं
खाद्य और पेय पदार्थ उपकरण की आपूर्ति करने वाली दुकान में काफी सुसंगत मिश्रण देखा जाता है। सीआईपी सर्किट और उत्पाद स्थानांतरण के लिए पंप हाउसिंग और इम्पेलर्स। मिक्स-प्रूफ और सैनिटरी वाल्व के लिए वाल्व बॉडी, डिस्क, सीटें और स्टेम। क्लैंप फेरूल, ट्राई-क्लैंप एडेप्टर, यूनियन और दृष्टि-ग्लास रिंग। आंदोलनकारी और खुरचनी शाफ्ट, कभी-कभी अंत में एक पिच ब्लेड के साथ। स्प्रे बॉल और टैंक नोजल। फिलर नोजल, भागों को बदलना और पिस्टन को डोज़ करना। फिर कन्वेयर और पैकेजिंग के हिस्से जो उत्पाद को कभी नहीं छूते लेकिन फिर भी पूरे दिन गीले कमरे में रहते हैं।
इन भागों में जो बात साझा है वह यह है कि ज्यामिति शायद ही कभी जटिल होती है और आवश्यकताएँ लगभग सभी सतह, कोनों और जोड़ों के बारे में होती हैं। सैनिटरी वाल्व बॉडी को मशीन से बनाना कोई कठिन आकार नहीं है। धागे की जड़, कोई नुकीला आंतरिक कोना या ऐसी मशीनीकृत दरार छोड़े बिना इसे मशीन में बनाना एक कठिन आकार है, जिस तक सफाई चक्र नहीं पहुंच सकता है।
सामग्री, और क्यों 316एल भार वहन करता है
अधिकांश उत्पाद-संपर्क हिस्से 316L स्टेनलेस हैं, और 304 ब्रैकेट, गार्ड और उत्पाद पथ से बाहर रहने वाले हिस्सों को कवर करते हैं। जहां कर्तव्य वास्तव में आक्रामक है, जैसे कि नमकीन पानी, अम्लीय ड्रेसिंग या कुछ सीआईपी रसायन, विनिर्देश डुप्लेक्स ग्रेड जैसे 2205 या उच्च-मिश्र धातु स्टेनलेस में चला जाता है, और मशीनिंग योजना को इसके साथ आगे बढ़ना पड़ता है क्योंकि वे ग्रेड जल्दी से कठोर हो जाते हैं और एक हल्के, रगड़ कट को दंडित करते हैं।
सामग्री की स्थिति उतनी ही मायने रखती है जितनी ग्रेड। बार स्टॉक आसान मामला है। एक कास्टिंग एक कठोर त्वचा और एक छिद्रपूर्ण पैच ले जा सकती है जहां सील चेहरे को बैठना होता है, और फोर्जिंग स्केल के साथ आती है। उत्पाद-संपर्क कार्य पर हम पहले ऑपरेशन की योजना उस त्वचा को साफ-साफ हटाने के लिए बनाते हैं, क्योंकि कठोर ढलाई वाली त्वचा में धकेला गया एक उपकरण उसके नीचे की सतह को धब्बा देगा और कठोर बना देगा, और इसके बाद जो खत्म होता है वह शेष हिस्से के जीवन के लिए बदतर होता है।
प्रमाणीकरण सामग्री के साथ-साथ चलता है। खाद्य और पेय पदार्थ ग्राहक आमतौर पर एक मिल प्रमाणपत्र मांगते हैं जो बार की गर्मी संख्या या आपूर्तिकर्ता को वापस कास्टिंग का पता लगाता है, और कागजी कार्रवाई को ड्राइंग पर भाग संख्या के अनुरूप होना होता है। यह ऐसी चीज़ है जिसे ठीक से करना सस्ता है और बाद में ठीक करना महंगा है।
शाफ्ट और वाल्व परिवार को घुमाना
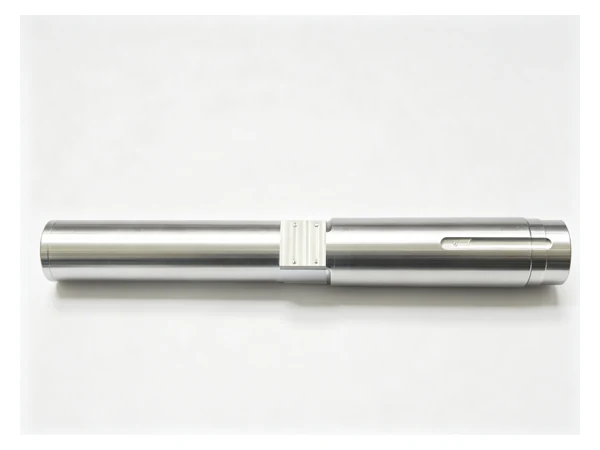
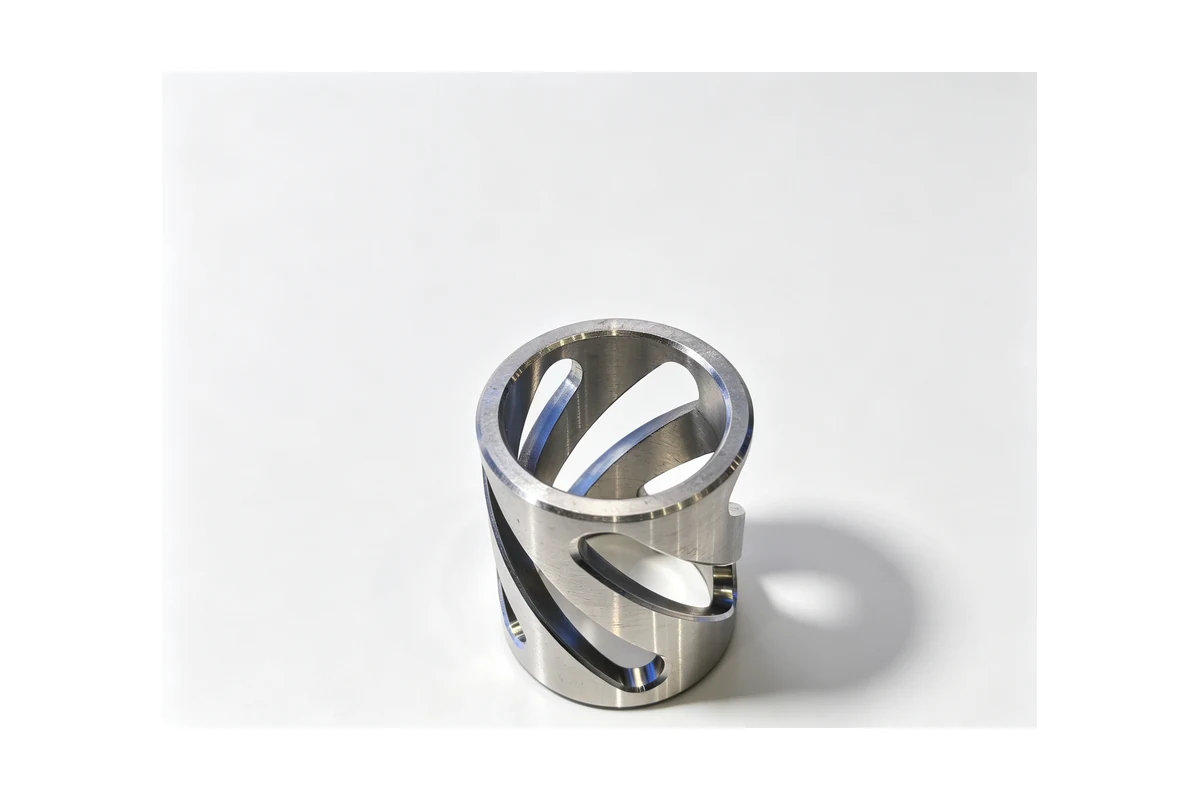
शाफ्ट, तने, पिस्टन और गोल सीलिंग भाग टर्निंग कार्य के मूल हैं। एक सैनिटरी स्टेम आमतौर पर कंधों की एक श्रृंखला, एक ओ-रिंग ग्रूव या दो, और एक्चुएटर अंत में एक धागा रखता है, और सुविधाओं के पूरे परिवार को एक ही केंद्र रेखा पर चलना पड़ता है क्योंकि भाग पूरे दिन बोर के अंदर यात्रा करता है। जहां शाफ्ट अपने व्यास के सापेक्ष लंबा होता है, उसे उपकरण से दूर झुकने की अनुमति देने के बजाय मुक्त सिरे को सहारा देने वाले टेलस्टॉक के साथ घुमाया जाता है।
मध्यम आकार के लिए टेलस्टॉक के साथ एक तिरछा बिस्तर खराद, जैसे कि TCK50, परिवार को आराम से संभालता है, जिसमें ग्रूविंग और थ्रेडिंग चक्र शामिल हैं जो तने और एडाप्टर पर चलते हैं। जब किसी भाग के दोनों सिरों पर विशेषताएं होती हैं और उनके बीच संकेंद्रितता वास्तव में मायने रखती है, तो एक मिल-टर्न मशीन ऑपरेटर द्वारा भाग को छोड़े बिना और डेटाम खोए बिना दूसरा छोर ले लेती है, जो कि एक्चुएटर छोर पर मिल्ड फ्लैट के साथ वाल्व स्टेम पर बिल्कुल स्थिति है। इस प्रकार के शाफ्ट को मशीनिंग स्टेनलेस स्टील शाफ्ट पर हमारे नोट में अधिक विस्तार से कवर किया गया है।
आवासों और ब्लॉकों की मिलिंग और बोरिंग
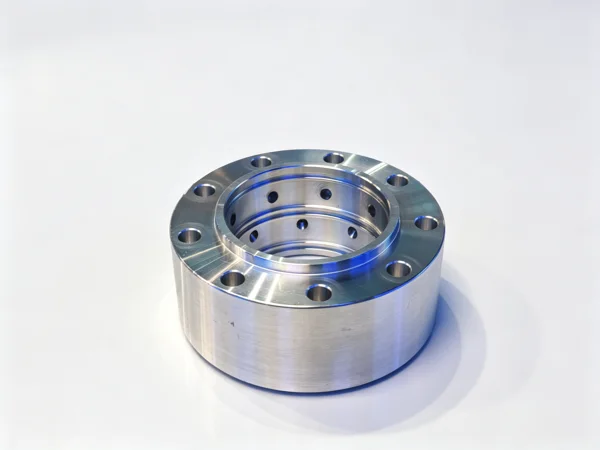
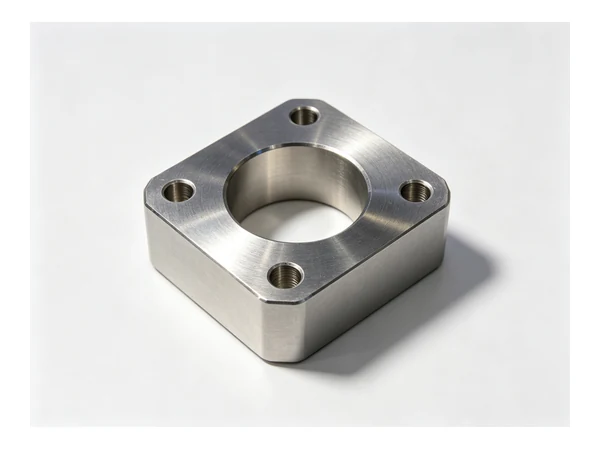
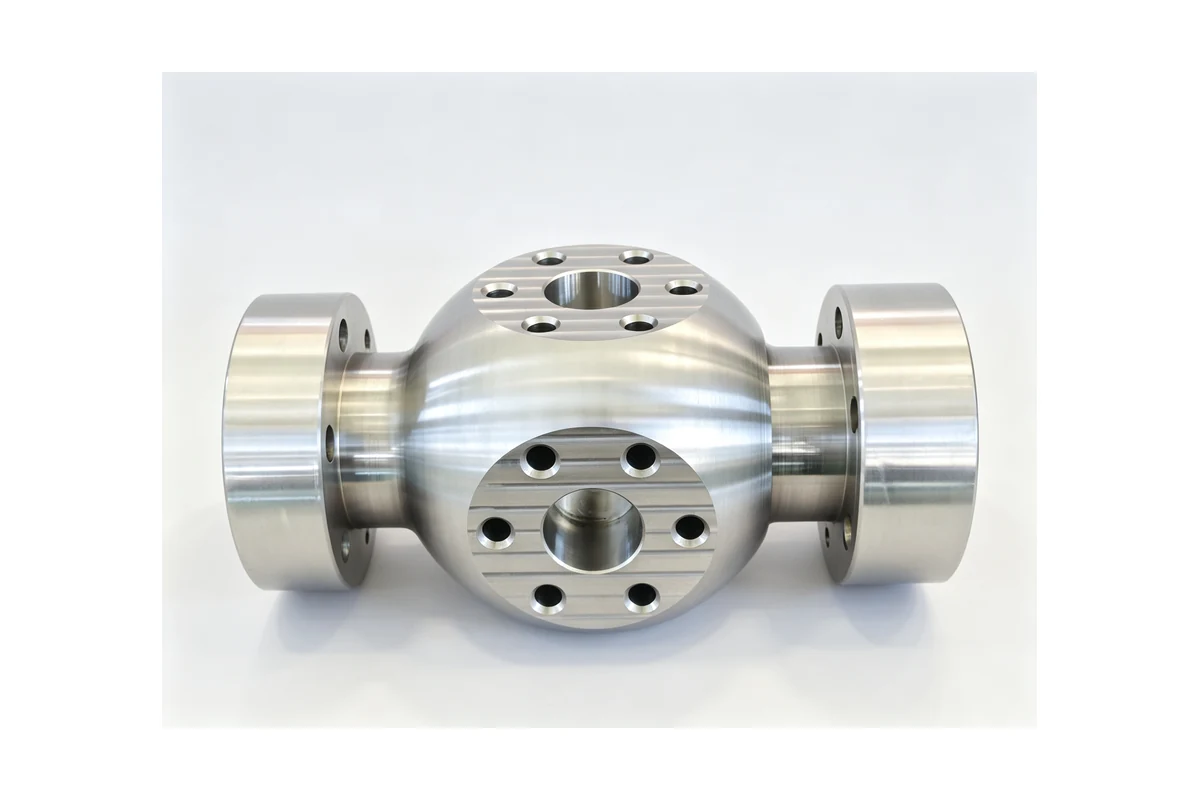
हाउसिंग, मैनिफोल्ड ब्लॉक और वाल्व बॉडी वह जगह हैं जहां काम आयामी हो जाता है। एक पंप हाउसिंग में एक वॉल्यूट, एक शाफ्ट बोर और एक निकला हुआ किनारा या क्लैंप फेस होता है, और शाफ्ट बोर और कवर फेस के बीच का संबंध चलने वाली मशीन में क्लीयरेंस निर्धारित करता है। मिक्स-प्रूफ वाल्व बॉडी में दो बोर होते हैं जो एक अक्ष, एक सीट फेस और बंदरगाहों का एक सेट साझा करते हैं, और सीट वह हिस्सा है जिसे कोई भी दोबारा काम नहीं करना चाहता है।
एक ऊर्ध्वाधर मशीनिंग केंद्र अधिकांश छोटे आवासों और एडाप्टरों को कवर करता है, और एक चार-अक्ष VMC855 एक मध्यम पंप आवास को बोर करेगा और एक सेटअप में इसके निकला हुआ किनारा को साफ करेगा। कई चेहरों पर छेद वाले शरीर के लिए, एक क्षैतिज मशीन अपना स्थान अर्जित करती है क्योंकि तालिका अनुक्रमित होती है जबकि भाग दबा हुआ रहता है, इसलिए बोर-टू-फेस संबंध एक बार सेट हो जाते हैं और चिप्स फिर से कटने के बजाय कट से दूर गिर जाते हैं। यही तर्क हमारे गाइड में मशीनिंग पंप और वाल्व भागों के सेटअप को संचालित करता है। वह अंतिम बिंदु स्टील की तुलना में स्टेनलेस पर अधिक मायने रखता है: बोर में पड़े चिप्स उपकरण द्वारा खींचे जाते हैं और उस सतह को चिह्नित करते हैं जिसे बनाने में आपने अभी समय बिताया है।
वे विशेषताएँ जो वास्तव में तय करती हैं कि कोई भाग स्वच्छ है या नहीं
यह वह जगह है जहां भोजन और पेय पदार्थ का हिस्सा जीता या खोया जाता है, और इसमें से कोई भी ड्राइंग आयाम को छूने के बारे में नहीं है। यह इस बारे में है कि क्या आकृति को साफ किया जा सकता है।
- आंतरिक कोने एक तेज जड़ के बजाय एक त्रिज्या रखते हैं, क्योंकि एक तेज कोना एक दरार बनाता है जहां कोई प्रवाह नहीं पहुंचता है, चाहे सीआईपी चक्र कितना भी लंबा चले।
- उत्पाद-संपर्क चेहरे और सील सीटों को बाद में हाथ से पॉलिश करने के बजाय एक महीन, सुसंगत फिनिश के लिए घुमाया जाता है या पीस दिया जाता है, क्योंकि हाथ से पॉलिश करने से किनारों को गोल किया जाता है जो सील को स्थित रखता है और एक सतह छोड़ता है जो अलग-अलग हिस्सों में भिन्न होती है।
- जहां भी डिज़ाइन इसकी अनुमति देता है वहां थ्रेड्स उत्पाद पथ से बाहर रहते हैं। जहां धागा अपरिहार्य है, वहां इसे रखा जाता है ताकि यह निकल जाए और सफाई तरल पदार्थ तक पहुंच सके।
- भाग बह जाते हैं। एक जेब जिसमें तरल पदार्थ होता है वह एक ऐसी जेब होती है जो कुछ उगाती है, इसलिए वाल्व को सही स्थिति में छोड़ने के लिए ऑपरेटर पर निर्भर रहने के बजाय सतह को खाली करने के लिए ज्यामिति को काट दिया जाता है।
- संभोग आधे से सहमत होने के लिए क्लैंप और यूनियन चेहरों को काट दिया जाता है। एक गैस्केट ग्रूव जो बोर के साथ संकेंद्रित हो जाता है लेकिन जोड़ के दूसरी तरफ के चेहरे के साथ बाहर हो जाता है, रिसाव का क्लासिक स्रोत है जो केवल गर्म सीआईपी पर दिखाई देता है।
- मशीनीकृत भागों के बीच वेल्ड और जंक्शनों को उत्पाद पथ के बाहर रखा जाता है जहां डिजाइन अनुमति देता है, और एक वेल्ड जिसे इसके अंदर होना होता है उसे बाद में छोड़े जाने के बजाय प्रक्रिया के हिस्से के रूप में तैयार और समाप्त किया जाता है।
फिनिश को खराब किए बिना स्टेनलेस को पकड़ना
स्टेनलेस को काटना मुश्किल नहीं है, लेकिन यह आलसी सेटअप के लिए क्षमा योग्य नहीं है। यह रगड़ने वाले कट के नीचे कठोर हो जाता है, इसलिए कट में रहने या बहुत हल्का चारा सख्त त्वचा छोड़ देगा जो अगले इंसर्ट को पहले की तुलना में तेजी से कुंद कर देगा। जवाबी उपाय पास के माध्यम से सभी तरह से एक सकारात्मक, जुड़ा हुआ कट है, साथ में शीतलक का उद्देश्य भाग पर छिड़काव के बजाय काटने वाले किनारे पर होता है।
धारण करना समस्या का दूसरा भाग है। सेनेटरी हिस्से आम तौर पर पतली दीवार वाले होते हैं, और तैयार सतह पर तीन जबड़ों की कच्ची पकड़ जबड़े के निशान छोड़ देती है जिन्हें पॉलिश करना पड़ता है, जो बिल्कुल हाथ का काम है जिससे डिज़ाइन बचने की कोशिश कर रहा था। हम एक बैच में उत्पादित किसी भी भाग के लिए भाग के व्यास के अनुसार नरम जबड़ों को पूर्व-मशीन करते हैं और क्लैंप दबाव को पहले टुकड़े से आखिरी तक सुसंगत रखते हैं, जहां ड्राइंग इसकी अनुमति देती है, वहां समाप्त बाहरी व्यास के बजाय तैयार छिद्रों को पकड़ते हैं, और नीचे से पतले वाल्व निकायों और रिंगों का समर्थन करते हैं ताकि वे क्लैंप लोड के तहत रिंग और विकृत न हों।
चिप्स तीसरे हैं. पंप हाउसिंग या वाल्व बॉडी पर, बोर अक्सर सबसे गहरा फीचर होता है और अंतिम रूप से समाप्त होता है, इसलिए चिप निकास को मौके पर छोड़ने के बजाय जानबूझकर प्रोग्राम किया जाता है। स्टेनलेस पर पैक किया गया बोर एक चिह्नित सीट सतह के साथ स्क्रैप किए गए हिस्से तक पहुंचने का सबसे तेज़ रास्ता है।
खाद्य और पेय पदार्थ के हिस्से को शिप करने से पहले हम क्या जांचते हैं
इस वर्ग के हिस्से का निरीक्षण चित्रांकन और सफाई का मिश्रण है। आयामी पक्ष सीधा है: क्रिटिकल बोर, सीट फेस और क्लैंप फेस की जांच ड्राइंग के विरुद्ध की जाती है, और मेटिंग भाग के साथ फिट की पुष्टि की जाती है, न कि अनुमान लगाया जाता है, यही कारण है कि जब कोई जोड़ मायने रखता है तो हम मेटिंग आधे हिस्से की मांग करते हैं।
सफ़ाई पक्ष की जाँच उन चीज़ों की तलाश करके की जाती है जिन्हें चित्र में कभी नहीं दिखाया गया है। आंतरिक कोनों और जंक्शनों को सीलिंग पथ पर चलने वाली दरार या उपकरण चिह्न के लिए एक दृश्य जांच मिलती है। उजागर सतहों की जाँच गहरी खरोंचों और अवशेषों को छुपाने वाले एम्बेडेड कणों के लिए की जाती है। जिन हिस्सों को वेल्ड किया गया है, उनकी गर्मी से प्रभावित क्षेत्र के बदरंग होने की जांच की जाती है, जिसे किसी उत्पाद लाइन के पास कहीं भी जाने से पहले हटाया जाना चाहिए और फिर से निष्क्रिय किया जाना चाहिए। सतहों की जांच हाथ से महसूस करने के बजाय आंख से और पानी के टूटने से की जाती है, क्योंकि एक सतह जो अंगूठे के नीचे चिकनी लगती है, वह अभी भी उथली जेब में तरल की एक फिल्म रख सकती है।
हम निर्यात नियंत्रण कारणों से मशीन सटीकता के आंकड़ों को अपनी प्रकाशित सामग्री से बाहर रखते हैं, इसलिए यह लेख प्रक्रिया के साथ बना रहता है। यदि आप एक सैनिटरी भाग उद्धृत कर रहे हैं, तो ड्राइंग और मेटिंग भाग भेजें, और हम वहां से काम करेंगे।
बिना किसी आश्चर्य के इन भागों को खरीदना
भोजन और पेय पदार्थों के हिस्सों को एक लाइन के लिए बैचों में खरीदा जाता है जिसमें एक रखरखाव खिड़की होती है, इसलिए पहले और आखिरी हिस्से के बीच बहाव का जोखिम होता है। रन के पहले भाग को दूसरे भाग से मेल खाना चाहिए, जिसका अर्थ है कि क्लैंप दबाव, टूल ऑफसेट और डेटाम को याद रखने के बजाय रिकॉर्ड किया जाता है, और जो कोई भी स्वतंत्र है उसे अंतिम ऑपरेशन सौंपने के बजाय एक ही व्यक्ति पूरे अनुक्रम का मालिक होता है।
दूसरी अच्छी आदत आपूर्तिकर्ता से उन हिस्सों के लिए पूछना है जो वे पहले ही एक ही परिवार में बना चुके हैं। एक दुकान जिसने पंप शाफ्ट और बोर वाल्व बॉडी को घुमाया है, वह समझती है कि गैसकेट का चेहरा बाहरी व्यास से अधिक क्यों मायने रखता है, और यह आपको बताएगा कि आपके ड्राइंग पर एक फीचर को चुपचाप तैयार करने के बजाय उसे साफ करना कब अजीब होगा।
अक्सर पूछे जाने वाले प्रश्न
क्या आप सतह के संक्षारण प्रतिरोध को बदले बिना 316L की मशीन बना सकते हैं?
हां, बशर्ते कि कट को साफ रखा जाए और उस हिस्से पर दागदार या कड़ी मेहनत वाली त्वचा न हो। कार्बन स्टील टूलिंग और गंदी मशीन से संदूषण स्टेनलेस पर वास्तविक खतरा है, इसलिए टूलींग, जबड़े और शीतलक मार्ग को सामान्य स्टील कार्य से अलग रखा जाता है।
क्या आप सतहों को मशीन में ख़त्म करते हैं या उसके बाद हाथ से?
जहां ड्राइंग इसकी अनुमति देती है, वहां उपकरण खत्म हो जाता है, क्योंकि एक मशीनीकृत चेहरा भाग से भाग तक सुसंगत होता है और किनारों को पकड़ता है जो सील का पता लगाते हैं। वेल्ड ड्रेसिंग और उन छोटे क्षेत्रों के लिए हाथ का काम रखा जाता है, जहां मशीन तक वास्तव में नहीं पहुंचा जा सकता।
सैनिटरी फिटिंग या वाल्व बॉडी का उद्धरण देने के लिए आपको क्या चाहिए?
ड्राइंग, सामग्री और उसकी स्थिति, सतह की आवश्यकता को पॉलिश के बजाय फिनिश के रूप में बताया गया है, बैच का आकार, और यदि कोई जोड़ या सील चेहरा शामिल है तो संभोग आधा। किसी मौजूदा हिस्से की तस्वीर लोगों की अपेक्षा से अधिक मदद करती है।
क्या आप बैच के साथ सामग्री प्रमाणपत्र प्रदान कर सकते हैं?
हाँ। भोजन और पेय पदार्थों के काम के लिए हम रन में उपयोग किए गए बार या कास्टिंग के लिए प्रमाण पत्र रखते हैं और इसे ऑर्डर पर भाग संख्याओं से मिलाते हैं, इसलिए कागजी कार्रवाई उस सामग्री से जुड़ी होती है जो वास्तव में भाग में गई थी।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038