CNC मशीनिंग हाइड्रोलिक सिलेंडर: एक एप्लीकेशन गाइड
जब तक कोई मैदान से वापस नहीं आता तब तक हाइड्रोलिक सिलेंडर एक साधारण असेंबली की तरह दिखता है। सील रोती है, छड़ भार के नीचे खिसक जाती है, या कुछ हज़ार चक्रों के बाद ग्रंथि लीक होने लगती है। जब सिलेंडर को अलग किया जाता है, तो स्पष्ट रूप से कुछ भी नहीं टूटा है। बोर का माप गोल है, छड़ सीधी दिखती है, और सीलें निर्दिष्ट ग्रेड की हैं। समस्या लगभग कभी भी ड्राइंग की नहीं है। यह वह क्रम है जिसमें सतहों को बनाया गया था, और उनमें से कौन सा तब बनाया गया था जब भाग अभी भी उसी संदर्भ में रखा गया था।
सिलेंडर सामान्य मशीनरी की लगभग हर शाखा में होते हैं। वे प्रेस को दबाते और पकड़ते हैं, वे कृषि और निर्माण उपकरणों को उठाते और चलाते हैं, वे इंजेक्शन मोल्डिंग मशीनों पर खुलते और बंद होते हैं, और वे समुद्री और खनन उपकरणों पर लगातार काम करते हैं। आकार बदलते हैं, दबाव बदलते हैं, और सील बदलती हैं, लेकिन मशीनिंग समस्याएं दोहराई जाती हैं। यह मार्गदर्शिका सिलेंडर के अंदर के हिस्सों के बारे में बताती है, प्रत्येक को क्या करना है, और इसे बनाने के लिए कौन सी मशीन प्राकृतिक जगह है।
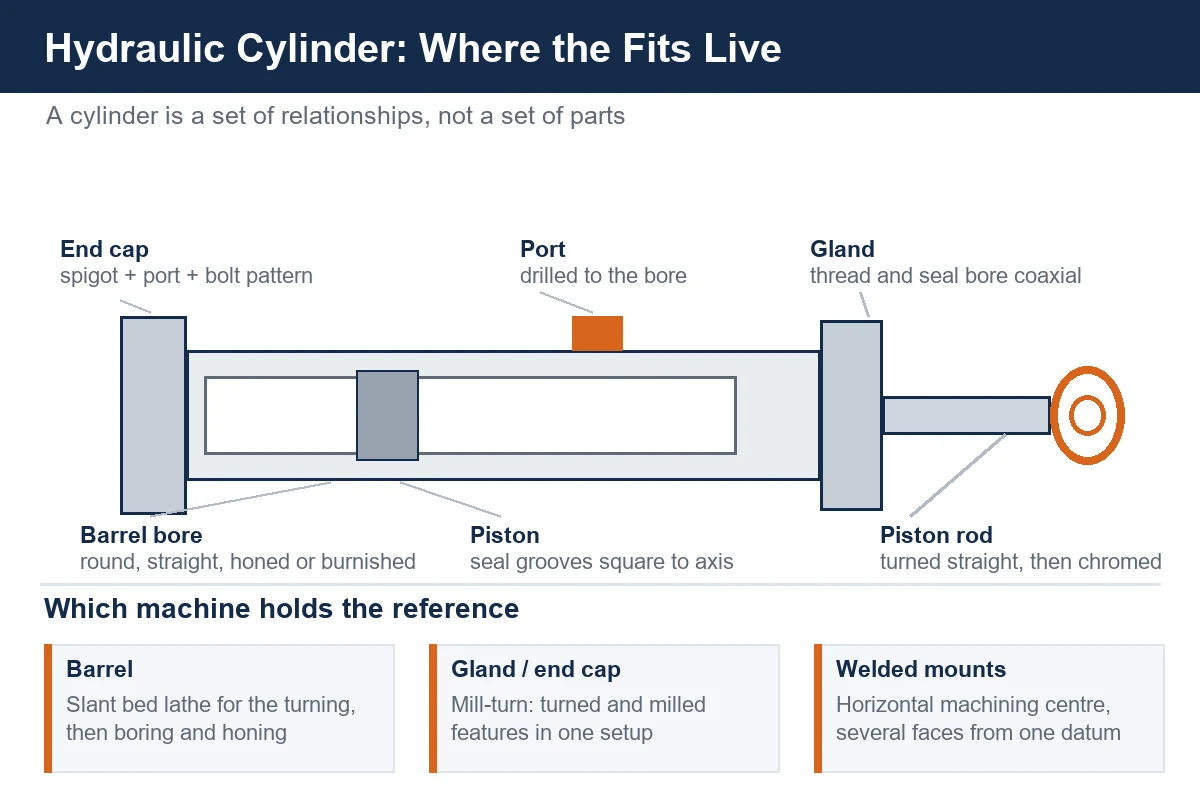
सिलेंडर जॉब में वास्तव में क्या शामिल है?
एक सिलेंडर एक भाग नहीं है, और इसे शायद ही कभी एक भाग के रूप में खरीदा जाता है। अधिकांश नौकरियां एक सेट के रूप में आती हैं: एक बैरल, एक पिस्टन रॉड, एक ग्रंथि, एक पिस्टन और एक या दो अंत कैप या माउंटिंग ब्लॉक। उनमें से प्रत्येक में एक अलग प्रकार की सतह होती है, और प्रत्येक सतह अपने तरीके से विफल होती है।
बैरल अंदर से गोल और सीधा होना चाहिए, और धागा या निकला हुआ किनारा ले जाने वाला सिरा उस बोर के चौकोर होना चाहिए। छड़ी सीधी, कठोर और चिकनी होनी चाहिए, प्रत्येक सिरे पर एक धागा या एक आंख होनी चाहिए जो धुरी के साथ संरेखित हो। ग्रंथि सील और धागे को बैरल में ले जाती है, इसलिए इसके धागे और इसके सील बोर को एक दूसरे से सहमत होना होगा। पिस्टन में खांचे होते हैं जिन्हें उस बोर के समानांतर और संकेंद्रित होना पड़ता है जिसमें वह चलता है। अंत टोपी में आमतौर पर एक पोर्ट, एक माउंटिंग पैटर्न और एक स्पिगोट होता है, और इसे कॉकिंग के बिना बैरल को बंद करना होता है।
ये हिस्से अलग-अलग दुकानों में, अलग-अलग मशीनों पर बनाए जाते हैं और फिर इकट्ठे किए जाते हैं। यही कारण है कि प्रक्रिया में छोटे अंतर निरीक्षण विफलताओं के बजाय फ़ील्ड विफलताओं के रूप में दिखाई देते हैं। एक सिलेंडर बेंच पर हर आयामी जांच को पार कर सकता है और फिर भी सेवा में लीक हो सकता है, क्योंकि रिसाव दो हिस्सों के बीच संबंध से उत्पन्न होता है जिन्हें अलग-अलग मापा गया था।
टर्निंग जॉब होने से पहले बैरल एक उबाऊ काम है
बैरल का काम अंदर से हावी है। बैरल का बाहरी भाग आमतौर पर एक मुड़ा हुआ सिलेंडर होता है जिसे केवल दाहिनी ओर देखना होता है और प्रत्येक छोर पर एक धागा या एक निकला हुआ किनारा लेना होता है। बोर वह जगह है जहां दबाव रहता है, और बोर वह जगह है जहां हिस्से की कीमत तय होती है।
बोरिंग, ऑनिंग और रोलर बर्निशिंग अलग-अलग उत्तर हैं
एक छोटी बैरल के लिए, एक खराद या एक बोरिंग मिल पर एक बोरिंग बार ट्यूब को आकार में ले जाता है और मशीन पर काम खत्म हो जाता है। जैसे-जैसे बैरल लंबा होता जाता है, एक बोरिंग बार अपनी सीमा तक पहुँच जाता है, और सामान्य उत्तर बोर को खुरदुरा करना होता है, फिर इसे ऑनिंग ऑपरेशन या स्किविंग और रोलर बर्निशिंग ऑपरेशन के साथ समाप्त करना होता है। स्काइविंग एक मल्टी-एज टूल के साथ सामग्री को हटा देती है और उसी पास में उसके पीछे की सतह को जला देती है, जो एक कठोर, चिकनी दीवार बनाती है और लंबी लंबाई में व्यास को अच्छी तरह से रखती है। ऑनिंग अंतिम ज्यामिति पर अधिक नियंत्रण देता है और जब ट्यूब पतली होती है या जब वेल्डिंग के बाद बोर को ठीक करना होता है तो यह सामान्य विकल्प होता है।
किसका उपयोग करना है यह दीवार की मोटाई और लंबाई की तुलना में ड्राइंग सहनशीलता पर कम निर्भर करता है। एक मोटी दीवार वाली ट्यूब अपना आकार बनाए रखती है और स्किविंग को सहन करती है। एक पतली दीवार वाली ट्यूब स्प्रिंग्स, और एक प्रक्रिया जो एक उपकरण को बोर के माध्यम से जोर से धकेलती है, दीवार को अंडाकार छोड़ देगी, चाहे उपकरण कितनी भी सटीकता से सेट किया गया हो।
समर्थन स्पिंडल गति से अधिक मायने रखता है
बैरल एक लंबा, पतला हिस्सा है, और एक खराद पर प्रमुख समस्या विक्षेपण है, काटने की गति नहीं। ट्यूब एक स्थिर आराम या टेलस्टॉक चाहता है, और स्थिर आराम कच्ची ट्यूब की सतह के बजाय एक मुड़े हुए बैंड पर बैठना चाहता है। दुकानें जो बैंड को छोड़ देती हैं और प्राप्त बाहरी व्यास पर स्थिर आराम को दबा देती हैं, अंत में उस अंडाकारता का पीछा करती हैं जो उपकरण द्वारा नहीं, बल्कि समर्थन द्वारा बनाई गई थी।
दूसरी आदत जो मायने रखती है वह है संदर्भ को दोबारा स्थापित किए बिना बोर और अंतिम सुविधाओं को खत्म करना। यदि भाग के स्थान के भिन्न कथन से दूसरे ऑपरेशन में अंत में धागा काटा जाता है, तो धागा पूरी तरह से बन सकता है और फिर भी बोर अक्ष से थोड़ा दूर खड़ा हो सकता है। यह एक ग्रंथि का क्लासिक कारण है जो एक तरफ कसकर चिपक जाती है।
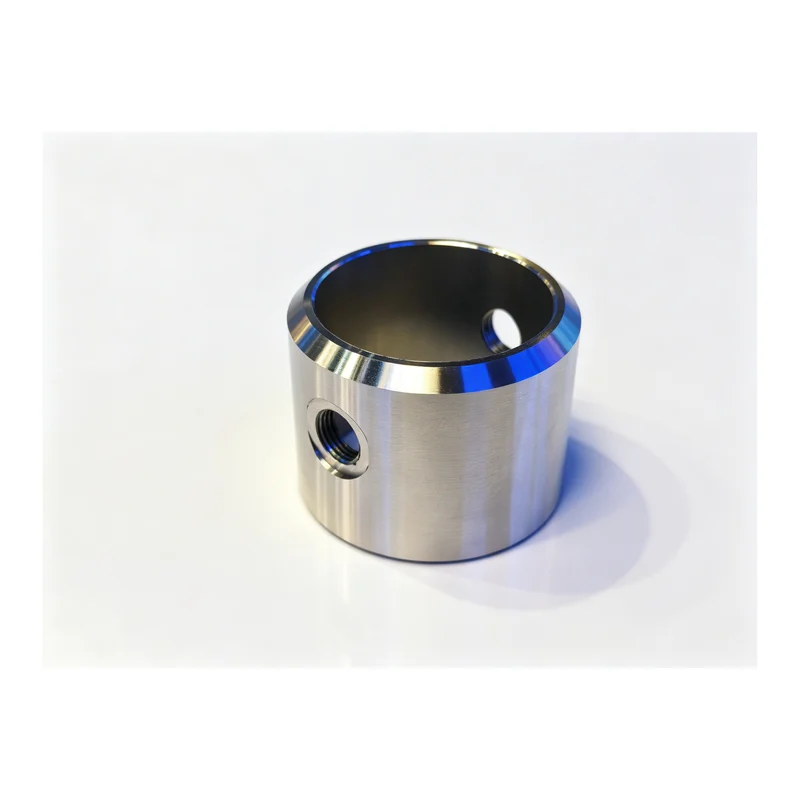
छड़ी: मोड़ना, पीसना और एक धागा जिसे धुरी का अनुसरण करना होता है
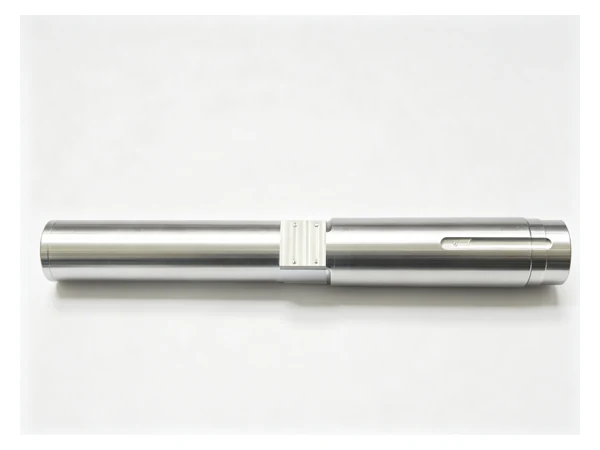
पिस्टन रॉड वह हिस्सा है जिसे ग्राहक देख सकता है, और यह वह हिस्सा है जो मशीन के साइड लोडिंग को वहन करता है। यह आम तौर पर एक बार के रूप में शुरू होता है, एक चरणबद्ध प्रोफ़ाइल में बदल जाता है, प्रत्येक छोर पर एक धागा या एक आंख होती है, और फिर एक चलने वाली सतह मिलती है जिसे चिकनी और कठोर होना चाहिए।
अधिकांश छड़ें चलने वाली सतह पर कठोर क्रोम से तैयार की जाती हैं। मशीनिंग की ओर से, महत्वपूर्ण बात यह है कि लेथ द्वारा उत्पादित किसी भी प्रोफ़ाइल पर क्रोम चला जाता है। यदि मुड़ी हुई सतह पर क्रोम के नीचे एक टेपर, एक कदम या एक चटर पैटर्न है, तो क्रोम इसे कॉपी करता है। प्लेटर ज्यामिति को ठीक नहीं कर सकता है, और एक रॉड जो खराब सतह के साथ प्लेटिंग के लिए जाती है वह चमकदार और बुरी तरह से चलने वाली दिखती है।
जहां रॉड सीधापन खो देती है
एक लंबी छड़ में बैरल के समान ही विक्षेपण समस्या होती है, और यह स्वयं में से एक को जोड़ देती है। जब एक छड़ को केंद्रों के बीच घुमाया जाता है, तो केंद्र सिरों को पकड़ लेते हैं, और छड़ के मध्य भाग को अभी भी उपकरण द्वारा दूर धकेला जा सकता है। एक लंबी छड़ पर, यह एक दृश्य त्रुटि के बजाय एक सौम्य बैरल आकार के रूप में दिखाई देता है, और यह असेंबली के बाद सिलेंडर में बहाव के रूप में फिर से दिखाई देता है। मुड़े हुए बैंड पर स्थिर आराम, या ठीक से बैठे केंद्र के साथ टेलस्टॉक, वह है जो रॉड को उसकी पूरी लंबाई पर सही रखता है।
उन छड़ों पर जिनके एक सिरे पर एक आँख, एक कुंडा या एक चपटा भाग होता है, आँख और धुरी के बीच संरेखण ही पूरा काम होता है। आंख को बाद में एक स्वतंत्र सेटअप से नहीं मिलाया जा सकता है और फिर रॉड के वर्गाकार बैठने की उम्मीद की जा सकती है, क्योंकि आंख पर एक छोटी सी कोणीय त्रुटि सील पर एक बड़ा पार्श्व भार बन जाती है। एक संदर्भ से आंख और रॉड अक्ष की मशीनिंग बाद के किसी भी निरीक्षण से अधिक मूल्यवान है।
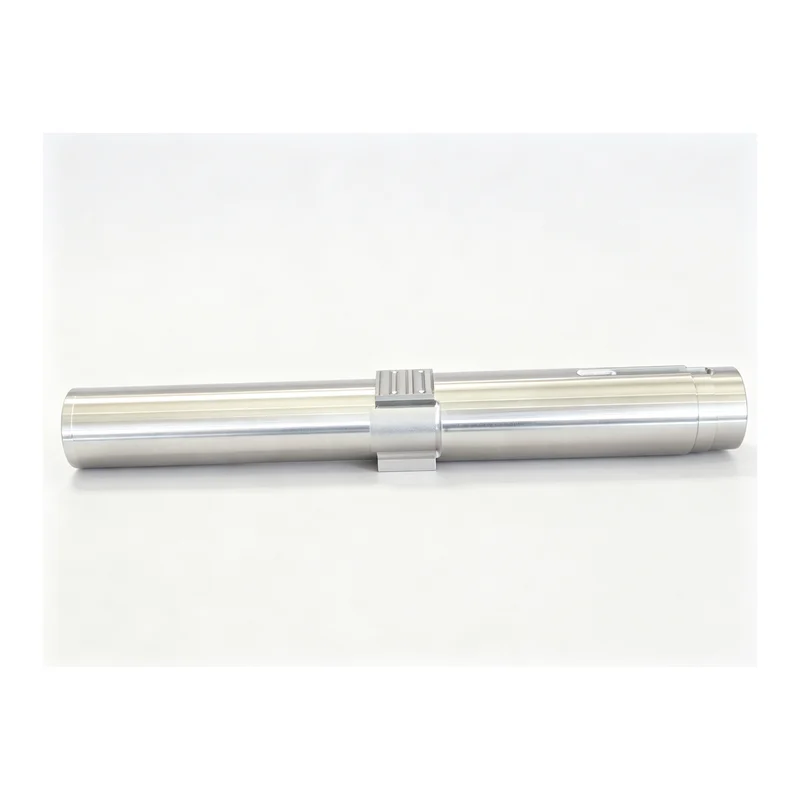
ग्रंथि और अंत टोपी: जहां धागे और छिद्र मिलते हैं
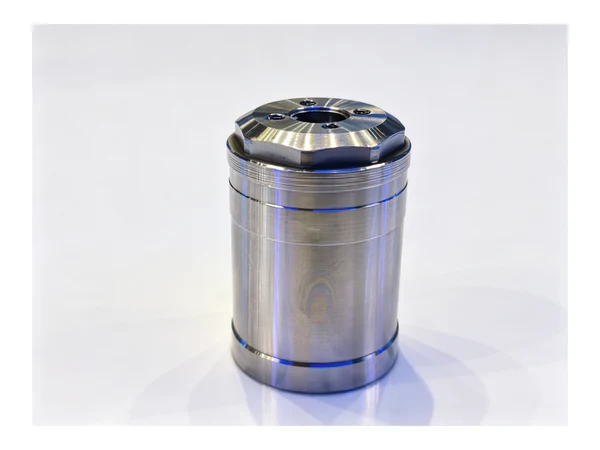
ग्रंथि एक छोटा सा हिस्सा है जो यह तय करता है कि सिलेंडर लीक हो रहा है या नहीं, क्योंकि यह रॉड सील को पकड़ता है और यह बैरल में फंस जाता है। इस पर दो विशेषताओं का सहमत होना ज़रूरी है: वह धागा जो बैरल से जुड़ता है, और सील बोर जिससे रॉड गुज़रती है। यदि धागा और बोर समाक्षीय नहीं हैं, तो ग्रंथि एक किनारे पर कस जाएगी और सील एक तरफ लोड हो जाएगी, और सिलेंडर उस तरफ रोएगा।
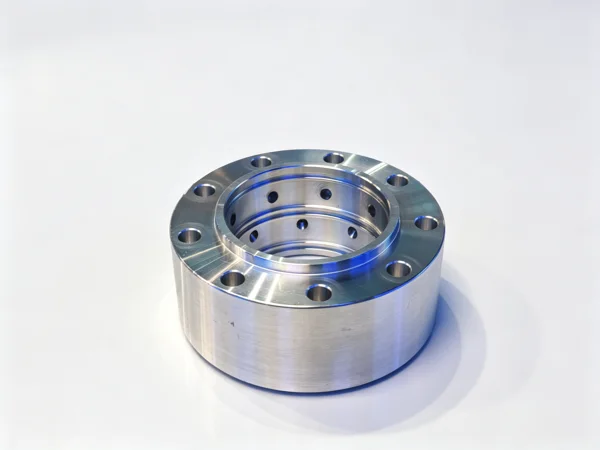
यही तर्क एंड कैप और माउंटिंग ब्लॉक्स पर भी लागू होता है। एक टोपी जिसमें एक पोर्ट, एक स्पिगोट और एक बोल्ट पैटर्न होता है, उसे इन तीनों को बैरल अक्ष के साथ समझौते में लाना होता है। जब वे सुविधाएँ अलग-अलग सेटअप से बाहर आती हैं, तो कैप नीचे की ओर झुक जाएगी, पोर्ट लाइन में आ जाएगा, और स्पिगोट अभी भी बैरल की दीवार को असमान रूप से लोड करेगा। ये सीलिंग और पोर्टिंग सतहें हमारे मशीनिंग हाइड्रोलिक वाल्व बॉडी गाइड में वर्णित समान परिवार हैं, और वे वाल्व और हाइड्रोलिक पार्ट्स पृष्ठ पर दुकान-फर्श की ओर से कवर किए गए हैं।
मिल-टर्न मशीन इस कार्य को क्यों बदल देती है?
ग्रंथियां और टोपियां उन पर मिल्ड फीचर्स के साथ नौकरियां बदल रही हैं। एक मिल-टर्न मशीन मुख्य स्पिंडल पर भाग को पकड़ती है, उस धुरी पर धागे और सील बोर को घुमाती है, और फिर पोर्ट, फ्लैट और बोल्ट छेद को बिना छोड़े मशीन बनाती है। सुविधाओं के बीच संबंध तब मशीन द्वारा निर्मित होता है, न कि किसी फिक्स्चर द्वारा, और यह बैच के पहले भाग से अंतिम तक नहीं जाता है।
एक सादे खराद पर, एक ही काम को एक ऑपरेशन में घुमाकर और हिस्से को मशीनिंग सेंटर या बंदरगाहों के लिए एक ड्रिल में ले जाकर किया जाता है। यह काम करता है, और इसी तरह बहुत सारी ग्रंथियां और टोपियां अभी भी बनाई जाती हैं, लेकिन केवल तभी जब दूसरा फिक्स्चर हर हिस्से पर समान कोणीय स्थिति को पुन: उत्पन्न करता है। एक फिक्स्चर जिसे लोड और अनलोड किया जाता है, वह सभी शिफ्ट नहीं करेगा, और त्रुटि भाग पर अदृश्य है।
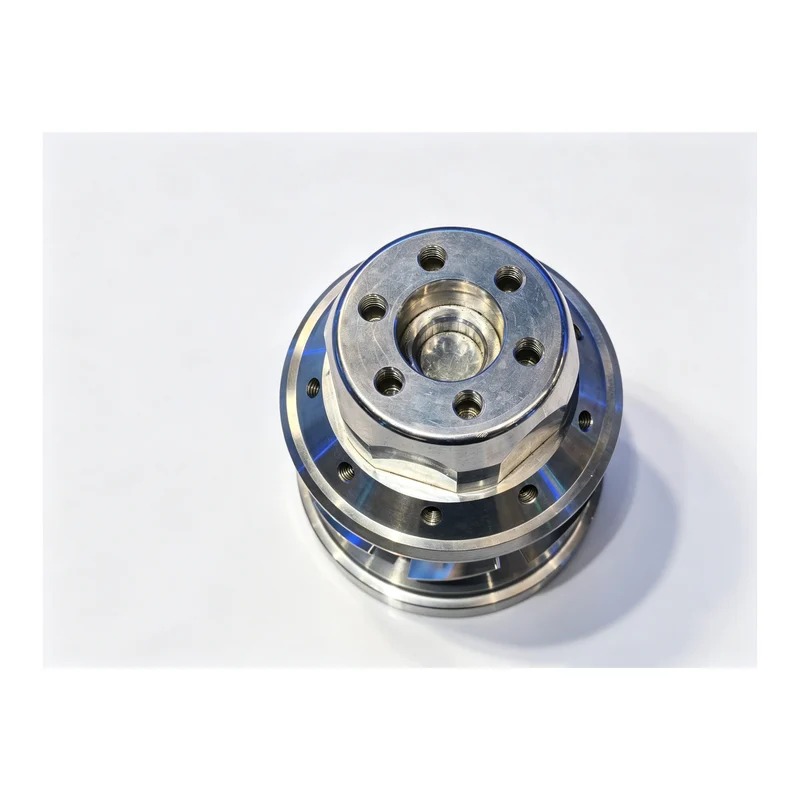
पिस्टन और सील खांचे
पिस्टन सिलेंडर का सबसे सरल दिखने वाला हिस्सा है और जिसे अक्सर सामान्य रूप से बनाया जाता है। इसके खांचे एक दूसरे के समानांतर, बोर अक्ष के वर्गाकार और चलने वाले व्यास के साथ संकेंद्रित होने चाहिए। सील एक खांचे में बैठती है, और एक खांचा जो अक्ष के वर्गाकार नहीं है, एक तरफ सील को निचोड़ देगा और इसे दूसरी तरफ से तेल पारित करने देगा।
पिस्टन लगभग हमेशा एक टर्निंग कार्य होता है। जो विशेषताएं मायने रखती हैं वे हैं खांचे की दीवारें और खांचे के तलवे, और वे एक ही सेटअप से काम करने वाले ग्रूविंग टूल द्वारा निर्मित होते हैं। नाली की चौड़ाई और नाली की स्थिति सील निर्माता की परवाह है, और दोनों पिस्टन के चलने वाले व्यास के समान संदर्भ में आते हैं।
मशीन का चयन भाग के आकार के अनुसार होता है
ऐसी कोई एक मशीन नहीं है जो पूरे सिलेंडर को अच्छे से बनाती हो। सही उत्तर यह है कि प्रत्येक भाग को देखें और पूछें कि कौन सी मशीन महत्वपूर्ण विशेषताओं को काटने के दौरान संदर्भ रखती है।
बैरल, छड़ और पिस्टन के लिए तिरछा बिस्तर खराद
एक CNC तिरछा बिस्तर खराद सिलेंडर में अधिकांश टर्निंग कार्य को कवर करता है। यह बैरल के बाहरी हिस्से, रॉड की स्टेप्ड प्रोफ़ाइल, पिस्टन और उसके खांचे, और ग्रंथि के धागे और सील बोर को मोड़ता है। स्लैंट बेड मशीनें गुरुत्वाकर्षण द्वारा चिप्स को काटने वाले क्षेत्र से दूर साफ करती हैं, जो सिलेंडर स्टील द्वारा उत्पादित लंबे, रेशेदार चिप्स पर मायने रखती है, और वे पूरे ऑपरेशन के दौरान भाग को एक अक्ष पर रखते हैं।
खराद का आकार औसत हिस्से के बजाय परिवार के सबसे लंबे हिस्से का रखें। एक सिलेंडर की दुकान जो केवल औसत बैरल में फिट होती है, लंबे-स्ट्रोक वाली नौकरियों को बंद कर देगी, और लंबे-स्ट्रोक वाली नौकरियां बिल्कुल वही हैं जो वापस आती हैं। भारी बैरल और लंबी छड़ों के लिए, स्थिर आराम और टेलस्टॉक वाला एक खराद व्यावहारिक विकल्प है, और TCK6050 जैसे मॉडल छोटी और मध्यम रेंज को कवर करते हैं जबकि TCK6350B हेवी-ड्यूटी स्लैंट बेड लेथ लंबा और भारी काम करता है।
मिल-टर्न जब भाग पोर्ट और पैड ले जाता है
जहां एक बैरल, एक ग्रंथि या एक टोपी बंदरगाहों, फ्लैटों या बोल्ट पैटर्न को ले जाती है, एक मशीन जो एक सेटअप में घूमती है और मिल करती है, संरेखण के पूरे प्रश्न को हटा देती है। एक Y-एक्सिस मिल-टर्न मशीन क्रॉस पोर्ट वाले ग्रंथियों और माउंटिंग पैड वाले कैप के लिए प्राकृतिक घर है, क्योंकि टर्न किए गए फीचर्स और मिल्ड फीचर्स उसी स्टेटमेंट से बने होते हैं जहां भाग है।
वेल्डेड और बोल्टेड असेंबलियों के लिए क्षैतिज मशीनिंग केंद्र
बड़े सिलेंडरों को अक्सर माउंटिंग ब्लॉक, ट्रूनियन या पैड के सेट के साथ वेल्डेड या बोल्ट बैरल से बनाया जाता है। वे हिस्से गोल के बजाय बॉक्स के आकार के होते हैं, और उन तक कई तरफ से पहुंचा जाता है। एक क्षैतिज मशीनिंग केंद्र भाग को एक चेहरे पर बैठने देता है और तालिका को अनुक्रमित करके कई तरफ से मशीनीकृत किया जाता है, इसलिए बोर, पैड और बोल्ट पैटर्न एक समन्वय प्रणाली से आते हैं। लंबे या गहरे बोर के लिए, डीप-होल बोरिंग और मिलिंग मशीन वह संस्करण है जो भाग के आसपास के बजाय अंदर तक पहुंचता है।
यदि आप सिलेंडर या मशीनीकृत आवास के लिए उन दो परिवारों की तुलना कर रहे हैं, तो वही तर्क हमारे गाइड में बॉक्स और आवास भागों के लिए एक मशीनिंग केंद्र चुनना, और एक मिल-टर्न मशीन के खिलाफ CNC खराद की तुलना पर अधिक विस्तार से बताया गया है।
सामग्री और कटिंग नोट्स
बैरल आमतौर पर ठंडे खींचे गए स्टील ट्यूब से या खोखले बार से, सादे कार्बन या कम-मिश्र धातु ग्रेड में बनाए जाते हैं जो साफ-सुथरे होते हैं। ट्यूब या तो कच्चे बोर के रूप में या पक्के बोर के रूप में आती है, और दोनों के बीच चयन यह तय करता है कि दुकान को कितनी बोरिंग करनी है। एक ऑन्ड ट्यूब उसके अंदरूनी व्यास और उसकी सीधीता के लिए खरीदी जाती है; एक कच्ची ट्यूब उसकी कीमत पर खरीदी जाती है और घर में ही तैयार की जाती है।
छड़ें मध्यम-कार्बन या मिश्र धातु इस्पात से बनाई जाती हैं, जिन्हें अक्सर चलने वाली सतह के समाप्त होने से पहले कठोर या प्रेरण-कठोर किया जाता है। कठोर स्टील एक खराद पर अक्षम्य है, क्योंकि काटने की धार एक सतह पर भरी हुई है जो इसे दूर धकेलना चाहती है। यह एक मशीनी निर्णय से अधिक एक टूलींग और दृष्टिकोण निर्णय है, और इसका मतलब आमतौर पर बड़े स्पिंडल के बजाय कट की छोटी गहराई और एक कठोर सेटअप होता है।
कैप, ग्रंथियां और माउंटिंग ब्लॉक अक्सर कास्टिंग या फोर्जिंग होते हैं। लोहे की मशीनें अच्छी तरह से ढल जाती हैं, एक चिप को तोड़ देती है और अच्छी फिनिश ले लेती है, और एकमात्र वास्तविक लागत हाउसकीपिंग है। स्टील कैप्स बाधित कटौती और एक कठिन सामग्री लाते हैं, जिसका उत्तर आम तौर पर मशीन की पसंद के बजाय टूल ग्रेड द्वारा दिया जाता है। एल्युमीनियम कैप हल्के मशीनरी पर दिखाई देते हैं और विपरीत समस्या हैं: नरम, चिपचिपा, और यदि उपकरण काटने के बजाय रगड़ता है तो काटने के किनारे पर चिप्स वेल्डिंग होने का खतरा होता है।
फिक्स्चर और सेटअप अनुशासन
सिलेंडर के काम में, फिक्सचर ने मशीन के काम करने से बहुत पहले परिणाम तय कर लिया। कुछ आदतें उन दुकानों को अलग करती हैं जिनके सिलेंडर होल्ड होते हैं उन दुकानों से जिनके सिलेंडर वापस आते हैं।
- प्रत्येक ऑपरेशन पर तैयार डेटाम से कार्य करें। यदि पहला भाग तैयार बोर से सेट किया गया है, तो अंतिम भाग भी होना चाहिए, और शिफ्ट में हर किसी को पता होना चाहिए कि वह कौन सी सतह है।
- स्थिर आराम के लिए सपोर्ट बैंड को जल्दी से घुमाएं और इसे साफ रखें। स्थिर विश्राम उतना ही अच्छा होता है जितनी सतह पर वह चलता है।
- इतना स्टॉक छोड़ दें कि फिनिशिंग कट्स ने जो कुछ भी क्लैंपिंग किया है उसे हटा दें। पतली दीवार वाले बैरल और एल्युमीनियम कैप पर, हिस्सा खुलने के बाद वापस आ जाता है और आखिरी कट एक ऐसे आकार में हो जाता है जो अब मौजूद नहीं है।
- धागे और मेटिंग बोर को एक ही सेटअप से काटें। यह एक ऐसी आदत है जो अधिकांश ग्रंथि लीक को दूर कर देती है।
- भाग परिवार के लिए सेटअप रिकॉर्ड करें. अगला ऑर्डर आम तौर पर एक अलग स्ट्रोक वाला एक ही सिलेंडर होता है, और सेटअप काम का महंगा हिस्सा है।
ग्राहक वास्तव में क्या मापता है
जब एक सिलेंडर को अस्वीकार कर दिया जाता है, तो दुकान द्वारा जांचे गए आयामों पर इसे शायद ही कभी खारिज किया जाता है। ग्राहक इसे स्थापित करता है, इसे चलाता है, और देखता है कि क्या छड़ी बहती है, क्या सील रोती है, और क्या ग्रंथि ढीली होती है। वे असेंबली-स्तरीय परिणाम हैं, और वे किसी एक आयाम के बजाय भागों के बीच संबंधों द्वारा निर्मित होते हैं।
एक मशीनिंग दुकान के लिए व्यावहारिक निष्कर्ष यह है कि सिलेंडर को एक परिवार के रूप में माना जाए और उसके अंदर के रिश्तों को नियंत्रित किया जाए। बोर और अंतिम धागे को एक संदर्भ पर रखें। रॉड अक्ष और आंख को एक संदर्भ पर रखें। ग्रंथि धागा और सील बोर को एक संदर्भ पर रखें। कैप स्पिगोट, पोर्ट और बोल्ट पैटर्न को एक संदर्भ पर रखें। ऐसा करें, और दुकान को समस्या से बाहर निकलने के तरीके का निरीक्षण किए बिना सिलेंडर को असेंबल और होल्ड कर दिया जाएगा।
अक्सर पूछे जाने वाले प्रश्नों
क्या बैरल बोर और अंतिम धागे को एक ही मशीन पर मशीनीकृत किया जा सकता है?
छोटे या मध्यम बैरल पर, हाँ। बोरिंग बार के साथ एक खराद एक सेटअप से बोर और अंतिम सुविधाओं को ले सकता है, जो सबसे साफ व्यवस्था है। एक लंबे बैरल पर बोर को आम तौर पर एक अलग ऑपरेशन के रूप में ऑनिंग या स्काइविंग द्वारा समाप्त किया जाता है, और फिर अंतिम विशेषताओं को तैयार बोर से डेटाम के रूप में बदल दिया जाता है ताकि दोनों अभी भी सहमत हों।
आप एक लंबे बैरल को सीधा कैसे रखते हैं?
इसका समर्थन करके. मुड़े हुए सपोर्ट बैंड पर स्थिर आराम और ठीक से बैठा हुआ टेलस्टॉक डेटा काटने में किसी भी बदलाव की तुलना में सीधेपन के लिए अधिक काम करता है। संतुलित क्रम में रफ़िंग करना, ताकि ट्यूब केवल एक तरफ से न कटे, लगभग उतना ही मायने रखता है।
क्या आप बोर को तेज़ करते हैं या रोलर से उसे जलाते हैं?
रोलर बर्निशिंग, आमतौर पर स्काइविंग के साथ मिलकर, मोटी दीवार वाले बैरल के लिए उपयुक्त होती है जहां ट्यूब अपना आकार बनाए रखती है और दुकान एक तेज़, कठोर, चिकनी बोर चाहती है। ऑनिंग पतली दीवार वाले बैरल और बोर के लिए उपयुक्त है जिन्हें वेल्डिंग के बाद ज्यामिति को सही करने की आवश्यकता होती है, क्योंकि यह सामग्री को धीरे-धीरे और नियंत्रण में हटा देता है।
क्या छड़ और उसकी आँख को एक ही सेटअप में घुमाया जा सकता है?
हाँ, और यह होना चाहिए. रॉड अक्ष के समान संदर्भ से आंख की मशीनिंग आंख को अक्ष पर वर्गाकार रखती है, जो सील को साइड लोड से बचाती है। पहले रॉड को घुमाना और आंख को एक अलग सेटअप से मिलाना वह जगह है जहां आमतौर पर संरेखण खो जाता है।
बैरल किस सामग्री से बना होना चाहिए?
सादे कार्बन या निम्न-मिश्र धातु ग्रेड में ठंड से खींची गई स्टील ट्यूब सामान्य उत्तर है, जिसे या तो कच्चे बोर के रूप में या तैयार हॉनड ट्यूब के रूप में खरीदा जाता है। यह निर्णय ग्रेड के बारे में कम, बल्कि इस बारे में है कि क्या दुकान घर में ही ट्यूब बोर करना चाहती है या उसके चारों ओर तैयार बोर और मशीन खरीदना चाहती है।
एक सिलेंडर परिवार के माध्यम से काम करना?
यदि आप एक सिलेंडर, एक ग्रंथि या कैप्स का एक सेट उद्धृत कर रहे हैं और जानना चाहते हैं कि कौन सी मशीन पूरे परिवार में संबंध रखती है, तो सामग्री और मात्रा के साथ भागों का चित्र या फोटो भेजें। हम एक प्रक्रिया मार्ग और आपके द्वारा वास्तव में चलाए जाने वाले भागों के आकार की मशीन अनुशंसा के साथ वापस आएंगे।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
आप अपनी ड्राइंग अपलोड भी कर सकते हैं और हमारी प्रक्रिया टीम से एक मशीनिंग योजना और एक कोटेशन प्राप्त कर सकते हैं।