CNC मशीनिंग मोल्ड बेस: प्रक्रिया और मशीनें
मोल्ड कार्य को आमतौर पर कैविटी कार्य के रूप में वर्णित किया जाता है, लेकिन मोल्ड शॉप में अधिकांश घंटे कैविटी ले जाने वाली प्लेटों में खर्च होते हैं। बेस मोटी स्टील प्लेटों का एक ढेर होता है जिसे सपाट, समानांतर और चौकोर खत्म करना होता है, इसमें जेबें होती हैं जो बिना हिले-डुले इन्सर्ट को सीट देती हैं और गाइड बोर होते हैं जो हर बार उपकरण बंद होने पर दोनों हिस्सों को लाइन में वापस लाते हैं। जब कोई प्लेट सपाट नहीं होती है, तो उस पर लगी कोई भी चीज़ भी सपाट नहीं होगी, और फिटर ही इसका पता लगाता है।
यह मार्गदर्शिका कार्य के प्लेट पक्ष के बारे में है: एक मोल्ड बेस को वास्तव में क्या करना है, इसमें शामिल स्टील्स, वह क्रम जो मशीनिंग के माध्यम से एक बड़ी प्लेट को स्थिर रखता है, इसके लिए आवश्यक वर्कहोल्डिंग और हम इस पर कौन सी मशीनें लगाएंगे। यदि आप कैविटी को उसके चारों ओर की प्लेट के बजाय स्वयं काट रहे हैं, तो हमारी कैविटी मशीनिंग को ढालने की मार्गदर्शिका उस मार्ग को कवर करती है; यह बेस, प्लेट और गाइड सिस्टम पर रहता है।
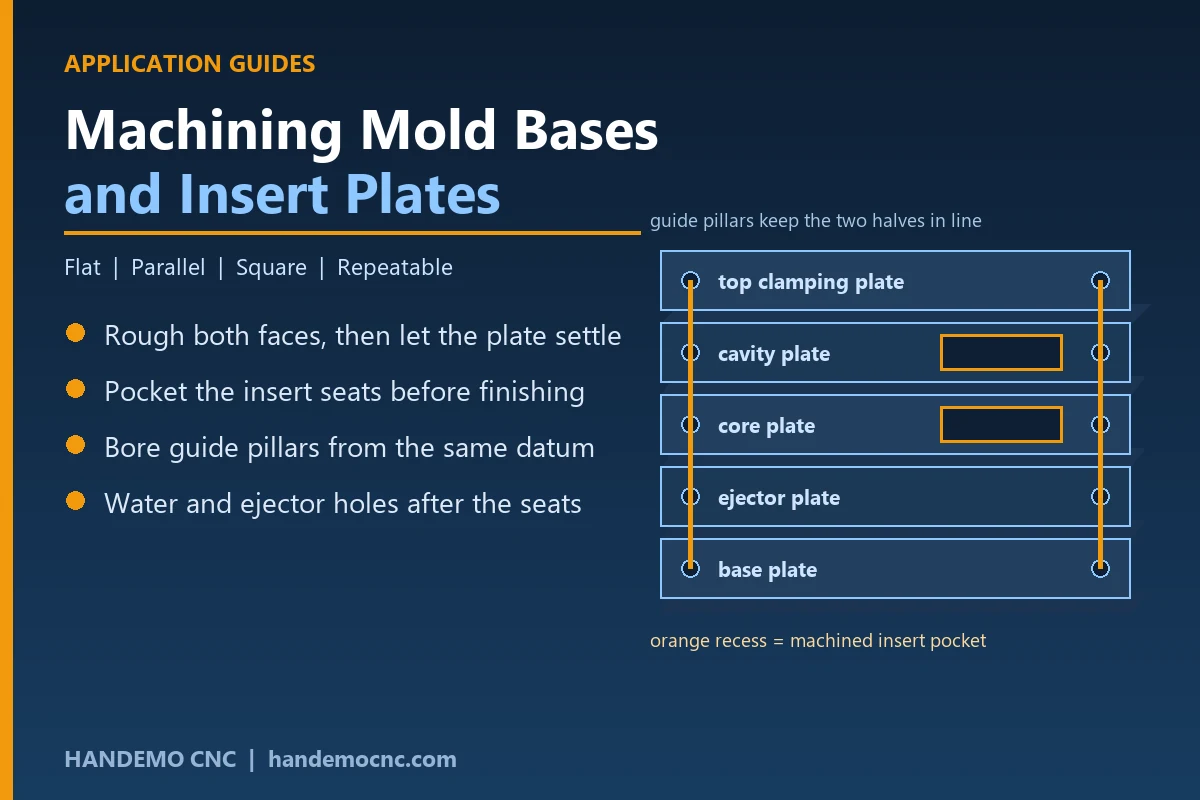
मोल्ड बेस को क्या करना होता है
आधार एक फ्रेम है जिसमें एक साथ कई कार्य होते हैं। इसमें कैविटी और कोर इंसर्ट को एक-दूसरे के साथ एक निश्चित संबंध में रखना होता है, हर चक्र पर हिस्सों को लाइन में निर्देशित करना होता है, इजेक्टर सिस्टम को ले जाना होता है, और पानी के सर्किट प्रदान करने होते हैं जो उपकरण से गर्मी खींचते हैं। प्रत्येक कर्तव्य एक अलग सुविधा पर निर्भर करता है, और मशीनिंग अनुक्रम में प्रत्येक सुविधा का अपना स्थान होता है।
चेहरे सबसे ज्यादा मायने रखते हैं. स्थिर और गतिमान आधे हिस्से अपने अलग-अलग चेहरों के माध्यम से एक-दूसरे को संदर्भित करते हैं, इसलिए प्रत्येक प्लेट के बाहरी चेहरे सपाट और एक-दूसरे के समानांतर होने चाहिए। यदि वे नहीं हैं, तो असेंबली के समय प्लेट चमक जाती है या बिखर जाती है, और आधार का चमकना इस बात का संकेत है कि मशीनिंग कभी समाप्त नहीं हुई थी।
इसके बाद सीटें आती हैं: जेबें जो इन्सर्ट रखती हैं, गाइड पिलर और बुशिंग बोर, और इजेक्टर और वॉटर होल का पैटर्न। जेबें तय करती हैं कि कैविटी कहां बैठती है और यह कितनी अच्छी तरह से समर्थित है। गाइड बोर यह तय करते हैं कि हर बार आधे भाग पंक्तिबद्ध होते हैं या नहीं। एक जेब जो थोड़ी उदार होती है, इंजेक्शन के दबाव में इन्सर्ट को शिफ्ट होने देती है; जैसे ही उपकरण बंद होता है, एक गाइड बोर मशीन से बंद स्थिति में हिस्सों को बग़ल में खींचता है।
स्टील्स आप देखेंगे
अधिकांश आधार टूल स्टील के बजाय सादे या पूर्व-कठोर प्लेट से काटे जाते हैं, क्योंकि प्लेट हिस्सा नहीं बनाती है, इंसर्ट बनाता है। आम विकल्प छोटे उपकरणों और प्रोटोटाइप के लिए कम या मध्यम कार्बन प्लेट हैं, एक पूर्व-कठोर प्लेट जहां जेब और गाइड बोर बार-बार क्लैंपिंग देखेंगे, और उन उपकरणों के लिए स्टेनलेस प्लेट जो संक्षारक पॉलिमर चलाते हैं या रन के बीच आर्द्र भंडारण में बैठते हैं।
- प्रोटोटाइप टूल और शॉर्ट-रन बेस के लिए माइल्ड स्टील प्लेट
- उत्पादन आधारों के लिए पूर्व-कठोर प्लेट जिन्हें बार-बार इकट्ठा किया जाता है और अलग किया जाता है
- संक्षारक रेजिन और चिकित्सा या खाद्य-संपर्क टूलींग के लिए स्टेनलेस प्लेट
- कठोर आवेषण और गाइड खंभे, प्लेटों में फिट होते हैं जो उनके चारों ओर नरम रहते हैं
ग्रेड से अधिक प्लेट की स्थिति पहले ऑपरेशन को तय करती है। हॉट-रोल्ड प्लेट एक त्वचा के साथ आती है और इसमें तनाव बंद होता है। यदि आप एक चेहरे से त्वचा हटाते हैं और दूसरे से नहीं, तो संतुलन बदल जाता है और प्लेट झुक जाती है। दोनों चेहरों को एक ही क्लैम्पिंग में काटना, और बाद में फिनिशिंग पास के लिए हल्का भत्ता छोड़ना, एक प्लेट को पॉकेट में डालने के बाद हिलने से रोकता है।
संचालन का क्रम
आधार पर अनुक्रम प्राथमिकता का विषय नहीं है। यह वह है जो अंतिम ऑपरेशन समाप्त होने पर भाग को सपाट रखता है।
पहले दोनों के चेहरे खुरदुरे
एक क्लैंपिंग में दोनों चेहरों को खुरदरा करें ताकि प्लेट अपना तनाव समान रूप से छोड़ दे, फिर इसे खत्म करने से पहले व्यवस्थित होने दें। भारी स्टॉक हटाना शुरुआत में होता है, जबकि प्लेट अभी भी मोटी और कड़ी होती है, जेबें काटने के बाद नहीं। जहां प्लेट बड़ी होती है, वहां एक स्थिर स्टेप-ओवर पर एक से अधिक पास में रफिंग कट लेना एक भारी पास की तुलना में स्थिरता पर आसान होता है।
सम्मिलित सीटों को पॉकेट में डालें
इन्सर्ट पॉकेट को आम तौर पर चेहरे के खुरदुरे होने और प्लेट के जमने के बाद मशीनीकृत किया जाता है। उन्हें लंबी पहुंच के बजाय एक कठोर उपकरण और नियंत्रित स्टेप-ओवर से काटें, क्योंकि लचीले उपकरण से काटी गई पॉकेट दीवार उसके ऊपर की सतह पर सीधी नहीं बैठेगी। जहां जेब में एक आंतरिक कोना होता है, जहां घूमने वाला कटर नहीं पहुंच सकता है, उस कोने को ईडीएम के लिए छोड़ दिया जाता है या हाथ से तैयार किया जाता है, और प्लेट को तार मशीन में जाने से पहले टूलमेकर के साथ सहमत होना उचित है।
गाइड पिलर और बुशिंग होल्स को बोर करें
गाइड बोर पूरे उपकरण का संरेखण है, इसलिए महत्वपूर्ण विशेषताओं में से उन्हें सबसे अंत में मशीनीकृत किया जाता है और जेब के समान आधार से बनाया जाता है। प्लेट को हटाने के बाद दूसरी मशीन के बजाय उन्हें उसी सेटिंग में बोर करना, काम में सबसे सस्ता बीमा है। बोरों को आमतौर पर एक बोरिंग हेड के साथ समाप्त किया जाता है या उस खंभे के अनुरूप बनाया जाता है जिसे दबाया जाएगा, और फिट इतना कड़ा होना चाहिए कि खंभे को पकड़ कर रखा जा सके और साथ ही प्लेट को विकृत किए बिना इसे दबाया जा सके।
जल रेखाएं, इजेक्टर छेद और टैप की गई विशेषताएं
पानी की लाइनें और इजेक्टर छेद सीटों का अनुसरण करते हैं, ताकि एक घूमने वाली ड्रिल तैयार बोर को नुकसान न पहुंचा सके या पॉकेट दीवार में न टूट जाए। क्रॉस-ड्रिल किए गए सर्किट को सिरों पर प्लगिंग की आवश्यकता होती है, और उपकरण द्वारा पहले ही बैच चलाने के बाद अवरुद्ध लाइन ढूंढने के बजाय असेंबली से पहले सर्किट को हवा से साबित करना उचित होता है।
एक बड़ी प्लेट पर वर्कहोल्डिंग
बड़ी प्लेटें ऐसे हिस्से हैं जिन्हें क्लैम्पिंग द्वारा ही फ्लैट से मशीनीकृत किए जाने की सबसे अधिक संभावना होती है। एक प्लेट को टेबल पर जोर से दबाया जाता है जो सही नहीं है, उसे क्लैंप की स्थिति में काटा जाएगा, फिर क्लैंप के उतरते ही वापस स्प्रिंग कर दिया जाएगा, और त्रुटि केवल असेंबली में दिखाई देगी।
तीन आदतें अधिकांश जोखिम को कवर करती हैं। प्लेट को उसके पूरे क्षेत्र में सुमेलित समानताएं या वर्गाकार उप-प्लेट से सहारा दें, ताकि दो संपर्क बिंदुओं के बीच कुछ भी सेतु न बने। क्लैंपिंग को स्पैन के बीच के बजाय कठोर बिंदुओं पर रखें, और हल्के दबाव के साथ फिनिशिंग पास लें। और एक प्लेट के लिए जिसे दोनों तरफ तक पहुंचने के लिए मोड़ना पड़ता है, एक जोड़ी किनारों की मशीन बनाएं या नरम जबड़े का उपयोग करें ताकि दूसरा सेटअप हर बार उसी संदर्भ पर दोहराया जाए।
जहां एक प्लेट अपने पदचिह्न के सापेक्ष पतली होती है, एक चुंबकीय टेबल या एक वैक्यूम प्लेट पूरे चेहरे पर पकड़ फैलाती है और स्थानीय दबाव बिंदुओं को पूरी तरह से हटा देती है। एक ही परिवार के आधारों को बार-बार चलाने वाली दुकान के लिए, निश्चित स्टॉप के साथ एक समर्पित फिक्स्चर पहले बैच के अंदर खुद के लिए भुगतान करता है।
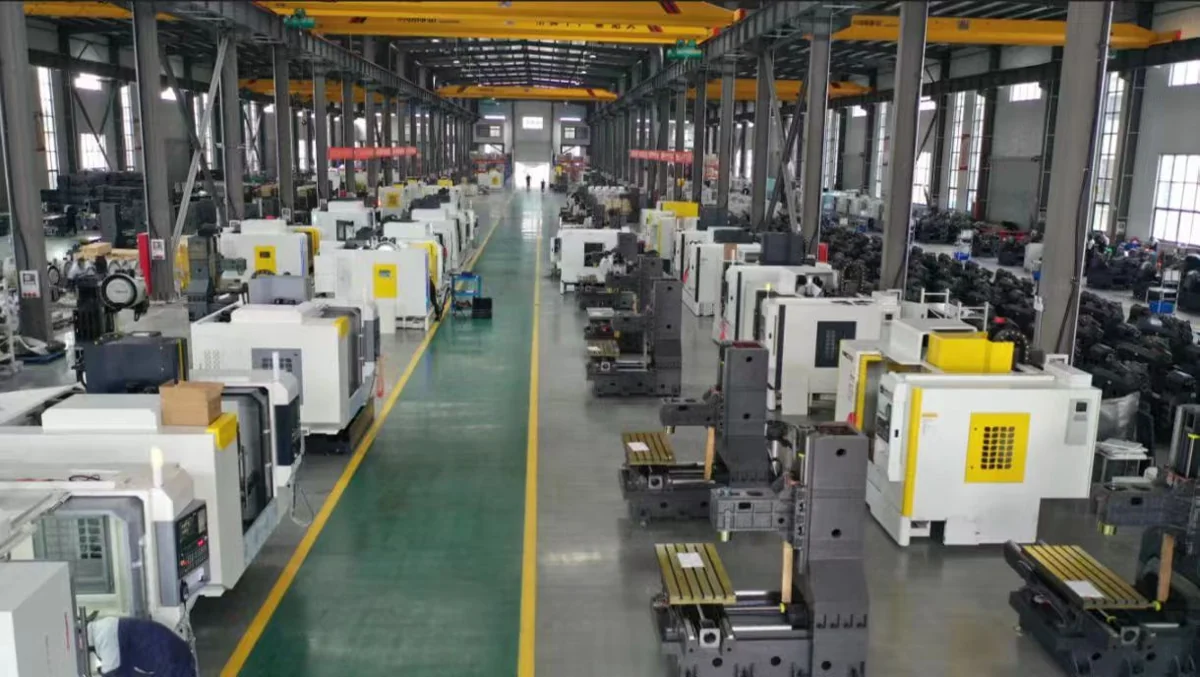
बेस वर्क के लिए हम मशीनें उद्धृत करेंगे
बेस का काम ज्यादातर एक प्लेट पर फेस मिलिंग, पॉकेटिंग और बोरिंग होता है जो लंबी होने के बजाय चौड़ी होती है, जो कुछ सेटिंग्स में प्लेट को कवर करने के लिए पर्याप्त टेबल और यात्रा के साथ एक ऊर्ध्वाधर मशीनिंग केंद्र की ओर इशारा करती है। हमारी श्रेणी में VMC1370D वह मशीन है जिसे हम पहले देखेंगे: यह मोल्ड और डाई समूह में बनाई गई है, जिसमें एक बड़े आधार के लिए टेबल और पॉकेट दीवारों को खत्म करने के लिए स्पिंडल है। छोटे बेस और इन्सर्ट सीटें VMC1160 पर आराम से फिट हो जाती हैं।
जहां जेबें गहरी हैं, या हिस्से में ऐसी विशेषताएं हैं जो किनारे से सबसे अच्छी तरह से पहुंचती हैं, एक क्षैतिज मशीन सेटिंग्स की संख्या को कम कर देती है। HMC800DT पैलेट को अनुक्रमित करता है ताकि आधार के कई चेहरों को प्लेट को जारी किए बिना मशीनीकृत किया जा सके, जो चेहरे, जेब और गाइड बोर को एक दूसरे से संबंधित रखता है। उन प्लेटों के लिए जो कोणीय स्लाइड, लिफ्टर या त्रि-आयामी जल सर्किट ले जाती हैं, एक पांच-अक्ष प्लेटफ़ॉर्म बिना किसी विशेष स्थिरता के कोणीय कार्य को पूरा करता है, और HTMC800T उस आकार के परिवारों को कवर करता है।
जब आधार मात्रा में उत्पादित होते हैं, तो बाधा आमतौर पर काटने के बजाय लोड हो रही होती है। एक गैन्ट्री लोडर या एक पैलेट पूल एक प्लेट को मशीनीकृत करने की सुविधा देता है जबकि दूसरी को सेट किया जाता है, और चूंकि आधार भारी होता है और हाथ से उठाने में अजीब होता है, यह बिल्कुल उसी तरह का हिस्सा है जो स्वचालन के लिए उपयुक्त है। हम जो नियम लागू करेंगे वह उस प्लेट जॉब को स्वचालित करने के लिए है जो पहले से ही साफ-सुथरी चल रही है, न कि वह जिसकी प्रक्रिया अभी भी बदली जा रही है।
शिपिंग से पहले असेंबली की जाँच करना
अंतिम कट लगने पर आधार समाप्त नहीं होता है। यह तब समाप्त होता है जब प्लेटें एक साथ आती हैं और गाइड सिस्टम बिना बंधन के स्लाइड करता है। असेंबली में अलग होने वाले चेहरों को एक सीधे किनारे या एक सतह प्लेट के खिलाफ जांचा जाता है, दो कोनों के बजाय इसके पूर्ण आधार पर सम्मिलित सीटों की पुष्टि करने के लिए जेबों को नीला कर दिया जाता है, और गाइड स्तंभों को प्लेटों को बंद करके और नीचे खींचे गए स्क्रू के साथ मुक्त गति के लिए जांचा जाता है।
ऐसी सीट ढूंढना जो केवल दो कोनों को छूती हो, प्रेस की तुलना में मशीन की दुकान में बहुत सस्ता है। असेंबली क्षेत्र के बगल में एक सतह प्लेट और एक स्पॉटिंग प्रेस रखना, और प्रत्येक उपकरण के लिए सीट संपर्क रिकॉर्ड करना, एक व्यक्तिपरक "यह सही लगता है" को अगली शिफ्ट में दोहराने वाली चीज़ में बदल देता है।
अक्सर पूछे जाने वाले प्रश्न
क्या मोल्ड बेस को स्टैक के बजाय एक ही प्लेट से तैयार किया जा सकता है?
छोटे उपकरण कभी-कभी एक ब्लॉक से काटे जाते हैं, लेकिन एक स्टैक्ड बेस को मशीन बनाना आसान होता है, जब एक प्लेट खराब हो जाती है तो उसे बनाए रखना आसान होता है, और जब भाग बदलता है तो उसे संशोधित करना आसान होता है। उत्पादन में किसी भी चीज़ के लिए, स्टैक व्यावहारिक मार्ग है।
चेहरे ख़त्म होने से पहले जेबें काटनी चाहिए या बाद में?
चेहरों के खुरदुरे हो जाने और प्लेट के जम जाने के बाद पॉकेट, लेकिन पॉकेट और बोर तैयार होने तक चेहरों पर फिनिशिंग पास छोड़ दें। इस तरह से संदर्भ चेहरों को प्लेट से अंतिम रूप से मशीनीकृत किया जाता है क्योंकि यह अंततः अस्तित्व में होगा।
आप एक बड़ी प्लेट को झुकने से कैसे रोकते हैं?
एक ही क्लैम्पिंग में दोनों किनारों को रफ़ करें, प्लेट को व्यवस्थित होने दें, क्लैम्प होने पर इसे पूरी तरह से सहारा दें और हल्के दबाव के साथ समाप्त करें। अधिकांश झुकाव असमान तनाव मुक्ति और क्लैम्पिंग से होता है, कटर से नहीं।
क्या आधार को क्षैतिज मशीनिंग केंद्र की आवश्यकता है?
केवल तभी जब ज्यामिति इसके लिए कहे। एक तरफ जेब और छेद वाली एक सपाट प्लेट एक ऊर्ध्वाधर मशीन पर अच्छी तरह से चलती है। जहां भाग कई चेहरों पर महत्वपूर्ण विशेषताएं रखता है, क्षैतिज पर अनुक्रमण प्लेट को फिर से दबाए बिना उन्हें संबंधित रखता है।
आधार उद्धृत करने के लिए आपको क्या चाहिए?
पॉकेट और बोर स्थिति के साथ प्लेट ड्राइंग, प्लेट सामग्री और स्थिति, सीटों के लिए इन्सर्ट आकार और उपकरणों की वार्षिक संख्या। इसके साथ हम ऑपरेशन अनुक्रम, वर्कहोल्डिंग और हमारी सीमा में चक्र को ले जाने वाली मशीन का प्रस्ताव कर सकते हैं।
हमें वह प्लेट भेजें जिसे आप बनाने का प्रयास कर रहे हैं
ड्राइंग, सामग्री की स्थिति और वार्षिक मात्रा भेजें, और हम अपनी सीमा से ऑपरेशन अनुक्रम, फिक्स्चर और मशीन के साथ वापस आएंगे जो काम में फिट बैठता है। Handemo 2008 से मशीन टूल्स का निर्माण कर रहा है और 220,000 वर्ग मीटर के प्लांट से 150 से अधिक देशों में खरीदारों को आपूर्ति करता है, इसलिए हम आपको बताएंगे कि वॉल्यूम से मेल नहीं खाने वाली सेल बेचने के बजाय एक साधारण स्थिरता के साथ ऊर्ध्वाधर मशीन पर कौन सा आधार रहना चाहिए। हमारा मोल्ड एंड डाई मैन्युफैक्चरिंग पेज उन मशीन परिवारों को सूचीबद्ध करता है जिन्हें हम इस काम के लिए बनाते हैं, और एप्लिकेशन गाइड का व्यापक सेट पड़ोसी भाग परिवारों को कवर करता है।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग मोल्ड कैविटी और इलेक्ट्रोड | CNC बियरिंग और फ्लैंज हाउसिंग के लिए मशीनिंग गाइड | वीएमसी बनाम एचएमसी: मशीनिंग केंद्र कैसे चुनें