CNC मशीनिंग स्टीयरिंग नक्कल्स: प्रक्रिया और मशीनें
किसी मशीनिस्ट से पूछें कि कौन सा ऑटोमोटिव पार्ट पकड़ना सबसे अजीब है और उत्तर शायद ही कभी ब्लॉक या सिलेंडर हेड होगा। यह स्टीयरिंग पोर है. यह गोल नहीं है, इसलिए चक के पास पकड़ने के लिए कुछ भी नहीं है। यह एक साफ डिब्बा नहीं है, इसलिए वाइस के पास बैठने के लिए कुछ भी सपाट नहीं है। और दो विशेषताएं जो यह तय करती हैं कि कार सीधी चलेगी या नहीं - शीर्ष पर स्ट्रट बोर और नीचे हब बोर - को पहिया चलने से पहले एक दूसरे के साथ और ब्रेक माउंटिंग फेस के साथ लाइन में आना होगा। होल्डिंग गलत होने पर हिस्सा अभी भी बेंच पर निरीक्षण से गुजरता है, फिर संरेखण रैक पर खींचता है।
यह विशिष्ट भागों के लिए CNC मशीनिंग समाधान पर हमारी श्रृंखला का तीसरा लेख है। यहां हम स्टीयरिंग पोर, स्पिंडल बॉडी और उनके साथ जाने वाले छोटे मुड़े हुए हिस्सों को देखते हैं: हिस्सा वास्तव में क्या है, सेटअप स्पिंडल गति से अधिक क्यों मायने रखता है, और कौन सी मशीनें वास्तव में काम के लिए उपयुक्त हैं।
स्टीयरिंग नकल वास्तव में क्या है?
स्टीयरिंग नक्कल (जिसे स्पिंडल बॉडी, व्हील कैरियर या अपराइट भी कहा जाता है) सस्पेंशन और व्हील के बीच का जोड़ है। मैकफ़र्सन स्ट्रट के अगले सिरे पर स्ट्रट सबसे ऊपर, बॉल जॉइंट और टाई रॉड आर्म किनारे पर और हब और ब्रेक कैलीपर नीचे की ओर होता है। डबल-विशबोन कार पर यह स्ट्रट क्लैंप के बजाय ऊपर और नीचे बॉल जॉइंट के साथ ऊंची खड़ी होती है।
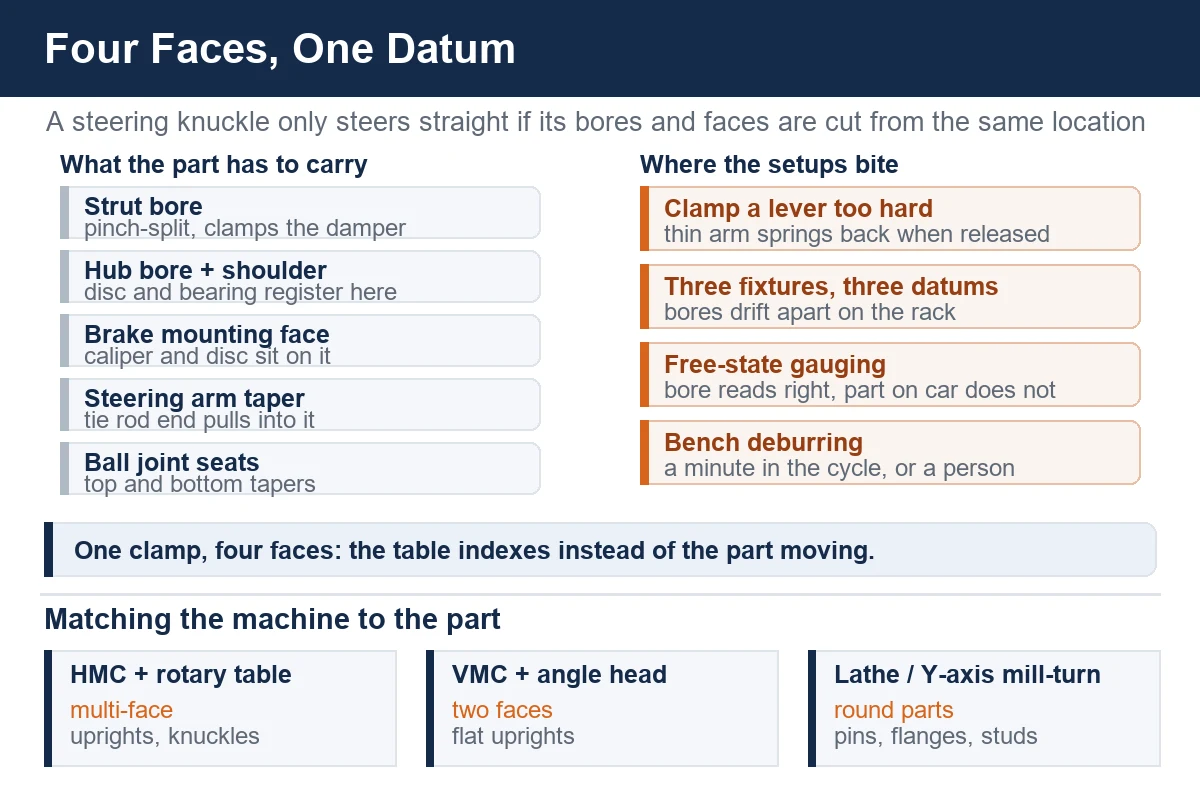
आकार ही इसे कठिन बनाता है। पोर एक ढलाई या फोर्जिंग है जिसमें तीन या चार कार्यात्मक क्षेत्र होते हैं जो अलग-अलग दिशाओं की ओर इशारा करते हैं:
- एक ऊर्ध्वाधर या लगभग-ऊर्ध्वाधर स्ट्रट बोर, अक्सर विभाजित हो जाता है ताकि एक क्लैंप बोल्ट डैम्पर बॉडी को पिंच कर सके
- कंधे के साथ एक हब बोर और उसके चारों ओर ब्रेक माउंटिंग फेस
- टाई रॉड सिरे के लिए एक पतला छेद वाला स्टीयरिंग आर्म
- एक या दो बॉल जॉइंट सीटें, कभी-कभी टेपर पर भी
इनमें से किसी को भी एक दूसरे से सीधी रेखा में मशीनीकृत नहीं किया जा सकता है, और यही पूरी समस्या है। एक ऊर्ध्वाधर मशीनिंग केंद्र पर प्रत्येक चेहरे का मतलब एक नया फिक्स्चर और एक नया डेटाम होता है। रोटरी टेबल वाली एक क्षैतिज मशीन पर, टेबल के अनुक्रमित होने पर भाग वहीं रह सकता है, जहां इसे क्लैंप किया गया था, यही कारण है कि पोर और समान स्टीयरिंग और सस्पेंशन भाग आमतौर पर क्षैतिज मशीन का काम करते हैं।
सामग्री आप देखेंगे
सामग्री टूलींग और क्लैम्पिंग को चलाती है, इसके विपरीत नहीं:
तन्य लौह (गांठदार कच्चा लोहा)
वॉल्यूम पोर के लिए अभी भी डिफ़ॉल्ट। यह आकार के करीब ढलता है, अच्छी मशीन बनाता है और कंपन को कम करता है। त्वचा अपघर्षक और अक्सर कठोर होती है, इसलिए पहला पास पैमाने को काटता है और दूसरा पास लोहे को काटता है। क्योंकि यह एक पतली, हाथ के आकार की कास्टिंग है, क्लैंपिंग बल दुश्मन है: इसे निचोड़ें और बोर हिल जाएंगे। लचीले लोहे की दुकान में अधिकांश पोर स्क्रैप एक क्लैंपिंग त्रुटि है, उपकरण त्रुटि नहीं।
कच्चा या जाली इस्पात
भारी वाहनों और प्रदर्शन अनुप्रयोगों पर उपयोग किया जाता है। जालीदार पोर में सख्त दाने और सख्त त्वचा होती है। वे डालने में सख्त होते हैं और काटने में धीमे होते हैं, लेकिन वे अपना आकार बेहतर बनाए रखते हैं और मजबूत क्लैंप को सहन करते हैं।
एल्यूमिनियम (ए356, 6082 और समान)
यात्री कारों में आम तौर पर जहां अनस्प्रंग वजन मायने रखता है। हल्का, काटने में तेज़, लेकिन इतना नरम कि एक लापरवाह क्लैंप उस पर निशान डाल देता है और एक कुंद उपकरण काटने के बजाय धब्बा लगा देता है। एल्युमीनियम पोर को आमतौर पर कम भारी क्लैंप की बजाय अधिक, हल्के क्लैंप की आवश्यकता होती है।
पोर की मशीनिंग: समय कहाँ जाता है
सेटअप एक हिस्सा तय करता है
एक नकल केवल तभी काम करती है जब स्ट्रट बोर, हब बोर और ब्रेक फेस सहमत हों। इनमें से किसी एक से लड़ने वाली प्रत्येक दुकान ने एक ही सबक सीखा है: वह डेटा चुनें जो वाहन वास्तव में उपयोग करता है। अधिकांश पोर पर, जिसका अर्थ है कि हब बोर और ब्रेक माउंटिंग फेस को एक ही स्थान से एक ही क्लैंपिंग में मशीनीकृत किया जाता है, क्योंकि ब्रेक डिस्क और कैलीपर वहां रजिस्टर होते हैं और डाउनस्ट्रीम की हर चीज को इससे मापा जाता है।
व्यावहारिक मार्ग यह है कि हिस्से को अपने स्वयं के माउंटिंग बॉस और पैड पर पकड़ें - जिन सतहों पर पोर खुद ही कार को बोल्ट करता है - और हब बोर, ब्रेक फेस, कैलीपर माउंटिंग छेद और उस क्लैंप से स्ट्रट बोर को मशीन में रखता है, जबकि टेबल घूमती है। यह एक क्षैतिज मशीनिंग केंद्र है जिसमें बी-अक्ष तालिका तीन या चार अलग-अलग फिक्स्चर का काम करती है।
विरूपण के बिना धारण करना
पोर एक लीवर है, ब्लॉक नहीं। एक पतली भुजा पर लगे दो भारी क्लैंप इसे मोड़ देंगे, इसे सीधा काट देंगे, और जब क्लैंप छोड़ा जाएगा तो इसे वापस स्प्रिंग में आने देंगे। सामान्य उत्तर हल्के क्लैंप का व्यापक प्रसार है, जो कच्चे कास्टिंग के बजाय मशीनीकृत पैड पर समर्थित है, पहले से सस्ते ऑपरेशन में तैयार किए गए सपोर्ट पैड के साथ। पतले एल्यूमीनियम अपराइट पर यह लोहे की तुलना में और भी अधिक मायने रखता है।
अकड़ बोर हो गई और चुटकी फट गई
अधिकांश स्ट्रट बोर विभाजित होते हैं, एक क्लैंप बोल्ट के साथ जो डैम्पर को पिन करता है। वह विभाजन बदल देता है कि बोल्ट को टॉर्क करने पर बोर कैसे व्यवहार करता है, इसलिए पकड़ने की विशेषता बोर है क्योंकि इसे क्लैंप किया गया है, न कि बोर क्योंकि यह मुक्त बैठता है। यदि ग्राहक इसे कार पर मापता है तो इसे क्लैंप्ड स्थिति में बोर करें।
टेपर, टेपर, टेपर
टाई रॉड का सिरा और गेंद के जोड़ पतले छिद्रों में बैठते हैं। एक टेपर को आंख से ड्रिल या रीम नहीं किया जाता है; इसे टेपर टूल से काटा जाता है या फॉर्म टूल से इंटरपोल किया जाता है, और इसे केवल असर सतह के बजाय सीट की गहराई के लिए जांचना पड़ता है। कोण वह है जो भार स्थानांतरित करता है, और गहराई वह है जो पिन को कसकर ऊपर खींचने देती है।
चक्र में डिबुरिंग
एक पोर में बहुत सारे किनारे होते हैं जो एक कार मालिक के मैकेनिक को नंगे हाथ से मिलेंगे। चक्र के अंदर छिद्रों और टेपर मुखों को चम्फर करने से एक मिनट जुड़ जाता है; इसे बेंच पर करने से एक व्यक्ति जुड़ जाता है। पैलेट चेंजर और पत्रिका में कुछ डिबरिंग टूल के साथ एक क्षैतिज मशीन पर, भाग गेज करने के लिए तैयार हो जाता है।
कौन सी मशीनें पोर और स्पिंडल बॉडी के लिए उपयुक्त हैं
ईमानदार उत्तर आयतन और भाग के कितने फलकों पर निर्भर करता है। एक मोटा मार्गदर्शक:
क्षैतिज मशीनिंग केंद्र
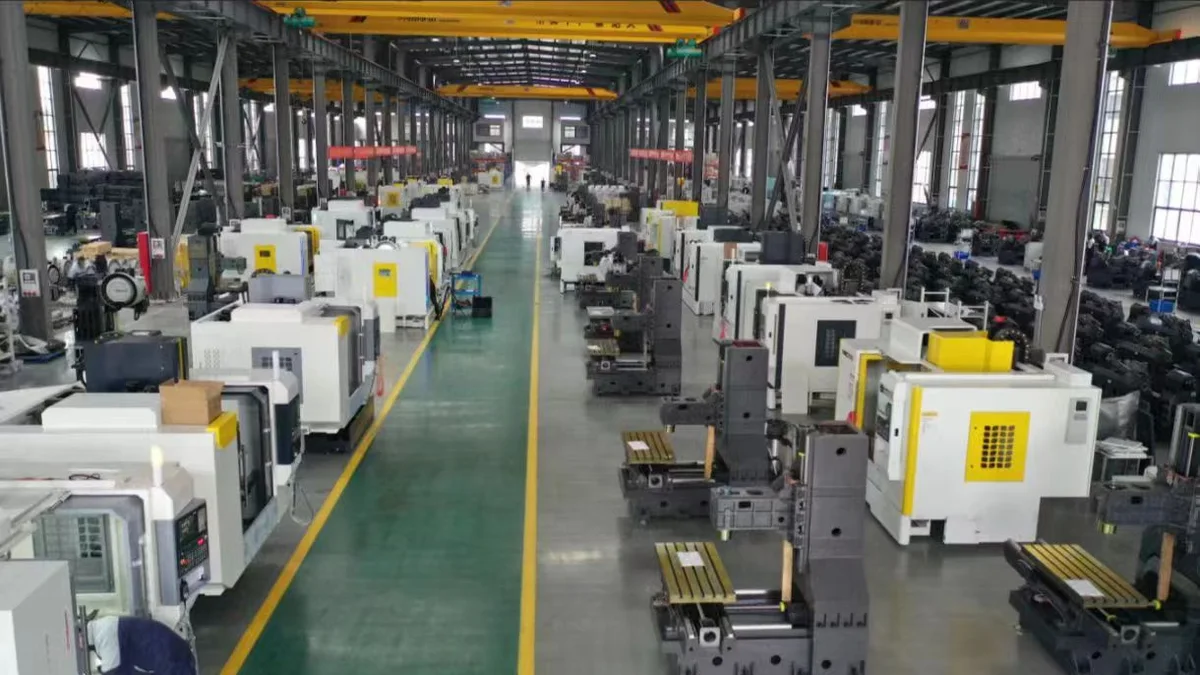
मल्टी-फेस, मध्य से उच्च वॉल्यूम वाले पोर के लिए, रोटरी टेबल वाली एक क्षैतिज मशीन स्वाभाविक रूप से फिट होती है। HMC630-DT छोटे और मध्यम अपराइट को कवर करता है, ट्रक और हेवी-ड्यूटी पोर के लिए बड़े HMC800-DT के साथ जहां कास्टिंग 630 टेबल पर आराम से स्विंग करने के लिए बहुत बड़ी है। क्षैतिज का बिंदु धुरी नहीं है; यह है कि तालिका अनुक्रमित होती है और भाग कभी नहीं चलता है।
ऊर्ध्वाधर मशीनिंग केंद्र
जहां वॉल्यूम कम है, या पोर केवल दो चेहरों के साथ सपाट-सीधा है, एक ऊर्ध्वाधर मशीन कम लागत पर काम करती है। एक VMC1160 एक समकोण सिर और एक समाधि के साथ स्थिरता की लागत को कम रखता है। यह किसी दुकान के लिए अपना पहला नकल कार्य करने के लिए एक समझदार प्रवेश बिंदु है।
टर्निंग मशीनें
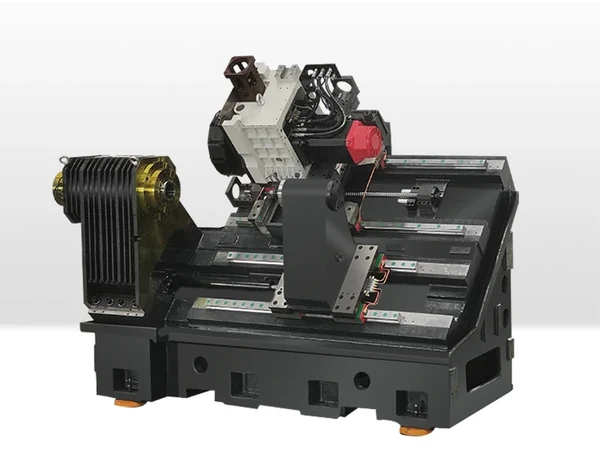
प्रत्येक स्टीयरिंग या सस्पेंशन भाग को मिलिंग की आवश्यकता नहीं होती है। हब फ़्लैंज, जर्नल और छोटे घुमाए गए पिन और बॉल स्टड जो एक अंगुली के साथ चलते हैं, टर्निंग कार्य कर रहे हैं। एक TCK6050 छोटे पिन और बुशिंग को संभालता है, और जहां भाग को मोड़ने और क्रॉस-ड्रिलिंग या मिलिंग दोनों की आवश्यकता होती है, एक वाई-अक्ष मिल-टर्न सेंटर जैसे TCK2300B दो मशीनों के बजाय एक चकिंग में पूरे भाग को लेता है।
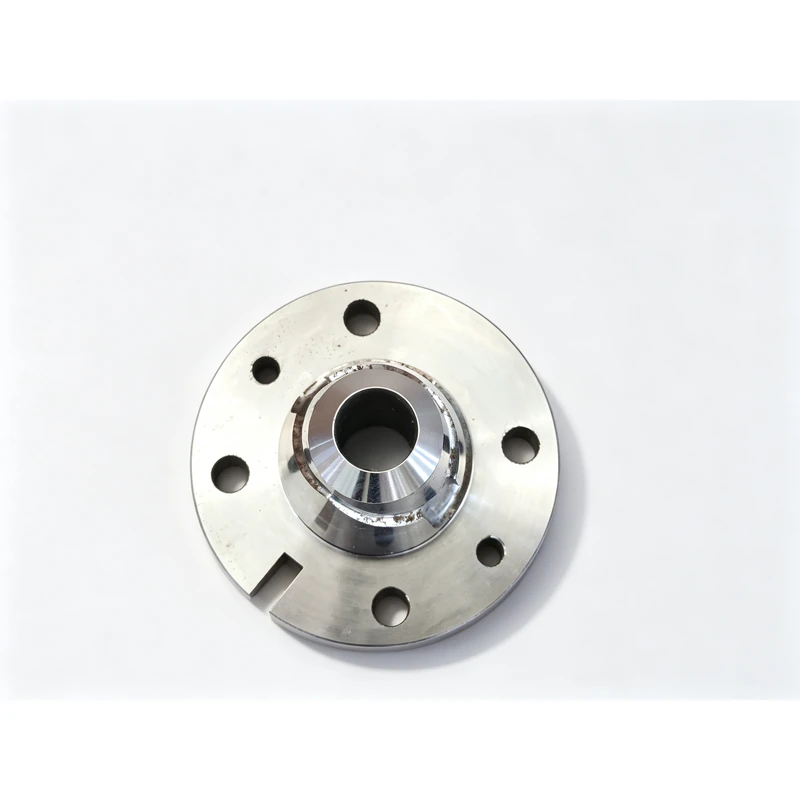
छोटे हिस्से समान देखभाल के पात्र हैं
पोर पर ध्यान दिया जाता है, लेकिन कुछ सेंटीमीटर दूर के हिस्से यह तय करते हैं कि असेंबली तंग महसूस होती है या नहीं। हमारी दुकान की अपनी ऑर्डर बुक से दो उदाहरण:
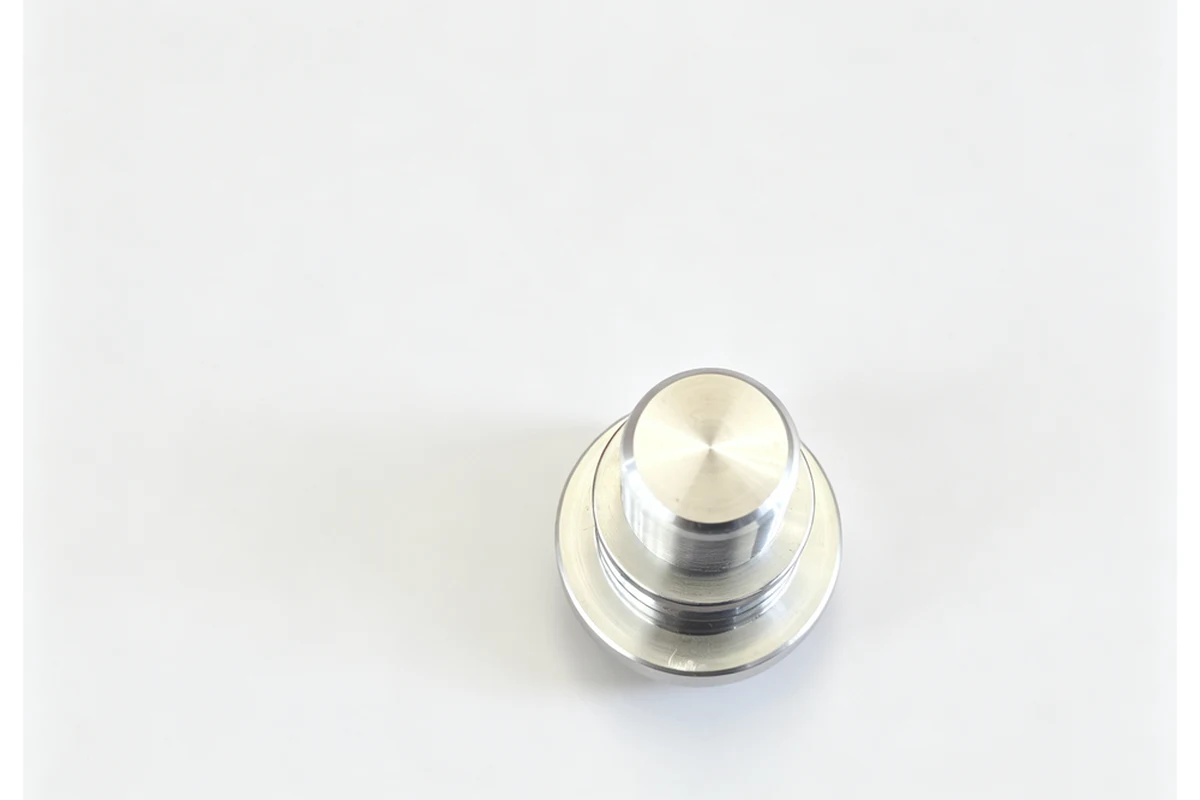
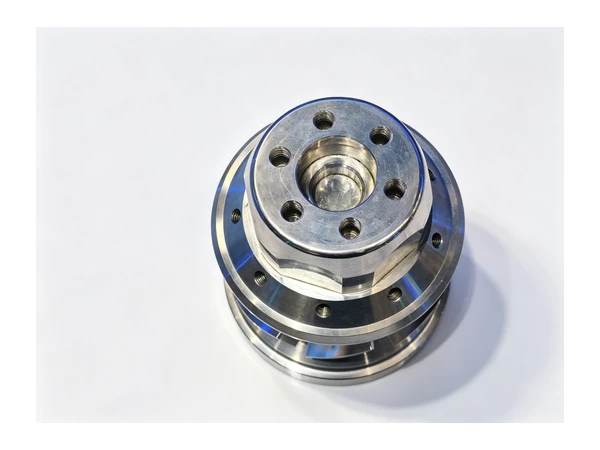
बॉल पिन एक छोटा मुड़ा हुआ भाग होता है जिसमें गोलाकार सिर, सीट का मुख और बूट या सर्क्लिप के लिए एक नाली होती है। बार फीडर में बदलने पर यह दो मिनट के काम जैसा लगता है। बुरी तरह से पकड़े जाने पर, गोला गोल से बाहर हो जाता है और पहले किलोमीटर से जोड़ में खुजली महसूस होती है। हमारी अपनी मशीनों पर गोले को घुमाया जाता है और सीट के चेहरे को उसी चकिंग में काटा जाता है ताकि दोनों संबंधित रहें।
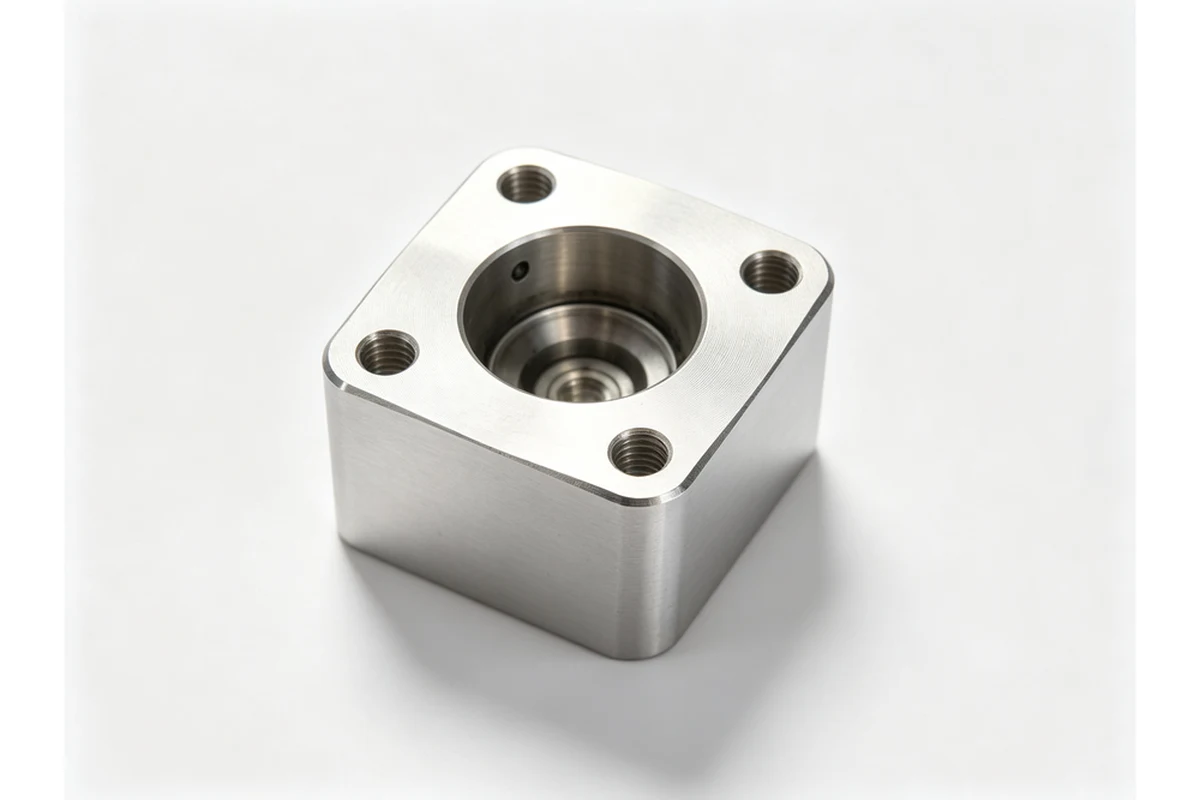
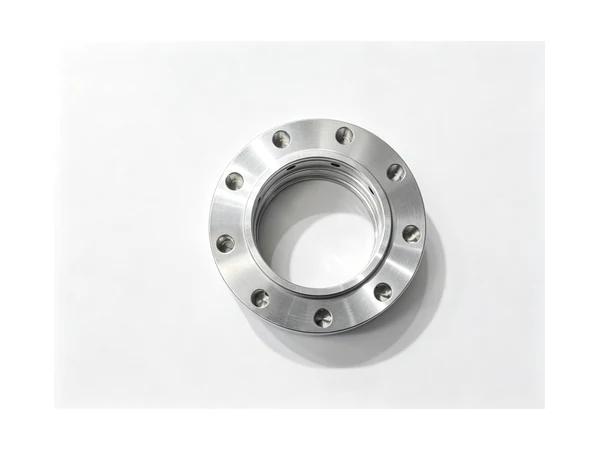
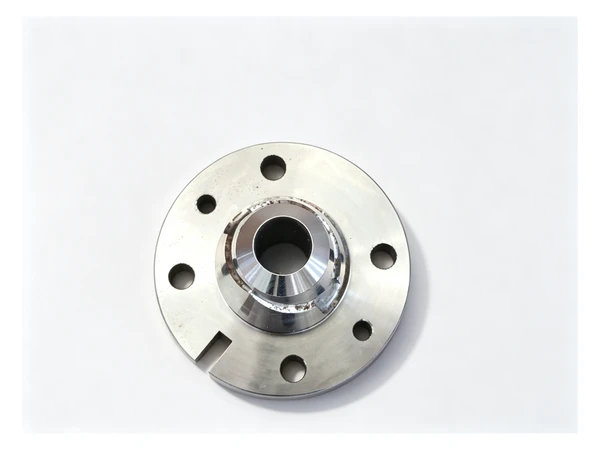
यही बात उपरोक्त की तरह माउंटिंग ब्लॉक्स और फ्लैंज सीटों पर भी लागू होती है। चौकोर पैटर्न पर चार बोल्ट छेद आसान हैं; चार बोल्ट छेद जो बीच में बोर के साथ पंक्तिबद्ध होते हैं, एक ऐसे हिस्से पर जो कास्टिंग के लिए कड़ी मेहनत से बोल्ट किया जाता है, दोनों कार्यों को एक ही डेटम से करने का प्रश्न है जबकि भाग को एक बार रखा जाता है।
संख्याओं का पीछा किए बिना गुणवत्ता आप प्रकाशित नहीं कर सकते
पोर पर किसी भी एक रीडिंग से दो चीजें अधिक मायने रखती हैं:
बैच में एकरूपता। एक पोर जो पहले भाग पर अच्छी तरह से मापता है और चार-सौवें भाग पर बह जाता है, उस पोर से भी बदतर है जो थोड़ा हटकर बैठता है लेकिन हर बार वहीं बैठता है। एक बैच को एक साथ रखने की रणनीति उबाऊ और प्रभावी है: डेटम फेस को हल्के से और जल्दी से मशीन करें, क्लैंप बल को एक हिस्से से दूसरे हिस्से में समान रखें, इंसर्ट को महसूस करने के बजाय गिनती के आधार पर बदलें, और स्थिरता के खिलाफ गेज करें, न कि मुक्त खड़े हिस्से के खिलाफ।
भाग नियंत्रण के बजाय प्रक्रिया नियंत्रण। स्टीयरिंग भाग एक सुरक्षा भाग है। जो दुकानें इसके साथ अच्छा काम करती हैं वे गुणवत्ता का निरीक्षण नहीं करती हैं; वे प्रक्रिया का निर्माण करते हैं ताकि एक ही सेटअप एक ही भाग तैयार कर सके, फिर परिणामों की स्पॉट-चेक करें और उन्हें ट्रेंड करें। यह एक निरीक्षण निर्णय होने से बहुत पहले एक फिक्स्चर निर्णय और एक मशीन निर्णय है।
जहां स्वचालन फिट बैठता है
स्टीयरिंग और सस्पेंशन पार्ट्स रोबोटिक मशीन टेंडिंग के लिए एक अच्छी जगह हैं। हिस्से स्थिर बैचों में चलते हैं, लोडिंग को उचित ठहराने के लिए चक्र काफी लंबा है, और फिक्स्चर दोहराने योग्य है। एक क्षैतिज मशीन के सामने एक गैन्ट्री या रोबोट सेल एक ऑपरेटर को कई मशीनें चलाने की सुविधा देता है, और यह उस एक चर को हटा देता है जिसे मानव अभी भी पेश करता है: क्लैंप बल। रोबोट प्रत्येक चक्र में, समान क्रम में, समान पैड पर लोड करता है।
हमें क्या भेजना है
यदि आप एक पोर, एक सीधा या एक स्पिंडल बॉडी उद्धृत कर रहे हैं, तो उपयोगी शुरुआती बिंदु डेटाम कॉलआउट, सामग्री और वार्षिक मात्रा के साथ ड्राइंग हैं। यदि आप निश्चित नहीं हैं कि पार्ट को कौन सी मशीन श्रेणी चाहिए, तो फिक्स्चर डिज़ाइन करने से पहले यही प्रश्न पूछा जाना चाहिए। हमारी टीम पहले ग्राहक के साथ सेटअप पर काम करती है और फिर मशीन को उससे मिलाती है।
यदि आपके पास पहले से ही हिस्सा है और आप एक मार्ग चाहते हैं तो भी यही बात लागू होती है। ड्राइंग भेजें और हम सुझाई गई प्रक्रिया, इसे चलाने वाली मशीनों और एक उद्धरण के साथ वापस आएंगे।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC मशीनिंग फ्लैंज बेयरिंग हाउसिंग, CNC मशीनिंग एक्सेंट्रिक शाफ्ट, और ऑटोमोटिव पार्ट्स की मशीनिंग के लिए एक एप्लिकेशन गाइड। यदि आप ड्राइंग सीधे भेजना चाहते हैं, तो हमारे ड्राइंग अपलोड पृष्ठ का उपयोग करें।