डुअल-स्पिंडल टर्न-मिल: एक सेटअप में दोनों सिरों की मशीनिंग
अधिकांश टर्निंग जॉब्स कटौती में अपना समय बर्बाद नहीं करते हैं। वे इसे दूसरे ऑपरेशन में खो देते हैं: भाग को उतारते हैं, इसे उड़ा देते हैं, इसे दूसरी मशीन में ले जाते हैं, इसे जबड़ों के एक नए सेट पर फिर से चक देते हैं, फिर से डेटा ढूंढते हैं, और उसके बाद ही पिछले सिरे पर चिप्स बनाना शुरू करते हैं। एक छोटे चक्र के साथ एक छोटे हिस्से पर, हैंडलिंग में कटिंग की तुलना में अधिक समय लग सकता है।
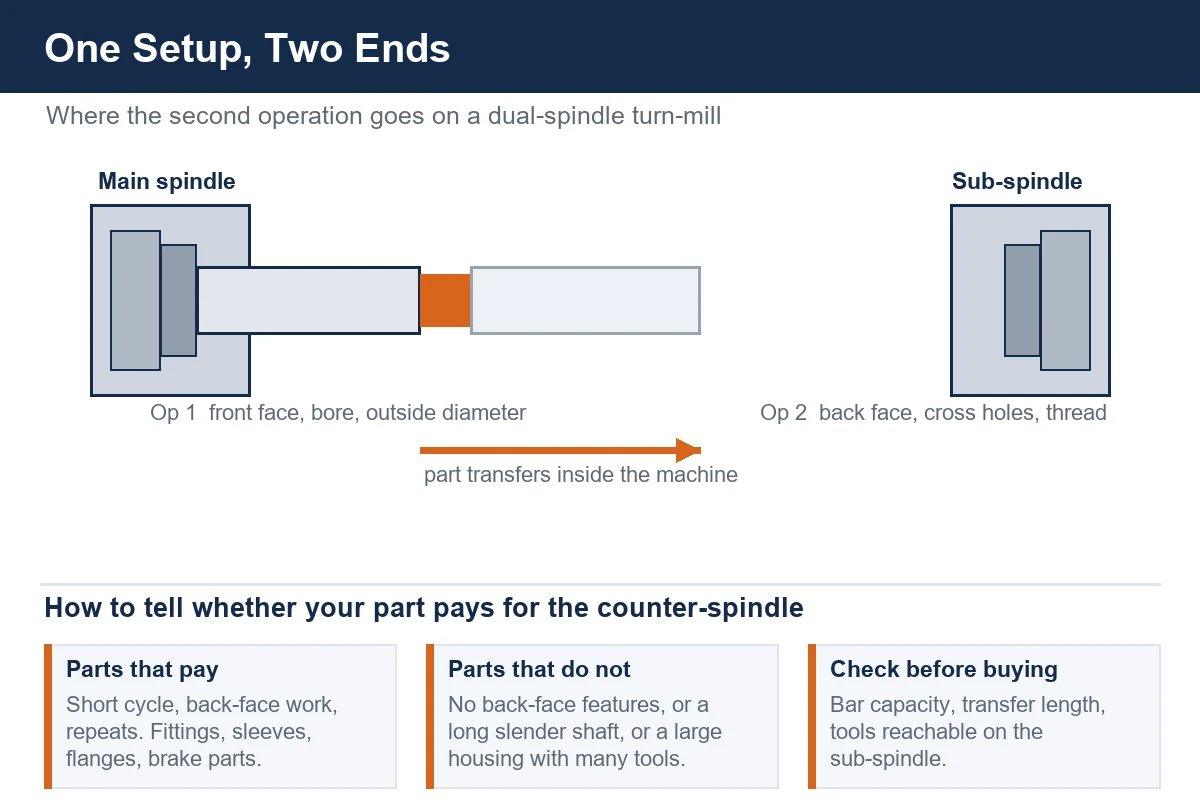
एक दोहरी-स्पिंडल टर्न-मिल मशीन उस पर सीधे हमला करती है। भाग का अगला हिस्सा मुख्य स्पिंडल पर समाप्त हो जाता है, भाग अलग हो जाता है, उसी बिस्तर पर लगा दूसरा स्पिंडल दर्पण इसे उठाता है, और पीछे का सिरा पूरा हो जाता है जबकि ऑपरेटर अगला रिक्त स्थान लोड करता है। दाहिने हिस्से के लिए यह एक पूरी मशीन, एक फिक्सचर और बीच में लगी कतार को हटा देता है। गलत हिस्से के लिए यह लागत और जटिलता जोड़ता है और लगभग कुछ भी वापस नहीं देता है। यह लेख दोनों को अलग बताने के बारे में है।
 वीडियो
 वीडियो
दूसरा ऑपरेशन वास्तविक लागत क्यों है?
उस दुकान को देखें जो छोटी हाइड्रोलिक फिटिंग बनाती है। एकल-धुरी खराद पर काटने का चक्र दो मिनट का हो सकता है। फिर वह हिस्सा एक ट्रे में चला जाता है और इंतज़ार करता है। कोई व्यक्ति ट्रे उठाता है, उसे दूसरे खराद या चक्की तक ले जाता है, उसे दूसरे सिरे पर दबाता है, एक क्रॉस छेद करता है, उस पर टैप करता है, मुंह को चैम्बर करता है और तैयार कूड़ेदान में डाल देता है। मशीन का समय कम है; पहली चिप और आखिरी चिप के बीच दीवार-घड़ी का समय नहीं है। प्रत्येक हिस्से में दो सेटअप, दो चकिंग, डेटा खोने के दो मौके और एक ऑपरेटर पूरे दिन स्टेशनों के बीच घूमता रहता है।
वह अंतर वह जगह है जहां एक दोहरी-स्पिंडल मशीन अपना पैसा कमाती है। दोनों छोर एक चक्र में एक बिस्तर पर होते हैं। एक कार्य आदेश, एक सेटअप शीट, एक ऑपरेटर एक मशीन को देख रहा है, और एक हिस्सा पूरा आ रहा है। बचत केवल श्रम नहीं है. इसमें ट्रे में बैठकर काम प्रगति पर है, दूसरी मशीन के लिए फर्श की जगह है, और एक हिस्से से आने वाले स्क्रैप को एक बार के बजाय तीन बार संदर्भित किया जाता है।
डुअल-स्पिंडल टर्न-मिल कैसे बनाया जाता है
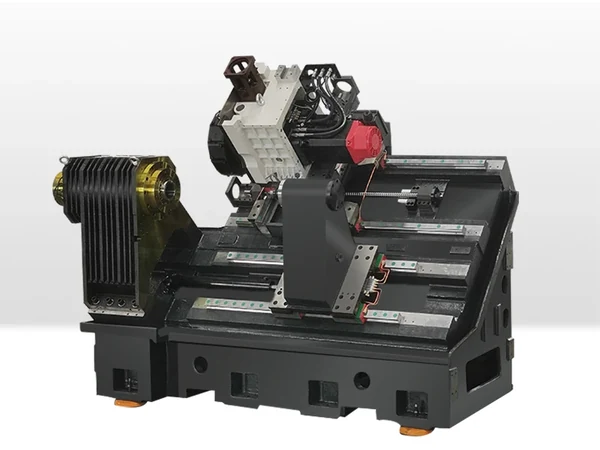
शीट धातु को हटा दें और लेआउट सरल है: दो स्पिंडल इकाइयां एक बिस्तर के साथ एक-दूसरे का सामना करती हैं, उनके बीच टूलींग होती है।
मुख्य धुरी
मुख्य स्पिंडल बार या खाली जगह को पकड़ता है और उसे बुर्ज के विपरीत घुमाता है। एक टर्निंग सेंटर पर आप जो कुछ भी अपेक्षा करते हैं वह यहां रहता है: एक चक या कोलेट चक, बुर्ज या टूल ब्लॉक, और एक मिल-टर्न मशीन पर, संचालित उपकरण जो मिल, ड्रिल और सेंटरलाइन को टैप कर सकते हैं।
उप धुरी
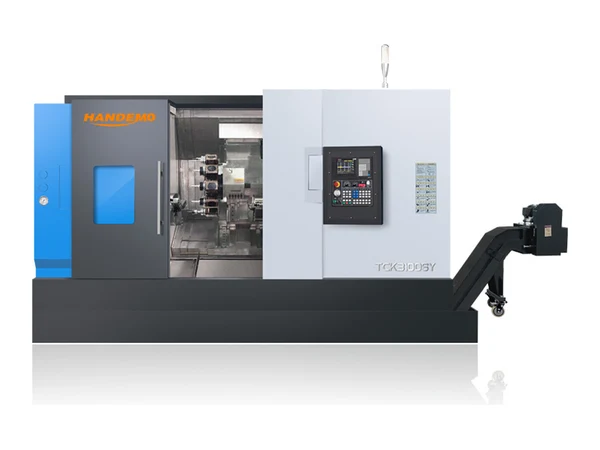
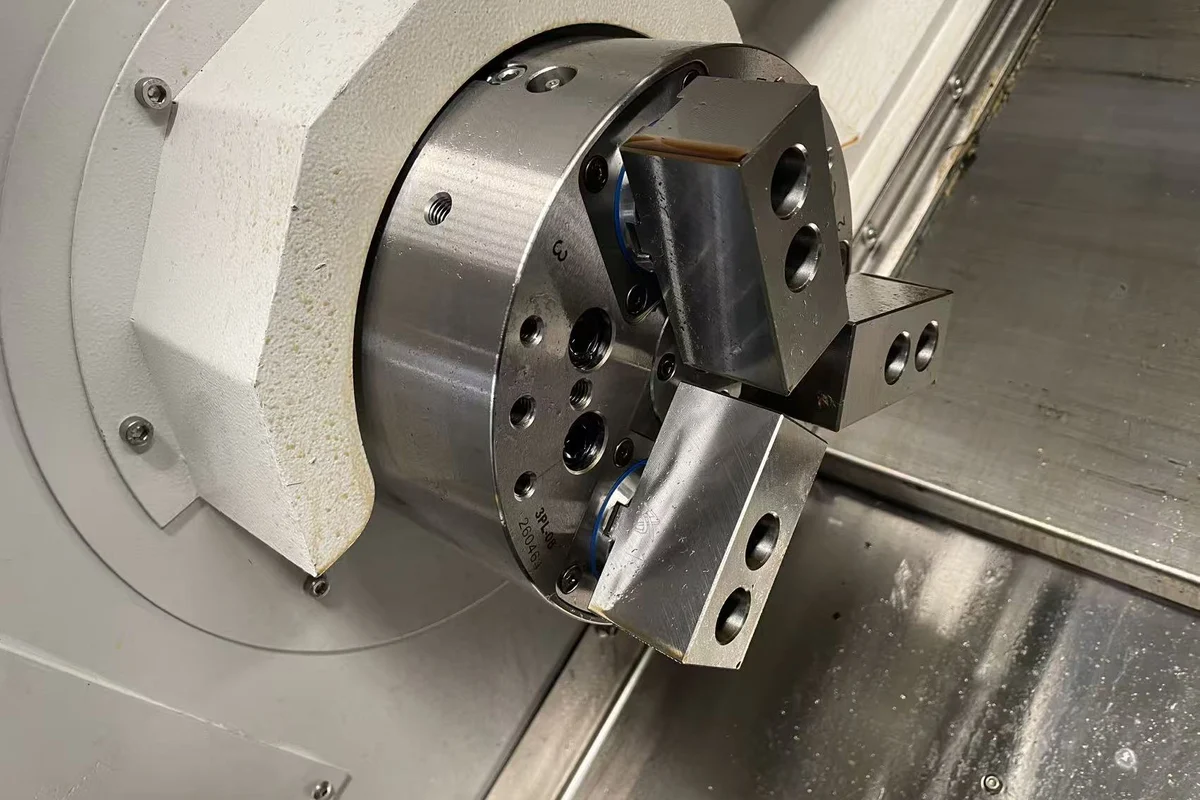
उप-स्पिंडल, जिसे कभी-कभी दूसरा स्पिंडल या काउंटर-स्पिंडल भी कहा जाता है, मुख्य स्पिंडल के सामने अपनी स्लाइड पर लगा होता है। यह एक हिस्से को लेने के लिए मुख्य धुरी की ओर यात्रा कर सकता है, फिर वापस यात्रा कर सकता है और टूलींग के पिछले सिरे को प्रस्तुत करने के लिए अनुक्रमित कर सकता है। 3100SY जैसी मशीन पर दो स्पिंडल एक ऐड-ऑन वाली मुख्य मशीन के बजाय समान भागीदार होते हैं, जो तब मायने रखता है जब आप दूसरे छोर को पहले के तुलनीय कटिंग लोड पर चलाना चाहते हैं।
वास्तव में क्या चलता है
दो सामान्य आर्किटेक्चर हैं. एक में, उप-स्पिंडल एक्स और जेड को ले जाता है और मुख्य स्पिंडल से मिलने के लिए यात्रा करता है। दूसरे में, उप-स्पिंडल अधिक स्थिर होता है और मुख्य स्पिंडल या बुर्ज अधिक गति करता है। आप पर कौन सा सूट करेगा यह इस बात पर निर्भर करता है कि हिस्सा कितना लंबा है और पिछले हिस्से पर कितना काम किया गया है।
उप-स्पिंडल किसमें अच्छा है?
बिदाई और स्थानांतरण
क्लासिक अनुक्रम है: सामने की ओर मुड़ें, उसका सामना करें, उसे ड्रिल करें, फिर तैयार व्यास पर पहले से ही बंद उप-स्पिंडल के साथ बार से मुक्त हिस्से को अलग करें। स्थानांतरण किसी भी हिस्से को ट्रे को छुए बिना किया जाता है। पार्टिंग टूल एक छोटा सा नब छोड़ता है, इसलिए उप-स्पिंडल अपनी तरफ दूर की ओर रहता है, और उस बिंदु से पिछला सिरा सिर्फ एक और मोड़ने वाला काम है।
उलटे मुँह का काम
एक बार जब भाग उप-स्पिंडल में आ जाता है, तो पिछला भाग पूरी तरह से खुला हो जाता है। यहीं पर आप काउंटरबोर, दूसरा बोर, आंतरिक धागा, पिछला चम्फर और मिल-टर्न मशीन पर क्रॉस होल और मिल्ड फ्लैट्स करते हैं जिन्हें अन्यथा दूसरी मशीन की आवश्यकता होती है। क्योंकि उप-स्पिंडल अनुक्रमित कर सकता है, आप एक छेद पैटर्न भी ड्रिल कर सकते हैं जिसे सामने की ओर एक फीचर कट के साथ पंक्तिबद्ध करना होगा।
यह क्या नहीं करेगा
एक उप-स्पिंडल दूसरा पूर्ण मशीनिंग केंद्र नहीं है। इसका कार्य आवरण छोटा है, और कई मशीनों पर इसमें मुख्य बुर्ज की तुलना में कम उपकरण स्थान उपलब्ध हैं। बहुत लंबे हिस्से आराम से स्थानांतरित नहीं होते हैं। यदि बैकएंड को आठ उपकरणों और एक बड़े स्विंग की आवश्यकता है, तो ईमानदार उत्तर यह हो सकता है कि उचित मशीनिंग केंद्र पर दूसरा ऑपरेशन अभी भी बेहतर योजना है।
खराद पर मिलिंग: जहां टर्न-मिल भाग आता है
नाम का टर्न-मिल आधा हिस्सा उतना ही काम कर रहा है जितना कि डुअल-स्पिंडल आधा। एक सादे टर्निंग मशीन पर, एक क्रॉस होल का मतलब दूसरा सेटअप होता है। टर्न-मिल मशीन पर यह बुर्ज में चलाया जाने वाला एक उपकरण है, जो भाग को पकड़े रहने पर ही काटता है।
चालित उपकरण और Y अक्ष
संचालित उपकरण बुर्ज को टर्निंग टूल के बजाय कटर को घुमाने देते हैं, जिससे आप फ्लैट्स को मिल सकते हैं, ऑफ-सेंटर छेद ड्रिल कर सकते हैं और सेटअप को तोड़े बिना टैप कर सकते हैं। Y अक्ष वाली एक मशीन आगे बढ़ती है: उपकरण केवल अपनी केंद्र रेखा के बजाय पूरे हिस्से में जा सकता है, जो कि मिल्ड स्लॉट और ट्रू क्रॉस सुविधाओं को व्यावहारिक बनाता है। TCK6050Y इस वर्ग की एक पावर-बुर्ज मशीन है, जिसका उद्देश्य ऐसे हिस्सों पर है जिन्हें पूर्ण मल्टी-एक्सिस कॉन्टूरिंग के बजाय मोड़ने के साथ-साथ मामूली मात्रा में मिलिंग की आवश्यकता होती है।
बुर्ज मशीन की सीमाएँ
यहां छत के बारे में स्पष्ट होना जरूरी है। पावर-बुर्ज मिल-टर्न मशीन टर्निंग के साथ-साथ सीधी मिलिंग और ड्रिलिंग में भी बहुत अच्छी है। यह बी अक्ष या समर्पित मल्टी-एक्सिस हेड वाली मशीन का विकल्प नहीं है, और यह उस तरह की फ्री-फॉर्म सरफेसिंग नहीं करेगा जिसके लिए पांच-अक्ष मशीनिंग केंद्र बनाया गया है। यदि आपके हिस्से को इसकी आवश्यकता है, तो जो तुलना मायने रखती है वह 5-एक्सिस बनाम 3-एक्सिस मशीनिंग सेंटर में से एक है, यह नहीं।
वे हिस्से जो दोहरी-स्पिंडल मशीन के लिए भुगतान करते हैं
हाइड्रोलिक फिटिंग, आस्तीन और आवास
फिटिंग, एडॉप्टर, पिस्टन गाइड स्लीव्स और छोटी हाउसिंग क्लासिक केस हैं। वे आम तौर पर छोटे होते हैं, उनके पास एक बोर होता है जो ठीक से गुजरता है, उन्हें दूसरे छोर पर एक क्रॉस होल या एक हेक्स या एक स्पिगोट की आवश्यकता होती है, और वे सैकड़ों में बने होते हैं। लघु चक्र और बैक-फेस कार्य का वह संयोजन बिल्कुल वैसा ही है जिसके लिए उप-स्पिंडल का आविष्कार किया गया था। पैटर्न हमारे वाल्व और हाइड्रोलिक पार्ट्स एप्लिकेशन पेज में शामिल वाल्व और हाइड्रोलिक कार्य में दिखाई देता है, और हाइड्रोलिक सिलेंडर गाइड में जहां बोर और कैप पैटर्न को एक संदर्भ पर रहना होता है।
ऑटोमोटिव और ब्रेक पार्ट्स
ब्रेक डिस्क, हब-प्रकार के हिस्से, व्हील हब और छोटे ऑटोमोटिव फिटिंग सभी एक ही तर्क का पालन करते हैं: एक चेहरे को मोड़ें, दूसरे को मोड़ें, एक बोल्ट पैटर्न ड्रिल करें, और दोनों चेहरों को एक दूसरे के सामने वर्गाकार रखें। एक सेटअप में ऐसा करने से दूसरी चकिंग से आने वाला स्टैक-अप हट जाता है। हमारा ब्रेक डिस्क प्रक्रिया नोट्स और ऑटोमोटिव पार्ट्स पृष्ठ दूसरी दिशा से भागों के एक ही परिवार को कवर करते हैं।
फ्लैंज, कपलिंग और स्टेप्ड शाफ्ट
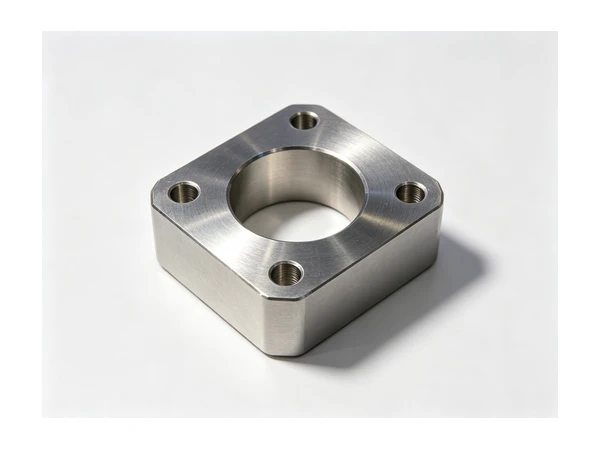
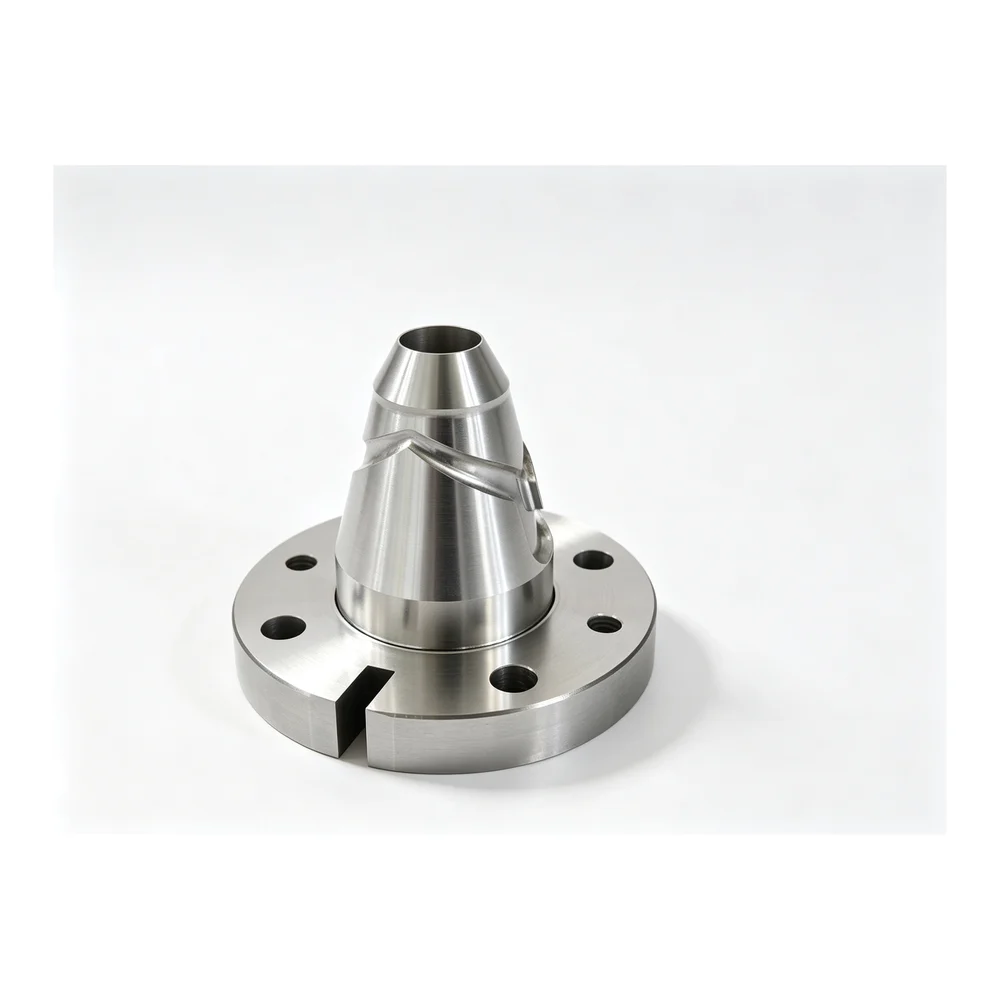
एक फ़्लैंज, एक धागा और पीछे एक बोर के साथ छोटे कदम वाले शाफ्ट मजबूत उम्मीदवार हैं। इसी तरह कपलिंग और एडॉप्टर प्लेट भी हैं जहां एक चेहरे पर बोल्ट पैटर्न को दूसरे चेहरे पर एक फीचर के अनुसार क्लॉक किया जाना है। जहां शाफ्ट वास्तव में लंबा और पतला हो जाता है, हालांकि, ट्रेड-ऑफ बदल जाता है और तिरछा बिस्तर बनाम फ्लैट बिस्तर में लेआउट प्रश्न स्पिंडल गिनती से अधिक मायने रखता है।
मशीन को पार्ट से मिलाना
इसका ज्यादातर फैसला दो नंबर करते हैं. पहली बार क्षमता है, क्योंकि यह सबसे बड़ी बार सेट करती है जिसे आप बिना पूर्व-कटिंग रिक्त स्थान के स्पिंडल के माध्यम से फ़ीड कर सकते हैं। दूसरी वह कार्यशील लंबाई है जिसे प्रत्येक स्पिंडल आराम से पकड़ सकता है, क्योंकि यही वह सीमा है जो एक हिस्से को कितनी देर तक स्थानांतरित कर सकती है।
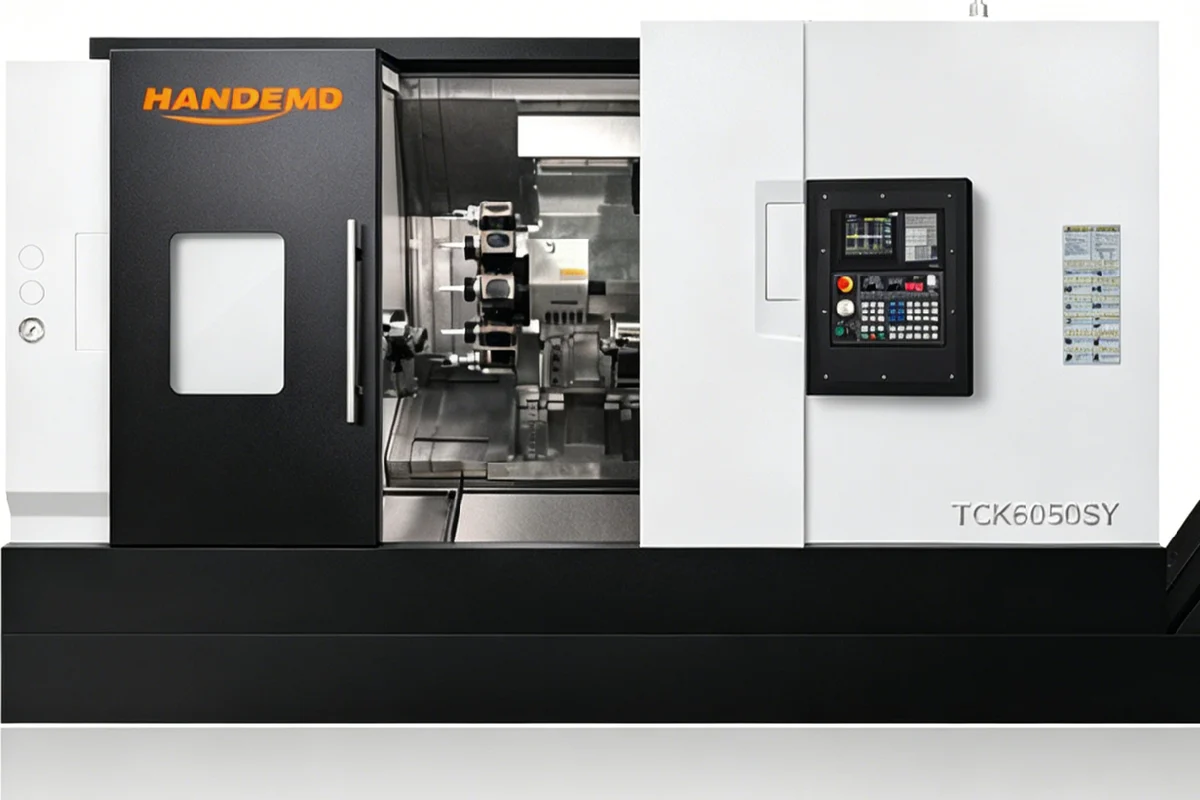
हमारी सीमा के भीतर, 3100SY और TCK6050SY दो डुअल-स्पिंडल मिल-टर्न मॉडल हैं, और वे एक ही मशीन के वेरिएंट होने के बजाय आकार पैमाने पर विभिन्न बिंदुओं पर बैठते हैं। यदि बैक-फेस का काम हल्का है और आप मुख्य रूप से दूसरा ऑपरेशन करना चाहते हैं, तो एक पावर-बुर्ज मशीन जैसे TCK6050Y या सीधी TCK6050D, काउंटर-स्पिंडल के लिए भुगतान किए बिना काम कर सकती है जिसका आप उपयोग नहीं करेंगे।
हमें बैच आकार, आपके द्वारा खरीदे गए बार आकार और पीछे की तरफ बैठने वाली विशेषताओं के साथ ड्राइंग भेजें, और दूसरे ऑपरेशन के साथ सिंगल-स्पिंडल मशीन और एक सेटअप के साथ दोहरी-स्पिंडल मशीन के बीच चयन आमतौर पर भाग को देखने के कुछ ही मिनटों के भीतर स्पष्ट हो जाता है।
दोनों सिरों को एक ही केंद्र रेखा पर रखना
एक दोहरी-स्पिंडल मशीन पैसे के लायक होने का कारण यह है कि यह री-डेटम को हटा देती है। जब उसी हिस्से को दूसरी बार चक किया जाता है, तो दूसरे चक में कोई भी रन-आउट, जबड़े के नीचे फंसी कोई चिप और दूसरे फिक्स्चर में कोई भी घिसाव पहले ऑपरेशन की त्रुटि में जोड़ा जाता है। एक मशीन पर जो भाग को अपने अंदर स्थानांतरित करती है, दो स्पिंडल के बीच संरेखण निर्माण के समय एक बार सेट किया जाता है, और बशर्ते कि स्थानांतरण पिक-अप साफ हो, दोनों छोर उस तरह से समाक्षीय रहते हैं जिस तरह से भाग को डिजाइन किया गया था।
यही कारण है कि छोटी-छोटी चीज़ें दिखने से ज़्यादा मायने रखती हैं। एक स्थानांतरण जो उस हिस्से को ऐसे व्यास पर उठाता है जो अभी भी गर्म है, या बिदाई उपकरण द्वारा छोड़े गए गड़गड़ाहट पर, एक साफ सतह पर उठाए गए हिस्से की तुलना में एक बदलाव पर कम लगातार स्थिति बनाए रखेगा। पार्टिंग और पिक-अप अनुक्रम को सही ढंग से प्राप्त करना डेटाशीट पर किसी एकल विनिर्देश की तुलना में वास्तविक दुकान के प्रदर्शन में एक बड़ा कारक है।
एक दोहरी-स्पिंडल मशीन के आसपास स्वचालन
एक दोहरी-स्पिंडल मशीन पहले से ही आधी स्वचालित होती है: भाग पहले स्पिंडल से दूसरे तक खुद ही चला जाता है। शेष मैन्युअल चरण रिक्त स्थान लोड करना और तैयार भागों को बाहर निकालना है। यही कारण है कि ये मशीनें बार वर्क पर बार फीडर और चक वर्क पर गैन्ट्री लोडर या रोबोट के साथ इतनी स्वाभाविक रूप से जोड़ी बनाती हैं। हमारे गैन्ट्री लोडर और रोबोटिक मशीन टेंडिंग पृष्ठ दो मार्गों को कवर करते हैं; चुनाव आम तौर पर आंशिक वजन और रिक्त स्थान कैसे आते हैं, इस पर निर्भर करता है।
यदि आप पहले से ही दिन के कुछ समय के लिए लाइट बंद कर देते हैं, तो एक दोहरी-स्पिंडल मशीन अक्सर अप्राप्य क्षमता को जोड़ने का सबसे सस्ता तरीका है, क्योंकि यह किसी कार्य को करने के लिए रोबोट को जोड़ने के बजाय एक ऑपरेशन को हटा देती है।
जब सिंगल-स्पिंडल मशीन अभी भी सही उत्तर है
ऐसे स्पष्ट मामले हैं जहां काउंटर-स्पिंडल का वजन कम है। यदि भाग में कोई बैक-फेस कार्य नहीं है, तो एक उप-स्पिंडल कुछ भी नहीं जोड़ता है। यदि दूसरे ऑपरेशन के लिए उप-स्पिंडल की पहुंच से अधिक उपकरणों की आवश्यकता है, तो भी आपको दूसरी मशीन की आवश्यकता होगी। यदि बैच छोटे हैं और भाग बड़ा है, तो दोहरी-स्पिंडल मशीन पर सेटअप समय का कोई फायदा नहीं हो सकता है। और यदि काम वास्तव में थोड़ा मोड़ने वाला मिलिंग कार्य है, तो मशीनिंग केंद्र पर पैसा खर्च करना बेहतर है।
परीक्षण सरल है. दुकान में मशीनों की नहीं, बल्कि हिस्से की गतिविधियों की गिनती करें। यदि एक ही हिस्से को तैयार बिन के रास्ते में एक से अधिक मशीनों द्वारा छुआ जाता है, और हिस्से छोटे होते हैं और दोहराए जाते हैं, तो एक दोहरी-स्पिंडल टर्न-मिल मशीन मूल्य निर्धारण के लायक है।
अक्सर पूछे जाने वाले प्रश्नों
डुअल-स्पिंडल लेथ और टर्न-मिल मशीन के बीच क्या अंतर है?
वे एक ही निर्णय की दो भिन्न अक्षों का वर्णन करते हैं। डुअल-स्पिंडल बताता है कि भाग को कितनी जगहों पर रखा जा सकता है; टर्न-मिल बताता है कि क्या मशीन मिल और ड्रिल के साथ-साथ टर्न भी कर सकती है। एक मशीन में या तो विशेषताएं हो सकती हैं, दोनों या कोई नहीं, और एक दोहरी-स्पिंडल टर्न-मिल मशीन में दोनों हैं।
क्या एक दोहरी-स्पिंडल मशीन दो खरादों की जगह ले सकती है?
बैक-फेस वर्क वाले छोटे हिस्सों के लिए, अक्सर हाँ, और यही एक खरीदने का मतलब है। लंबे या भारी भागों के लिए, या जहां दूसरा ऑपरेशन पर्याप्त है, यह आमतौर पर दूसरी मशीन के बजाय पहली मशीन और हैंडलिंग को प्रतिस्थापित करता है।
जब यह भाग दूसरे स्पिंडल में स्थानांतरित होता है तो क्या यह भाग अपनी सटीकता खो देता है?
स्थानांतरण महत्वपूर्ण कदम है, लेकिन यह नियंत्रित है। क्योंकि दोनों स्पिंडल एक बिस्तर पर बैठते हैं और उनका संरेखण निर्माण पर सेट होता है, भाग दूसरे फिक्स्चर पर पुन: दिनांकित होने के बजाय एक संदर्भ रखता है। व्यावहारिक जोखिम चिप का फंसना और खुरदुरी सतह पर फंसना है, इन दोनों को विनिर्देशन के बजाय प्रक्रिया में हल किया जाता है।
क्या बार फीडर की आवश्यकता है?
नहीं, लेकिन यह सामान्य भागीदार है। बार कार्य पर मशीन तब तक लगातार चलती रहेगी जब तक बार फीडर पर लोड रहेगा। चक कार्य पर फ़ीड गैन्ट्री लोडर या रोबोट द्वारा, या छोटे बैचों के लिए हाथ से होती है।
मुझे कैसे पता चलेगा कि मेरा पार्ट किसी को सूट करता है या नहीं?
ड्राइंग और बैच का आकार भेजें. दो सिरों वाला एक हिस्सा, एक थ्रू बोर, एक क्रॉस फीचर और एक रिपीट ऑर्डर वह प्रोफ़ाइल है जो भुगतान करती है; एक लंबा एकल-सेटअप शाफ्ट या एक बड़ा आवास आमतौर पर एक अलग प्लेटफ़ॉर्म द्वारा बेहतर सेवा प्रदान करता है।
हमें भाग भेजें
Handemo 2008 से मशीन टूल्स का निर्माण कर रहा है और 220,000 वर्ग मीटर के संयंत्र से 150 से अधिक देशों में खरीदारों को आपूर्ति करता है। यदि कोई हिस्सा मशीनों के बीच यात्रा करते हुए अपना दिन बिता रहा है, तो हमें ड्राइंग भेजें और हम बताएंगे कि क्या एक सेटअप यथार्थवादी है या क्या दूसरा ऑपरेशन ईमानदार उत्तर है।
आप हमारे ड्राइंग अपलोड पेज के माध्यम से एक ड्राइंग अपलोड कर सकते हैं और हम आपके हिस्से के लिए एक मशीनिंग योजना और एक उद्धरण के साथ वापस आएंगे।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC लेथ बनाम मिल-टर्न: कैसे चुनें | तिरछा बिस्तर बनाम सपाट बिस्तर CNC खराद | वीएमसी बनाम एचएमसी: मशीनिंग केंद्र कैसे चुनें