तिरछा बिस्तर बनाम सपाट बिस्तर CNC खराद: कैसे चुनें
दो टर्निंग दुकानें, एक ही सवाल, दो जवाब। एक ऐसा खराद नहीं खरीदेगा जो तिरछे बिस्तर पर न हो, और दूसरा बीस वर्षों से फ्लैट बिस्तर मशीनें चला रहा है और उसे बदलने का कोई कारण नहीं दिखता है। दोनों ऐसे हिस्सों का उत्पादन कर रहे हैं जो निरीक्षण में उत्तीर्ण होते हैं, इसलिए तर्क वास्तव में गुणवत्ता के बारे में नहीं है। यह इस बारे में है कि कौन सा लेआउट वास्तव में आपके द्वारा चलाए जाने वाले हिस्सों के लिए उपयुक्त है, और आपका कितना दिन चिप्स साफ़ करने और रिक्त स्थान लोड करने में चला जाता है।
खराद पर बिस्तर एक ऐसा निर्णय है जिसे आप बाद में नहीं बदल सकते। बुर्ज, टेलस्टॉक्स, चिप कन्वेयर और बार फीडर सभी को जोड़ा या बदला जा सकता है। गाइडवेज़ का कोण, और उन्हें पकड़ने वाली ढलाई, मशीन डालने के दिन से ही तय हो जाती है। इसलिए विनिर्देश वार्तालाप शुरू होने से पहले प्रत्येक लेआउट वास्तव में क्या अच्छा है, इस पर कुछ मिनट खर्च करना उचित है।
यह तुलना बेड लेआउट पर ही टिकी हुई है। यदि आपका प्रश्न यह है कि क्या काम को मोड़ना या पीसना चाहिए, तो खराद बनाम मिल-टर्न तुलना पहले उस निर्णय को कवर करता है।
 वीडियो
बेड लेआउट वास्तव में क्या तय करता है
प्रत्येक CNC खराद में समान मूल तत्व होते हैं: एक हेडस्टॉक जो काम को मोड़ता है, एक बिस्तर जो गाइडवे को ले जाता है, एक गाड़ी या बुर्ज जो उन गाइडवे के साथ चलता है, और मशीनों पर एक टेलस्टॉक जो एक की आवश्यकता के लिए पर्याप्त लंबा होता है। बिस्तर का लेआउट तीन चीजें तय करता है जो हर काम में आपका साथ निभाती हैं।
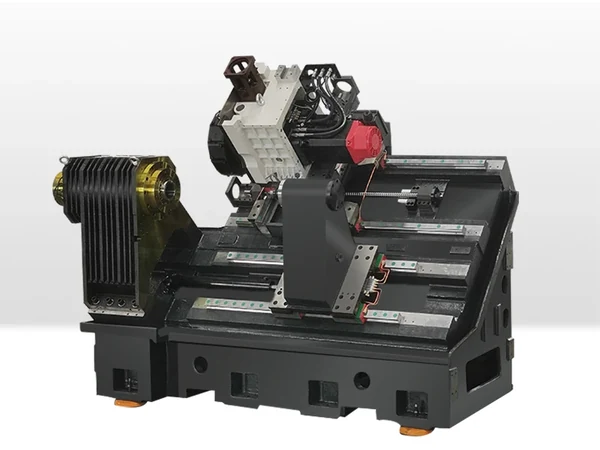
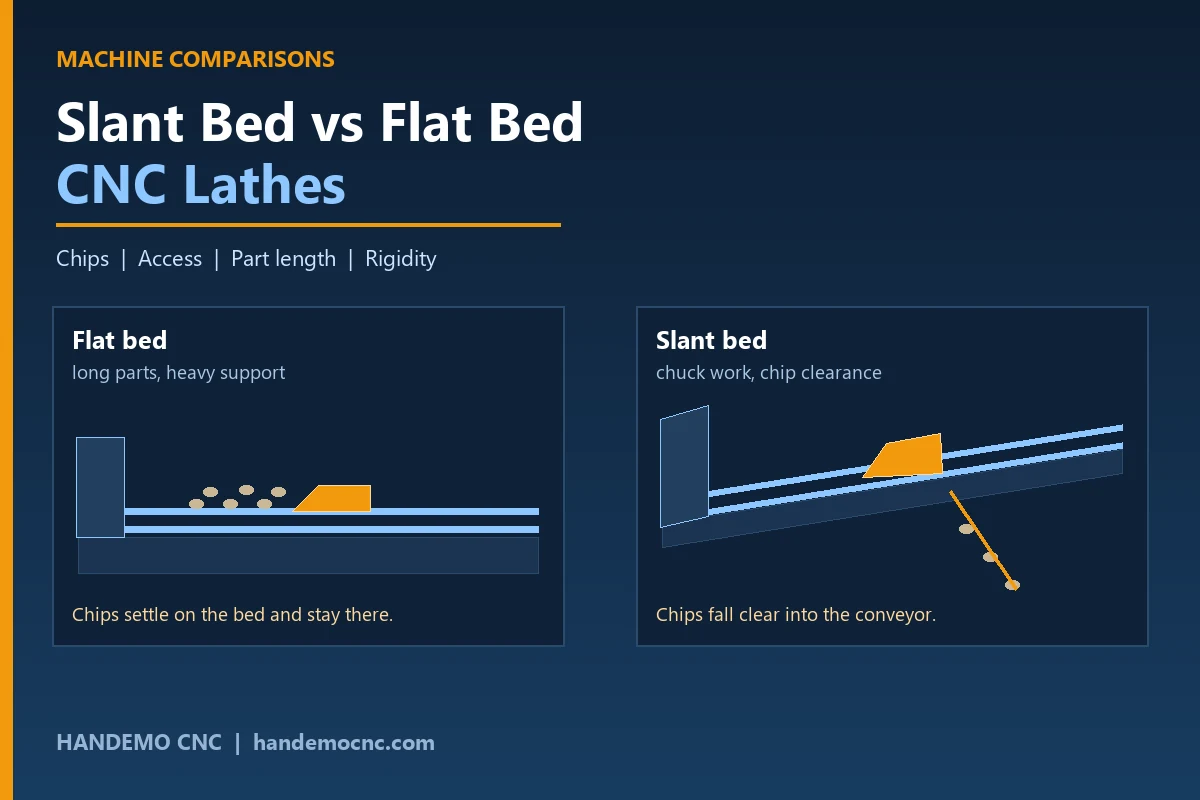
पहला वह स्थान है जहां चिप्स जाते हैं। एक सपाट बिस्तर पर गाइडवे क्षैतिज होते हैं, इसलिए चिप्स बिस्तर पर और गाइडवे कवर पर उतरते हैं, और किसी चीज को उन्हें काटने वाले क्षेत्र से बाहर ले जाना पड़ता है। तिरछे बिस्तर पर गाइडवे झुके हुए होते हैं, इसलिए गुरुत्वाकर्षण आपके लिए संदेश पहुंचाने का काम करता है और चिप्स काटने वाले क्षेत्र से दूर चिप कन्वेयर की ओर गिरते हैं।
दूसरा यह कि ऑपरेटर को कितनी दूर तक पहुंचना है। एक क्षैतिज बिस्तर स्पिंडल केंद्र रेखा को लगभग कमर की ऊंचाई पर और मशीन के सामने से काफी अंदर रखता है। एक झुका हुआ बिस्तर कार्य क्षेत्र को दरवाजे के करीब लाता है, क्योंकि पूरी संरचना ऑपरेटर की ओर झुकती है।
तीसरा यह है कि काटने का बल कैसे लगाया जाता है। मुड़ने से उपकरण नीचे की ओर और कार्य की ओर धकेलता है। एक क्षैतिज बिस्तर पर उस भार को एक विस्तृत, उदारतापूर्वक समर्थित सतह पर ले जाया जाता है। झुके हुए बिस्तर पर समान भार सीधे संरचना के विरुद्ध आता है, लेकिन कास्टिंग को केवल एक सपाट प्लेट पर बोल्ट लगे रेलिंग के बजाय इसके लिए डिज़ाइन किया जाना चाहिए।
फ्लैट बिस्तर खराद: जहां वे अभी भी अपना स्थान अर्जित करते हैं
फ्लैट बिस्तर पुरानी व्यवस्था है और यह दुर्घटनावश नहीं बचा। इसकी ताकत लंबाई है. एक क्षैतिज बिस्तर को समान कठोरता के दंड के बिना लंबा बनाया जा सकता है, यही कारण है कि भारी शाफ्ट, रोल, स्क्रू, पाइप और लंबी ट्यूब का काम अभी भी फ्लैट बिस्तर मशीनों पर किया जाता है।
दूसरी ताकत भारी या अजीब हिस्सों तक पहुंच है। एक लंबे शाफ्ट या एक बड़े व्यास ट्यूब पर, भाग को ऊपर से या अंत से पेश किया जाना चाहिए, और एक फ्लैट लेआउट क्रेन के लिए और इसे स्थापित करने वाले ऑपरेटर के लिए इसे और अधिक सरल बनाता है।
फ्लैट बेड भी आम रहते हैं जहां मशीन एक ही लिफाफे में मोड़ और अन्य काम का मिश्रण करती है, क्योंकि क्षैतिज सतह आपको स्थिर आराम स्थापित करने, कार्य क्षेत्र में भीड़ के बिना आराम और अतिरिक्त समर्थन का पालन करने की जगह देती है। कुछ लंबे-भाग वाले कार्यों में स्थिर विश्राम ही मशीन का संपूर्ण बिंदु होता है।
व्यापार यह है कि चिप्स का कहीं जाना स्पष्ट नहीं है। वे बिस्तर पर, चक के आसपास और काठी के नीचे जमा हो जाते हैं और किसी को उन्हें हटाना पड़ता है। रेशेदार सामग्री के साथ भारी कटाई के काम पर यह चक्र का एक वास्तविक हिस्सा बन जाता है, और यही एक कारण है कि आधुनिक उत्पादन लेआउट से दूर चला गया है।
स्लैंट बेड लेथ्स: इनक्लाइन आपको क्या खरीदता है
दिशानिर्देशों को झुकाने से मशीन चलाने का दैनिक अनुभव किसी भी अन्य एकल सुविधा से अधिक बदल जाता है।
- उपकरण के नीचे ढेर लगने के बजाय चिप्स काटने के क्षेत्र से बाहर गिर जाते हैं, इसलिए फिनिश पास एक ऐसे बिस्तर पर चलता है जिसमें पहले से ही पिछला कट नहीं लगा होता है
- संरचना पर बैठे गर्म चिप्स से थर्मल वृद्धि कम हो जाती है, क्योंकि चिप्स कास्टिंग को भिगोने के बजाय छोड़ देते हैं
- कार्य क्षेत्र दरवाजे के नजदीक है, इसलिए लोडिंग, जांच और इन्सर्ट बदलने में कम पहुंच होती है
- कटिंग तरल पदार्थ एकत्रित होने के बजाय टैंक की ओर जाता है, जिससे मशीन शिफ्टों के बीच साफ रहती है
- बुर्ज को स्थापित किया जा सकता है ताकि उपकरण उस स्थिति से काम कर सके जो कठोर मोड़ के लिए उपयुक्त हो और वाई अक्ष वाली मशीनों पर मिलिंग भी कर सके।
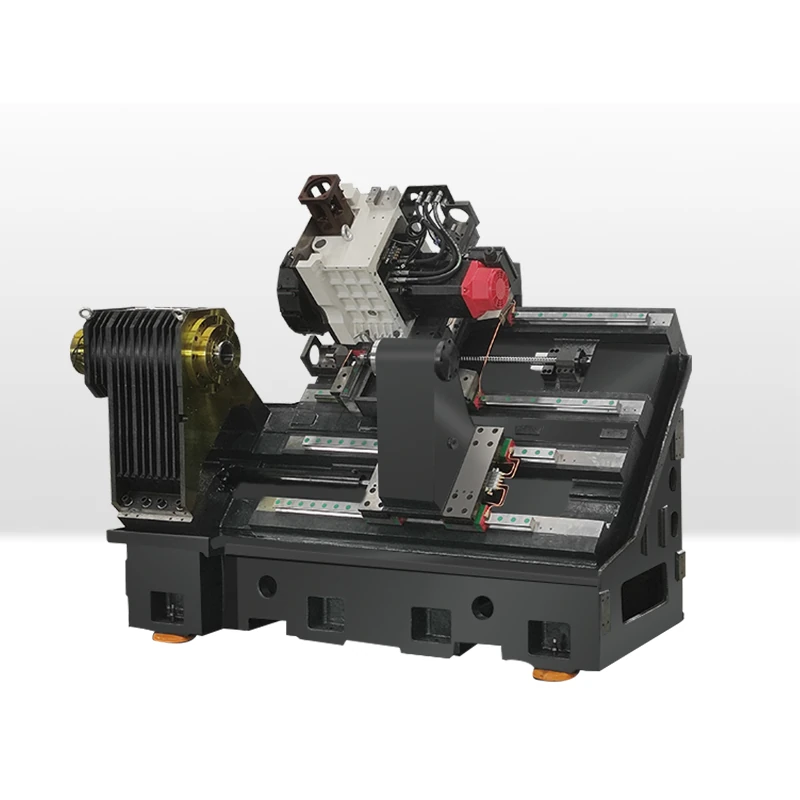
लेआउट की लागत दो स्थानों पर दिखाई देती है। पहला स्वयं कास्टिंग है, क्योंकि एक झुकी हुई संरचना को एक ऐसे आकार के माध्यम से समान भार उठाना पड़ता है जो निर्माण के लिए कम स्पष्ट होता है, और इसे स्थिर रखने के लिए आमतौर पर रिब्ड और गर्मी का इलाज किया जाता है। दूसरा यह है कि जब भाग लंबा होता है तो तिरछा बिस्तर कम सुविधाजनक होता है, क्योंकि किनारे से एक लंबा शाफ्ट लाने और उसकी लंबाई के साथ उसे सहारा देने के लिए भौतिक रूप से कम जगह होती है।
इनक्लाइन अपने आप में जो नहीं करता, वह मशीन को तेज़ या अधिक सटीक बनाना है। वे स्पिंडल, गाइडवे प्रकार, ड्राइव और पूरी मशीन के थर्मल डिज़ाइन से आते हैं। बिस्तर के लेआउट को चिप्स, पहुंच और भाग के आकार के बारे में निर्णय के रूप में मानें, फिर बाकी को अलग से निर्दिष्ट करें।
ट्रेड-ऑफ़ साथ-साथ
दोनों लेआउट को एक-दूसरे के बगल में रखें और तस्वीर बिल्कुल स्पष्ट है।
चिप नियंत्रण पर, तिरछा बिस्तर लगभग हर चकिंग कार्य पर जीतता है और अंतर उस सामग्री के साथ बढ़ता है जो लंबे या रेशेदार चिप्स का उत्पादन करता है। हार्ड-टर्निंग या बाधित-कट कार्य पर अकेले चिप की मात्रा फ्लैट बिस्तर को परेशान कर देती है।
सामग्री की एक निश्चित मात्रा के लिए कठोरता पर, एक अच्छी तरह से डिज़ाइन की गई तिरछी बिस्तर कास्टिंग अच्छी तरह से टिकी रहती है क्योंकि लोड पथ छोटा और सीधा होता है। एक सपाट बिस्तर आकार के साथ क्षतिपूर्ति करता है, यही कारण है कि फ्लैट मशीनें लंबी होने के बजाय भारी और लंबी हो जाती हैं।
ऑपरेटर एर्गोनॉमिक्स पर, तिरछा बिस्तर एक शिफ्ट के साथ रहना आसान है। किसी वर्कपीस को सेट करने के लिए क्षैतिज बिस्तर तक पहुंचना, और फिर बुर्ज के पीछे से चिप्स को साफ करने के लिए फिर से पहुंचना, एक वर्ष से अधिक का समय जोड़ता है।
लंबे हिस्से की क्षमता के मामले में, फ्लैट बिस्तर का फायदा है और तिरछी तरफ कोई भी अच्छा डिज़ाइन इसे पूरी तरह से हटा नहीं देता है। जब भाग बिस्तर की ऊंचाई से शाफ्ट लंबा होता है, तो क्षैतिज लेआउट प्राकृतिक होता है।
स्वचालन पर, तिरछे बिस्तर को खिलाना आसान होता है। बार फीडर, गैन्ट्री लोडर और रोबोट टेंडिंग सभी दरवाजे के करीब एक कॉम्पैक्ट, दोहराने योग्य पिक-अप स्थिति चाहते हैं, जो कि झुका हुआ लेआउट प्रदान करता है। उप-स्पिंडल या दूसरे स्पिंडल वाली मशीनों पर, ऑपरेटर को क्षैतिज लिफाफे में पहुंचे बिना भाग को दोनों के बीच स्थानांतरित किया जाता है।
कौन सा भाग परिवार कहाँ इंगित करता है
व्यवहार में निर्णय आमतौर पर कार्य के आकार पर निर्भर करता है।
चकित हिस्से, मतलब जबड़े में रखी कोई भी चीज और ज्यादातर चेहरे और बाहरी व्यास से मशीनीकृत, तिरछे बिस्तर के लिए उपयुक्त होते हैं। इसमें हाइड्रोलिक वाल्व बॉडी, फ्लैंज और बियरिंग कैप, ऑटोमोटिव हब और ब्रेक घटक, पंप और मोटर हाउसिंग, स्लीव और बुशिंग और छोटे से मध्यम गियर शामिल हैं। ये हिस्से अपने व्यास के सापेक्ष छोटे होते हैं, इन्हें सामने से लोड किया जाता है, और ये चिप्स का उत्पादन करते हैं जिन्हें जल्दी से निकलने की आवश्यकता होती है। हमारे ऑटोमोटिव पार्ट्स और वाल्व और हाइड्रोलिक पार्ट्स पेज उन परिवारों को दिखाते हैं जो यहां बैठते हैं।
बीच-केंद्र भाग, जिसका अर्थ है दोनों सिरों पर समर्थित शाफ्ट, लंबाई से विभाजित। छोटे और मध्यम शाफ्ट टेलस्टॉक या सब-स्पिंडल के साथ तिरछे बिस्तर पर अच्छी तरह से चलते हैं। लंबे शाफ्ट, फ़ीड स्क्रू, टाई रॉड, रोल और भारी पाइप एक फ्लैट बेड या एक उद्देश्य-निर्मित लंबी-बेड मशीन की ओर बढ़ते हैं, क्योंकि लंबाई और समर्थन की आवश्यकता बाकी सभी चीजों पर हावी होती है।
जिन हिस्सों को मिलिंग के साथ-साथ मोड़ने की भी आवश्यकता होती है, जैसे कि कीवे और क्रॉस होल, प्रश्न को फिर से बदल देते हैं। तिरछे बिस्तर पर इसका मतलब है एक लाइव टूल बुर्ज या वाई अक्ष, या मिल-टर्न प्लेटफॉर्म वाली मशीन। मिल-टर्न रेंज बिल्कुल उसी ओवरलैप के लिए मौजूद है, और ऊपर दिया गया तुलना लेख तब कवर करता है जब अतिरिक्त लागत उचित हो।
मशीनें हम प्रत्येक परिवार को लगाएंगे
क्योंकि हमारी अपनी सीमा तिरछे मोड़ के चारों ओर बनी है, इसलिए इसका वर्णन करना आसान है जिस तरह से हम एक उद्धरण वार्तालाप में करेंगे।
सामान्य चकिंग कार्य और छोटे शाफ्ट के लिए, रेंज में प्रवेश TCK50 है, जिसमें TCK6050 व्यास की व्यापक रेंज और भारी कट के लिए आगे बढ़ता है। दोनों सीधी उत्पादन मशीनें हैं, और दोनों ऐसी मशीनें हैं जिन्हें हम आम तौर पर वॉल्यूम में चलने वाले छोटे हिस्सों के लिए बार फीडर के साथ जोड़ते हैं।
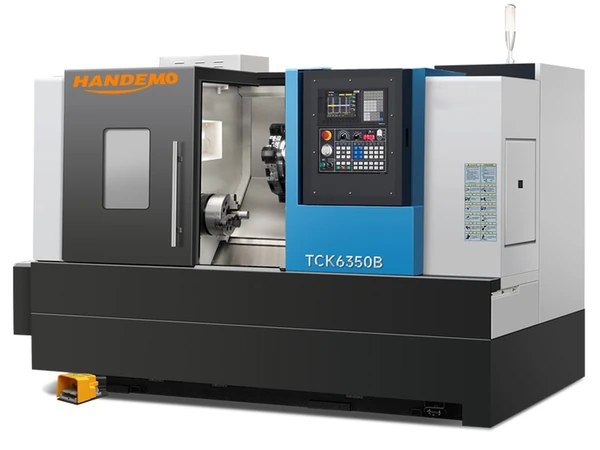
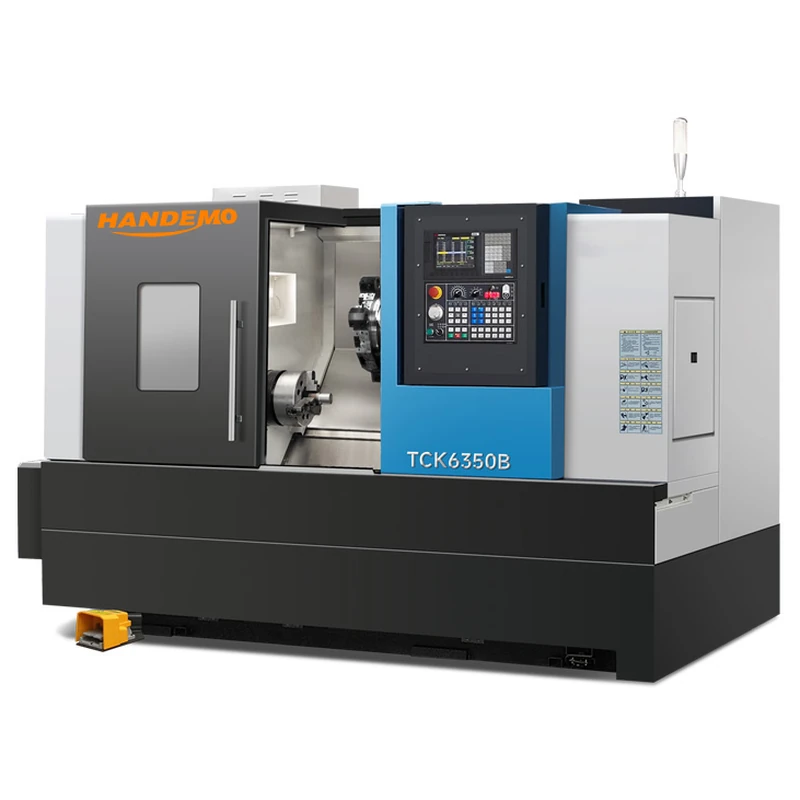
बड़े काम, लंबे हिस्से और भारी स्टॉक हटाने के लिए, TCK6350B में बड़ा स्विंग और भारी संरचना होती है, यही वह बिंदु है जहां ऑपरेटर बाधित कटौती के बारे में शिकायत करना बंद कर देते हैं। जहां फिनिश धातु हटाने की दर से अधिक मायने रखती है, वहां TCK6050D और TCK70D सहित उच्च-स्तरीय परिशुद्धता समूह, उन दुकानों के लिए बनाया गया है जो दैनिक आधार पर कड़ी मेहनत करते हैं और चाहते हैं कि मशीन शिफ्ट के दौरान वहां रहे।
जब भाग को मिलिंग सुविधाओं की आवश्यकता होती है, या जब दोनों सिरों को दूसरे ऑप के बिना मशीनीकृत करना पड़ता है, तो उत्तर मिल-टर्न पक्ष में चला जाता है। TCK6050Y क्रॉस फीचर्स के लिए लाइव टूल बुर्ज में एक Y अक्ष जोड़ता है, और 3100SY दो स्पिंडल चलाता है ताकि भाग एक चक्र में समाप्त हो जाए। जहां मुड़े हुए हिस्से को मिल्ड फेस या पॉकेट की भी आवश्यकता होती है, जिसे बुर्ज से नहीं पहुंचा जा सकता है, काम आमतौर पर वर्टिकल मशीनिंग सेंटर के साथ विभाजित होता है, और जहां आवास को चार तरफ मशीनिंग की आवश्यकता होती है, वहां काम क्षैतिज मशीनिंग सेंटर पर होता है।
लंबे शाफ्ट ऐसे मामले हैं जहां हम स्पष्ट रूप से कहेंगे कि तिरछा बिस्तर पहली पसंद नहीं है। यदि भाग एक रोल, एक स्क्रू या एक लंबी टाई रॉड है, तो ईमानदार उत्तर एक लंबी-बेड मशीन या एक क्षैतिज मोड़ने वाला प्लेटफ़ॉर्म है, और हम एक छोटी मशीन बेचने के बजाय ऐसा कहेंगे जो भाग को पकड़ नहीं सकती है।
ऐसी सलाह ख़रीदना जो बैठक में बनी रहे
उद्धरण आने से पहले तीन बातें लिखने लायक हैं।
सबसे पहले, सबसे लंबे हिस्से को मापें जिसे आप वास्तव में चलाएंगे, न कि कैटलॉग में सबसे लंबे हिस्से को। बिस्तर की लंबाई और बिस्तर का प्रकार उसी एक संख्या से निर्धारित होता है, और यह एक ऐसी आवश्यकता है जिसे बाद में किसी विकल्प के साथ तय नहीं किया जा सकता है।
दूसरा, चिप्स गिनें। यदि आप छोटे भागों पर बहुत सारी सामग्री हटा रहे हैं, तो जो लेआउट स्वयं चिप्स को साफ़ करता है वह किसी भी शीर्षक विनिर्देश की तुलना में प्रति शिफ्ट अधिक मूल्यवान है। यदि आप लंबे हिस्सों को लगभग आकार में पूरा कर रहे हैं, तो विपरीत सच है और लंबाई के साथ कठोरता अधिक मायने रखती है।
तीसरा, तय करें कि क्या मशीन में स्वचालित रूप से फीड किया जाएगा या नहीं। इसे ध्यान में रखे बिना चुनी गई मशीन में बार फीडर जोड़ना, या बाद में पता चलना कि गैन्ट्री लोडर चक तक सफाई से नहीं पहुंच सकता है, शुरुआत में ही बेड लेआउट प्राप्त करने की तुलना में कहीं अधिक महंगी गलती है। हमारे गैन्ट्री लोडर और रोबोटिक मशीन टेंडिंग पेज दिखाते हैं कि प्रत्येक विकल्प मशीन से क्या अपेक्षा करता है।
अंत में, बिस्तर के कोण के बजाय कार्य क्षेत्र के आयाम के बारे में पूछें। कोण एक विपणन संख्या है. दरवाजे से चक तक की दूरी और बुर्ज के पीछे की जगह, आपके ऑपरेटर के साथ रहेगी।
अक्सर पूछे जाने वाले प्रश्न
क्या तिरछा बिस्तर हमेशा सपाट बिस्तर से अधिक सटीक होता है?
नहीं, सटीकता गाइडवे की स्थिति, स्पिंडल, ड्राइव और मशीन गर्मी का प्रबंधन कैसे करती है, से आती है। एक अच्छी तरह से निर्मित फ्लैट बिस्तर खराद कड़ी मेहनत कर सकता है। तिरछे बिस्तर का लाभ कॉम्पैक्ट फ़ुटप्रिंट में चिप क्लीयरेंस, पहुंच और कठोरता है, न कि अपने आप में सटीकता।
क्या तिरछी बिस्तर वाली लेथ मशीन के शाफ्ट लंबे हो सकते हैं?
छोटे और मध्यम शाफ्ट, हाँ, आमतौर पर टेलस्टॉक या उप-स्पिंडल के साथ। बहुत लंबे शाफ्ट अजीब हो जाते हैं, क्योंकि हिस्से को अंदर लाने और उसकी लंबाई के साथ उसे सहारा देने के लिए कम जगह होती है। यह एक ऐसा मामला है जहां एक फ्लैट या लंबी बिस्तर वाली मशीन बेहतर उत्तर है।
अधिकांश उत्पादन टर्निंग मशीनें तिरछी बिस्तर का उपयोग क्यों करती हैं?
क्योंकि वे ज्यादातर चक वाले हिस्सों को चलाते हैं, जहां चिप्स को काटने वाले क्षेत्र को छोड़ने की आवश्यकता होती है, ऑपरेटर को काम तक पहुंचने की आवश्यकता होती है, और भाग को बाद में स्वचालित रूप से खिलाया जा सकता है। लेआउट तीनों पर सूट करता है.
क्या बिस्तर का कोण मायने रखता है?
केवल एक डिज़ाइन निर्णय के रूप में जो चिप गिरने और पहुंच को प्रभावित करता है। जो अधिक मायने रखता है वह यह है कि कास्टिंग कैसे रिब्ड की जाती है, गाइडवेज़ को कैसे सपोर्ट किया जाता है और कौन सा स्पिंडल और ड्राइव फिट किया जाता है।
क्या मैं बाद में बार फीडर या रोबोट जोड़ सकता हूँ?
आमतौर पर हाँ, यदि मशीन को इंटरफ़ेस और एक्सेस को ध्यान में रखकर चुना गया था। मशीन निर्दिष्ट होने पर बार क्षमता, लोडर इंटरफ़ेस और पिक-अप स्थिति के बारे में पूछें, स्थापित होने के बाद नहीं।
हमें वह भाग भेजें जिसे आप मोड़ने का प्रयास कर रहे हैं
हमें सामग्री, व्यास, लंबाई, बैच का आकार बताएं और क्या भाग हाथ से या स्वचालित रूप से लोड किया जाएगा, और हम कहेंगे कि हमारी सीमा में कौन सा लेआउट और कौन सी मशीन फिट बैठती है। Handemo 2008 से मशीन टूल्स का निर्माण कर रहा है और 220,000 वर्ग मीटर के संयंत्र से 150 से अधिक देशों में खरीदारों को आपूर्ति करता है। हम एक तिरछा बिस्तर बेचने के बजाय एक लंबे-शाफ्ट वाले काम को सही प्लेटफॉर्म पर रखना पसंद करेंगे, जो इससे लड़ता है।
आप सीधे हमारे ड्राइंग अपलोड पेज के माध्यम से एक ड्राइंग भेज सकते हैं और हम आपके हिस्से के लिए एक मशीनिंग योजना और एक उद्धरण के साथ वापस आएंगे।
संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC लेथ बनाम मिल-टर्न: कैसे चुनें | वीएमसी बनाम एचएमसी: मशीनिंग केंद्र कैसे चुनें | 5-अक्ष बनाम 3-अक्ष मशीनिंग केंद्र