
CNC वाल्व और हाइड्रोलिक पार्ट्स के लिए मशीनें
एचएमसी, डीप-होल और मिल-टर्न समाधान सहित वाल्व बॉडी, मैनिफोल्ड और हाइड्रोलिक घटकों के लिए CNC मशीनिंग विकल्पों का अन्वेषण करें।
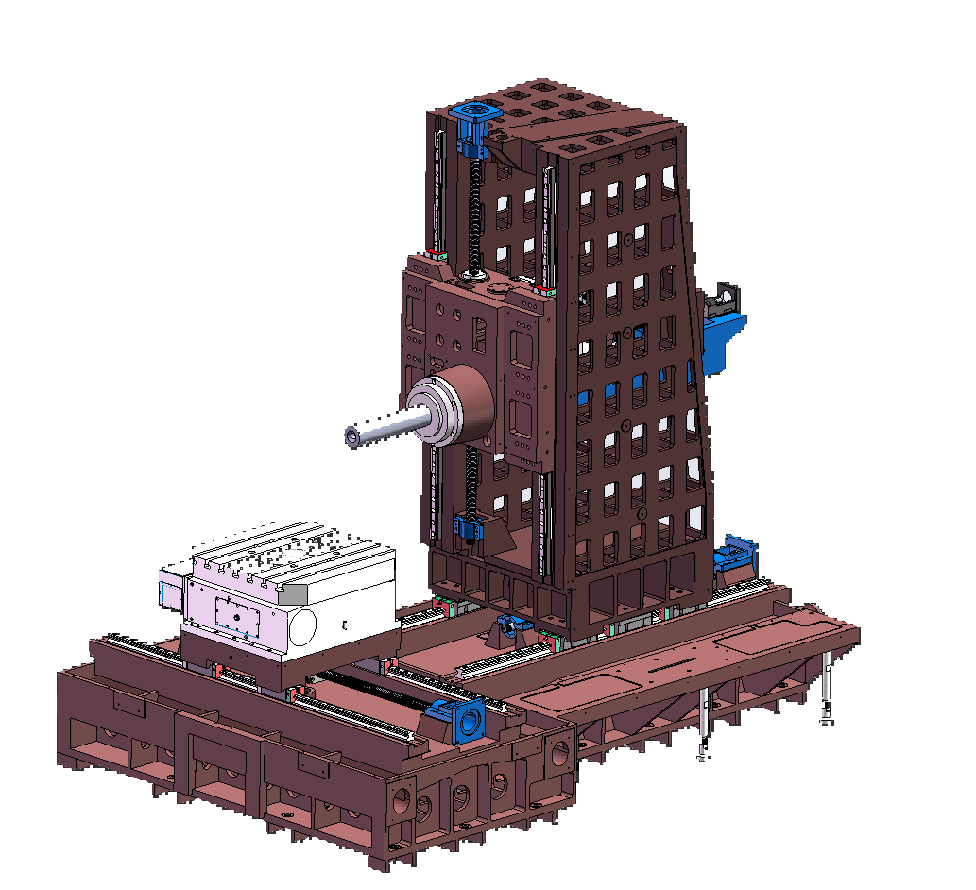
मशीनिंग वाल्व निकाय और हाइड्रोलिक घटक
वाल्व बॉडी, मैनिफोल्ड्स, कार्ट्रिज हाउसिंग और सिलेंडर भागों में एक कठिनाई होती है: जो विशेषताएं सबसे अधिक मायने रखती हैं वे आमतौर पर भाग के अंदर होती हैं। बोर, स्पूल, सीलिंग फेस और इंटरसेक्टिंग मार्ग सभी को एक-दूसरे के साथ पंक्तिबद्ध होना पड़ता है, और उनमें से प्रत्येक को मशीन से भाग निकलने के बाद मापा जाता है। इसलिए मशीन का चयन बोर के अनुसार होता है, बाहरी आकार के अनुसार नहीं।
यह पृष्ठ बताता है कि किसी मशीन का वाल्व और हाइड्रोलिक कार्य से मिलान कैसे किया जाए, उद्धृत करने से पहले क्या जांचा जाए और प्रत्येक मशीन का प्रकार अपनी सीमा तक कहां पहुंचता है। HANDEMO बिल्कुल इसी वर्ग के हिस्से के लिए क्षैतिज मशीनिंग केंद्र, ऊर्ध्वाधर मशीनिंग केंद्र और मिल-टर्न मशीनें बनाता है।
हाइड्रोलिक पार्ट्स को क्या अलग बनाता है?
हाइड्रोलिक वाल्व बॉडी एक दबाव पोत है जिसके माध्यम से एक सटीक बोर चलता है। उससे तीन बातें निकलती हैं.
बोर ज्यामिति प्रक्रिया को संचालित करती है
स्पूल बोर उनके व्यास के सापेक्ष लंबे होते हैं, और उनकी सीधीता और गोलाई यह तय करती है कि वाल्व लीक होता है या चिपक जाता है। यदि बोर अपने व्यास से लगभग चार गुना अधिक गहरा है, तो उपकरण विक्षेपण प्रमुख त्रुटि स्रोत बन जाता है और प्रक्रिया को बदलना पड़ता है: छोटे ओवरहैंग, पायलट छेद, स्टेप्ड बोरिंग बार, या जिस बार का आप उपयोग करना चाहते हैं उसके लिए स्पिंडल आकार वाली मशीन।
क्रॉस मार्ग बोर को तोड़ देते हैं
प्रत्येक अन्तर्विभाजक मार्ग कट को बाधित करता है। उपकरण एक शून्य में प्रवेश करता है और बाहर निकलता है, जो दूर की तरफ प्रभाव भार, चिप नेस्टिंग और गड़गड़ाहट पैदा करता है। डिबुरिंग इन भागों पर अंतिम विचार नहीं है; यह प्रक्रिया योजना में शामिल है, और मशीन को समझदार दिशा से चौराहों तक पहुंचने के लिए पर्याप्त अक्षों और पर्याप्त पहुंच की आवश्यकता है।
सीलिंग चेहरों को मापा जाता है, अनुमान नहीं
ओ-रिंग खांचे, गैसकेट चेहरे और पोर्ट थ्रेड सीलिंग फ़ंक्शन करते हैं। बोर के सापेक्ष उनकी स्थिति की जाँच निरीक्षक करता है। यह डेटाम रणनीति को ड्राइंग समीक्षा पर सबसे महत्वपूर्ण निर्णय बनाता है, क्योंकि एक फिक्स्चर जो गलत चेहरे पर स्थित होता है, वह उन हिस्सों का उत्पादन करेगा जो स्वयं के लिए सटीक हैं और असेंबली के लिए गलत हैं।
बोर और एक्सेस द्वारा मशीन का चयन
बहु-चेहरा निकायों के लिए क्षैतिज मशीनिंग केंद्र
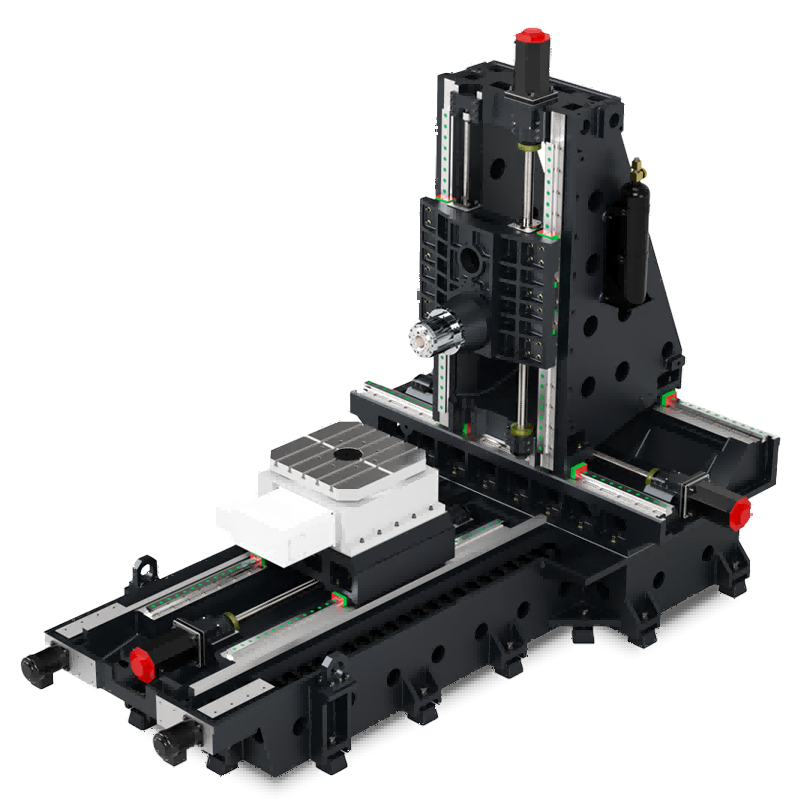
जब एक वाल्व बॉडी या मैनिफोल्ड को चार या पांच चेहरों पर काम करने की आवश्यकता होती है, तो एक क्षैतिज मशीनिंग केंद्र उस पुनर्स्थापन को हटा देता है जिसकी एक ऊर्ध्वाधर मशीन को आवश्यकता होगी। धुरी क्षैतिज रूप से भाग का सामना करती है, चिप्स उस पर बसने के बजाय काटने वाले क्षेत्र से दूर गिर जाते हैं, और एक रोटरी टेबल डेटाम खोए बिना चेहरे के बीच के हिस्से को अनुक्रमित करती है। उन निकायों के लिए जहां बोर लंबी धुरी के माध्यम से चलते हैं, यह आमतौर पर सबसे छोटा मार्ग होता है।
यहां दो संरचनात्मक विकल्प मायने रखते हैं। एक यात्रा स्तंभ के साथ एक टी-प्रकार का आधार मध्यम निकायों के लिए एक कठोर, कॉम्पैक्ट पदचिह्न देता है। एक मल्टी-स्टेशन या पैलेट कॉन्फ़िगरेशन तब फायदेमंद होता है जब बैच का आकार इतना बड़ा हो जाता है कि लोडिंग के दौरान स्पिंडल निष्क्रिय समय समय में कटौती के बजाय बाधा बन जाता है। पूरी रेंज के लिए क्षैतिज मशीनिंग केंद्र और बोर की गहराई हावी होने पर डीप-होल बोरिंग और मिलिंग मशीन देखें।
गहरे छेद वाली मशीनें जब गहराई ही सीमा हो
एक बार जब बोर की गहराई लगभग पांच गुना व्यास से अधिक हो जाती है, तो मानक बोरिंग बार जवाब देना बंद कर देते हैं। डीप-होल बोरिंग और मिलिंग मशीनें एक लंबे बोर के माध्यम से एक लाइन को पकड़ने के लिए गाइडवे, शीतलक दबाव और उपकरण तक पहुंच प्रदान करती हैं। व्यापार-बंद की पहुंच अन्य चेहरों तक है, इसलिए इन मशीनों को आम तौर पर सामान्य कार्य के बजाय एक प्रमुख बोर परिवार के आसपास निर्दिष्ट किया जाता है।
घूर्णी हाइड्रोलिक भागों के लिए टर्निंग और मिल-टर्न
कार्ट्रिज हाउसिंग, सिलेंडर सिरे, पिस्टन और ग्रंथि नट घूर्णी हैं, और उनमें से कई क्रॉस छेद, फ्लैट या पोर्ट ले जाते हैं जिन्हें अन्यथा दूसरे ऑपरेशन की आवश्यकता होती है। एक संचालित बुर्ज और वाई-अक्ष के साथ एक मिल-टर्न मशीन एक सेटअप में भाग को पूरा करती है, जो घुमाए गए व्यास और क्रॉस फीचर के बीच संबंध की रक्षा करती है। जहां भाग पूरी तरह से घूर्णी है और वॉल्यूम अधिक है, तिरछा बिस्तर खराद अधिक किफायती विकल्प है।
प्लेट और कवर के लिए लंबवत मशीनिंग केंद्र
मैनिफोल्ड प्लेटें, सबप्लेट्स, एंड कवर और वाल्व ब्लॉक जो अनिवार्य रूप से दो चेहरों पर सुविधाओं के साथ सपाट होते हैं, एक ऊर्ध्वाधर मशीनिंग केंद्र में अच्छी तरह से फिट होते हैं। सीमा तब प्रकट होती है जब भाग को पार्श्व सतहों पर सटीक कार्य की आवश्यकता होती है, क्योंकि प्रत्येक पुनर्स्थापन डेटम त्रुटि को पुन: प्रस्तुत करता है जिसे भाग सहन नहीं कर सकता है।
प्रश्न जो उद्धरण तय करते हैं
मशीन की अनुशंसाएँ उतनी ही अच्छी होती हैं जितनी उनके पीछे की जानकारी। ये वो बिंदु हैं जो उत्तर बदल देते हैं.
बोर विशिष्टता
सबसे बड़ा और गहरा बोर, व्यास और गहराई, सहनशीलता बैंड, गोलाई और सीधापन की आवश्यकता, और क्या बोर आर-पार है, अंधा है या सीढ़ीदार है। टाइट स्ट्रेटनेस कॉल वाला एक एकल गहरा बोर एक हिस्से को क्षैतिज मशीनिंग केंद्र से एक समर्पित डीप-होल मशीन में अपने आप ले जा सकता है।
सामग्री और रिक्त स्थिति
कच्चा लोहा, लचीला लोहा, स्टील, स्टेनलेस और एल्यूमीनियम सभी बाधित कटौती पर अलग-अलग व्यवहार करते हैं। चाहे रिक्त स्थान वैरिएबल स्टॉक के साथ कास्टिंग हो या पूर्व-मशीनीकृत ब्लॉक, पास की संख्या, टूलींग और चक्र समय अनुमान को बदल देता है। कास्टिंग में रेत का समावेश वाल्व निकायों पर कम अनुमानित चक्र समय का एक सामान्य कारण है।
बैच का आकार और दोहराव पैटर्न
एकमुश्त, छोटे बैच और उच्च मात्रा में उत्पादन से अलग-अलग उत्तर मिलते हैं। छोटे बैच त्वरित बदलाव के साथ एक लचीली मशीन को उचित ठहराते हैं; उच्च मात्रा पैलेट, मल्टी-स्टेशन फिक्स्चर और स्वचालन को उचित ठहराती है। एकल-पैलेट मशीन पर एक उच्च-मात्रा वाले हिस्से को उद्धृत करना प्रति भाग की लागत को बढ़ा-चढ़ाकर बताता है, और एक स्वचालित सेल पर एक-बंद हिस्से को उद्धृत करना निवेश को बढ़ा-चढ़ाकर बताता है।
निरीक्षण योजना
यदि ड्राइंग मशीनीकृत चेहरे के सापेक्ष बोर की स्थिति बताती है, तो उस चेहरे को उसी सेटअप में बनाना होगा या प्रक्रिया को जानबूझकर डेटा ट्रांसफर की आवश्यकता होगी। फिक्स्चर को डिज़ाइन करने से पहले यह जानना सबसे महंगे प्रकार के पुनर्कार्य को रोकता है।
वाल्व और मैनिफोल्ड कार्य के लिए प्रक्रिया नोट्स
बंदरगाहों से पहले बोर को अनुक्रमित करें
पहले बोरिंग करना और उसके बाद क्रॉस मार्ग की ड्रिलिंग करना, तैयार बोर के अंदर गड़गड़ाहट छोड़ देता है। पहले ड्रिलिंग और बाद में बोरिंग करने से चौराहा साफ हो जाता है लेकिन ड्रिल के बाधित सतह पर भटकने का जोखिम रहता है। सामान्य समझौता बोर को खुरदुरा करना, मार्गों को ड्रिल करना, फिर अर्ध-समाप्त करना और अंतिम दो चरणों के बीच डिबुरिंग के साथ बोर को समाप्त करना है।
चिप नियंत्रण एक गुणवत्ता का मुद्दा है, हाउसकीपिंग का नहीं
कास्ट आयरन फाइन को क्रॉस पैसेज में पैक किया जाता है और अगले पास पर स्पूल बोर स्कोर किया जाता है। क्षैतिज अभिविन्यास से गुरुत्वाकर्षण को मदद मिलती है; थ्रू-स्पिंडल या उच्च दबाव वाला शीतलक अधिक मदद करता है। किसी भी तरह से चिप पथ प्रक्रिया योजना में शामिल है।
बोर में स्थिरता की कठोरता दिखाई देती है
बोर खुलने पर पतली दीवारों पर लगी वाल्व बॉडी हिल जाएगी। बोर लाइन के पास शरीर को सहारा देना, और एक असमर्थित स्पैन में क्लैंप बल से बचना, अक्सर मशीन अपग्रेड की तुलना में तैयार सहनशीलता के लिए अधिक मूल्यवान होता है।
संबंधित मार्गदर्शिकाएँ
ये लेख उपरोक्त अनुशंसाओं के पीछे विशिष्ट भाग परिवारों और मशीन तुलनाओं में गहराई से जाते हैं।
- CNC हाइड्रोलिक वाल्व बॉडी के लिए मशीनिंग गाइड - बोर रणनीति, बड़े वाल्व बॉडी और फिक्स्चर डिजाइन
- मशीनिंग हाइड्रोलिक वाल्व बॉडी - भाग परिवार और प्रक्रिया मार्ग
- मशीनिंग हाइड्रोलिक सिलेंडर - लंबे बोर और बैरल का काम
- पंप और वाल्व पार्ट्स गाइड - आवास और प्ररित करनेवाला परिवार
- मशीनिंग पंप हाउसिंग - चेहरों पर बोर संरेखण
- केस स्टडी: एक सेटअप में हाइड्रोलिक मैनिफोल्ड ब्लॉक
- केस स्टडी: हाइड्रोलिक पिस्टन गाइड स्लीव
- केस स्टडी: एचएमसी पर डीप-होल बोरिंग
- वाल्व बॉडी मशीनिंग अवलोकन
अपने मशीनिंग प्रोजेक्ट पर चर्चा करें
मशीन और कॉन्फ़िगरेशन मार्गदर्शन के लिए अपनी ड्राइंग, सामग्री, बोर विनिर्देश, बैच मात्रा और निरीक्षण आवश्यकताओं को HANDEMO भेजें।
परियोजना समीक्षा का अनुरोध