मशीनिंग केंद्र पर डीप-होल बोरिंग
<आकृति>
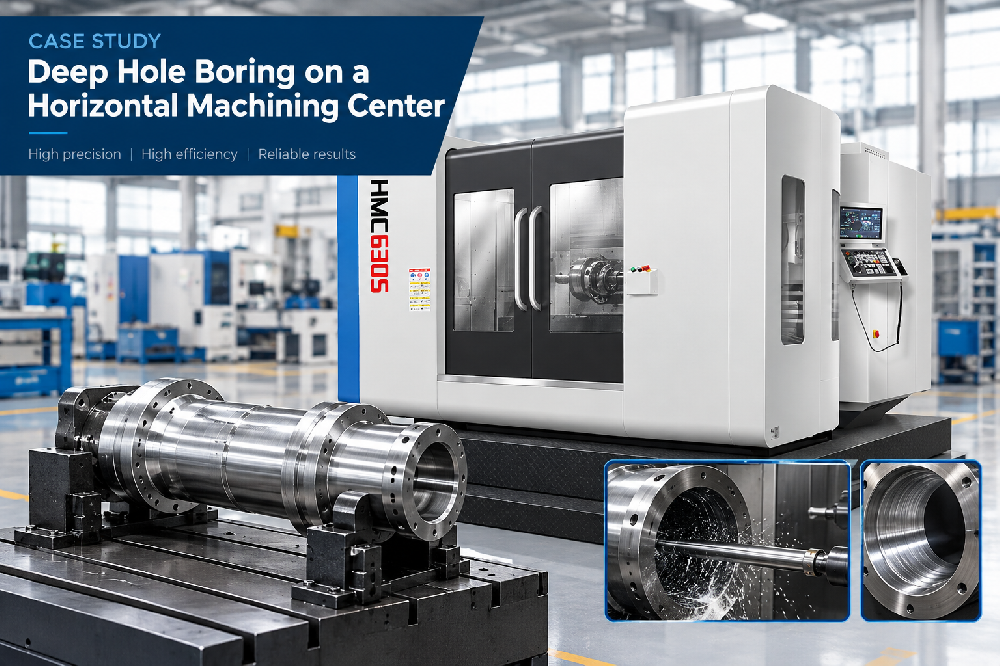
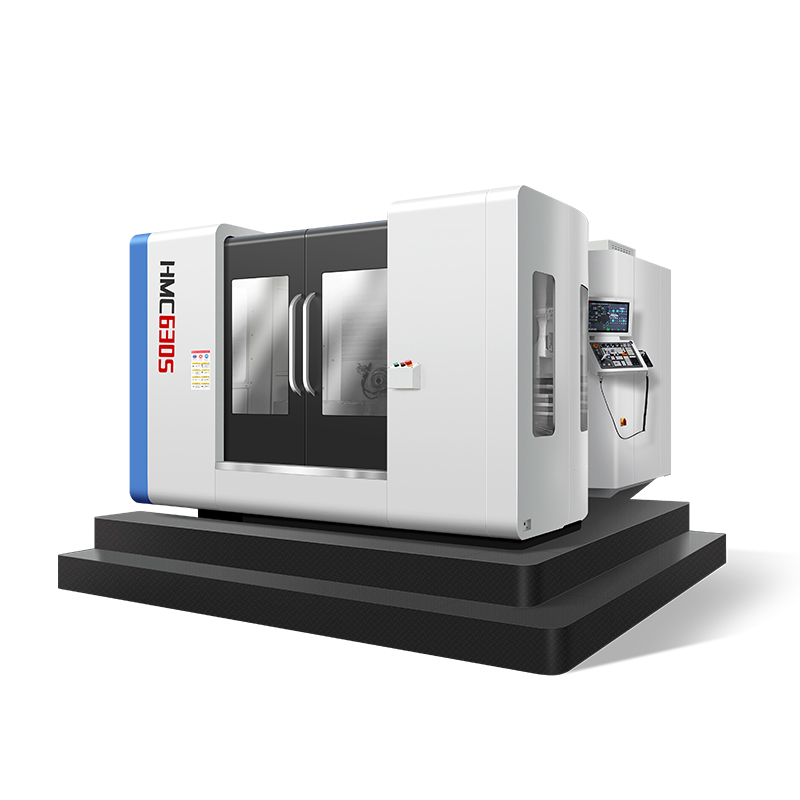 <आंकड़ा><चित्र कैप्शन>डीप-होल बोरिंग सेटअप
वर्कपीस
इस मामले में भाग एक बड़ा स्टील ब्लॉक है जिसके लिए एक गहरे थ्रू-होल की आवश्यकता होती है द्रव मार्ग, साथ ही कई क्रॉस-पोर्ट जो इसे काटते हैं। ग्राहक को छेद सीधा चाहिए और पोर्ट गहराई पर पंक्तिबद्ध होने चाहिए। एक मुड़ा हुआ या भटकता हुआ छेद मार्ग को बेकार बना देगा, और एक क्रॉस-पोर्ट जो मुख्य छेद से नहीं मिलता है वह काम नहीं करेगा।
गहरे छेद चुनौतीपूर्ण होते हैं क्योंकि उपकरण लंबा और पतला होता है। एक लंबा उपकरण कठोर नहीं होता, इसलिए वह भटक सकता है, चटक सकता है या टूट सकता है। छेद जितना गहरा होगा, उपकरण उतना अधिक असमर्थित होगा, और प्रक्रिया को उतनी ही अधिक सावधानी बरतनी होगी।<एच2>एक क्षैतिज मशीन क्यों मदद करती है<पी>एक क्षैतिज मशीन पर धुरी का मुख पक्ष की ओर होता है काम करें, ताकि उपकरण वर्कपीस के रास्ते में आए बिना छेद की पूरी लंबाई तक चल सके। भाग को क्लैंप किया जाता है ताकि छेद की धुरी समतल हो, और स्पिंडल किनारे से अंदर आए। यह उपकरण और शीतलक को गुरुत्वाकर्षण से लड़े बिना कट तक पहुंचने देता है।<पी>क्षैतिज व्यवस्था उपकरण के कटने पर चिप्स को नीचे की ओर पैक होने के बजाय छेद से बाहर गिरने देती है। चिप साफ़ करना गहरे छेद के काम के सबसे कठिन हिस्सों में से एक है, और एक क्षैतिज मशीन इसे आसान बनाती है।
सेटअप
हम भाग के स्तर को दबाते हैं और धुरी के साथ छेद अक्ष को संरेखित करते हैं। एक स्थिर सेटअप महत्वपूर्ण है - यदि भाग बिल्कुल हिलता है, तो छेद सीधा नहीं होगा। हम एक फिक्सचर का उपयोग करते हैं जो भाग को मजबूती से ढूंढता है और उसकी लंबाई के साथ उसे सहारा देता है।
हमने टूल को भी सेट किया है ताकि यह उतना छोटा और कठोर हो जितना छेद अनुमति देता है। गहरे छेद के लिए, हम गन ड्रिल या स्थिर फीड वाली लंबी ड्रिल का उपयोग कर सकते हैं। कुंजी उपकरण को भटकने से बचाना है, जिसका अर्थ है एक कठोर स्पिंडल, एक स्थिर फ़ीड और एक छेद जो सटीक रूप से शुरू होता है।
छेद को सीधा पकड़ना
डीप-होल कार्य का सबसे कठिन हिस्सा है छेद को सीधा रखना. यदि कोई लंबा उपकरण समर्थित नहीं है तो वह बह जाएगा, और बहाव एक छेद के रूप में दिखाई देगा जो सच नहीं है। हम इसे एक स्थिर फ़ीड, एक तेज उपकरण और एक पायलट छेद के साथ नियंत्रित करते हैं जो सही जगह पर शुरू होता है।<पी>हम उपकरण के खराब होने की भी जांच करते हैं। घिसी हुई ड्रिल या बोरिंग बार भटकने लगेगी। उपकरण की धार खोने से पहले उसे बदलने से बैच में छेद सीधा रहता है।
क्रॉस-पोर्ट्स
मुख्य छेद के ऊब जाने के बाद, हम इसे काटने वाले क्रॉस-पोर्ट्स को ड्रिल करते हैं। इन्हें मुख्य छेद से सही कोण और सही गहराई पर मिलना चाहिए। यदि कोई क्रॉस-पोर्ट बंद है, तो यह मार्ग से नहीं जुड़ेगा।<पी>हम मुख्य छेद के समान डेटाम से क्रॉस-पोर्ट का पता लगाते हैं, इसलिए वे उसी बिंदु को संदर्भित करते हैं। यह उन्हें मार्ग के साथ सुसंगत रखता है और गहराई पर किसी भी बेमेल से बचाता है।
शीतलक और चिप नियंत्रण
शीतलक गहरे छेद वाले काम में भारी भारोत्तोलन करता है। यह उपकरण को ठंडा रखता है और चिप्स को छेद से बाहर निकाल देता है। यदि शीतलक कट तक नहीं पहुंच रहा है, तो ट्यूब जाम हो सकती है और चिप्स फिर से कट जाएंगे, जिससे सतह खराब हो जाती है और उपकरण घिस जाता है।
हम उपकरण के माध्यम से एक उच्च दबाव वाले शीतलक का उपयोग करते हैं जहां छेद गहरा है, इसलिए चिप्स को अंदर पैक करने के बजाय बाहर धकेल दिया जाता है। यही वह है जो गहरे छेद को साफ रखता है और उपकरण को काटता है। खैर।<एच2>गुणवत्ता जांच<पी>पुर्जे के मशीन से निकलने से पहले हम गहरे छेद की जांच करते हैं आवश्यकताएँ:<उल क्लास=" सूची-पैडिंगबाएं-2"><ली><पी>छेद की सीधीता और स्थिति डेटाम.<ली><पी>कि क्रॉस-पोर्ट दाईं ओर मुख्य छेद से मिलते हैं गहराई.<ली><पी>अंदर सतह खत्म बोर.
कि छेद चिप्स से मुक्त है और गड़गड़ाहट।<पी>ये जांच पुष्टि करती है कि मार्ग इसके लिए उपयुक्त है उद्देश्य।<एच2>सही मशीन क्यों मायने रखती है<पी>क्षैतिज व्यवस्था डीप-होल ऑपरेशन को ऊर्ध्वाधर मशीन की तुलना में कहीं अधिक स्थिर बनाती है, क्योंकि उपकरण स्तर पर चलता है और चिप्स गिर जाते हैं दूर. एक बड़े हिस्से में गहरे छेद के लिए, वह स्थिरता ही छेद को सीधा रखती है और प्रक्रिया को दोहराने योग्य बनाती है।<पी>यदि आप गहरे छेद, ब्लॉक या बड़ी कास्टिंग की मशीन बनाते हैं, तो एक क्षैतिज मशीनिंग केंद्र पर विचार करना उचित है। हमें आपके बारे में बात करने और एक सेटअप का सुझाव देने में खुशी होगी। नीचे दिए गए संपर्क फ़ॉर्म का उपयोग करें और हम आपके पास वापस आएंगे।