बॉक्स और हाउसिंग पार्ट्स के लिए मशीनिंग सेंटर कैसे चुनें
बॉक्स और हाउसिंग हिस्से ऐसे हैं जहां मशीनिंग निर्णय महंगे हो जाते हैं। ड्राइंग में भाग सरल दिखता है - एक ब्लॉक या बोर, चेहरे और बोल्ट पैटर्न के साथ एक कास्टिंग - और फिर पहला सेटअप समस्या का खुलासा करता है: जो विशेषताएं मायने रखती हैं वे चार या पांच पक्षों में फैली हुई हैं, और हर बार जब हिस्सा टेबल से बाहर आता है तो आप उनके बीच संबंध खोने का एक नया मौका जोड़ते हैं। इस परिवार के काम के लिए मशीन चुनना सामान्य तौर पर यह नहीं है कि कौन सी मशीन बेहतर है। यह इस बारे में है कि भाग को कितने सेटअप की आवश्यकता है, यह कितना बड़ा है और आप किस सतह पर भरोसा करेंगे।
 वीडियो
 वीडियो
बॉक्स और हाउसिंग के काम को क्या अलग बनाता है?
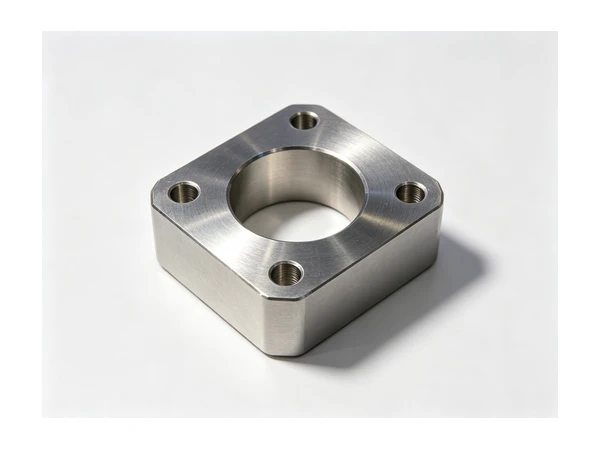
एक बॉक्स भाग एक प्रिज्मीय भाग होता है जिसके अधिकांश किनारों पर विशेषताएं होती हैं: एक गियरबॉक्स हाउसिंग, एक पंप बॉडी, एक मशीन कॉलम, एक वाल्व ब्लॉक। एक आवास भाग में एक नियंत्रित बोर या स्पिगोट जोड़ा जाता है जिसे उस चेहरे के साथ एक ज्ञात संबंध में बैठना होता है जिस पर वह खड़ा होता है। दोनों की व्यवहारिक कठिनाई एक ही है, जो काटना ही नहीं है। यह सेटअप गिनती है.
बाकी सब कुछ उसी से चलता है। एक मशीन जो एक भाग के चार चेहरों को बिना पुनः क्लैम्पिंग के स्पिंडल पर प्रस्तुत करती है, सेटअप को हटा देती है, और सेटअप को हटाने से उनके साथ आने वाली त्रुटि का संचय भी दूर हो जाता है। एक बड़ी मेज और लंबी एक्स यात्रा वाली एक मशीन जो हिस्से को एक बार पकड़ती है और हर सुविधा तक पहुंचती है, अलग-अलग ज्यामिति के साथ एक ही काम कर रही है। एक मशीन जो तेज है लेकिन चार अलग-अलग फिक्स्चर पर पार्ट को मजबूर करती है, वह दुकान में सबसे धीमा विकल्प है, चाहे उसकी स्पिंडल गति कुछ भी कहती हो।
मशीन से नहीं, हिस्से से शुरुआत करें
रेखाचित्र के तीन अंक अधिकांश तर्क का निर्णय करते हैं। पहला लिफाफा है: सबसे बड़ा मशीनीकृत चेहरा और सबसे बड़ा बोल्ट सर्कल या बोर स्पेसिंग। दूसरा द्रव्यमान है, जिसमें स्थिरता भी शामिल है, क्योंकि एक आवास जिसका वजन 400 किलोग्राम की मेज पर 700 किलोग्राम है, उपकरण के बजाय मशीन को इधर-उधर धकेलता है। तीसरी विशेषता वाले चेहरों की संख्या है जो एक-दूसरे से संबंधित होनी चाहिए।
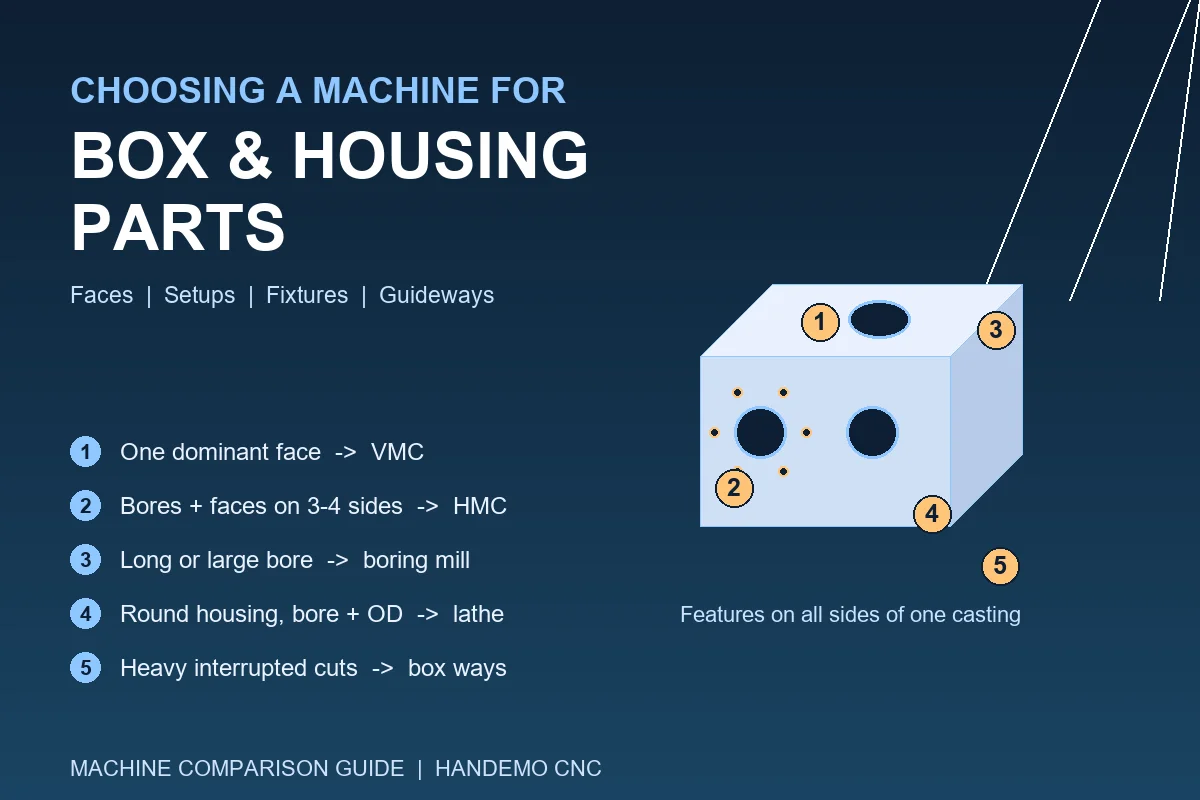
उन तीनों को लें और विकल्प आम तौर पर एक परिवार तक सीमित हो जाता है। मशीनीकृत चेहरे, एक बोर और एक बोल्ट पैटर्न के साथ लगभग 700 मिमी तक का आवास एक मध्यम आकार की ऊर्ध्वाधर मशीन जैसे VMC1160 पर आरामदायक है, जहां टेबल 800 किलोग्राम भार क्षमता के साथ 1200 x 600 मिमी है और 1100/600/600 मिमी की एक्स/वाई/जेड यात्रा एक स्थिरता और एक बोरिंग हेड के लिए जगह छोड़ती है। छोटे अंत कवर और फ़्लैंज इकाइयां अक्सर VMC855 पर फिट होती हैं। एक बार जब भाग को एक ही दीवार के दोनों किनारों पर बोर की आवश्यकता होती है, या ड्राइंग में एक तरफ बढ़ते चेहरे और एक बड़े व्यास के लिए केंद्रित बोर की आवश्यकता होती है, तो ऊर्ध्वाधर मशीन अब सबसे सस्ता उत्तर नहीं है और अगले तीन खंड लागू होते हैं।
ऊर्ध्वाधर मशीनिंग केंद्र: एक समय में एक चेहरा, अच्छी तरह से किया गया
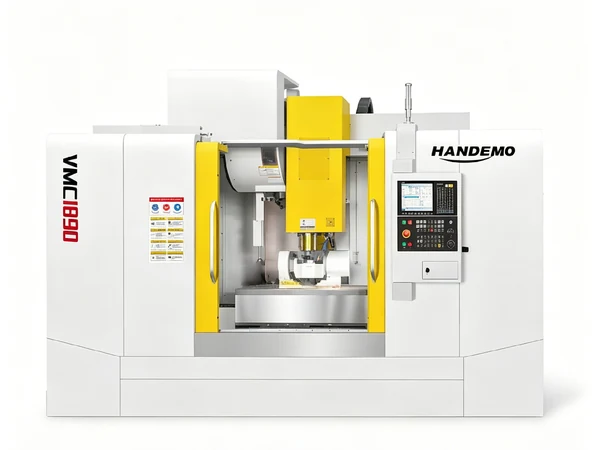
इस कार्य के लिए VMC डिफ़ॉल्ट मशीन है और आमतौर पर सही मशीन है। यह हिस्सा एक मेज पर रखा हुआ है जिसे आप देख सकते हैं, ऑपरेटर कार्य लिफाफे तक पहुंच सकता है, और BT40 स्पिंडल वाली एक सामान्य प्रयोजन मशीन आवास, प्लेट और कवर की एक विस्तृत श्रृंखला को कवर करती है। बेल्ट-चालित स्पिंडल और 24-स्टेशन एटीसी पर लगभग 8000 आरपीएम छोटे और मध्यम बैचों में कच्चा लोहा और एल्यूमीनियम आवास के लिए पर्याप्त है।
सीमा वह है जो भाग प्रस्तुत करता है। एक ऊर्ध्वाधर मशीन पर उपकरण एक दिशा से नीचे आता है, इसलिए विपरीत दीवार पर एक बोर के साथ एक आवास को या तो एक समकोण सिर, एक दूसरे सेटअप, या एक स्थिरता की आवश्यकता होती है जो भाग को रोल करता है। तीनों लागत जोड़ते हैं और उनमें से एक त्रुटि जोड़ता है। मजबूत मुख्य चेहरे और गौण विशेषताओं वाले भागों के लिए, यह एक उचित व्यापार है। दो समानांतर दीवारों के माध्यम से एक बोर के चारों ओर डिज़ाइन किए गए आवास के लिए, यह नहीं है।
क्षैतिज मशीनिंग केंद्र: चार फलक, एक क्लैंप
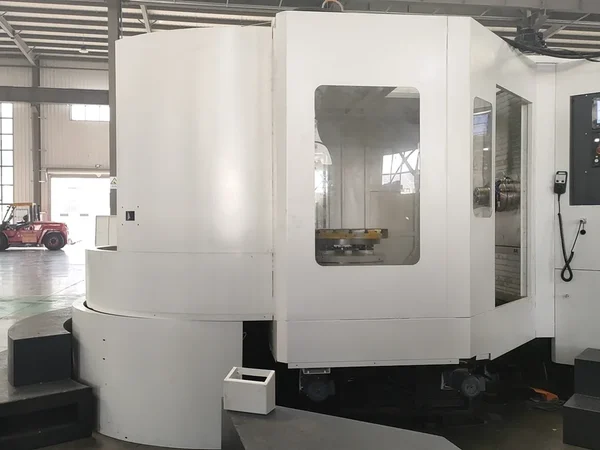
एक क्षैतिज मशीन भाग को किनारे से प्रस्तुत करती है, इसलिए एक समाधि का पत्थर या फूस काम को घुमाता है और धुरी एक सेटअप में चार चेहरों तक पहुँचती है। एक आवास पर जिसमें दो विपरीत दीवारों के माध्यम से एक छेद होता है और तीसरे पर एक चेहरा और एक बोल्ट पैटर्न होता है, क्षैतिज मशीन एक आधार से बोर, चेहरे और पैटर्न को काट देती है, जो कि वास्तव में भाग की आवश्यकता होती है। इसमें कोई समकोण शीर्ष नहीं है और महत्वपूर्ण विशेषताओं के बीच कोई पुन: क्लैंपिंग नहीं है।
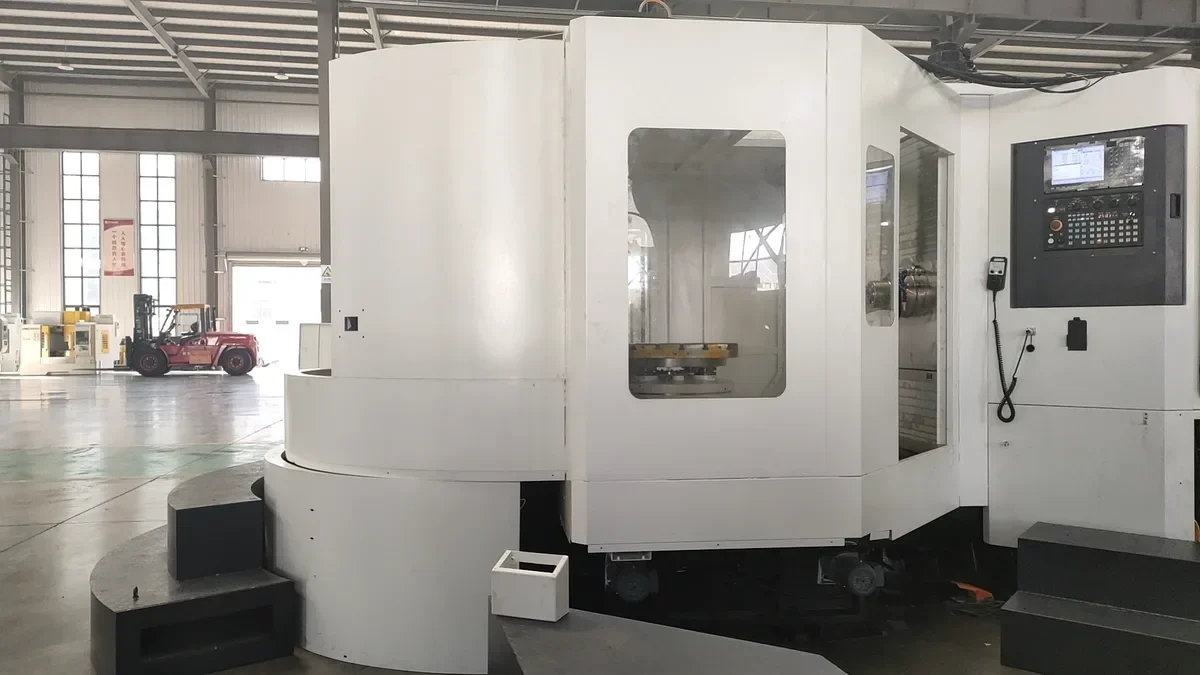
मध्यम आकार के आवास कार्य के लिए HMC630-DT वर्ग प्राकृतिक आकार है: 1200 किलोग्राम भार के साथ 630 x 630 मिमी टेबल, 1100/900/1000 मिमी की यात्रा और 6000 आरपीएम पर एक बीटी50 स्पिंडल, 18/15/15 मीटर/मिनट पर तीव्र ट्रैवर्स के साथ। बड़े आवास HMC800-DT तक बढ़ते हैं, जिनकी 800 x 800 मिमी तालिका 2500 किलोग्राम भार लेती है और 1300 / 1150 / 1000 मिमी तक पहुंचती है। जहां बैच इसे उचित ठहराता है, मल्टी-पैलेट संस्करण स्पिंडल कटिंग रखते हैं जबकि ऑपरेटर अगले भाग को कार्य लिफाफे के बाहर लोड करता है।
क्षैतिज मार्ग की लागत समान आकार की ऊर्ध्वाधर मशीन से अधिक होती है, और इसके लिए एक ऐसे हिस्से की आवश्यकता होती है जिसे बिना टूटे समाधि स्थल पर रखा जा सके। सिंगल-पीस वर्क और एक प्रमुख चेहरे वाले हिस्सों पर यह गलत खरीदारी है। बैच में असली बक्सों पर, आमतौर पर मशीन ही अपना भुगतान करती है।
बोरिंग और मिलिंग मशीनें, और गहरे छेद वाले मामले
कुछ आवास चेहरे के बारे में कम और बोर के बारे में अधिक हैं: एक लंबा बोर जो अंत से अंत तक सीधा होना चाहिए, या इतना बड़ा बोर कि बोरिंग बार के साथ एक स्पिंडल ही एकमात्र यथार्थवादी उपकरण हो। कॉम्पैक्ट बोरिंग और मिलिंग मशीनें जैसे TH500 उस कार्य के आसपास बनाई गई हैं। जहां बोर एक लंबी कास्टिंग की पूरी लंबाई के माध्यम से चलता है, 1000S-DT वर्ग में टी-आकार की गहरी-छेद मशीनें पूरी यात्रा के दौरान बार को समर्थित रखने के लिए मौजूद हैं।
यहां पूछने वाला प्रश्न यह है कि क्या बोर इसका हिस्सा है या एक विशेषता है। यदि बोर नियंत्रित करने वाली विशेषता है और चेहरे गौण हैं, तो बोरिंग मशीन इसका ईमानदार उत्तर है। यदि चेहरे और बोर का वजन समान है, तो सही बोरिंग हेड वाला एक क्षैतिज मशीनिंग केंद्र आमतौर पर पैसे के लिए अधिक लचीला होता है।
बॉक्स-वे या रैखिक गाइड
यह विकल्प आवास कार्य के लिए लगभग हर कोटेशन पर आता है, और इसका निर्णय भाग के आकार से नहीं, बल्कि कटिंग द्वारा किया जाता है। एक बॉक्स-वे मशीन एक बड़े संपर्क क्षेत्र के साथ कठोर, जमीनी गाइडवे पर स्लाइड ले जाती है। यह बाधित कटौती, भारी बोरिंग पास और असंतुलित कास्टिंग से कंपन को अवशोषित करता है, और यह वर्षों के भारी काम के दौरान उस व्यवहार को बनाए रखता है। VMC1370 वर्ग को इस तरह से बनाया गया है, जिसमें मध्यम और बड़े मोल्ड, डाई और आवास कार्य में स्थिरता के लिए एक प्रबलित बिस्तर और स्तंभ और ग्रिड-रिब लेआउट है।
एक लीनियर गाइड मशीन रीसर्क्युलेटिंग ब्लॉकों पर स्लाइड चलाती है। यह तेजी से चलता है और गति में साफ-सुथरा रहता है, जो एल्यूमीनियम और छोटी कास्टिंग पर हल्के, तेज काम के लिए उपयुक्त है, और इसे कम रखरखाव पर ध्यान देने की आवश्यकता होती है। एक हाउसिंग शॉप के लिए सामान्य विभाजन सीधा होता है: भारी कास्टिंग और बाधित बोरिंग कट्स को बॉक्स तरीके चाहिए, मिश्रित प्रकाश कार्य और उच्च फ़ीड दरों को रैखिक गाइड चाहिए। यदि एक ही मशीन को दोनों काम करने हैं, तो उस गाइड को चुनें जो उस पर चलने वाले सबसे भारी कट से मेल खाता हो, और उस फ़ीड दर को स्वीकार करें जिसके लिए मशीन बनाई गई थी।
गोल आवास एक खराद पर होते हैं
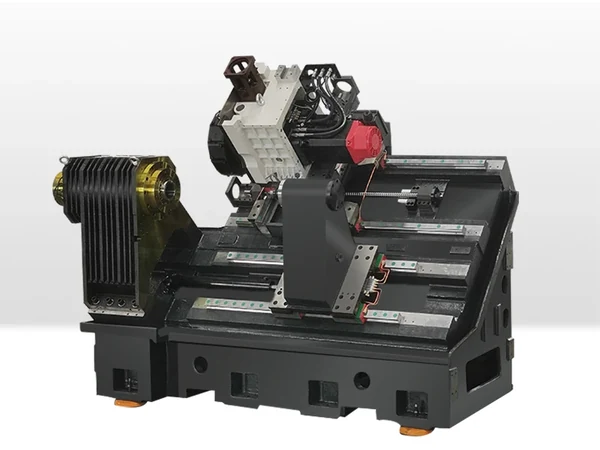
हर आवास एक बक्सा नहीं है. एक गोल आवास या एक बोर के साथ एक निकला हुआ किनारा आस्तीन और एक मशीनीकृत बाहरी व्यास एक मोड़ वाला हिस्सा है, और एक धुरी से दोनों सतहों को एक ही सेटअप में मोड़ना एक बोर को इंटरपोल करने और फिर बाहरी व्यास को इसके साथ सहमत करने की कोशिश करने से ज्यादा साफ है। सामान्य प्रयोजन का काम तिरछी बिस्तर वाली मशीन जैसे TCK6050 पर आराम से चलता है, जबकि भारी, बड़े-व्यास वाले आवास TCK6350B पर जाते हैं, जहां आधार और स्पिंडल स्लाइड के बजाय भाग का वजन उठाते हैं। निर्णय बिंदु सरल है: यदि बोर और बाहरी व्यास को संकेंद्रित करना है, और भाग गोल है, तो इसे घुमाएं।
फिक्स्चर, पैलेट और दूसरा सेटअप
मशीन का चुनाव और फिक्सचर का चुनाव एक ही निर्णय है। मशीनीकृत चेहरे पर नरम जबड़ों में रखा गया आवास स्थिर और लोड करने में तेज़ होता है। समाधि स्थल पर रखे गए आवास के लिए एक फिक्स्चर की आवश्यकता होती है जिसे उस मशीन पर जगह-जगह बोर किया गया हो, इसलिए स्थान निर्धारण की विशेषताएं और मशीन की कुल्हाड़ियाँ सहमत होती हैं। जहां भाग लचीला होता है, वहां मशीनिंग के दौरान फिक्स्चर को दीवारों को दबाने के बजाय बोर को सहारा देना पड़ता है।
यहीं पर पैलेट भी अपनी जगह बनाते हैं। यदि काटने का समय लोडिंग समय से अधिक है, तो एक पैलेट चेंजर स्पिंडल को उत्पादक बनाए रखता है और सेटअप में जल्दबाजी करने के प्रलोभन को दूर करता है। यदि भाग छोटा है और बैच छोटा है, तो पैलेट प्रणाली पूंजी है जिसका उपयोग नहीं किया जाएगा।
एक संक्षिप्त निर्णय सूची
एक प्रमुख चेहरा और द्वितीयक विशेषताएं: ऊर्ध्वाधर मशीनिंग केंद्र। तीन या चार तरफ छेद और चेहरे: एक समाधि का पत्थर या फूस के साथ क्षैतिज मशीनिंग केंद्र। लंबे या बड़े बोर को नियंत्रित करने वाली एक: बोरिंग और मिलिंग मशीन, या एक डीप-होल टी-टाइप मशीन। एक बोर और एक बाहरी व्यास वाला गोल भाग: तिरछा बिस्तर खराद। कास्टिंग पर भारी बाधित कटौती: बॉक्स तरीके। तेज़, हल्का काम: रैखिक गाइड। लगभग 1200 मिमी या 2500 किलोग्राम से अधिक: पहले टेबल आकार में कदम बढ़ाएं और दूसरे में स्पिंडल पावर।
इनमें से कोई भी वास्तविक भाग को देखने के स्थान पर नहीं है। अंकित डेटा और बैच आकार के साथ ड्राइंग भेजें, और परिवार आमतौर पर कुछ ही मिनटों में स्पष्ट हो जाता है।
अक्सर पूछे जाने वाले प्रश्नों
आवास भागों के लिए कौन सा बेहतर है, ऊर्ध्वाधर या क्षैतिज मशीनिंग केंद्र?
यह मशीनीकृत चेहरों की संख्या पर निर्भर करता है। यदि भाग में एक प्रमुख चेहरा और द्वितीयक विशेषताएं हैं, तो ऊर्ध्वाधर मशीन सस्ती और चलाने में आसान है। यदि बोर और माउंटिंग पैटर्न अलग-अलग तरफ बैठते हैं, तो एक क्षैतिज मशीन उन्हें बिना दोबारा क्लैंप किए एक ही डेटम से काट देती है, जो आमतौर पर बैच कार्य के लिए उच्च कीमत के लायक है।
कच्चा लोहा आवास के लिए मुझे कितना टेबल लोड चाहिए?
हिस्से का वजन फिक्स्चर के वजन में जोड़ें और मार्जिन छोड़ दें। हमारे कोटेशन में इस्तेमाल किया जाने वाला सामान्य नियम यह है कि पार्ट प्लस फिक्स्चर को मशीन के रेटेड टेबल लोड के लगभग दो तिहाई के नीचे रखा जाए, ताकि स्लाइड और गाइडवे भारी कटिंग के तहत अपनी आरामदायक सीमा में रहें।
क्या एक मशीन बॉक्स के दोनों हिस्सों और गोल हाउसिंग को कवर कर सकती है?
आंशिक रूप से. एक मशीनिंग केंद्र एक गोल आवास में एक बोर को इंटरपोल कर सकता है, और लाइव टूलींग के साथ एक खराद एक मुड़े हुए हिस्से पर ड्रिल और टैप कर सकता है। जहां बोर और बाहरी व्यास संकेंद्रित होना चाहिए और भाग गोल है, वहां खराद स्वच्छ मार्ग है; जहां भाग कई चेहरों के साथ प्रिज्मीय है, एक मशीनिंग केंद्र है। धातु हटाने की दर और बैच का आकार बाकी तय करते हैं।
क्या मुझे आवास कार्य के लिए पैलेट चेंजर की आवश्यकता है?
केवल तभी जब काटने का समय इतना लंबा हो कि लोडिंग बाधा बन जाए। कई चेहरों और खुरदरे गुहा वाले भागों पर, अक्सर ऐसा ही होता है। छोटे कवर और छोटे बैचों पर, अच्छी तरह से बनाए गए फिक्स्चर वाली सिंगल-टेबल मशीन अधिक किफायती होती है।
क्या आवास के लिए BT50 मशीन आवश्यक है?
हमेशा नहीं। BT40 कच्चा लोहा और एल्यूमीनियम में अधिकांश मध्यम आकार के आवासों को कवर करता है। BT50 बड़े बोर, गहरे कट और बड़े हिस्सों पर अपना स्थान अर्जित करता है, जहां टेपर की अतिरिक्त कठोरता और बड़ी बोरिंग क्षमता बकवास और पास की संख्या को कम करती है।
अपने हिस्सों के लिए एक मशीनिंग योजना प्राप्त करें
हमें पार्ट ड्राइंग भेजें - मशीनीकृत चेहरे, नियंत्रित बोर, डेटाम और बैच आकार - और Handemo CNC मशीन परिवार और इसे फिट करने वाले सेटअप अनुक्रम की सिफारिश करेगा। संपर्क Handemo CNC | ईमेल: sales1@handemocnc.com | व्हाट्सएप: +86 135 6320 3038
संबंधित रीडिंग: CNC गियरबॉक्स हाउसिंग के लिए मशीनिंग गाइड बड़े कास्टिंग पर डेटम समस्या को कवर करता है, CNC बियरिंग और फ्लैंज हाउसिंग के लिए मशीनिंग गाइड बोर से माउंटिंग फेस संबंधों से संबंधित है, और वीएमसी बनाम एचएमसी दोनों परिवारों की अधिक विस्तार से तुलना करता है। बॉक्स और हाउसिंग का काम भी हमारे एप्लिकेशन पेजों में बॉक्स और हाउसिंग पार्ट्स के अंतर्गत आता है।