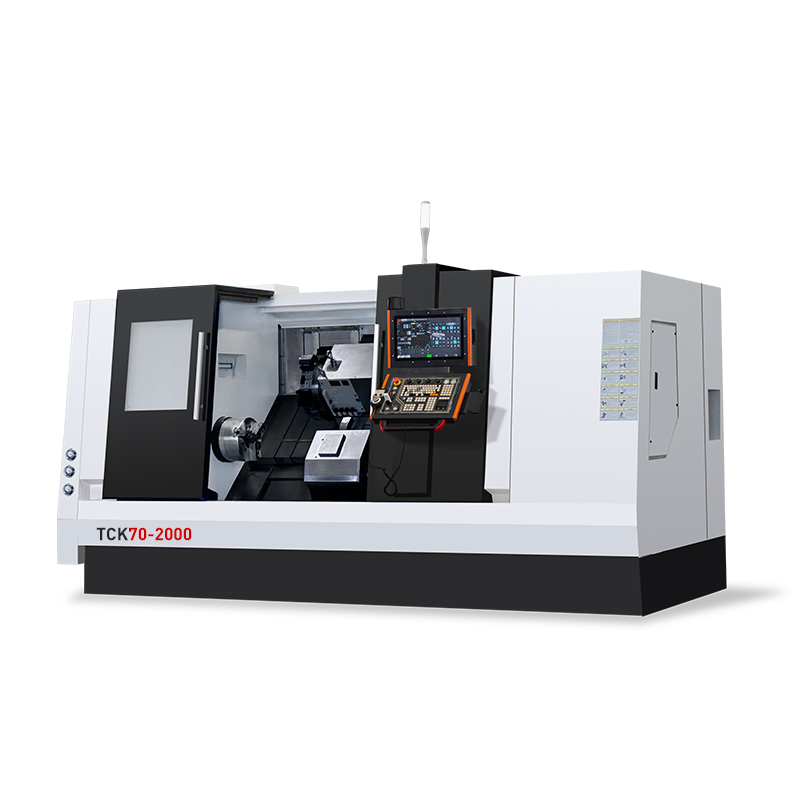
TCK70 CNC स्लैंट बेड लेथ उपयोगकर्ता मैनुअल - संचालन, प्रोग्रामिंग और रखरखाव
 वीडियो
 वीडियो
TCK70 CNC स्लैंट बेड लेथ्स तकनीकी विनिर्देश
<तालिका बॉर्डर="1" सेलपैडिंग="6" सेलस्पेसिंग="0">1. स्थापना और समतलन<पी>लेथ को एक ठोस नींव पर सेट करें और दोनों दिशाओं में 0.02 मिमी/मीटर के भीतर बिस्तर को समतल करें। एंकर बोल्ट से सुरक्षित करें। सही चरण अनुक्रम के साथ बिजली कनेक्ट करें और शीतलक और स्नेहन प्रणालियों की जांच करें।2। चक और वर्कपीस सेटअप
चक जॉ और वर्कपीस को साफ करें। बार कार्य के लिए बार फीडर या मैनुअल फीड को सही ढंग से सेट करें। चक कार्य के लिए, पर्याप्त टॉर्क के साथ क्लैंप करें और डायल इंडिकेटर के साथ सांद्रता को सत्यापित करें। पार्ट फेस पर प्रोग्राम शून्य (G54) सेट करें।
3। टूल सेटअप
सही केंद्र ऊंचाई के साथ टर्निंग टूल माउंट करें। टूल प्रीसेटर या टच-ऑफ चक्र का उपयोग करके टूल ऑफसेट सेट करें। स्वचालित संचालन से पहले बुर्ज इंडेक्स को सही स्टेशन पर सत्यापित करें।
4। प्रोग्रामिंग मूल बातें<पी>मानक जी-कोड का उपयोग करें: जी00 रैपिड पोजिशनिंग, जी01 लीनियर कटिंग, जी02/जी03 आर्क्स, जी71 रफिंग चक्र और जी70 फिनिशिंग चक्र। चलाने से पहले हमेशा प्रोग्राम को स्क्रीन पर अनुकरण करें।5। पहला भाग चलाएँ
पहले भाग को कम फ़ीड ओवरराइड के साथ एकल ब्लॉक में चलाएँ। पहले कट आयामों की जांच करें, फिर ऑफसेट समायोजित करें। थ्रेडिंग ऑपरेशन से पहले थ्रेड कटिंग पैरामीटर सत्यापित करें।
6। उत्पादन टर्निंग<पी>वर्कपीस सामग्री के आधार पर काटने की गति का चयन करें: कार्बाइड उपकरण आमतौर पर स्टील के लिए 150-300 मीटर/मिनट, एल्यूमीनियम के लिए 200-400 मीटर/मिनट चलते हैं। स्थिर चिप नियंत्रण के लिए कट और फ़ीड की गहराई को समायोजित करें।निवारक रखरखाव अनुसूची
दैनिक
चक, बुर्ज और वे कवर को साफ करें; हाइड्रोलिक तेल स्तर की जाँच करें; एयर फिल्टर से पानी निकालें; शीतलक सांद्रता की जाँच करें।<एच3>साप्ताहिक<पी>बुर्ज और टेलस्टॉक को चिकनाई दें; चिप कन्वेयर को साफ करें; चक जबड़े की टूट-फूट की जाँच करें; दरवाज़े के इंटरलॉक को सत्यापित करें।<एच3>मासिक<पी>बेल्ट तनाव की जाँच करें; स्पिंडल तेल स्तर का निरीक्षण करें; स्वच्छ विद्युत कैबिनेट फिल्टर; X/Z बैकलैश सत्यापित करें।
हर 6 महीने
हाइड्रोलिक तेल और फिल्टर बदलें; स्पिंडल बियरिंग्स का निरीक्षण करें; बुर्ज क्लैम्पिंग बल की जाँच करें; सभी सुरक्षा उपकरणों को सत्यापित करें।<एच2>अक्सर पूछे जाने वाले प्रश्न<एच3>मैं टर्न ऑन टर्न को कैसे ठीक करूं पार्ट्स?
टेलस्टॉक ऑफसेट को समायोजित करें या हेडस्टॉक संरेखण की जांच करें। उपकरण केंद्र की ऊंचाई सत्यापित करें और घिसे हुए दिशानिर्देशों की जांच करें। <एच3>बुर्ज सही ढंग से अनुक्रमित क्यों नहीं होता है?<पी>बुर्ज हाइड्रोलिक दबाव की जांच करें, डिटेंट स्थिति, और निकटता सेंसर। युग्मन सतहों को साफ करें।<एच3>स्टेनलेस स्टील के लिए अनुशंसित शीतलक क्या है?<पी>अत्यधिक दबाव वाले एडिटिव्स के साथ उच्च प्रदर्शन वाले पानी में घुलनशील शीतलक का उपयोग करें 8-10% एकाग्रता।<एच2>समर्थन या मशीन उद्धरण की आवश्यकता है?<पी>यदि आपको पूर्ण ऑपरेटर मैनुअल, स्पेयर पार्ट्स सूची, या एक उद्धरण की आवश्यकता है TCK70 CNC तिरछा बिस्तर खराद, संपर्क Handemo CNC। हमारे इंजीनियर दुनिया भर में दूरस्थ सहायता और ऑन-साइट प्रशिक्षण प्रदान करते हैं।
संपर्क करें Handemo CNC | sales@handemocnc.com | WhatsApp +86 135 6320 3038
संबंधित उत्पाद
पूरी रेंज का अन्वेषण करें: TCK70 CNC तिरछा बिस्तर खराद · TCK70 CNC तिरछा बिस्तर खराद विवरण