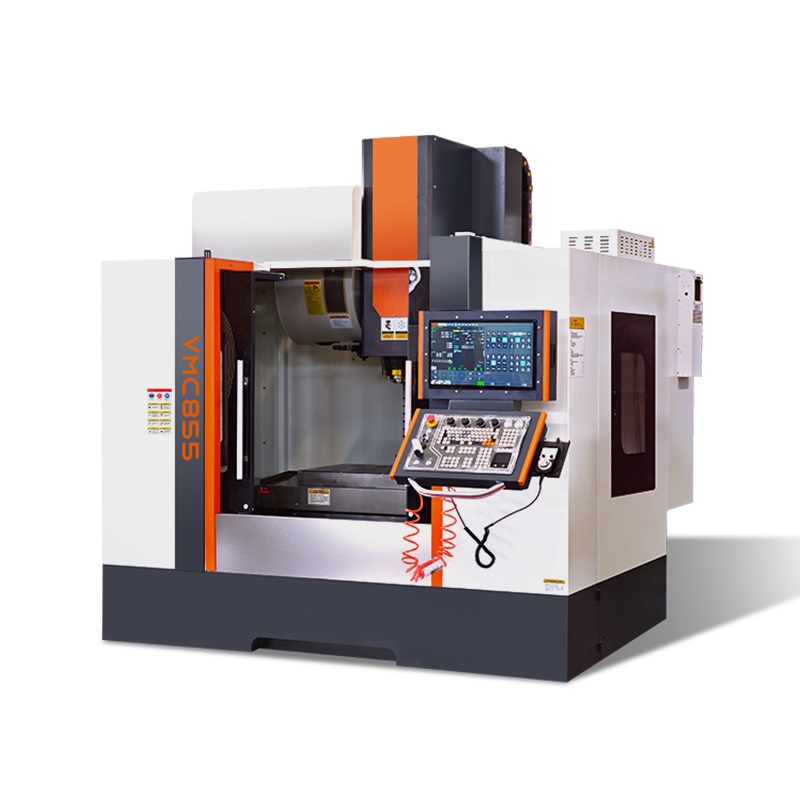
VMC855 वर्टिकल मशीनिंग सेंटर उपयोगकर्ता मैनुअल - संचालन, सेटअप और रखरखाव
 वीडियो
 वीडियो
Handemo VMC855 एक BT40 वर्टिकल मशीनिंग सेंटर है जो मोल्ड बनाने, ऑटोमोटिव पार्ट्स और सामान्य विनिर्माण में सटीक मिलिंग के लिए बनाया गया है। यह मैनुअल इंस्टॉलेशन, दैनिक संचालन, पैरामीटर संदर्भ, रखरखाव और सामान्य समस्या निवारण को कवर करता है ताकि आपकी कार्यशाला पहले दिन से स्थिर, दोहराए जाने योग्य परिणाम प्राप्त कर सके।
VMC855 लंबवत मशीनिंग केंद्र तकनीकी विनिर्देश
<तालिका बॉर्डर="1" सेलपैडिंग="6" सेलस्पेसिंग="0">1. अनपैकिंग और इंस्टालेशन<पी>मशीन को समतल कंक्रीट नींव पर रखें और बेड को 0.02 मिमी/मीटर के भीतर लाने के लिए लेवलिंग बोल्ट का उपयोग करें। बिजली की आपूर्ति को सही वोल्टेज से कनेक्ट करें (नेमप्लेट की जांच करें), और मशीन को ठीक से ग्राउंड करें। रखरखाव पहुंच के लिए मशीन के चारों ओर कम से कम 800 मिमी की दूरी रखें।2। पहला पावर-ऑन और रेफरेंस रिटर्न
पावर-ऑन के बाद, मशीन को मैन्युअल मोड में चलाएं और सभी एक्सिस (एक्स, वाई, जेड) पर रेफरेंस रिटर्न करें। सत्यापित करें कि टूल चेंजर सही ढंग से पार्क होता है और स्पिंडल घर की स्थिति की ओर उन्मुख होता है। जारी रखने से पहले असामान्य शोर को सुनें।
3। वर्कपीस सेटअप<पी>टेबल और वर्कपीस संपर्क सतह को साफ करें, फिर वर्कपीस को सही टॉर्क के साथ क्लैंप करें। समानता की जांच के लिए डायल संकेतक का उपयोग करें; नरम जबड़ों या स्थिरता को तब तक समायोजित करें जब तक कि रनआउट 0.01 मिमी के भीतर न हो जाए। अपने भाग के डेटा के आधार पर कार्य ऑफ़सेट (G54) सेट करें।4। टूल सेटअप और ऑफसेट
उचित टेपर सफाई के साथ उपकरण स्थापित करें। प्रत्येक टूल की लंबाई को टूल प्रीसेटर से या टच ऑफ करके मापें, और ऑफसेट को नियंत्रण में दर्ज करें। पुष्टि करें कि टकराव से बचने के लिए टूल मैगज़ीन की स्थिति प्रोग्राम टूल नंबरों से मेल खाती है।
5। प्रोग्राम सत्यापन
पहले रन से पहले, नियंत्रण में ग्राफिक्स सिमुलेशन के साथ प्रोग्राम को सत्यापित करें। कम फ़ीड ओवरराइड (10-20%) के साथ एकल-ब्लॉक परीक्षण चलाएं और क्लीयरेंस की पुष्टि करें। फिर धीरे-धीरे सामान्य कटिंग मापदंडों तक बढ़ें।
6। प्रोडक्शन कटिंग
अपनी सामग्री और टूलींग के लिए अनुशंसित कटिंग मापदंडों का उपयोग करें। स्टील के लिए, कट की मध्यम गहराई से शुरू करें और चिप गठन की जांच करें। स्पिंडल लोड की निगरानी करें और कंपन सुनें; यदि बकबक दिखाई दे तो फ़ीड और गति समायोजित करें।
निवारक रखरखाव शेड्यूल
दैनिक
टेबल और रास्ते के कवर साफ करें; स्नेहन इकाई में तेल के स्तर की जाँच करें; शीतलक टैंक फ़िल्टर खाली करें; स्पिंडल टेपर को पोंछें।<एच3>साप्ताहिक<पी>शीतलक फिल्टर की जांच करें और साफ करें; क्षति के लिए वे वाइपर का निरीक्षण करें; उपकरण परिवर्तक के लिए वायु दाब सत्यापित करें; सीमा स्विच ऑपरेशन की जाँच करें।<एच3>मासिक<पी>मैनुअल के अनुसार बॉल स्क्रू और गाइडवे को चिकनाई करें; स्पिंडल बेल्ट तनाव का निरीक्षण करें; विद्युत कैबिनेट शीतलन पंखे की जाँच करें; अक्ष बैकलैश सत्यापित करें।<एच3>हर 6 महीने<पी>हाइड्रोलिक/स्नेहन तेल फिल्टर बदलें; शोर या गर्मी के लिए स्पिंडल बीयरिंग का निरीक्षण करें; उपकरण पत्रिका संरेखण की जाँच करें; सभी सुरक्षा इंटरलॉक को सत्यापित करें।<एच2>अक्सर पूछे जाने वाले प्रश्न<एच3>संदर्भ पर मशीन अलार्म क्यों बजाती है वापसी?
होम स्विच स्थिति और सीमा स्विच वायरिंग की जाँच करें। सुनिश्चित करें कि अक्ष अवरुद्ध नहीं है और सर्वो सक्षम है। अलार्म साफ करने के बाद पुनः प्रारंभ करें।<एच3>मैं सतह खुरदरापन कैसे कम करूं?<पी>उपकरण की टूट-फूट की जांच करें, स्पिंडल गति बढ़ाएं या फ़ीड कम करें, वर्कहोल्डिंग कठोरता को सत्यापित करें, और पुष्टि करें कि स्पिंडल टेपर साफ है।<एच3>मुझे किस कूलेंट का उपयोग करना चाहिए?<पी>अनुशंसित सांद्रता पर पानी में घुलनशील इमल्शन कूलेंट का उपयोग करें (आमतौर पर) 5-8%). एल्यूमीनियम के लिए, उच्च सांद्रता चिप वेल्डिंग को कम कर देती है।<एच2>समर्थन या मशीन उद्धरण की आवश्यकता है?<पी>यदि आपको पूर्ण ऑपरेटर मैनुअल, स्पेयर पार्ट्स सूची, या एक उद्धरण की आवश्यकता है VMC855 लंबवत मशीनिंग केंद्र, संपर्क Handemo CNC। हमारे इंजीनियर दुनिया भर में दूरस्थ सहायता और ऑन-साइट प्रशिक्षण प्रदान करते हैं।
संपर्क करें Handemo CNC | sales@handemocnc.com | WhatsApp +86 135 6320 3038
संबंधित उत्पाद
पूरी रेंज का अन्वेषण करें: VMC855 वर्टिकल मशीनिंग सेंटर · VMC855 वर्टिकल मशीनिंग सेंटर विवरण