
CNC मोल्ड और डाई निर्माण के लिए मशीनें
HANDEMO वीएमसी और 5-अक्ष मशीनों का उपयोग करके मोल्ड बेस, गुहाओं और जटिल मोल्ड घटकों के लिए CNC मशीनिंग समाधान की तुलना करें।
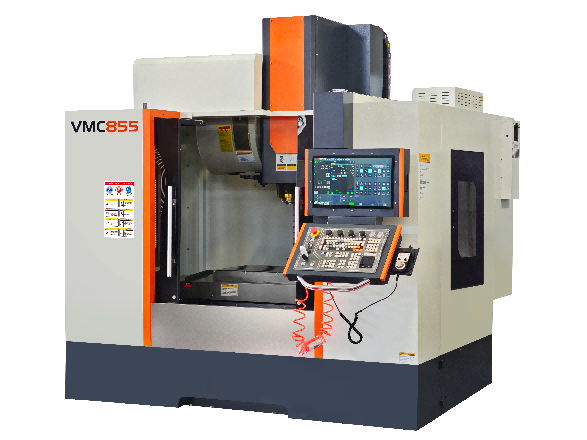
मशीनिंग सांचे, डाइज़ और टूलींग
मोल्ड और डाई का काम उसके द्वारा छोड़ी गई सतह से आंका जाता है। कोर, कैविटीज़, स्लाइडर और इंसर्ट सभी में खड़ी दीवारें, छोटे कोने की त्रिज्या और गहरी जेबें होती हैं, और उनमें से प्रत्येक विशेषता एक मशीन को एक अलग दिशा में धकेलती है। एक मशीन जो बड़ी कैविटी को कुशलतापूर्वक पूरा करती है वह तंग त्रिज्या वाले छोटे, गहरे कोर के लिए गलत विकल्प हो सकती है।
यह पृष्ठ बताता है कि मशीन वास्तुकला को मोल्ड ज्यामिति से कैसे मेल किया जाए, जहां पांच-अक्ष गति वास्तव में इसकी लागत अर्जित करती है, और उद्धरण सार्थक होने से पहले किस जानकारी की आवश्यकता होती है।
मोल्ड का काम अलग क्यों है?
सतही फिनिश वितरण योग्य है
उत्पादन भाग पर, एक उपकरण चिह्न कॉस्मेटिक होता है। एक सांचे में, इसे उपकरण द्वारा बनाए गए हर हिस्से में स्थानांतरित किया जाता है। इससे स्पिंडल की गुणवत्ता, थर्मल स्थिरता और गति नियंत्रण की चिकनाई की आवश्यकता बढ़ जाती है, क्योंकि दृश्यमान गवाह चिह्नों को हाथ से पॉलिश करना पड़ता है, और मोल्ड बनाने में हाथ से पॉलिश करना सबसे महंगा ऑपरेशन है।
गहरी गुहिकाएँ उपकरण की पहुंच को सीमित करती हैं
कटर के व्यास से लगभग तीन गुना अधिक गहरी गुहा एक लंबे, पतले उपकरण को मजबूर करती है। लंबे उपकरण विक्षेपित होते हैं, और विक्षेपण दीवार पर गड़गड़ाहट और गहराई पर टेपर के रूप में दिखाई देता है। मशीन बहुत लंबे उपकरण को ठीक नहीं कर सकती है, लेकिन यह कठोरता और आगे का लुक प्रदान कर सकती है जो कोनों के माध्यम से फ़ीड दर को स्थिर रखती है।
कोने की त्रिज्या उपकरण का आकार निर्धारित करती है
गुहा में सबसे छोटा आंतरिक त्रिज्या सबसे बड़ा कटर स्थापित करता है जो नीचे तक पहुंच सकता है। वह एकल संख्या रफिंग रणनीति, स्टेपओवर और इलेक्ट्रोड की संख्या या ईडीएम कार्य की मात्रा में बदल जाती है। ड्राइंग को जल्दी पढ़ने से किसी ऐसे टूल के इर्द-गिर्द नौकरी उद्धृत करने से रोका जा सकता है जो फिट नहीं होगा।
मशीन को साँचे से मिलाना
हाई-स्पीड वर्टिकल मशीनिंग केंद्र
तीन-अक्ष लिफाफे के भीतर फिट होने वाली गुहाओं और कोर के लिए, तेज स्पिंडल और उच्च फ़ीड दरों वाला एक उच्च गति ऊर्ध्वाधर मशीनिंग केंद्र उत्पादक मार्ग है। उच्च गति परिशुद्धता मोल्ड और डाई श्रृंखला इस मामले के आसपास बनाया गया है: निरंतर तीन-अक्ष परिष्करण के लिए उन्नत स्पिंडल गति, थर्मल मुआवजा और गति नियंत्रण।
पाँच-अक्ष जब ज्यामिति इसकी मांग करती है
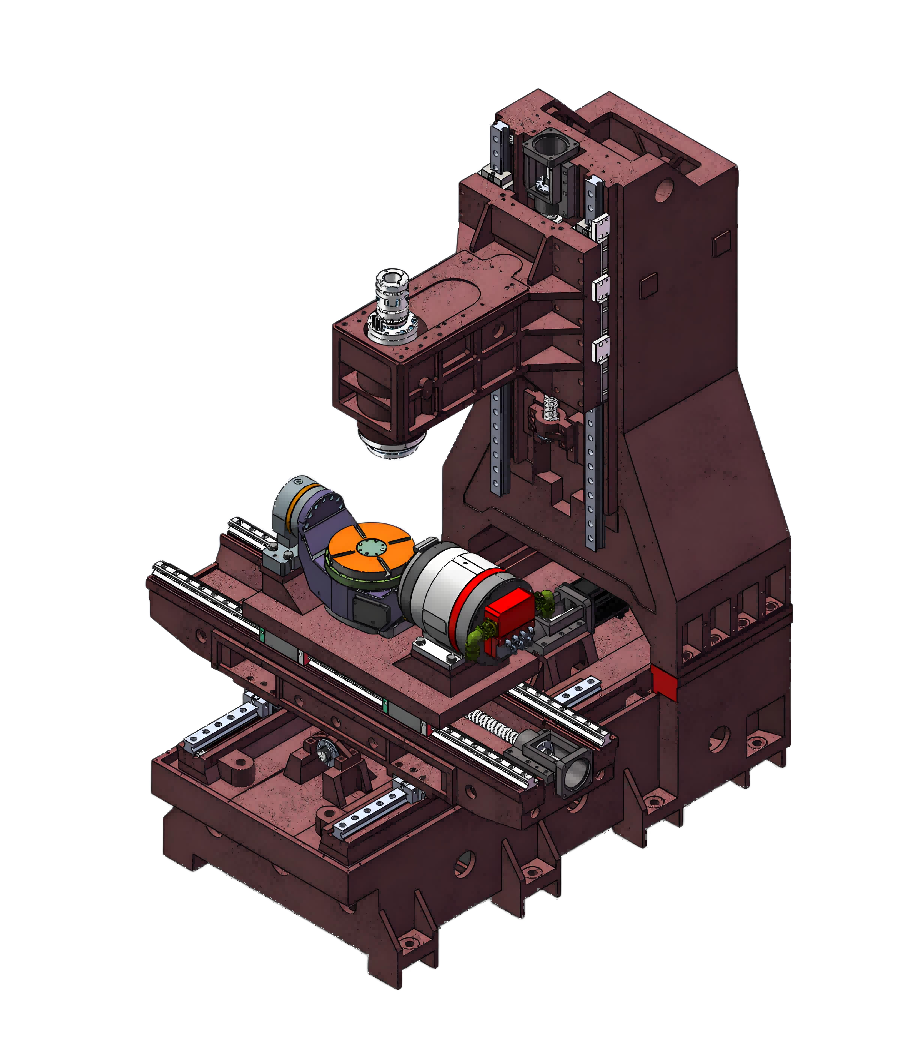
पांच-अक्ष इसकी लागत के लायक है जब भाग में ऐसी विशेषताएं होती हैं जिन तक तीन दिशाओं से नहीं पहुंचा जा सकता है, या जब एक एकल सेटअप भौतिक रूप से इलेक्ट्रोड की संख्या को कम कर देता है। यह इसके लायक नहीं है जब एकमात्र लाभ उस हिस्से पर कम सेटअप है जिसे पुनर्स्थापित करना आसान है। गहरी पसलियां, अंडरकट सतहें, कोणीय विभाजन रेखाएं और बहु-गुहा लेआउट ऐसे मामले हैं जो इसे उचित ठहराते हैं। पांच-अक्ष मशीनिंग केंद्र देखें।
बड़े सांचों के लिए गैन्ट्री संरचना
ऑटोमोटिव प्रावरणी मोल्ड, उपकरण पैनल और बड़े डाई-कास्ट डाई एक मानक ऊर्ध्वाधर मशीन की तालिका से अधिक हैं। एक गैन्ट्री मशीन एक पुल पर स्पिंडल ले जाती है इसलिए टेबल को केवल वर्कपीस को ले जाना पड़ता है, जो लंबे समय तक सटीकता बनाए रखता है। गैन्ट्री और वर्टिकल आर्किटेक्चर के बीच तुलना गैन्ट्री बनाम वर्टिकल मशीनिंग सेंटर में दी गई है।
भाव क्या तय करता है
ज्यामिति और स्टॉक
तैयार ड्राइंग, ब्लॉक या फोर्जिंग आयाम, सबसे छोटी आंतरिक त्रिज्या, सबसे गहरी गुहा, ड्राफ्ट कोण और विभाजन रेखा की स्थिति। स्टॉक भत्ता रफ़िंग समय तय करता है, और रफ़िंग समय आमतौर पर एक मोल्ड चक्र में सबसे बड़ा एकल ब्लॉक होता है।
सामग्री और कठोरता
P20, 718, H13, S136 और एल्यूमीनियम बहुत अलग व्यवहार करते हैं। 30 से 40 एचआरसी पर पूर्व-कठोर स्टील टूलींग और मशीन की कठोरता की आवश्यकता दोनों को बदल देता है। कठोर इंसर्ट की हार्ड मिलिंग नरम ब्लॉक को रफ करने से अलग प्रक्रिया है।
सहनशीलता और सतह की आवश्यकता
सतह की विशिष्टता, संभोग चेहरों पर आयामी सहनशीलता, और क्या गुहा को हाथ से पॉलिश किया जाएगा या दर्पण से तैयार किया जाएगा। मिरर फ़िनिश की आवश्यकता प्रक्रिया को उच्च स्पिंडल गति और सख्त थर्मल नियंत्रण की ओर ले जाती है।
बैच और पुनरावृत्ति
एक एकल उपकरण और बेस प्लेट साझा करने वाले उपकरणों का एक परिवार अलग-अलग समस्याएं हैं। दोहराए गए कार्य पैलेट और मानकीकृत फिक्स्चर को उचित ठहराते हैं; एकमुश्त कार्य लचीलेपन और तेज़ सेटअप को उचित ठहराता है।
प्रक्रिया नोट्स
ख़त्म करने से पहले कठोर, और इसका मतलब निकालो
एक समान भत्ता छोड़ना उत्पादन भाग की तुलना में एक सांचे पर अधिक मायने रखता है, क्योंकि फिनिशिंग पास एक छोटे से स्टेपओवर पर चलता है और स्टॉक भिन्नता को अवशोषित नहीं कर सकता है। समान भत्ता एक रफिंग रणनीति से आता है जो वास्तविक गुहा आकार का पालन करता है, न कि किसी निश्चित ऑफसेट से।
थर्मल स्थिरता एक अंतिम मुद्दा है
एक मशीन जो लंबे फिनिशिंग कट पर 20 माइक्रोन बढ़ती है वह एक चरण छोड़ती है जहां कट फिर से शुरू हो जाता है। वार्म-अप रूटीन, थर्मल मुआवजा और एक स्थिर दुकान तापमान प्रक्रिया का हिस्सा हैं, वैकल्पिक अतिरिक्त नहीं।
इलेक्ट्रोड भी एक मशीनी निर्णय है
यदि प्रक्रिया को ईडीएम की आवश्यकता होती है, तो इलेक्ट्रोड को कैविटी की तुलना में अधिक सहनशीलता के लिए मशीनीकृत करना होगा। वह काम अक्सर एक ही मशीन पर होता है, जो एक ऐसी मशीन के लिए तर्क देता है जो छोटे हिस्सों के साथ-साथ बड़े हिस्सों पर भी सहनशीलता रखती है।
संबंधित मार्गदर्शिकाएँ
- मशीनिंग मोल्ड कैविटीज़ - कैविटी रणनीतियाँ और उपकरण चयन
- गाइड टू CNC मशीनिंग मोल्ड कैविटी - प्रक्रिया योजना
- मशीनिंग मोल्ड बेस - बेस प्लेट, पॉकेट और गाइड बोर
- गैन्ट्री बनाम ऊर्ध्वाधर मशीनिंग केंद्र - भाग के आकार के अनुसार चयन
- 5-अक्ष बनाम 3-अक्ष मशीनिंग केंद्र - जब अतिरिक्त अक्ष भुगतान करते हैं
अपने मशीनिंग प्रोजेक्ट पर चर्चा करें
मशीन और कॉन्फ़िगरेशन मार्गदर्शन के लिए अपने मोल्ड ड्राइंग, सामग्री, गुहा गहराई, सबसे छोटी त्रिज्या और सतह की आवश्यकता HANDEMO भेजें।
परियोजना समीक्षा का अनुरोध